Після розбирання головки блока промити всі деталі в бензині, протерти й просушити.
Очистити камери згоряння від нагару.
Оглянути головку блока. Якщо є тріщини на перемичках між сідлами клапанів або на стінках камер згоряння, сліди прогару, замінити головку блока.
Перевірити за допомогою металевої лінійки та щупів, чи не порушена площинність поверхні головки, що прилягає до блока.
Для цього лінійку поставити ребром на поверхню головки, посередині вздовж, а потім упоперек, і щупами виміряти зазор між площиною головки та лінійкою.
Якщо зазор перевищує 0,1 мм, головку замінити.
Оглянути клапани. При виявленні на робочій фасці клапана тріщин, короблення головки клапана, прогару, деформації стрижня клапан замінити.
Незначні риски й подряпини на робочій фасці клапана можна вивести притиранням.
Порядок притирання клапанів дивимось у статті — «Розбирання і складання ГБЦ».
Перевірити стан пружин клапанів. Викривлені, поламані або з тріщинами пружини замінити.
Перевірити стан сідел клапанів. На робочих фасках сідел не повинно бути слідів зносу, раковин, корозії тощо.
Незначні пошкодження (дрібні риски, подряпини тощо) можна вивести притиранням клапанів. Більш значні дефекти усувають шліфуванням.
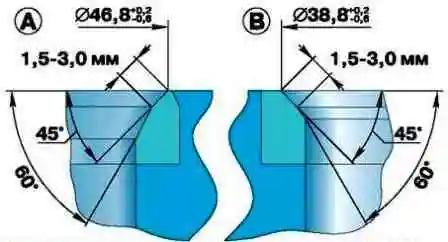
При шліфуванні витримати розміри сідла, зазначені на рисунку.
Після шліфування перевірити биття фаски сідла відносно отвору в напрямній втулці клапана; гранично допустиме биття — 0,05 мм.
Після шліфування сідел притерти клапани.
Потім ретельно очистити й продути стисненим повітрям головку блока, щоб у каналах, які закриваються клапанами, і в камерах згоряння не залишилося абразивних частинок.
Перевірити зазор між напрямними втулками й клапанами.
Зазор обчислюється як різниця між діаметром отвору у втулці та діаметром стрижня клапана.
Гранично допустимий зазор дорівнює 0,25 мм.
Якщо зазор перевищує зазначений, потрібно замінити клапан і напрямну втулку.
Стару втулку випресовують за допомогою оправки з боку камери згоряння.
Перед установленням нові втулки потрібно охолодити в діоксиді вуглецю («сухий лід»), а головку блока нагріти до 160–175 °С.
Потім вставити втулку в головку блока так, щоб вона виступала з боку клапанних пружин над головкою блока на 20 мм.
Втулка повинна вставлятися в головку вільно або з невеликим зусиллям. Після встановлення розвернути отвір у втулці до діаметра 9,0+0,022 мм.
Потім прошліфувати сідло клапана, центруючи інструмент по отвору у втулці.
Перевірити головку блока на відсутність тріщин можна таким чином. Підвести до одного з отворів сорочки охолодження шланг для подачі стисненого повітря.
Заглушити всі отвори в головці блока дерев'яними пробками. Опустити головку у ванну з водою й подати стиснене повітря під тиском 1,5 атм.
У місцях утворення тріщин виходитимуть повітряні бульбашки.
Прочистити дротом і продути стисненим повітрям отвори в осі коромисел, у коромислах і в регулювальних гвинтах.
Перевірити щільність посадки втулок у коромислах.
Якщо втулка сидить нещільно, її потрібно замінити, оскільки під час роботи двигуна вона може провернутися й перекрити отвір для подачі масла до штанги штовхача.
Розміри й посадки деталей головки блока циліндрів зазначені в таблицях.
Номінальні розміри головки блока циліндрів
| Найменування деталі | Номінальний діаметр, мм | Найменування спряжуваних деталей | Номінальний діаметр, мм |
|---|---|---|---|
| Напрямна втулка клапана | 17,0+0,066 17,0+0,047 |
Головка блока циліндрів | 17,0+0,025 17,0−0,010 |
| Впускний клапан | 9,0−0,050 9,0−0,075 |
Напрямна втулка | 9,0+0,022 |
| Випускний клапан | 9,0−0,075 9,0−0,090 |
Напрямна втулка | 9,0+0,022 |
| Сідло впускного клапана | 49,0+0,125 49,0+0,100 |
Головка блока | 49,0+0,017 49,0+0,010 |
| Сідло випускного клапана | 42,0+0,125 42,0+0,100 |
Головка блока | 42,0+0,017 42,0+0,010 |
| Вісь коромисел клапанів | 22,0−0,007 22,0−0,021 |
Стійка осі коромисел | 22,0+0,030 22,0+0,008 |
| Вісь коромисел клапанів | 22,0−0,007 22,0−0,021 |
Втулка коромисла клапана | 22,0+0,028 22,0+0,007 |
| Втулка коромисла | 23,4+0,07 23,4+0,04 |
Коромисло клапана | 23,25+0,045 |
| Заглушка | 17,0+0,115 17,0+0,080 |
Вісь коромисел клапанів | 17,0±0,035 |
Посадка спряжуваних деталей головки блока циліндрів
| Найменування деталі | Зазор, мм | Натяг, мм | ||
|---|---|---|---|---|
| min | max | min | max | |
| Напрямна втулка клапана | — | — | 0,022 | 0,076 |
| Впускний клапан | 0,05 | 0,97 | — | — |
| Випускний клапан | 0,075 | 0,117 | — | — |
| Сідло впускного клапана | — | — | 0,083 | 0,135 |
| Сідло випускного клапана | — | — | 0,083 | 0,135 |
| Вісь коромисел (зі стійкою) | 0,015 | 0,051 | — | — |
| Вісь коромисел (з втулкою) | 0,014 | 0,049 | — | — |
| Втулка коромисла | — | — | 0,145 | 0,220 |
| Заглушка | — | — | 0,145 | 0,150 |


