氣門機構用於確保向汽缸進入新鮮空氣充量,並從中排出廢氣。
進氣門與排氣門在活塞的特定位置開啟與關閉,這由安裝時各總成驅動齒輪上標記的對齊來保證。
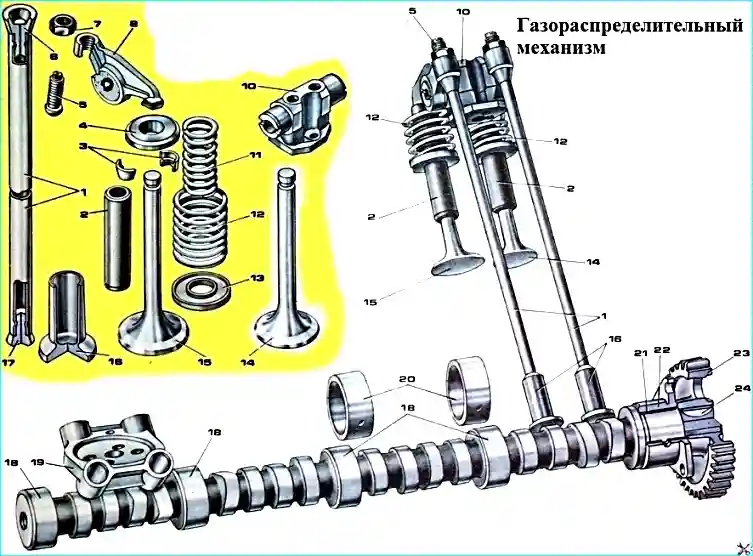
氣門機構為頂置氣門式,凸輪軸下置。
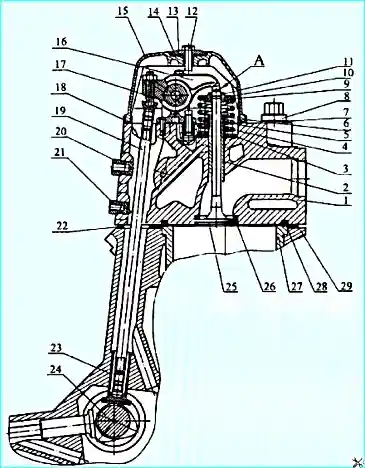
凸輪軸 24 的凸輪依氣門正時驅動挺柱 23。
推桿 19 使搖臂 16 作擺動運動,搖臂克服彈簧 4 與 5 的阻力開啟氣門 25。
氣門在彈簧壓縮力的作用下關閉。
凸輪軸為鋼製,凸輪與支承軸頸經高頻熱處理;
安裝於汽缸體中間腔內的五個滑動軸承上,軸承為澆鑄減摩合金的鋼套。
套的直徑比 740.10 型引擎的套大 6 mm。
與 740.10 型引擎的凸輪軸相比,凸輪軸尺寸加大,氣門正時與氣門升程均有改變。
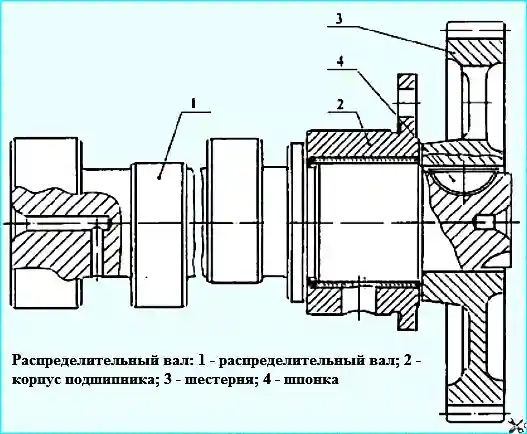
凸輪軸後端壓裝有直齒齒輪 3。
凸輪軸由曲軸齒輪經中間齒輪驅動。
齒輪為鋼製、衝壓件,齒部經熱處理。
為確保規定的氣門正時,裝配時齒輪按端面上打出的標記安裝。
為防止軸向移動,軸由後支承軸承殼體 2 固定,該殼體以三個螺栓固定於汽缸體。
後支承軸承殼體的安裝直徑比 740.10 型引擎軸承殼體大。
不允許安裝 740.10 型引擎凸輪軸後支承軸承殼體,因為這將導致系統中機油壓力急劇下降,並使引擎提前失效。
氣門由耐熱鋼製成。
氣門工作斜面角為 90°。進氣門盤直徑為 51,6 mm,排氣門為 46,6 mm;進氣門升程為 14,2 mm,排氣門為 13,7 mm。
進氣門與排氣門盤的幾何形狀確保相應的進排氣氣體動力參數,因此不建議將其更換為 740.10 型引擎的氣門。
氣門在金屬陶瓷製成的導向套中移動。
為防止機油進入汽缸並降低其燒失量,在氣門導向部上安裝橡膠密封套。
挺柱為盤式,帶成形導向部,由鋼製成,盤面後續堆焊激冷鑄鐵。
挺柱經化學熱處理。
氣門搖臂為鋼製、衝壓件,為雙臂槓桿,長臂與短臂之比為 1,55。
進氣門與排氣門的搖臂安裝於共用支柱上,並由彈簧固定器作軸向固定。
740.11-240 引擎的氣門搖臂與 740.10 型引擎的搖臂不同,沒有青銅套。
挺柱導向部與汽缸體鑄成一體。
挺柱推桿為鋼製、空心,帶壓裝端頭。推桿比 740.10 型引擎的推桿短 3 mm,且不能與其互換。
搖臂支柱為鑄鐵,其軸頸經高頻熱處理。
軸頸直徑比 740.10 型引擎搖臂支柱的軸頸大 2 mm。
氣門彈簧為螺旋式,每個氣門安裝兩個。
彈簧具有不同的繞製方向。
外彈簧線徑為 4,8 mm,內彈簧為 3,5 mm。彈簧預設力為 355 N,總工作力為 821 N。
彈簧與 740.10 型引擎的彈簧可互換。
汽缸蓋 1(圖 1)為每個汽缸單獨一個,由鋁合金製成。
汽缸蓋具有與汽缸體冷卻腔相通的冷卻腔。
為加強汽缸蓋底部,其在排氣通道區域的厚度加大,並與 740.10 型引擎汽缸蓋相比增加了一條肋。
每個汽缸蓋安裝於壓入汽缸體的兩個定位銷上,並由四個合金鋼螺栓固定。
其中一個定位銷同時作為向氣門搖臂供油潤滑的套。
套由橡膠圈密封。
與 740.10 引擎汽缸蓋相比,汽缸蓋中從氣門罩下至推桿腔的機油排放孔加大。
進氣通道與排氣通道的窗口位於汽缸蓋的相對兩側。
進氣通道具有切向型面,以確保空氣充量的最佳旋轉運動,該運動決定工作過程參數與引擎環保指標,因此不允許更換為 740.10 型引擎的汽缸蓋。
汽缸蓋中壓裝有鑄鐵氣門座與金屬陶瓷氣門導向套。
與 740.10 型引擎的氣門座相比,氣門座在配合中的緊度加大,並由銳邊固定。
排氣門座與排氣門經成形加工,以確保廢氣排出的較小阻力。
不建議使用 740.10 型排氣門。
「汽缸蓋 — 汽缸套」接合處(氣體接合)為無墊式(圖 4)。
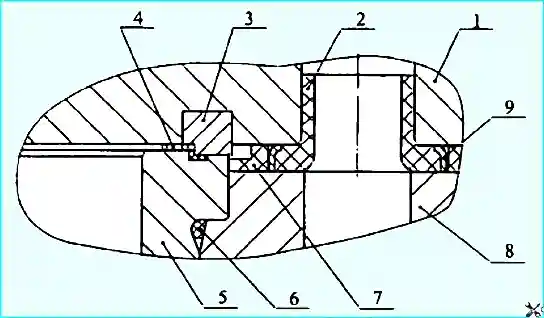
汽缸蓋下平面上的鏜槽中壓裝有鋼製密封環 3。汽缸蓋藉此環安裝於汽缸套的凸緣上。
密封的密封性由密封環與汽缸套 5 配合表面的高精度加工來保證。
密封環另外具有鉛塗層,以補償密封表面的微觀不平度。
為減小氣體接合處的有害容積,裝有氟塑料填充墊片 4。
填充墊片藉反向錐面以緊度固定於氣體接合環的凸出帶上。
使用填充墊片可降低燃油消耗率與廢氣煙度。填充墊片為一次性使用。
為密封冷卻液旁通通道,在汽缸蓋底部的孔中裝有矽橡膠密封圈 2。
汽缸蓋與汽缸體之間的空間、機油排放孔與推桿通過孔,由耐熱橡膠製成的汽缸蓋墊片 7 密封。
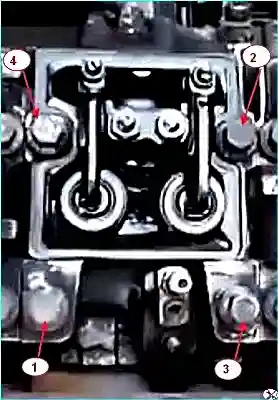
引擎裝配時,汽缸蓋固定螺栓應按圖 5 所示編號遞增順序分三次擰緊。
擰緊力矩值應為:
- 第 1 次 — 至 39–49 N·m(4–5 kgf·m);
- 第 2 次 — 至 98–127 N·m(10–13 kgf·m);
- 第 3 次 — 至 186–206 N·m(19–21 kgf·m)。
旋入前,將螺栓螺紋塗抹一層石墨潤滑脂。
擰緊螺栓後,必須調整氣門與搖臂之間的間隙。
氣門機構由鋁製罩 15 封閉(見圖 1)。
為隔音及密封罩 — 汽缸蓋接合處,採用減振墊圈 14 與橡膠密封墊片 19。
汽缸蓋罩固定螺栓應以 12,7–17,6 N·m(1,3–1,8 kgf·m)的扭矩擰緊。
氣門機構的主要故障
零件自然磨損時氣門機構工作中的偏差會使機構動力學變差,並促使配合副加速磨損。
在引擎所有系統的總故障數中,25–27 % 屬於氣門機構。
由氣門機構故障引起的引擎主要故障可能如下:
- 引擎功率下降,燃油與機油消耗增加;
- 廢氣煙度增加;
- 溫度高於 0 °C 時引擎系統中機油壓力下降;
- 引擎怠速運轉不穩定;
- 引擎運轉斷續或過熱;
- 冷卻系統連接處液體滲漏。
氣門機構故障的徵兆是汽缸蓋中的敲擊聲。
汽缸蓋中的清脆敲擊聲由氣門與搖臂之間的較大熱間隙引起的氣門撞擊搖臂所致。
怠速時的沉悶金屬敲擊聲及其在供油時增強,是氣門彈簧斷裂或氣門卡滯的徵兆。
氣門在氣門座上不密合,會發生在搖臂鼻部與氣門之間的熱間隙不存在或減小時,以及汽缸蓋 — 氣門座固定連接承載能力受損時。
當氣門在氣門座上不密合時,氣門與氣門座之間在個別部位形成間隙。
熾熱的氣體在壓力下以高速通過形成的縫隙,因此該處斜面表面劇烈腐蝕,斜面與氣門座的貼合變差。
燃燒產物積聚在斜面表面上,從而破壞連接的密封性。
對氣門及其氣門座的典型損傷分析表明,約 90 % 的所有損傷發生在氣門座 — 氣門連接密封性被破壞時。
當熱間隙增大時,氣門升程高度減小,從而使汽缸的充氣與清掃變差,氣門機構零件的衝擊載荷與磨損增大。
當熱間隙非常小時,由於氣門或氣門座工作斜面的燒蝕或磨損,燃燒室的密封性得不到保證,引擎失去壓縮、過熱且不能發揮全功率。
氣門機構最常見的故障如下:
- 氣門座與氣門配合表面的提前磨損;氣門導向套磨損;
- 氣門座 — 汽缸蓋配合副配合穩定性的破壞;
- 汽缸蓋變形;
- 氣門座與氣門桿變形;
- 氣門盤變形;氣門桿斷裂與腐蝕;挺柱孔磨損;
- 凸輪軸套磨損;凸輪軸凸輪磨損;氣門搖臂磨損。
在執行技術保養之前,必須對氣門機構狀態進行個別檢查,以便藉助專用設備在不解體引擎的情況下提前發現上述隱蔽故障,並確定預防與維修措施的清單。
氣門機構的技術狀態應按診斷參數評估,而執行保養與維修作業的必要性則應按這些參數的極限值確定。
推桿的典型缺陷:端頭配合鬆動與桿身彎曲。
氣門的典型缺陷是工作斜面磨損、桿身彎曲、氣門盤折斷、氣門端面磨損。
挺柱的典型缺陷是盤面磨損、工作表面凹坑、桿身磨損。
磨損的挺柱盤面與桿身可用鍍鉻修復。
修復後,氣門在汽缸蓋氣門座中研磨。


