
引擎汽缸蓋的拆卸與分解請參閱相關文章。
分解汽缸蓋後,需清洗汽缸蓋所有零件並清除積碳。準備零件以供檢查。
汽缸蓋的檢查
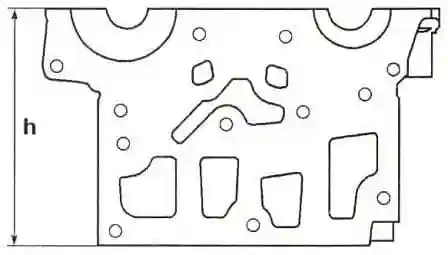
汽缸蓋高度 h 應為 137 mm(圖 1)。
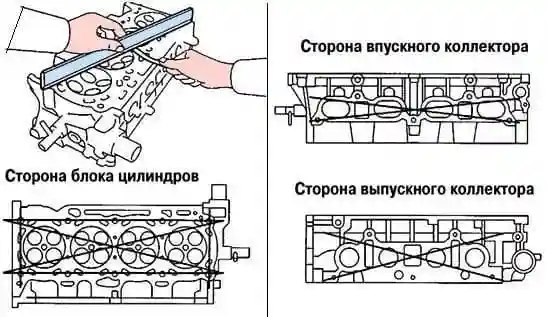
使用直尺與厚薄規檢查汽缸蓋接合面的平面度(圖 2)。最大容許平面度偏差為 0,05 mm。不允許研磨表面。
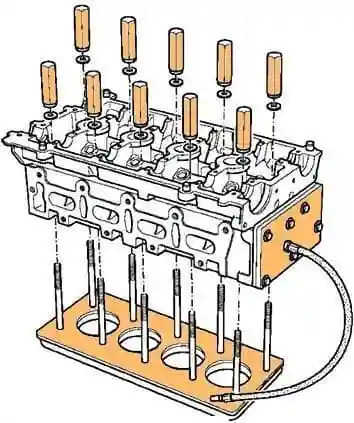
使用相應工具檢查汽缸蓋(無裂紋與穿透性腐蝕)(圖 3)。
檢查汽缸蓋固定螺栓長度。不含頭部的螺栓長度不得超過 117,7 mm。
若安裝新螺栓,安裝前無需潤滑;使用過的螺栓需塗抹機油。汽缸蓋固定螺栓之後不需要也不允許再次鎖緊,否則拆卸時螺栓斷裂的可能性會急劇增加。鎖緊螺栓前,請清除汽缸體螺紋孔中殘留的污物與機油。
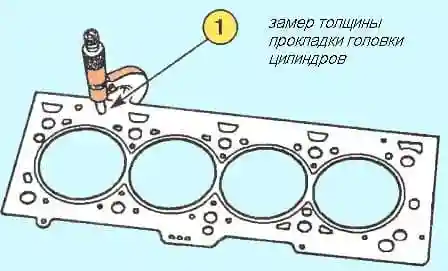
測量墊片厚度(圖 4)。厚度在圖 4 箭頭所示位置測量。新墊片厚度應為 0,96±0,06 mm;已壓縮墊片厚度應為 0,90±0,02 mm。
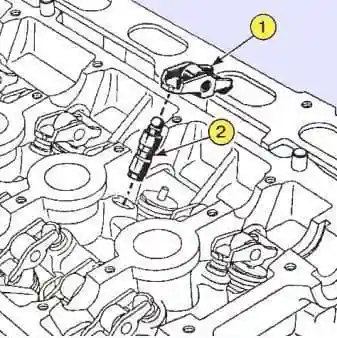
檢查液壓挺桿與搖臂。
依圖 6 測量汽門。汽門尺寸必須符合表中數據。
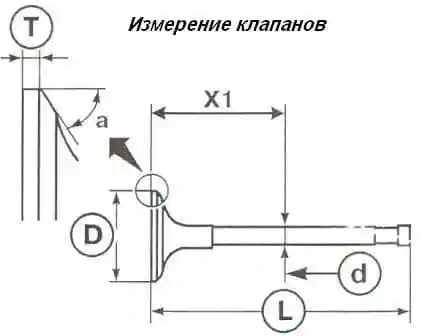
汽門主要尺寸
| 名稱 | 進汽門 | 排汽門 |
|---|---|---|
| 桿徑 D1,mm | 5,470–5,485* | 5,456–5,471* |
| 頭部直徑 D2,mm | 32,70±0,12 | 27,96±0,12 |
| 汽門長度 L,mm | 109,32 | 107,64 |
| 工作斜面角 А | 45° 45′ | 45° |
| 汽門盤圓柱帶最小厚度 T,mm | 1,15 | 1,27 |
| 汽門行程,mm | 9,221 | 8,075 |
* 汽門桿直徑 D1 在距離 X1 處測量:進汽門 X1 = 75,14±0,35 mm;排汽門 X1 = 77,5±0,35 mm。
汽門導套
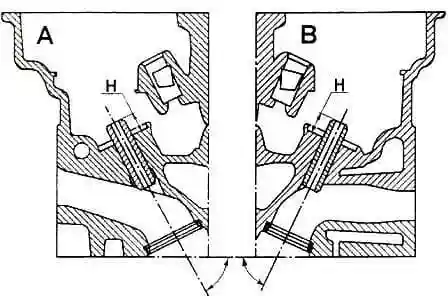
進汽門導套的傾角為 63°30′(圖 7)。排汽門導套的傾角為 66°。汽門導套突出部分的高度 Н,進汽門與排汽門均為 11±0,15 mm。
擋油罩
使用 Mot1335 工具拆卸擋油罩。使用 Mot1511 工具安裝擋油罩。安裝前擋油罩不得潤滑。請依圖 8 的指示安裝擋油罩。
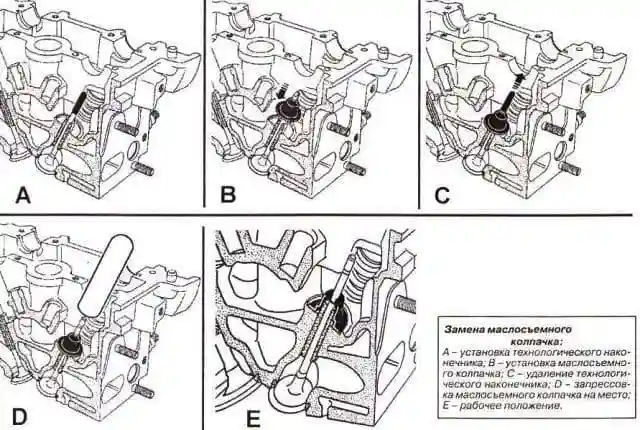
- 將汽門插入汽缸蓋。
- 將 Mot1511 工具的導頭套到汽門桿上(導頭內徑應等於汽門桿直徑)(見圖 8)。
- 將汽門壓緊於汽門座。
- 將未潤滑的擋油罩裝到導頭上。
- 將擋油罩推過導頭向前推進。
- 拆下導頭。
- 將導具裝到擋油罩上。導具內徑必須與汽門桿直徑一致。此外,導具下部必須部分抵住擋油罩上作為汽門彈簧墊圈支承面的表面。
- 用手掌輕敲導具上部,小心壓入擋油罩,直至擋油罩接觸汽缸蓋(見圖 8 之 Е)。
- 對所有汽門重複上述操作。
汽門彈簧的檢查
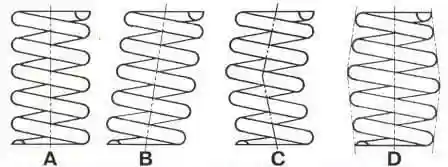
在變形 B 與 C 的情況下,若偏離垂直方向不超過 1,2 mm,彈簧仍可使用;若失去形狀 (D) — 彈簧必須更換。即使彈簧形狀保持,也必須檢查其機械特性(在特定負載下的高度)。只有經過此檢查後才能判定彈簧是否適合繼續使用(見表格)。
汽門彈簧參數
| 參數 | 數值,mm |
|---|---|
| 自由狀態高度 | 41,30 |
| 工作狀態彈簧高度 | 23,20 |
| 內徑 | 18,80±0,20 |
| 外徑 | 27±0,2 |
| 線材截面 | 橢圓形 |
| 高度 / 負載下 | 34,50 / 180–200 N;24,50 / 563–617 N |
若有新彈簧,可將其特性與舊彈簧比較。將新舊彈簧隔著墊圈依次裝到長螺栓上。鎖緊螺栓螺母,使新彈簧高度減少 10 mm。測量舊彈簧高度。若舊彈簧高度減少 9 至 11 mm(±10 %),仍可使用;若減少更多 — 請更換舊彈簧。
汽門在導套中間隙的檢查
汽門桿與導套之間間隙的檢查可用兩種方法。
第一種方法
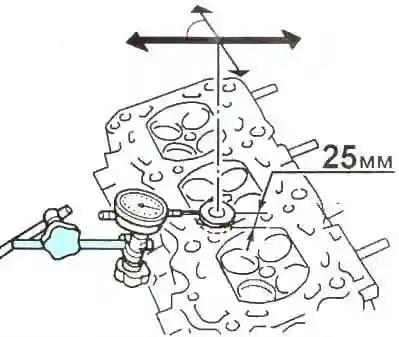
將汽門頭部抬起 25 mm,然後用千分表測量汽門沿箭頭方向(見圖 10)與凸輪軸軸線成 90° 的位移。所得數值的一半即為汽門桿與導套之間的間隙值。
第二種方法
測量汽門桿直徑與導套內徑(見圖 11)。
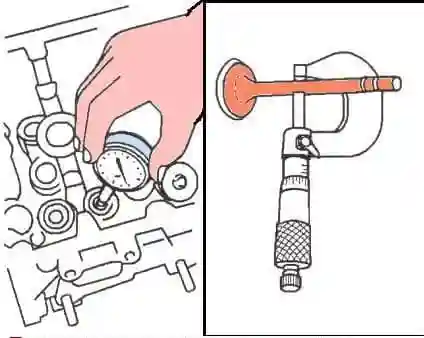
標稱間隙,mm:
- 進汽門:0,015—0,048;
- 排汽門:0,029—0,062。
凸輪軸的檢查
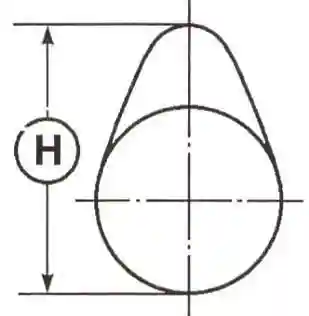
凸輪軸凸輪高度 Н(見圖 12)必須符合表中數據。
凸輪軸尺寸
| 參數 | 數值,mm |
|---|---|
| 凸輪軸軸向間隙(進汽門與排汽門) | 0,080–0,178 |
| 軸承座中的直徑間隙 | 0,040–0,082 |
| 軸承座數量 | 6 |
| 凸輪軸軸頸直徑:第 1 軸頸 | 24,979–25,000 |
| 凸輪軸軸頸直徑:第 2、3、4、5 軸頸 | 24,979–25,000 |
| 凸輪軸軸頸直徑:第 6 軸頸 | 27,979–28,061 |
| 凸輪高度 Н:進汽門 | 40,661±0,030 |
| 凸輪高度 Н:排汽門 | 40,038±0,030 |
否則 — 更換凸輪軸或進行修復性維修。
檢查凸輪軸軸頸在汽缸蓋軸承座中的間隙,為此:
- 裝上汽缸蓋罩,以規定扭力鎖緊其固定螺栓。
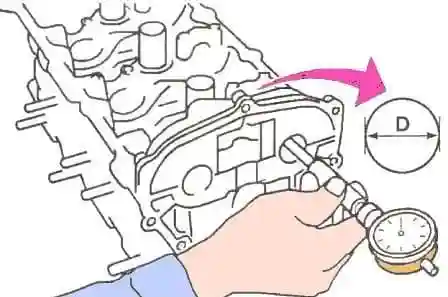
- 使用內徑規測量凸輪軸軸承座所有孔的直徑(見圖 13),並記錄測量結果。
注意。測量必須在最大磨損的垂直平面內進行。
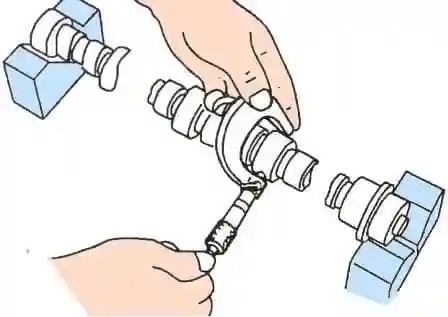
- 使用千分尺測量凸輪軸軸頸直徑(見圖 14)。每個軸頸需在兩個互相垂直的平面內測量。以軸頸上的最小值作為基準值。
- 將測量結果與極限容許值比較。
- 接著計算所有軸頸的間隙,並將所得值與極限容許值比較。
依結果:
- 更換凸輪軸、汽缸蓋,或兩者一併更換。
注意。 凸輪軸與汽缸蓋磨損時可進行修復性維修(噴塗後再加工)。此類維修價格通常遠低於購買新零件。
- 若前述檢查未顯示需更換零件,則按下述方法檢查凸輪軸軸向間隙,必要時更換磨損零件。
若零件為新品,仍請進行檢查,檢查不難,但對於確保維修結果的可靠性很重要。
- 安裝凸輪軸,確保其位置正確。
- 安裝汽缸蓋罩。
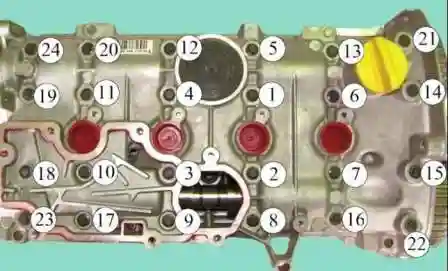
- 按圖 15 所示順序以規定扭力鎖緊:
- 汽缸蓋固定螺栓 13、20、22、23:8 N·m;
- 汽缸蓋罩固定螺栓 1 至 12、14 至 19 及 21 至 24:12 N·m。
- 鬆開罩蓋螺栓 13、20、22、23。
- 按規定順序以 12 N·m 鎖緊汽缸蓋罩固定螺栓 13、20、22、23。
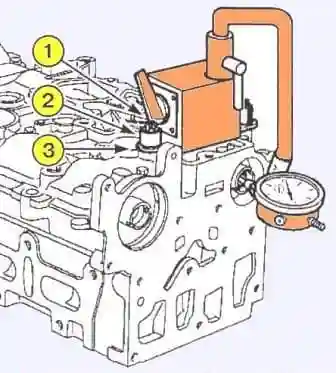
將軸向間隙檢查工具 Mot588 的磁性支架固定到汽缸蓋上,使用 Mot588 工具的固定板 (3),以油氣分離器固定螺栓 (1) 與隔套 (2) 拉緊,隔套尺寸如下:
- 外徑:18 mm;
- 螺栓孔直徑:9 mm;
- 高度:15 mm。
- 檢查凸輪軸軸向間隙,應在 0,080—0,178 mm 範圍內。
- 拆下汽缸蓋罩與凸輪軸。


