
El desmontaje y despiece de la culata del motor se tratan en los artículos correspondientes.
Después de despiezar la culata, hay que lavar todas las piezas de la culata y limpiarlas de carbonilla. Preparamos las piezas para la inspección.
Comprobación de la culata
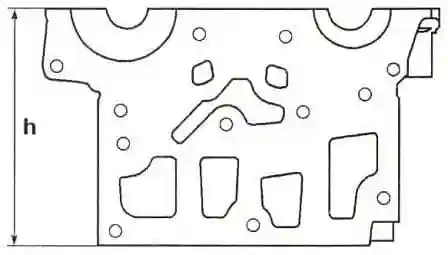
La altura h de la culata debe ser de 137 mm (figura 1).
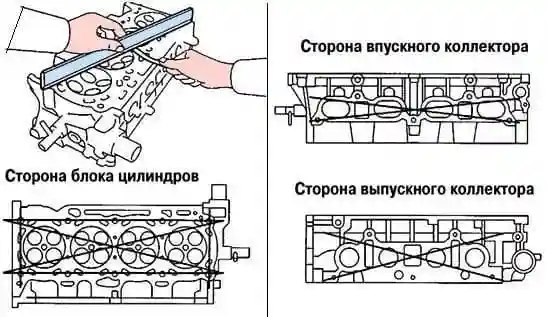
Con una regla y una galga comprobamos la planeidad de las superficies de asiento de la culata (figura 2). Se admite una falta de planeidad máxima de 0,05 mm. No se permite el rectificado de las superficies.
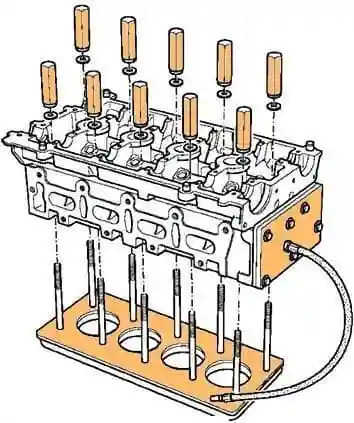
Comprobamos la culata (ausencia de grietas y de corrosión pasante) con ayuda del dispositivo correspondiente (figura 3).
Comprobamos la longitud de los tornillos de fijación de la culata. La longitud de los tornillos sin contar la cabeza no debe superar los 117,7 mm.
Si montamos tornillos nuevos, no es necesario lubricarlos antes de montarlos; los tornillos ya usados deben lubricarse con aceite de motor. No se requiere ni se permite un apriete posterior de los tornillos de fijación de la culata; de lo contrario, aumenta bruscamente la probabilidad de rotura de los tornillos al desenroscarlos. Antes de apretar los tornillos, elimine la suciedad y el aceite que haya quedado en los orificios roscados del bloque de cilindros.
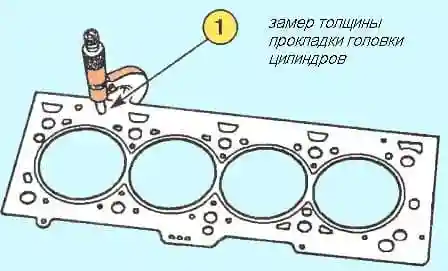
Medimos el espesor de la junta (figura 4). El espesor se mide en el lugar indicado por la flecha en la figura 4. El espesor de una junta nueva debe ser de 0,96±0,06 mm; el espesor de una junta comprimida debe ser de 0,90±0,02 mm.
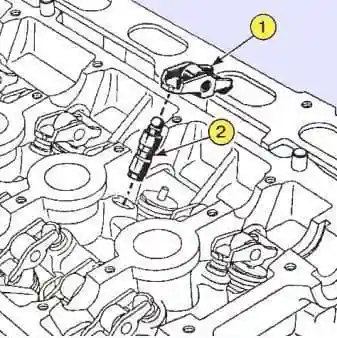
Inspeccionamos los taqués hidráulicos y los balancines.
Medimos las válvulas de acuerdo con la figura 6. Las dimensiones de las válvulas deben corresponder a los datos de la tabla.
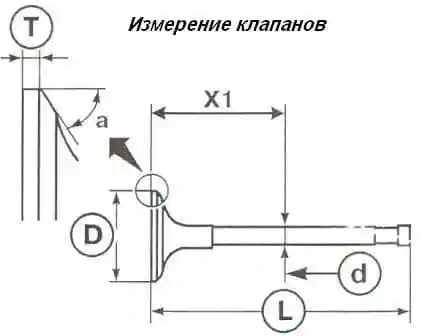
Dimensiones principales de las válvulas
| Denominación | Válvulas de admisión | Válvulas de escape |
|---|---|---|
| Diámetro del vástago D1, mm | 5,470–5,485* | 5,456–5,471* |
| Diámetro de la cabeza D2, mm | 32,70±0,12 | 27,96±0,12 |
| Longitud de la válvula L, mm | 109,32 | 107,64 |
| Ángulo del chaflán de trabajo А | 45° 45′ | 45° |
| Espesor mínimo de la banda cilíndrica de la cabeza de válvula T, mm | 1,15 | 1,27 |
| Carrera de las válvulas, mm | 9,221 | 8,075 |
* el diámetro D1 del vástago de válvula se mide a una distancia X1: válvulas de admisión X1 = 75,14±0,35 mm; válvulas de escape X1 = 77,5±0,35 mm.
Guías de válvula
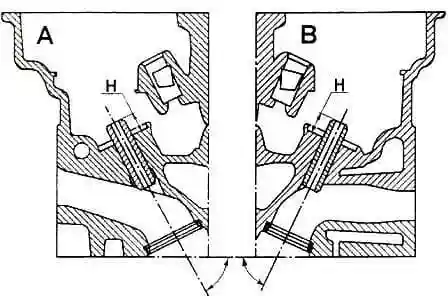
La inclinación de la guía de la válvula de admisión es de 63°30′ (figura 7). La inclinación de la guía de la válvula de escape es de 66°. La altura de la parte saliente de la guía de válvula Н es, para válvulas de admisión y de escape, de 11±0,15 mm.
Capuchones guardapolvo
El desmontaje de los capuchones guardapolvo se realiza con el dispositivo Mot1335. El montaje de los capuchones guardapolvo se realiza con el dispositivo Mot1511. Antes del montaje, los capuchones guardapolvo no deben lubricarse. Monte los capuchones guardapolvo según las indicaciones de la figura 8.
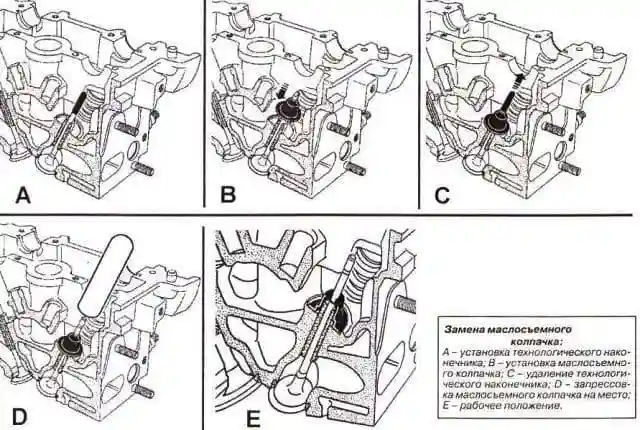
- Inserte la válvula en la culata.
- Coloque el terminal del dispositivo Mot1511 sobre el vástago de la válvula (el diámetro interior del terminal debe ser igual al diámetro del vástago) (véase la fig. 8).
- Presione la válvula contra su asiento.
- Monte el capuchón guardapolvo sin lubricar sobre el terminal.
- Desplace el capuchón guardapolvo empujándolo a través del terminal.
- Retire el terminal.
- Monte el mandril sobre el capuchón guardapolvo. El diámetro interior del mandril debe coincidir con el diámetro del vástago de la válvula. Además, la parte inferior del mandril debe apoyarse parcialmente en el capuchón guardapolvo por la superficie que sirve de apoyo a la arandela del muelle de válvula.
- Prense con cuidado el capuchón guardapolvo golpeando con la palma en la parte superior del mandril, hasta que el capuchón guardapolvo entre en contacto con la culata (véase E, fig. 8).
- Repita las operaciones indicadas anteriormente para todas las válvulas.
Comprobación de los muelles de válvula
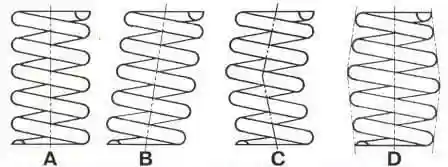
Con deformaciones B y C, el uso del muelle es admisible si la desviación de la vertical no supera 1,2 mm; con pérdida de forma (D) — el muelle debe sustituirse. Incluso conservando la forma del muelle, es necesario comprobar sus propiedades mecánicas (altura bajo una carga determinada). Solo tras esta comprobación se determina la aptitud del muelle para seguir trabajando (véase la tabla).
Parámetros de los muelles de válvula
| Parámetro | Valor, mm |
|---|---|
| Altura en estado libre | 41,30 |
| Altura del muelle en estado de trabajo | 23,20 |
| Diámetro interior | 18,80±0,20 |
| Diámetro exterior | 27±0,2 |
| Sección del alambre | Oval |
| Altura / bajo carga | 34,50 / 180–200 N; 24,50 / 563–617 N |
Si se dispone de un muelle nuevo, se pueden comparar sus características con las de los muelles viejos. Monte uno tras otro el muelle nuevo y el viejo a través de arandelas en un tornillo largo. Apriete la tuerca del tornillo de modo que la altura del muelle nuevo disminuya 10 mm. Mida la altura del muelle viejo. Si la altura del muelle viejo ha disminuido de 9 a 11 mm (±10 %), aún puede servir; si más — sustituya el muelle viejo.
Comprobación de la holgura de la válvula en la guía
La comprobación de la holgura entre el vástago y la guía de válvula puede realizarse de dos maneras.
Primer método
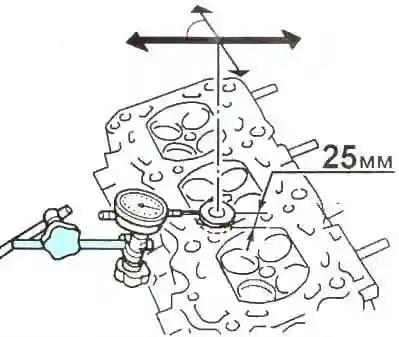
Levante la cabeza de la válvula 25 mm, después mida con un comparador el desplazamiento de la válvula en la dirección de las flechas (véase la fig. 10) a 90° respecto al eje del árbol de levas. La mitad del valor obtenido dará el valor de la holgura entre el vástago y la guía de válvula.
Segundo método
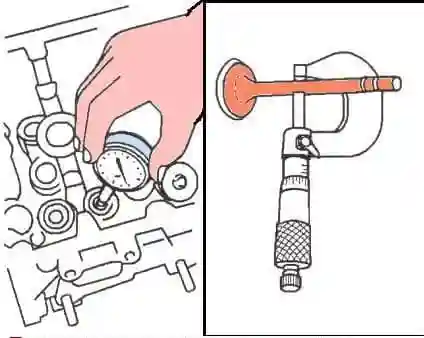
Mida el diámetro del vástago de válvula y el diámetro interior de la guía (véase la fig. 11).
Holgura nominal, mm:
- válvulas de admisión: 0,015—0,048;
- válvulas de escape: 0,029—0,062.
Comprobación de los árboles de levas
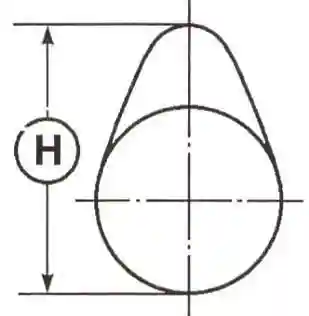
La altura de las levas Н (véase la fig. 12) de los árboles de levas debe corresponder a los datos de la tabla.
Dimensiones de los árboles de levas
| Parámetro | Valor, mm |
|---|---|
| Juego axial de los árboles de levas (válvulas de admisión y escape) | 0,080–0,178 |
| Juego diametral en los apoyos | 0,040–0,082 |
| Número de apoyos | 6 |
| Diámetro de las muñequillas del árbol de levas: muñequillas n.º 1 | 24,979–25,000 |
| Diámetro de las muñequillas del árbol de levas: muñequillas n.º 2, 3, 4, 5 | 24,979–25,000 |
| Diámetro de las muñequillas del árbol de levas: muñequilla n.º 6 | 27,979–28,061 |
| Altura de las levas Н: válvulas de admisión | 40,661±0,030 |
| Altura de las levas Н: válvulas de escape | 40,038±0,030 |
En caso contrario — sustituya el árbol de levas o realice una reparación de restauración.
Compruebe la holgura de las muñequillas de los árboles de levas en los apoyos de la culata; para ello:
- Monte en su sitio la tapa de la culata y apriete sus tornillos de fijación con el par prescrito.
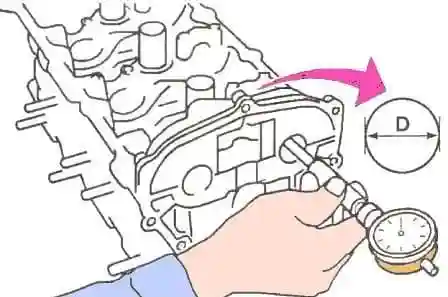
- Con un calibre de interiores, mida los diámetros de todos los orificios en los apoyos del árbol de levas (véase la fig. 13); anote los resultados de las mediciones.
Nota. Las mediciones deben realizarse en el plano vertical de máximo desgaste.
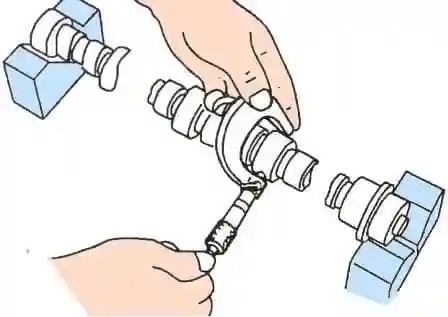
- Con un micrómetro, mida los diámetros de las muñequillas de apoyo del árbol de levas (véase la fig. 14). Las mediciones deben realizarse en cada muñequilla en dos planos perpendiculares. Tome como valor base el menor valor en la muñequilla.
- Compare los resultados de las mediciones con los valores máximos admisibles.
- A continuación, calcule las holguras en todas las muñequillas y compare los valores obtenidos con los valores máximos admisibles.
Según los resultados:
- sustituya el árbol de levas, la culata, o ambos.
Nota. En caso de desgaste del árbol de levas y de la culata es posible una reparación de restauración (proyección con posterior mecanizado). A menudo el precio de tal reparación es considerablemente más barato que la compra de piezas nuevas.
- Si las comprobaciones anteriores no mostraron la necesidad de sustituir piezas, compruebe el juego axial de los árboles de levas como se describe a continuación y, si es necesario, sustituya las piezas desgastadas.
Si las piezas son nuevas, realice igualmente la comprobación; no es difícil, pero es importante para tener confianza en los resultados de la reparación realizada.
- Monte los árboles de levas asegurando la corrección de su posición.
- Monte la tapa de la culata.
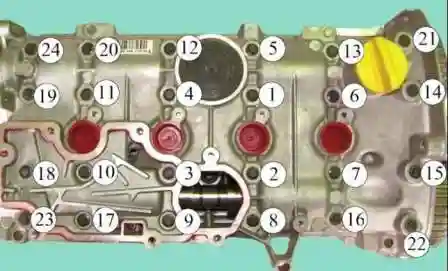
- Apriete en el orden indicado en la fig. 15, con el par requerido:
- tornillos de fijación de la culata 13, 20, 22, 23: 8 N·m;
- tornillos de fijación de la tapa de la culata del 1 al 12, del 14 al 19 y del 21 al 24: 12 N·m.
- Afloje los tornillos de la tapa de la culata 13, 20, 22, 23.
- Apriete en el orden indicado los tornillos de fijación de la tapa de la culata 13, 20, 22, 23 con un par de 12 N·m.
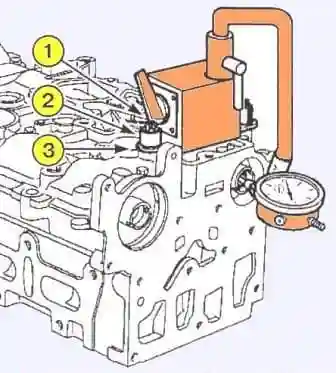
Fije el soporte magnético del dispositivo de comprobación del juego axial Mot588 en la culata, utilizando para ello la placa de fijación (3) del dispositivo Mot588; sujétela con los tornillos (1) de fijación del separador de aceite y con casquillos distanciadores (2) que tienen las siguientes dimensiones:
- diámetro exterior: 18 mm;
- diámetro del orificio para el tornillo: 9 mm;
- altura: 15 mm.
- Compruebe el juego axial del árbol de levas, que debe estar dentro de 0,080—0,178 mm.
- Desmonte la tapa de la culata y los árboles de levas.


