
Снятие и разборка головки блока цилиндров двигателя рассмотрены в соответствующих статьях.
После того как разобрали головку цилиндров, нужно промыть все детали головки, очистить их от нагара. Подготавливаем детали к осмотру.
Проверка головки блока цилиндров
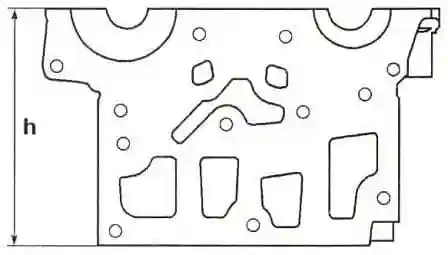
Высота h головки блока должна составлять 137 мм (рисунок 1).
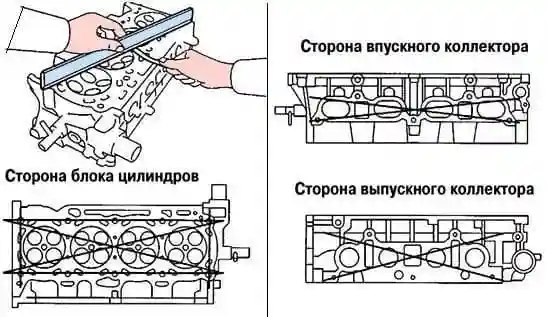
Линейкой и щупом проверяем неплоскостность посадочных поверхностей головки блока цилиндров (рисунок 2). Допускается максимальная неплоскостность 0,05 мм. Шлифовка поверхностей не допускается.
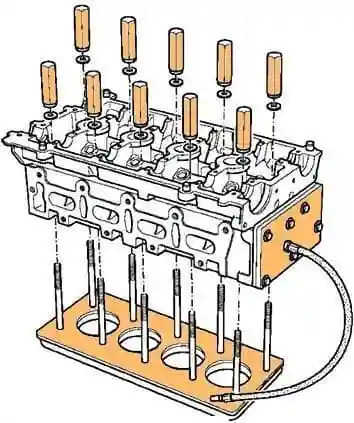
Проверяем головку блока цилиндров (отсутствие трещин и сквозной коррозии) с помощью соответствующего приспособления (рисунок 3).
Проверяем длину болтов крепления головки. Длина болтов без учёта головки должна быть не больше 117,7 мм.
Если устанавливаем новые болты, то перед их установкой их смазывать не нужно; бывшие в употреблении болты нужно смазать моторным маслом. Последующая подтяжка болтов крепления головки блока цилиндров не требуется и не допускается, в противном случае резко возрастает вероятность разрушения болтов при откручивании. Перед затяжкой болтов удалите грязь и масло, которое осталось в резьбовых отверстиях блока цилиндров.
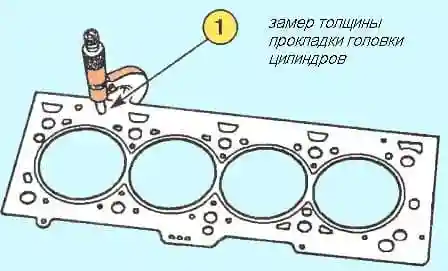
Замеряем толщину прокладки (рисунок 4). Толщина замеряется в месте, указанном стрелкой на рисунке 4. Толщина новой прокладки должна быть 0,96±0,06 мм; толщина обжатой прокладки должна быть 0,90±0,02 мм.
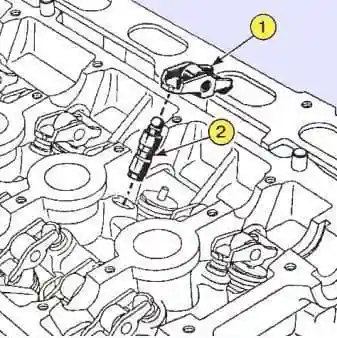
Осматриваем гидравлические толкатели и коромысла.
Измеряем клапаны в соответствии с рисунком 6. Размеры клапанов должны соответствовать данным в таблице.
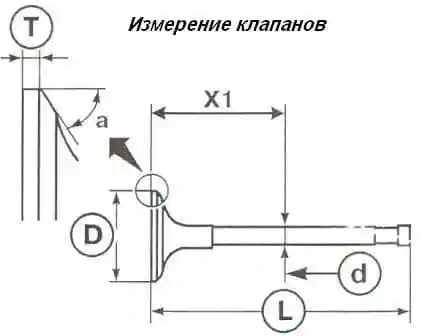
Основные размеры клапанов
| Наименование | Впускные клапаны | Выпускные клапаны |
|---|---|---|
| Диаметр стержня D1, мм | 5,470–5,485* | 5,456–5,471* |
| Диаметр головки D2, мм | 32,70±0,12 | 27,96±0,12 |
| Длина клапана L, мм | 109,32 | 107,64 |
| Угол рабочей фаски А | 45° 45′ | 45° |
| Минимальная толщина цилиндрического пояска тарелки клапана T, мм | 1,15 | 1,27 |
| Ход клапанов, мм | 9,221 | 8,075 |
* диаметр D1 стержня клапана измеряется на расстоянии X1: впускные клапаны X1 = 75,14±0,35 мм; выпускные клапаны X1 = 77,5±0,35 мм.
Направляющие втулки клапанов
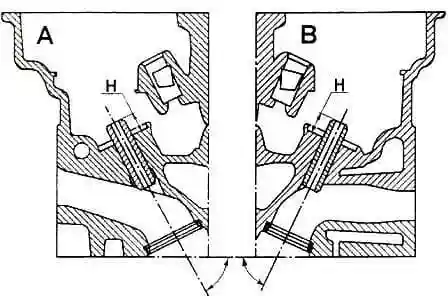
Наклон направляющей втулки впускного клапана составляет 63°30′ (рисунок 7). Наклон направляющей втулки выпускного клапана составляет 66°. Высота выступающей части направляющей втулки клапана Н составляет для впускных и выпускных клапанов 11±0,15 мм.
Маслосъёмные колпачки
Снятие маслосъёмных колпачков производится с помощью приспособления Mot1335. Установка маслосъёмных колпачков производится приспособлением Mot1511. Перед установкой маслосъёмные колпачки нельзя смазывать. Устанавливайте маслосъёмные колпачки согласно указаниям на рисунке 8.
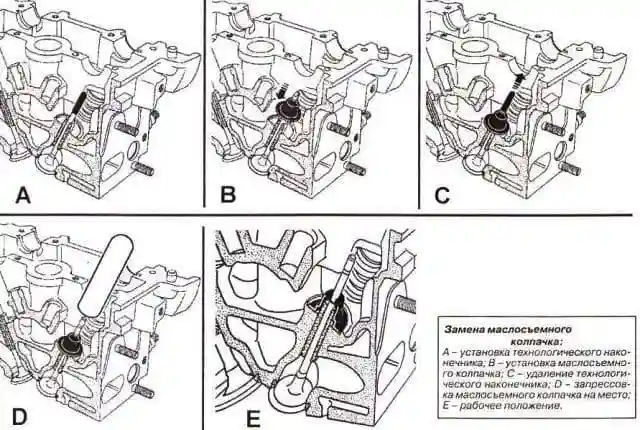
- Вставьте клапан в головку блока цилиндров.
- Наденьте наконечник приспособления Mot1511 на стержень клапана (внутренний диаметр наконечника должен быть равен диаметру стержня) (см. рис. 8).
- Прижмите клапан к седлу.
- Установите несмазанный маслосъёмный колпачок на наконечник.
- Продвиньте маслосъёмный колпачок, протолкнув его через наконечник.
- Снимите наконечник.
- Установите оправку на маслосъёмный колпачок. Внутренний диаметр оправки должен совпадать с диаметром стержня клапана. Кроме того, нижняя часть оправки должна частично упираться в маслосъёмный колпачок по поверхности, которая служит опорой шайбе пружины клапана.
- Аккуратно напрессуйте маслосъёмный колпачок, постучав ладонью по верхней части оправки, пока маслосъёмный колпачок не соприкоснётся с головкой блока цилиндров (см. Е, рис. 8).
- Повторите указанные выше операции для всех клапанов.
Проверка пружин клапанов
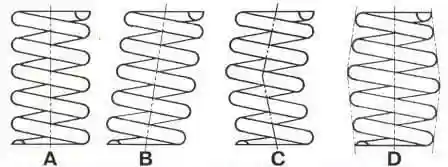
При деформациях B и C эксплуатация пружины допустима, если отклонение от вертикали не более 1,2 мм, при потере формы (D) — пружина подлежит замене. Даже при сохранении формы пружины необходимо проверить её механические свойства (высота под определённой нагрузкой). Только после такой проверки определяется годность пружины к дальнейшей работе (смотрим таблицу).
Параметры пружин клапанов
| Параметр | Значение, мм |
|---|---|
| Высота в свободном состоянии | 41,30 |
| Высота пружины в рабочем состоянии | 23,20 |
| Внутренний диаметр | 18,80±0,20 |
| Наружный диаметр | 27±0,2 |
| Сечение проволоки | Овальное |
| Высота / под нагрузкой | 34,50 / 180–200 Н; 24,50 / 563–617 Н |
При наличии новой пружины можно сравнить её характеристики с характеристиками старых пружин. Установите одну за другой новую и старую пружины через шайбы на длинный болт. Затяните гайку болта так, чтобы высота новой пружины уменьшилась на 10 мм. Измерьте высоту старой пружины. Если высота старой пружины уменьшилась от 9 до 11 мм (±10 %) — она ещё послужит, если больше — замените старую пружину.
Проверка зазора клапана в направляющей втулке
Проверку зазора между стержнем и направляющей втулкой клапана можно производить двумя способами.
Первый способ
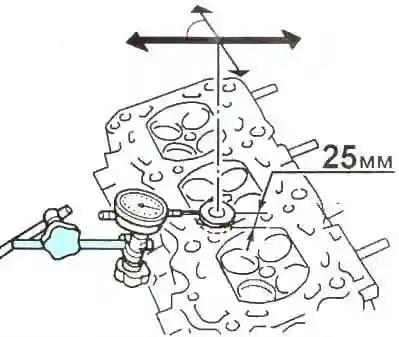
Приподнимите головку клапана на 25 мм, затем измерьте индикатором перемещение клапана по направлению стрелок (см. рис. 10) под углом 90° к оси распределительного вала. Половина полученной величины даст значение зазора между стержнем и направляющей втулкой клапана.
Второй способ
Измерьте диаметр стержня клапана и внутренний диаметр направляющей втулки (см. рис. 11).
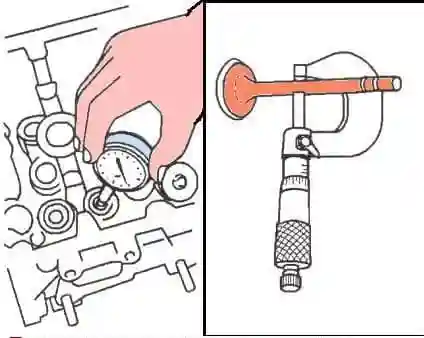
Номинальный зазор, мм:
- впускные клапаны: 0,015—0,048;
- выпускные клапаны: 0,029—0,062.
Проверка распределительных валов
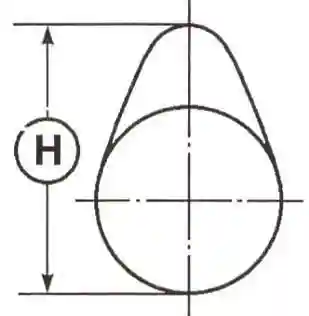
Высота кулачков Н (см. рис. 12) распределительных валов должна соответствовать данным таблицы.
Размеры распредвалов
| Параметр | Значение, мм |
|---|---|
| Осевой зазор распредвалов (впускных и выпускных клапанов) | 0,080–0,178 |
| Диаметральный зазор в опорах | 0,040–0,082 |
| Количество опор | 6 |
| Диаметр шеек распредвала: шейки № 1 | 24,979–25,000 |
| Диаметр шеек распредвала: шейки № 2, 3, 4, 5 | 24,979–25,000 |
| Диаметр шеек распредвала: шейка № 6 | 27,979–28,061 |
| Высота кулачков Н: впускных клапанов | 40,661±0,030 |
| Высота кулачков Н: выпускных клапанов | 40,038±0,030 |
В противном случае — замените распределительный вал или проведите восстановительный ремонт.
Проверьте зазор шеек распределительных валов в опорах головки блока, для этого:
- Установите на место крышку головки блока, затяните болты её крепления штатным моментом затяжки.
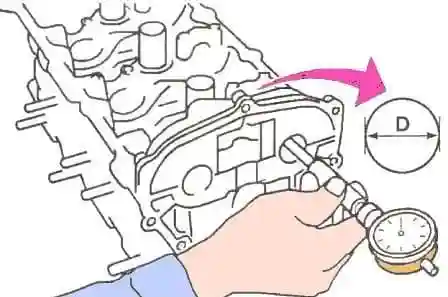
- Нутромером измерьте диаметры всех отверстий в опорах распределительного вала (см. рис. 13), результаты измерений запишите.
Примечание. Измерения нужно производить в вертикальной плоскости максимального износа.
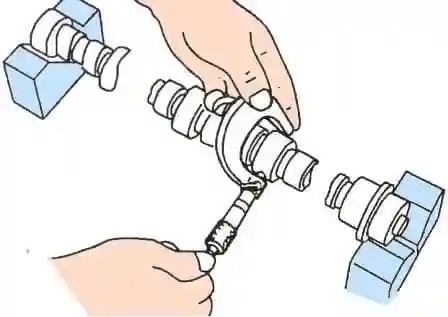
- Микрометром измерьте диаметры опорных шеек распределительного вала (см. рис. 14). Измерения нужно проводить на каждой шейке в двух перпендикулярных плоскостях. За базовое берите наименьшее значение на шейке.
- Сравните результаты измерений с предельно допустимыми значениями.
- Затем рассчитайте зазоры по всем шейкам и сравните полученные величины с предельно допустимыми значениями.
По результатам:
- замените распределительный вал, головку блока, или то и другое.
Примечание. При износе распределительного вала и головки блока возможен восстановительный ремонт (напыление с последующей обработкой). Часто цена такого ремонта бывает значительно дешевле покупки новых деталей.
- Если предыдущие проверки не показали необходимости замены деталей, то проверьте осевой зазор распределительных валов, как описано ниже, при необходимости замените изношенные детали.
Если детали — новые, всё равно проведите проверку, она не трудна, но важна для уверенности в результатах проводимого ремонта.
- Установите распределительные валы, обеспечив правильность их положения.
- Установите крышку головки блока цилиндров.
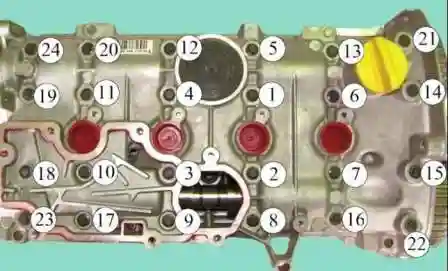
- Затяните в порядке, указанном на рис. 15, требуемым моментом:
- болты крепления головки блока цилиндров 13, 20, 22, 23: 8 Н·м;
- болты крепления крышки головки блока с 1 по 12, с 14 по 19 и с 21 по 24: 12 Н·м.
- Ослабьте затяжку болтов крышки головки 13, 20, 22, 23.
- Затяните в указанном порядке болты крепления крышки головки цилиндров 13, 20, 22, 23 моментом 12 Н·м.
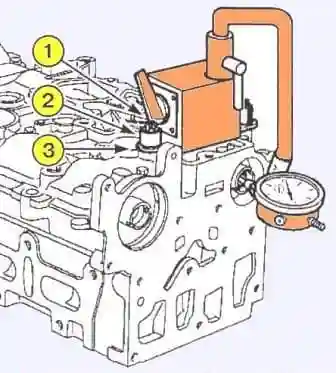
Закрепите магнитную стойку приспособления для проверки осевого зазора Mot588 на головке блока цилиндров, используя для этого крепёжную планку (3) приспособления Mot588, притяните её болтами (1) крепления маслоотделителя и распорными втулками (2), имеющими следующие размеры:
- наружный диаметр: 18 мм;
- диаметр отверстия под болт: 9 мм;
- высота: 15 мм.
- Проверьте осевой зазор распределительного вала, который должен находиться в пределах 0,080—0,178 мм.
- Снимите крышку головки блока цилиндров и распределительные валы.


