
Қозғалтқыштың цилиндрлер блогы басын шешу және бөлшектеу тиісті мақалаларда қарастырылған.
Цилиндрлер басын бөлшектегеннен кейін бастың барлық бөлшектерін жуып, күйеден тазалау қажет. Бөлшектерді қарауға дайындаймыз.
Цилиндрлер блогы басын тексеру
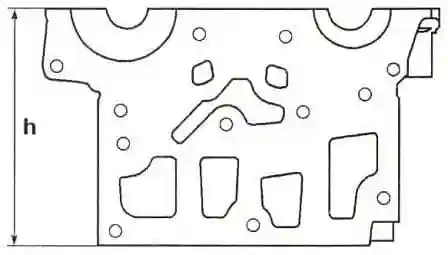
Блок басының биіктігі h 137 мм болуы керек (1-сурет).
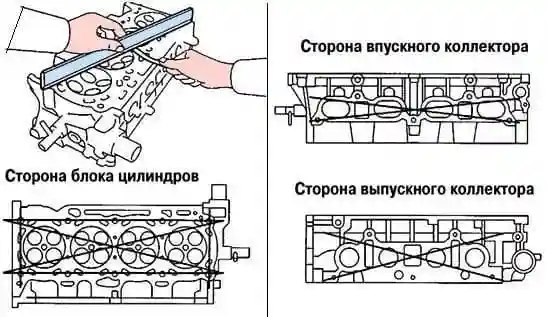
Сызғыш пен щуптың көмегімен цилиндрлер блогы басының отыру беттерінің тегістігін тексереміз (2-сурет). Ең жоғары рұқсат етілген тегіссіздік 0,05 мм. Беттерді тегістеуге жол берілмейді.
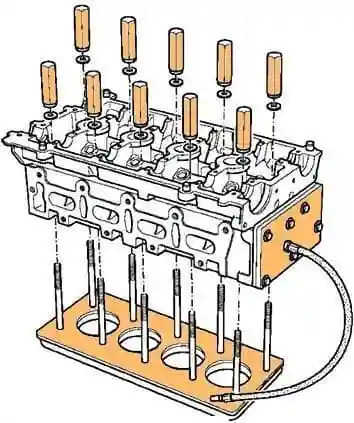
Тиісті құрылғының көмегімен цилиндрлер блогы басын тексереміз (жарықтар мен тесіп өтетін коррозияның жоқтығы) (3-сурет).
Бастың бекіту бұрандаларының ұзындығын тексереміз. Бұрандалардың басын есепке алмағандағы ұзындығы 117,7 мм-ден аспауы керек.
Егер жаңа бұрандаларды орнатсақ, онда оларды орнату алдында майлау қажет емес; пайдаланылған бұрандаларды мотор майымен майлау керек. Цилиндрлер блогы басының бекіту бұрандаларын кейіннен қайта тарту қажет емес және рұқсат етілмейді, әйтпесе бұрап шығару кезінде бұрандалардың бұзылу ықтималдығы күрт артады. Бұрандаларды тарту алдында цилиндрлер блогының бұранда тесіктерінде қалған кір мен майды кетіріңіз.
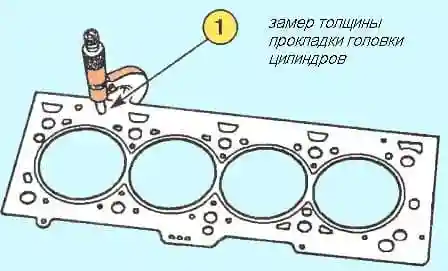
Тығыздағыштың қалыңдығын өлшейміз (4-сурет). Қалыңдық 4-суретте көрсеткімен көрсетілген жерде өлшенеді. Жаңа тығыздағыштың қалыңдығы 0,96±0,06 мм болуы керек; қысылған тығыздағыштың қалыңдығы 0,90±0,02 мм болуы керек.
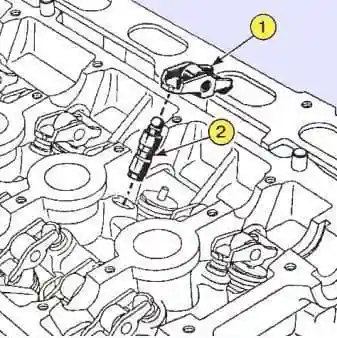
Гидравликалық итергіштер мен тербелгіштерді қараймыз.
Клапандарды 6-суретке сәйкес өлшейміз. Клапандардың өлшемдері кестедегі деректерге сәйкес болуы керек.
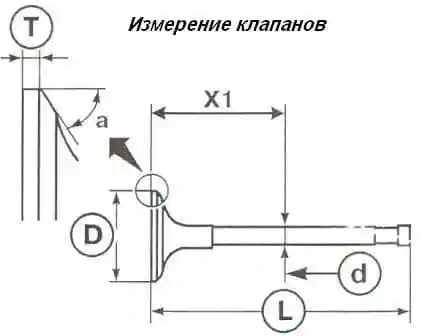
Клапандардың негізгі өлшемдері
| Атауы | Кіру клапандары | Шығу клапандары |
|---|---|---|
| Сабақ диаметрі D1, мм | 5,470–5,485* | 5,456–5,471* |
| Басының диаметрі D2, мм | 32,70±0,12 | 27,96±0,12 |
| Клапан ұзындығы L, мм | 109,32 | 107,64 |
| Жұмыс фаскасының бұрышы А | 45° 45′ | 45° |
| Клапан тарелкасының цилиндрлік белдеуінің ең аз қалыңдығы T, мм | 1,15 | 1,27 |
| Клапандардың жүрісі, мм | 9,221 | 8,075 |
* клапан сабағының D1 диаметрі X1 қашықтықта өлшенеді: кіру клапандары X1 = 75,14±0,35 мм; шығу клапандары X1 = 77,5±0,35 мм.
Клапандардың бағыттауыш төлкелері
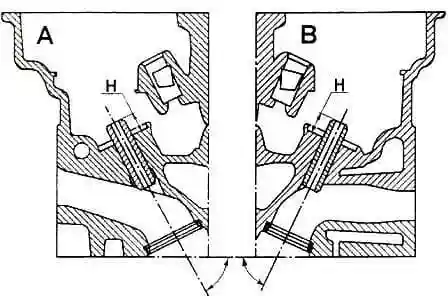
Кіру клапанының бағыттауыш төлкесінің көлбеуі 63°30′ құрайды (7-сурет). Шығу клапанының бағыттауыш төлкесінің көлбеуі 66° құрайды. Клапанның бағыттауыш төлкесінің шығыңқы бөлігінің биіктігі Н кіру және шығу клапандары үшін 11±0,15 мм құрайды.
Май шағылыстырғыш қақпақшалар
Май шағылыстырғыш қақпақшаларды шешу Mot1335 құрылғысының көмегімен жүргізіледі. Май шағылыстырғыш қақпақшаларды орнату Mot1511 құрылғысымен жүргізіледі. Орнату алдында май шағылыстырғыш қақпақшаларды майлауға болмайды. Май шағылыстырғыш қақпақшаларды 8-суреттегі нұсқауларға сәйкес орнатыңыз.
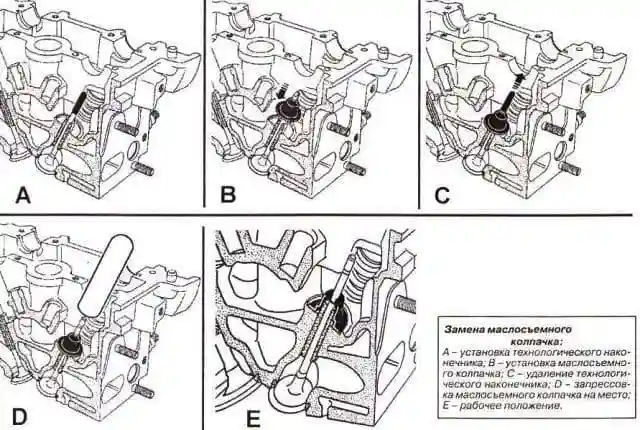
- Клапанды цилиндрлер блогы басына кіргізіңіз.
- Mot1511 құрылғысының ұштығын клапан сабағына кигізіңіз (ұштықтың ішкі диаметрі сабақ диаметріне тең болуы керек) (8-сур. қараңыз).
- Клапанды ұяға қысыңыз.
- Майланбаған май шағылыстырғыш қақпақшаны ұштыққа орнатыңыз.
- Май шағылыстырғыш қақпақшаны ұштықтан итеріп жылжытыңыз.
- Ұштықты шешіңіз.
- Қалыпты май шағылыстырғыш қақпақшаға орнатыңыз. Қалыптың ішкі диаметрі клапан сабағының диаметрімен сәйкес келуі керек. Сонымен қатар, қалыптың төменгі бөлігі клапан серіппесінің шайбасына тірек болатын бет бойынша май шағылыстырғыш қақпақшаға ішінара тірелуі керек.
- Қалыптың жоғарғы бөлігіне алақанмен қағып, май шағылыстырғыш қақпақша цилиндрлер блогы басына жанасқанға дейін абайлап престеңіз (8-сур. Е қараңыз).
- Барлық клапандар үшін жоғарыда көрсетілген операцияларды қайталаңыз.
Клапан серіппелерін тексеру
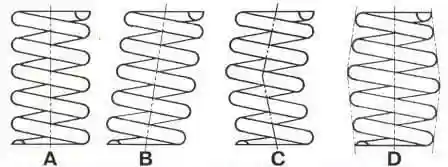
B және C деформациялары кезінде серіппені пайдалануға жол беріледі, егер вертикальдан ауытқу 1,2 мм-ден аспаса, пішінін жоғалтқан кезде (D) — серіппе ауыстыруға жатады. Серіппенің пішіні сақталған жағдайда да оның механикалық қасиеттерін (белгілі бір жүктеме астындағы биіктігін) тексеру қажет. Тек осындай тексеруден кейін ғана серіппенің одан әрі жұмысқа жарамдылығы анықталады (кестені қараңыз).
Клапан серіппелерінің параметрлері
| Параметр | Мәні, мм |
|---|---|
| Бос күйдегі биіктігі | 41,30 |
| Серіппенің жұмыс күйіндегі биіктігі | 23,20 |
| Ішкі диаметрі | 18,80±0,20 |
| Сыртқы диаметрі | 27±0,2 |
| Сым қимасы | Сопақша |
| Биіктігі / жүктеме астында | 34,50 / 180–200 Н; 24,50 / 563–617 Н |
Жаңа серіппе болса, оның сипаттамаларын ескі серіппелердің сипаттамаларымен салыстыруға болады. Жаңа және ескі серіппелерді шайбалар арқылы ұзын бұрандаға бірінен кейін бірін орнатыңыз. Жаңа серіппенің биіктігі 10 мм-ге азаятындай етіп бұранданың сомынын тартыңыз. Ескі серіппенің биіктігін өлшеңіз. Егер ескі серіппенің биіктігі 9-дан 11 мм-ге дейін (±10 %) азайса — ол әлі де қызмет етеді, егер көбірек болса — ескі серіппені ауыстырыңыз.
Клапанның бағыттауыш төлкедегі саңылауын тексеру
Клапан сабағы мен бағыттауыш төлке арасындағы саңылауды тексеруді екі әдіспен жүргізуге болады.
Бірінші әдіс
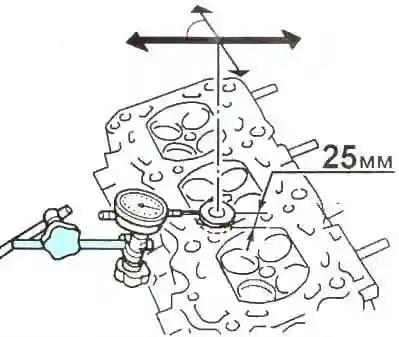
Клапан басын 25 мм-ге көтеріңіз, содан кейін индикатормен клапанның көрсеткілер бағытында (10-сур. қараңыз) таратқыш білік осіне 90° бұрышпен жылжуын өлшеңіз. Алынған шаманың жартысы клапан сабағы мен бағыттауыш төлке арасындағы саңылаудың мәнін береді.
Екінші әдіс
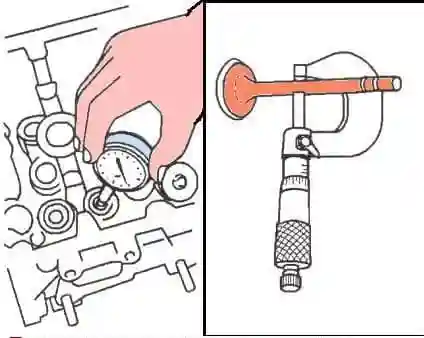
Клапан сабағының диаметрін және бағыттауыш төлкенің ішкі диаметрін өлшеңіз (11-сур. қараңыз).
Номиналды саңылау, мм:
- кіру клапандары: 0,015—0,048;
- шығу клапандары: 0,029—0,062.
Таратқыш біліктерді тексеру
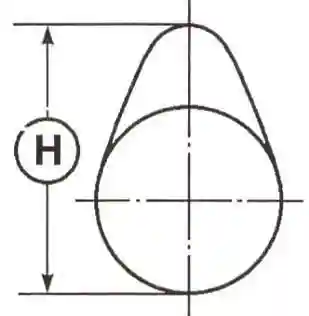
Таратқыш біліктердің жұдырықшаларының биіктігі Н (12-сур. қараңыз) кестедегі деректерге сәйкес болуы керек.
Таратқыш біліктердің өлшемдері
| Параметр | Мәні, мм |
|---|---|
| Таратқыш біліктердің осьтік саңылауы (кіру және шығу клапандары) | 0,080–0,178 |
| Тіректердегі диаметрлік саңылау | 0,040–0,082 |
| Тіректер саны | 6 |
| Таратқыш білік мойындарының диаметрі: № 1 мойын | 24,979–25,000 |
| Таратқыш білік мойындарының диаметрі: № 2, 3, 4, 5 мойындар | 24,979–25,000 |
| Таратқыш білік мойындарының диаметрі: № 6 мойын | 27,979–28,061 |
| Жұдырықшалардың биіктігі Н: кіру клапандары | 40,661±0,030 |
| Жұдырықшалардың биіктігі Н: шығу клапандары | 40,038±0,030 |
Әйтпесе — таратқыш білікті ауыстырыңыз немесе қалпына келтіру жөндеуін жүргізіңіз.
Таратқыш білік мойындарының блок басының тіректеріндегі саңылауын тексеріңіз, ол үшін:
- Блок басының қақпағын орнына орнатып, оның бекіту бұрандаларын штаттық тарту моментімен тартыңыз.
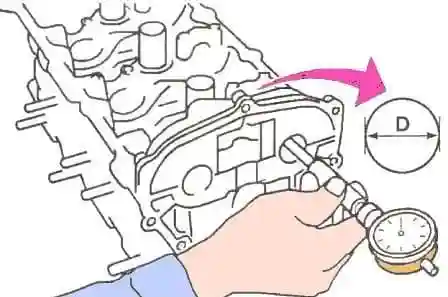
- Ішкі өлшеуіштің көмегімен таратқыш білік тіректеріндегі барлық тесіктердің диаметрлерін өлшеңіз (13-сур. қараңыз), өлшеу нәтижелерін жазып алыңыз.
Ескерту. Өлшеулерді максималды тозудың вертикаль жазықтығында жүргізу қажет.
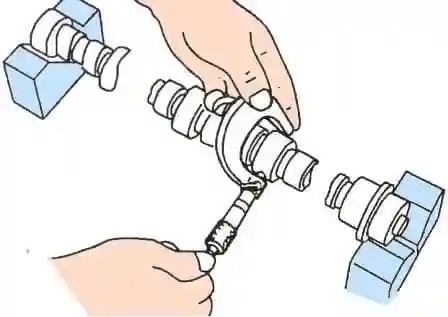
- Микрометрдің көмегімен таратқыш біліктің тіреу мойындарының диаметрлерін өлшеңіз (14-сур. қараңыз). Өлшеулерді әр мойында екі перпендикуляр жазықтықта жүргізу қажет. Базалық ретінде мойындағы ең кіші мәнді алыңыз.
- Өлшеу нәтижелерін шекті рұқсат етілген мәндермен салыстырыңыз.
- Содан кейін барлық мойындар бойынша саңылауларды есептеп, алынған шамаларды шекті рұқсат етілген мәндермен салыстырыңыз.
Нәтижелері бойынша:
- таратқыш білікті, блок басын немесе екеуін де ауыстырыңыз.
Ескерту. Таратқыш білік пен блок басы тозған кезде қалпына келтіру жөндеуі мүмкін (шашырату және одан кейін өңдеу). Көбінесе мұндай жөндеудің бағасы жаңа бөлшектерді сатып алудан айтарлықтай арзан болады.
- Егер алдыңғы тексерулер бөлшектерді ауыстыру қажеттілігін көрсетпесе, онда төменде сипатталғандай таратқыш біліктердің осьтік саңылауын тексеріңіз, қажет болса тозған бөлшектерді ауыстырыңыз.
Егер бөлшектер жаңа болса, бәрібір тексеруді жүргізіңіз, ол қиын емес, бірақ жүргізілген жөндеу нәтижелеріне сенімділік үшін маңызды.
- Таратқыш біліктерді орнықтылығын қамтамасыз етіп орнатыңыз.
- Цилиндрлер блогы басының қақпағын орнатыңыз.
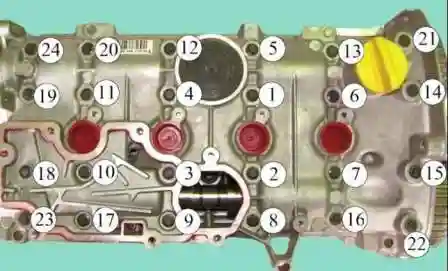
- 15-сур.-да көрсетілген тәртіппен талап етілетін моментімен тартыңыз:
- цилиндрлер блогы басының бекіту бұрандалары 13, 20, 22, 23: 8 Н·м;
- блок басы қақпағының бекіту бұрандалары 1-ден 12-ге, 14-тен 19-ға және 21-ден 24-ке дейін: 12 Н·м.
- 13, 20, 22, 23 қақпақ бұрандаларының тартылуын босатыңыз.
- Көрсетілген тәртіппен цилиндрлер басы қақпағының 13, 20, 22, 23 бекіту бұрандаларын 12 Н·м моментімен тартыңыз.
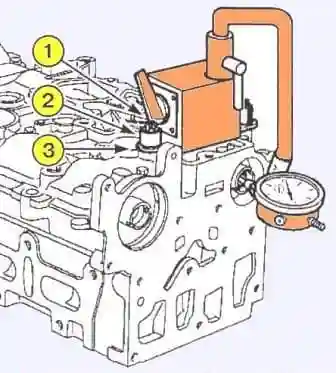
Осьтік саңылауды тексеруге арналған Mot588 құрылғысының магниттік тірегін цилиндрлер блогы басына бекітіңіз, ол үшін Mot588 құрылғысының бекіту планкасын (3) пайдаланып, оны май бөлгіштің бекіту бұрандаларымен (1) және келесі өлшемдері бар аралық төлкелермен (2) тартыңыз:
- сыртқы диаметрі: 18 мм;
- бұрандаға арналған тесіктің диаметрі: 9 мм;
- биіктігі: 15 мм.
- Таратқыш біліктің осьтік саңылауын тексеріңіз, ол 0,080—0,178 мм шегінде болуы керек.
- Цилиндрлер блогы басының қақпағын және таратқыш біліктерді шешіңіз.


