
Зняцце і разборка галоўкі блока цыліндраў рухавіка разгледжаны ў адпаведных артыкулах.
Пасля таго як разабралі галоўку цыліндраў, трэба прамыць усе дэталі галоўкі, ачысціць іх ад нагару. Падгатоўваем дэталі да агляду.
Праверка галоўкі блока цыліндраў
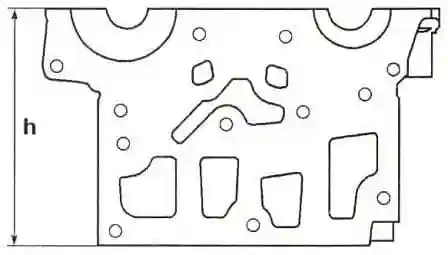
Вышыня h галоўкі блока павінна складаць 137 мм (малюнак 1).
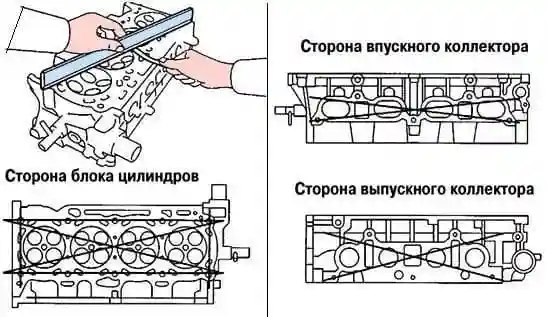
Лінейкай і шчупам правяраем неплоскаснасць пасадачных паверхняў галоўкі блока цыліндраў (малюнак 2). Дапускаецца максімальная неплоскаснасць 0,05 мм. Шліфоўка паверхняў не дапускаецца.
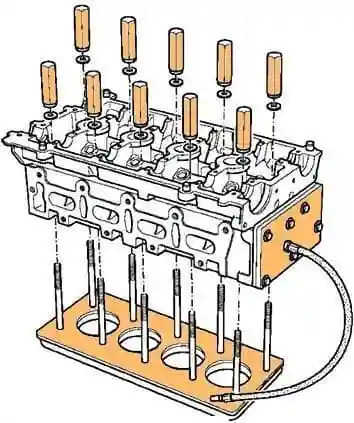
Правяраем галоўку блока цыліндраў (адсутнасць трэшчын і скразной карозіі) з дапамогай адпаведнага прыстасавання (малюнак 3).
Правяраем даўжыню балтоў мацавання галоўкі. Даўжыня балтоў без уліку галоўкі павінна быць не больш за 117,7 мм.
Калі ўстанаўліваем новыя балты, то перад іх усталяваннем іх змазваць не трэба; балты, якія былі ва ўжытку, трэба змазаць маторным маслам. Наступная падцяжка балтоў мацавання галоўкі блока цыліндраў не патрабуецца і не дапускаецца, у адваротным выпадку рэзка ўзрастае верагоднасць разбурэння балтоў пры адкручванні. Перад зацяжкай балтоў выдаліце бруд і масла, якое засталося ў разьбовых адтулінах блока цыліндраў.
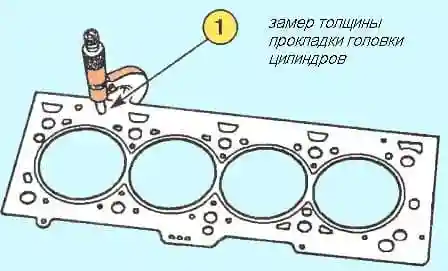
Замяраем таўшчыню пракладкі (малюнак 4). Таўшчыня замяраецца ў месцы, паказаным стрэлкай на малюнку 4. Таўшчыня новай пракладкі павінна быць 0,96±0,06 мм; таўшчыня абціснутай пракладкі павінна быць 0,90±0,02 мм.
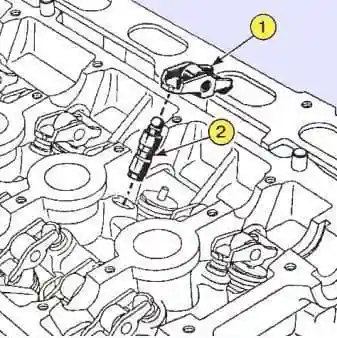
Аглядаем гідраўлічныя штурхальнікі і каромыслы.
Вымяраем клапаны ў адпаведнасці з малюнкам 6. Памеры клапанаў павінны адпавядаць даным у табліцы.
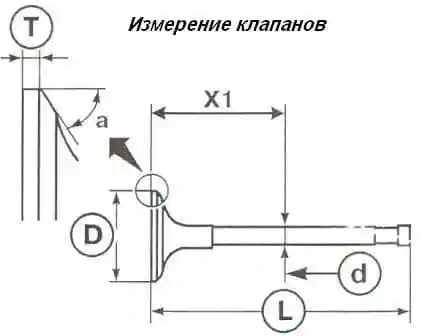
Асноўныя памеры клапанаў
| Найменне | Упускныя клапаны | Выпускныя клапаны |
|---|---|---|
| Дыяметр стрыжня D1, мм | 5,470–5,485* | 5,456–5,471* |
| Дыяметр галоўкі D2, мм | 32,70±0,12 | 27,96±0,12 |
| Даўжыня клапана L, мм | 109,32 | 107,64 |
| Вугал працоўнай фаскі А | 45° 45′ | 45° |
| Мінімальная таўшчыня цыліндрычнага паяска талеркі клапана T, мм | 1,15 | 1,27 |
| Ход клапанаў, мм | 9,221 | 8,075 |
* дыяметр D1 стрыжня клапана вымяраецца на адлегласці X1: упускныя клапаны X1 = 75,14±0,35 мм; выпускныя клапаны X1 = 77,5±0,35 мм.
Накіравальныя ўтулкі клапанаў
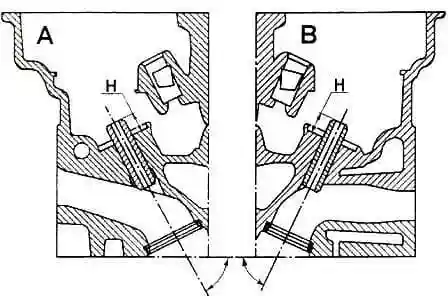
Нахіл накіравальнай утулкі ўпускнога клапана складае 63°30′ (малюнак 7). Нахіл накіравальнай утулкі выпускнога клапана складае 66°. Вышыня выступаючай часткі накіравальнай утулкі клапана Н складае для ўпускных і выпускных клапанаў 11±0,15 мм.
Маслаздымныя каўпачкі
Зняцце маслаздымных каўпачкоў робіцца з дапамогай прыстасавання Mot1335. Усталяванне маслаздымных каўпачкоў робіцца прыстасаваннем Mot1511. Перад усталяваннем маслаздымныя каўпачкі нельга змазваць. Устанаўлівайце маслаздымныя каўпачкі згодна з указаннямі на малюнку 8.
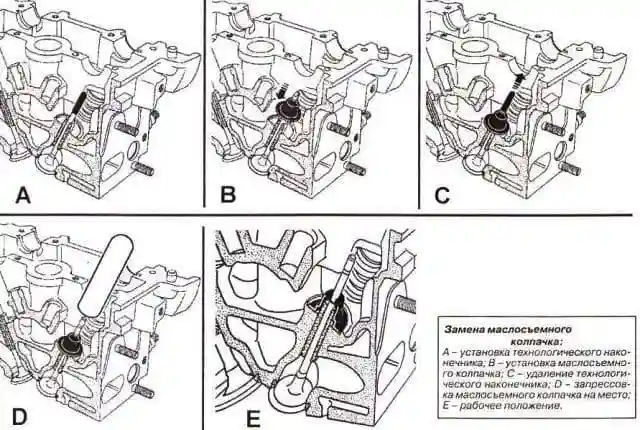
- Устаўце клапан у галоўку блока цыліндраў.
- Надзеньце наканечнік прыстасавання Mot1511 на стрыжань клапана (унутраны дыяметр наканечніка павінен быць роўны дыяметру стрыжня) (гл. мал. 8).
- Прыцісніце клапан да сядла.
- Усталюйце нязмазаны маслаздымны каўпачок на наканечнік.
- Прасуньце маслаздымны каўпачок, прапхнуўшы яго праз наканечнік.
- Зніміце наканечнік.
- Усталюйце апраўку на маслаздымны каўпачок. Унутраны дыяметр апраўкі павінен супадаць з дыяметрам стрыжня клапана. Акрамя таго, ніжняя частка апраўкі павінна часткова ўпірацца ў маслаздымны каўпачок па паверхні, якая служыць опорай шайбе спружыны клапана.
- Акуратна напрэсуйце маслаздымны каўпачок, пастукаўшы далонню па верхняй частцы апраўкі, пакуль маслаздымны каўпачок не датыкнецца галоўкі блока цыліндраў (гл. Е, мал. 8).
- Паўтарыце ўказаныя вышэй аперацыі для ўсіх клапанаў.
Праверка спружын клапанаў
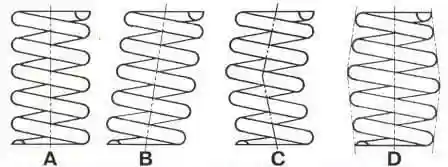
Пры дэфармацыях B і C эксплуатацыя спружыны дапушчальная, калі адхіленне ад вертыкалі не больш за 1,2 мм, пры страце формы (D) — спружына падлягае замене. Нават пры захаванні формы спружыны неабходна праверыць яе механічныя ўласцівасці (вышыня пад пэўнай нагрузкай). Толькі пасля такой праверкі вызначаецца прыдатнасць спружыны да далейшай працы (гл. табліцу).
Параметры спружын клапанаў
| Параметр | Значэнне, мм |
|---|---|
| Вышыня ў свабодным стане | 41,30 |
| Вышыня спружыны ў працоўным стане | 23,20 |
| Унутраны дыяметр | 18,80±0,20 |
| Вонкавы дыяметр | 27±0,2 |
| Сячэнне дроту | Авальнае |
| Вышыня / пад нагрузкай | 34,50 / 180–200 Н; 24,50 / 563–617 Н |
Пры наяўнасці новай спружыны можна параўнаць яе характарыстыкі з характарыстыкамі старых спружын. Усталюйце адну за адной новую і старую спружыны праз шайбы на доўгі болт. Зацягніце гайку болта так, каб вышыня новай спружыны паменшылася на 10 мм. Вымерайце вышыню старой спружыны. Калі вышыня старой спружыны паменшылася ад 9 да 11 мм (±10 %) — яна яшчэ паслужыць, калі больш — заменіце старую спружыну.
Праверка зазору клапана ў накіравальнай утулцы
Праверку зазору паміж стрыжнем і накіравальнай утулкай клапана можна рабіць двума спосабамі.
Першы спосаб
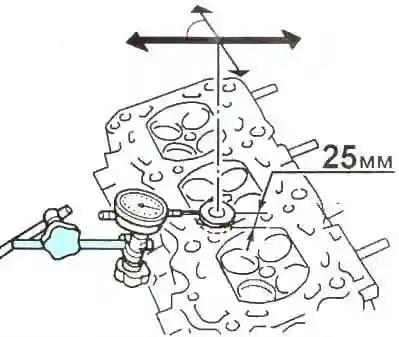
Прыўзніміце галоўку клапана на 25 мм, затым вымерайце індыкатарам перамяшчэнне клапана ў напрамку стрэлак (гл. мал. 10) пад вуглом 90° да восі размеркавальнага вала. Палова атрыманай велічыні дасць значэнне зазору паміж стрыжнем і накіравальнай утулкай клапана.
Другі спосаб
Вымерайце дыяметр стрыжня клапана і ўнутраны дыяметр накіравальнай утулкі (гл. мал. 11).
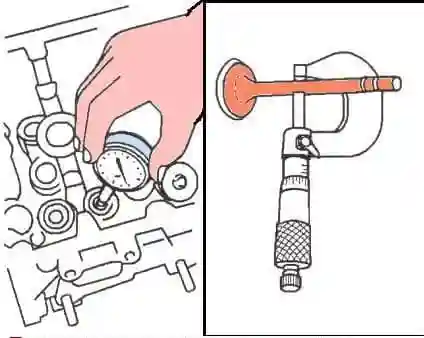
Намінальны зазор, мм:
- упускныя клапаны: 0,015—0,048;
- выпускныя клапаны: 0,029—0,062.
Праверка размеркавальных валаў
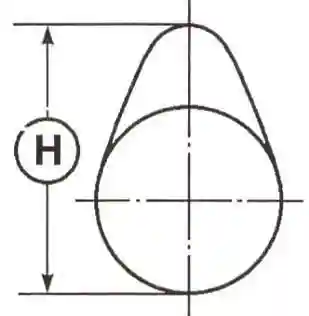
Вышыня кулачкоў Н (гл. мал. 12) размеркавальных валаў павінна адпавядаць даным табліцы.
Памеры размеркавальных валаў
| Параметр | Значэнне, мм |
|---|---|
| Восевы зазор размеркавальных валаў (упускных і выпускных клапанаў) | 0,080–0,178 |
| Дыяметральны зазор у апорах | 0,040–0,082 |
| Колькасць апор | 6 |
| Дыяметр шыек размеркавальнага вала: шыйкі № 1 | 24,979–25,000 |
| Дыяметр шыек размеркавальнага вала: шыйкі № 2, 3, 4, 5 | 24,979–25,000 |
| Дыяметр шыек размеркавальнага вала: шыйка № 6 | 27,979–28,061 |
| Вышыня кулачкоў Н: упускных клапанаў | 40,661±0,030 |
| Вышыня кулачкоў Н: выпускных клапанаў | 40,038±0,030 |
У адваротным выпадку — заменіце размеркавальны вал або правядзіце аднаўленчы рамонт.
Праверце зазор шыек размеркавальных валаў у апорах галоўкі блока, для гэтага:
- Усталюйце на месца крышку галоўкі блока, зацягніце балты яе мацавання штатным момантам зацяжкі.
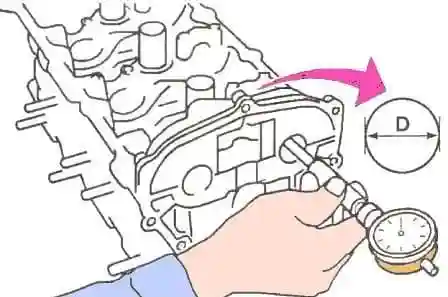
- Нутрамерам вымерайце дыяметры ўсіх адтулін у апорах размеркавальнага вала (гл. мал. 13), вынікі вымярэнняў запішыце.
Заўвага. Вымярэнні трэба рабіць у вертыкальнай плоскасці максімальнага зносу.
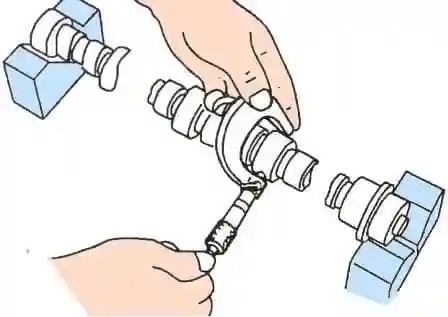
- Мікраметрам вымерайце дыяметры апорных шыек размеркавальнага вала (гл. мал. 14). Вымярэнні трэба праводзіць на кожнай шыйцы ў дзвюх перпендыкулярных плоскасцях. За базавае бярыце найменшае значэнне на шыйцы.
- Параўнайце вынікі вымярэнняў з гранічна дапушчальнымі значэннямі.
- Затым разлічыце зазоры па ўсіх шыйках і параўнайце атрыманыя велічыні з гранічна дапушчальнымі значэннямі.
Па выніках:
- заменіце размеркавальны вал, галоўку блока, або тое і другое.
Заўвага. Пры зносе размеркавальнага вала і галоўкі блока магчымы аднаўленчы рамонт (напыленне з наступнай апрацоўкай). Часта цана такога рамонту бывае значна таннейшай за куплю новых дэталяў.
- Калі папярэднія праверкі не паказалі неабходнасці замены дэталяў, то праверце восевы зазор размеркавальных валаў, як апісана ніжэй, пры неабходнасці заменіце зношаныя дэталі.
Калі дэталі — новыя, усё роўна правядзіце праверку, яна не цяжкая, але важная для ўпэўненасці ў выніках праводзімага рамонту.
- Усталюйце размеркавальныя валы, забяспечыўшы правільнасць іх становішча.
- Усталюйце крышку галоўкі блока цыліндраў.
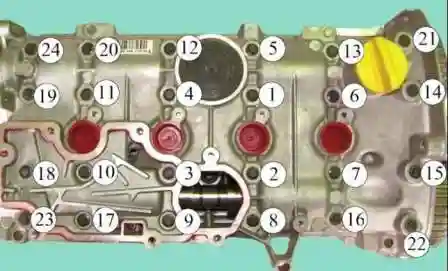
- Зацягніце ў парадку, паказаным на мал. 15, патрабаваным момантам:
- балты мацавання галоўкі блока цыліндраў 13, 20, 22, 23: 8 Н·м;
- балты мацавання крышкі галоўкі блока з 1 па 12, з 14 па 19 і з 21 па 24: 12 Н·м.
- Аслабце зацяжку балтоў крышкі галоўкі 13, 20, 22, 23.
- Зацягніце ў паказаным парадку балты мацавання крышкі галоўкі цыліндраў 13, 20, 22, 23 момантам 12 Н·м.
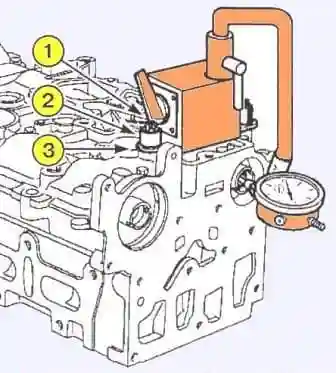
Змацуйце магнітную стойку прыстасавання для праверкі восевага зазору Mot588 на галоўцы блока цыліндраў, выкарыстоўваючы для гэтага мацавальную планку (3) прыстасавання Mot588, прыцягніце яе балтамі (1) мацавання маслааддзяляльніка і распорнымі ўтулкамі (2), якія маюць наступныя памеры:
- вонкавы дыяметр: 18 мм;
- дыяметр адтуліны пад болт: 9 мм;
- вышыня: 15 мм.
- Праверце восевы зазор размеркавальнага вала, які павінен знаходзіцца ў межах 0,080—0,178 мм.
- Зніміце крышку галоўкі блока цыліндраў і размеркавальныя валы.


