
Зняття та розбирання головки блока циліндрів двигуна розглянуто у відповідних статтях.
Після того як розібрали головку циліндрів, потрібно промити всі деталі головки, очистити їх від нагару. Готуємо деталі до огляду.
Перевірка головки блока циліндрів
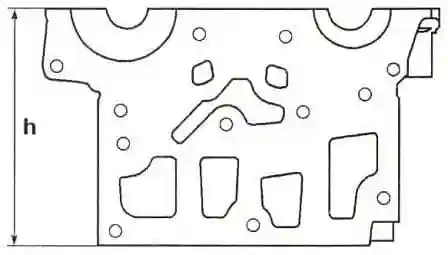
Висота h головки блока повинна становити 137 мм (малюнок 1).
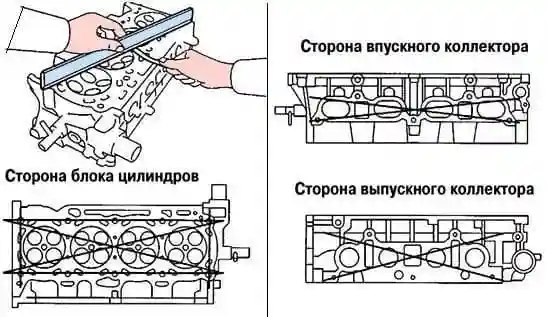
Лінійкою та щупом перевіряємо неплощинність посадкових поверхонь головки блока циліндрів (малюнок 2). Допускається максимальна неплощинність 0,05 мм. Шліфування поверхонь не допускається.
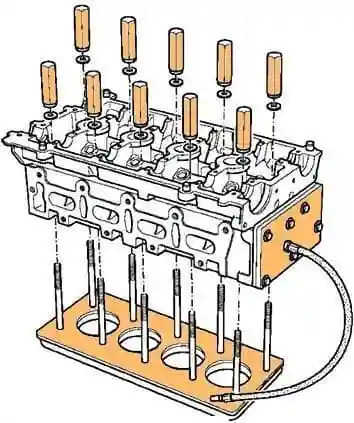
Перевіряємо головку блока циліндрів (відсутність тріщин і наскрізної корозії) за допомогою відповідного пристосування (малюнок 3).
Перевіряємо довжину болтів кріплення головки. Довжина болтів без урахування головки повинна бути не більше 117,7 мм.
Якщо встановлюємо нові болти, то перед їх встановленням їх змащувати не потрібно; болти, які були у використанні, потрібно змастити моторним маслом. Наступне підтягування болтів кріплення головки блока циліндрів не потрібне і не допускається, в іншому випадку різко зростає ймовірність руйнування болтів під час відкручування. Перед затягуванням болтів видаліть бруд і масло, яке залишилося в різьбових отворах блока циліндрів.
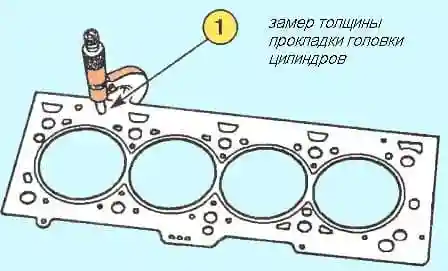
Заміряємо товщину прокладки (малюнок 4). Товщина заміряється в місці, вказаному стрілкою на малюнку 4. Товщина нової прокладки повинна бути 0,96±0,06 мм; товщина обтиснутої прокладки повинна бути 0,90±0,02 мм.
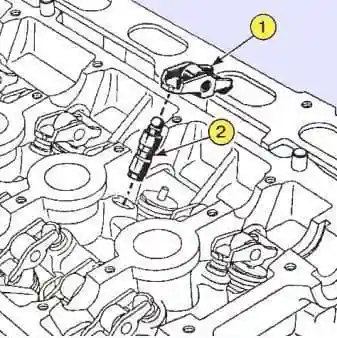
Оглядаємо гідравлічні штовхачі та коромисла.
Вимірюємо клапани відповідно до малюнка 6. Розміри клапанів повинні відповідати даним у таблиці.
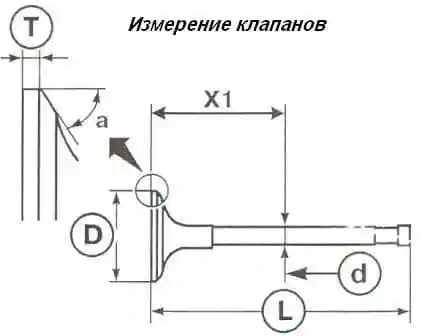
Основні розміри клапанів
| Найменування | Впускні клапани | Випускні клапани |
|---|---|---|
| Діаметр стрижня D1, мм | 5,470–5,485* | 5,456–5,471* |
| Діаметр головки D2, мм | 32,70±0,12 | 27,96±0,12 |
| Довжина клапана L, мм | 109,32 | 107,64 |
| Кут робочої фаски А | 45° 45′ | 45° |
| Мінімальна товщина циліндричного пояска тарілки клапана T, мм | 1,15 | 1,27 |
| Хід клапанів, мм | 9,221 | 8,075 |
* діаметр D1 стрижня клапана вимірюється на відстані X1: впускні клапани X1 = 75,14±0,35 мм; випускні клапани X1 = 77,5±0,35 мм.
Напрямні втулки клапанів
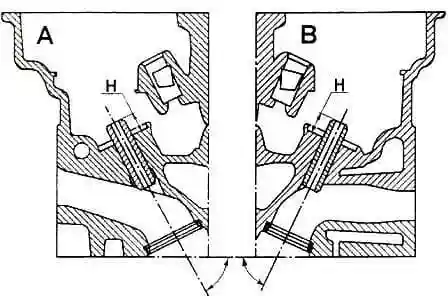
Нахил напрямної втулки впускного клапана становить 63°30′ (малюнок 7). Нахил напрямної втулки випускного клапана становить 66°. Висота виступаючої частини напрямної втулки клапана Н становить для впускних і випускних клапанів 11±0,15 мм.
Маслознімні ковпачки
Зняття маслознімних ковпачків проводиться за допомогою пристосування Mot1335. Установка маслознімних ковпачків проводиться пристосуванням Mot1511. Перед установленням маслознімні ковпачки не можна змащувати. Установлюйте маслознімні ковпачки згідно з вказівками на малюнку 8.
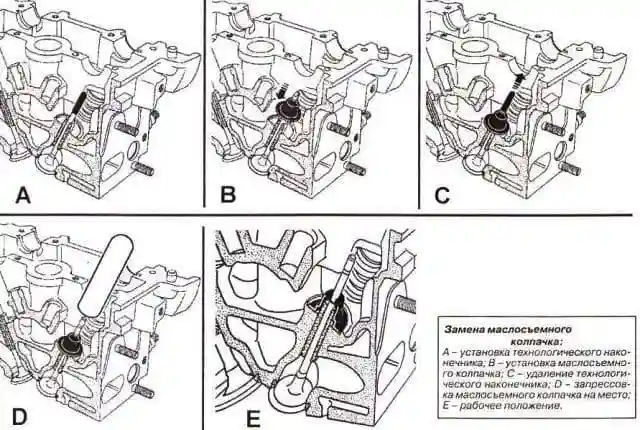
- Вставте клапан у головку блока циліндрів.
- Надягніть наконечник пристосування Mot1511 на стрижень клапана (внутрішній діаметр наконечника повинен дорівнювати діаметру стрижня) (див. мал. 8).
- Притисніть клапан до сідла.
- Установіть незмащений маслознімний ковпачок на наконечник.
- Просуньте маслознімний ковпачок, проштовхнувши його через наконечник.
- Зніміть наконечник.
- Установіть оправку на маслознімний ковпачок. Внутрішній діаметр оправки повинен збігатися з діаметром стрижня клапана. Крім того, нижня частина оправки повинна частково впиратися в маслознімний ковпачок по поверхні, яка служить опорою шайбі пружини клапана.
- Акуратно напресуйте маслознімний ковпачок, постукавши долонею по верхній частині оправки, поки маслознімний ковпачок не доторкнеться головки блока циліндрів (див. Е, мал. 8).
- Повторіть зазначені вище операції для всіх клапанів.
Перевірка пружин клапанів
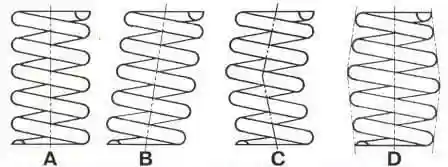
При деформаціях B і C експлуатація пружини допустима, якщо відхилення від вертикалі не більше 1,2 мм, при втраті форми (D) — пружина підлягає заміні. Навіть при збереженні форми пружини необхідно перевірити її механічні властивості (висота під певним навантаженням). Тільки після такої перевірки визначається придатність пружини до подальшої роботи (див. таблицю).
Параметри пружин клапанів
| Параметр | Значення, мм |
|---|---|
| Висота у вільному стані | 41,30 |
| Висота пружини в робочому стані | 23,20 |
| Внутрішній діаметр | 18,80±0,20 |
| Зовнішній діаметр | 27±0,2 |
| Переріз дроту | Овальний |
| Висота / під навантаженням | 34,50 / 180–200 Н; 24,50 / 563–617 Н |
За наявності нової пружини можна порівняти її характеристики з характеристиками старих пружин. Установіть одну за одною нову і стару пружини через шайби на довгий болт. Затягніть гайку болта так, щоб висота нової пружини зменшилася на 10 мм. Виміряйте висоту старої пружини. Якщо висота старої пружини зменшилася від 9 до 11 мм (±10 %) — вона ще послужить, якщо більше — замініть стару пружину.
Перевірка зазору клапана в напрямній втулці
Перевірку зазору між стрижнем і напрямною втулкою клапана можна проводити двома способами.
Перший спосіб
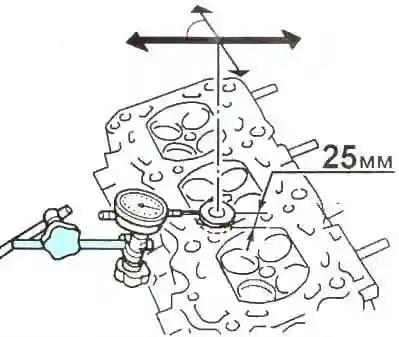
Підніміть головку клапана на 25 мм, потім виміряйте індикатором переміщення клапана за напрямком стрілок (див. мал. 10) під кутом 90° до осі розподільного вала. Половина отриманої величини дасть значення зазору між стрижнем і напрямною втулкою клапана.
Другий спосіб
Виміряйте діаметр стрижня клапана і внутрішній діаметр напрямної втулки (див. мал. 11).
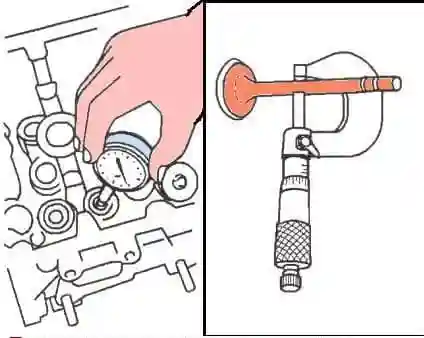
Номінальний зазор, мм:
- впускні клапани: 0,015—0,048;
- випускні клапани: 0,029—0,062.
Перевірка розподільних валів
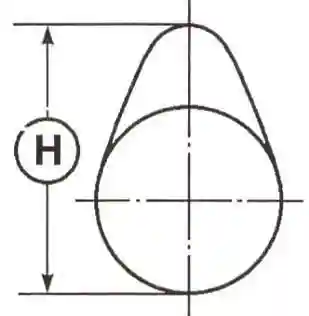
Висота кулачків Н (див. мал. 12) розподільних валів повинна відповідати даним таблиці.
Розміри розподільних валів
| Параметр | Значення, мм |
|---|---|
| Осьовий зазор розподільних валів (впускних і випускних клапанів) | 0,080–0,178 |
| Діаметральний зазор в опорах | 0,040–0,082 |
| Кількість опор | 6 |
| Діаметр шийок розподільного вала: шийки № 1 | 24,979–25,000 |
| Діаметр шийок розподільного вала: шийки № 2, 3, 4, 5 | 24,979–25,000 |
| Діаметр шийок розподільного вала: шийка № 6 | 27,979–28,061 |
| Висота кулачків Н: впускних клапанів | 40,661±0,030 |
| Висота кулачків Н: випускних клапанів | 40,038±0,030 |
В іншому випадку — замініть розподільний вал або проведіть відновлювальний ремонт.
Перевірте зазор шийок розподільних валів в опорах головки блока, для цього:
- Установіть на місце кришку головки блока, затягніть болти її кріплення штатним моментом затягування.
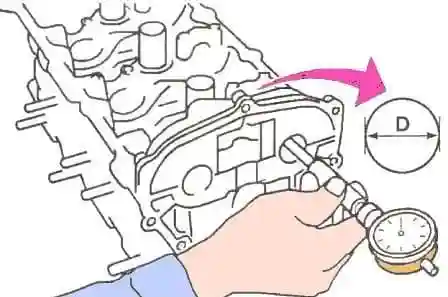
- Нутроміром виміряйте діаметри всіх отворів в опорах розподільного вала (див. мал. 13), результати вимірювань запишіть.
Примітка. Вимірювання потрібно проводити у вертикальній площині максимального зносу.
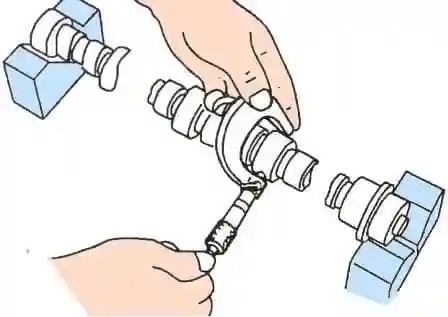
- Мікрометром виміряйте діаметри опорних шийок розподільного вала (див. мал. 14). Вимірювання потрібно проводити на кожній шийці у двох перпендикулярних площинах. За базове беріть найменше значення на шийці.
- Порівняйте результати вимірювань з гранично допустимими значеннями.
- Потім розрахуйте зазори по всіх шийках і порівняйте отримані величини з гранично допустимими значеннями.
За результатами:
- замініть розподільний вал, головку блока, або те й інше.
Примітка. При зносі розподільного вала і головки блока можливий відновлювальний ремонт (напилення з наступною обробкою). Часто ціна такого ремонту буває значно дешевшою за купівлю нових деталей.
- Якщо попередні перевірки не показали необхідності заміни деталей, то перевірте осьовий зазор розподільних валів, як описано нижче, за потреби замініть зношені деталі.
Якщо деталі — нові, все одно проведіть перевірку, вона не складна, але важлива для впевненості в результатах проведеного ремонту.
- Установіть розподільні вали, забезпечивши правильність їх положення.
- Установіть кришку головки блока циліндрів.
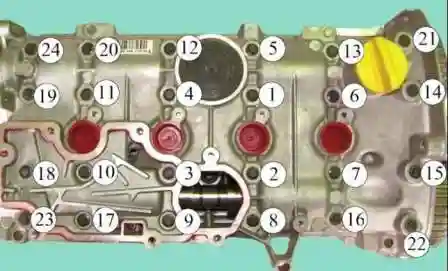
- Затягніть у порядку, вказаному на мал. 15, потрібним моментом:
- болти кріплення головки блока циліндрів 13, 20, 22, 23: 8 Н·м;
- болти кріплення кришки головки блока з 1 по 12, з 14 по 19 і з 21 по 24: 12 Н·м.
- Послабте затягування болтів кришки головки 13, 20, 22, 23.
- Затягніть у вказаному порядку болти кріплення кришки головки циліндрів 13, 20, 22, 23 моментом 12 Н·м.
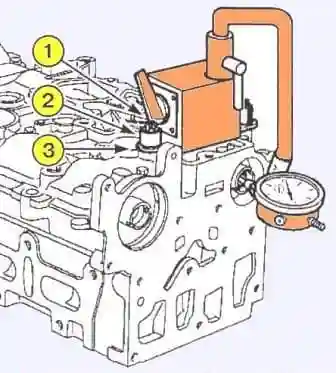
Закріпіть магнітну стійку пристосування для перевірки осьового зазору Mot588 на головці блока циліндрів, використовуючи для цього кріпильну планку (3) пристосування Mot588, притягніть її болтами (1) кріплення масловіддільника і розпірними втулками (2), що мають такі розміри:
- зовнішній діаметр: 18 мм;
- діаметр отвору під болт: 9 мм;
- висота: 15 мм.
- Перевірте осьовий зазор розподільного вала, який повинен знаходитися в межах 0,080—0,178 мм.
- Зніміть кришку головки блока циліндрів і розподільні вали.


