
Разборку рухавіка мы разгледзелі ў артыкуле «Разборка рухавіка».
У гэтым артыкуле мы разгледзім дэфектацыю дэталяў і падрыхтоўку асноўных дэталяў да зборкі: блока цыліндраў, поршняў з кольцамі, каленчатага вала, укладышаў, упорных паўколцаў і махавіка.
Блок цыліндраў
Блок цыліндраў рухавіка ВАЗ-2112 таксама мае нумар «21083», як і ў рухавікоў 2110 і 2111, але яны неўзаемазамяняльныя: адтуліны пад вінты галоўкі цыліндраў маюць разьбу М10×1,25 (у адрозненне ад М12×1,25 для блокаў рухавікоў 2110 і 2111) і меншую глыбіню.
Іншае адрозненне звязана з больш напружаным цеплавым рэжымам рухавіка 2112 у параўнанні з рухавікамі 2110 і 2111. Для астуджэння поршняў падчас працы рухавіка іх днішчы абмываюцца знізу маслам праз спецыяльныя фарсункі, запрэсаваныя ў другую, трэцюю, чацвёртую і пятую апоры карэнных падшыпнікаў.
Цыліндры расточаны непасрэдна ў блоку. Намінальны дыяметр 82 мм пры рамонце можа быць павялічаны на 0,4 або 0,8 мм.
Клас цыліндра маркіруецца на ніжняй плоскасці блока лацінскімі літарамі ў адпаведнасці з дыяметрам цыліндра ў мм: А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
Максімальна дапушчальны знос цыліндра складае 0,15 мм на дыяметр.
Старанна памійце блок цыліндраў і ачысціце масленыя каналы. Прадзьмуўшы і прасушыўшы сціснутым паветрам, аглядзіце блок цыліндраў. Трэшчыны ў апорах або іншых месцах блока цыліндраў не дапускаюцца.
Калі ёсць падазрэнне на трапленне астуджальнай вадкасці ў картар, то на спецыяльным стэндзе праверце герметычнасць блока цыліндраў. Для гэтага, заглушыўшы адтуліны астуджальнай кашулі блока цыліндраў, нагнятайце ў яе ваду пакаёвай тэмпературы пад ціскам 0,3 МПа (3 кгс/см²). На працягу дзвюх хвілін не павінна назірацца ўцечкі вады з блока цыліндраў.
Калі назіраецца трапленне масла ў астуджальную вадкасць, то без поўнай разборкі рухавіка праверце, ці няма трэшчын у блока цыліндраў у зонах масленых каналаў. Для гэтага зліце астуджальную вадкасць з сістэмы астуджэння, зніміце галоўку цыліндраў, запоўніце кашулю астуджэння блока цыліндраў вадой і падайце сціснутае паветра ў вертыкальны маслены канал блока цыліндраў. У выпадку з'яўлення бурбалак паветра ў вадзе, якая запоўніла кашулю астуджэння, заменіце блок цыліндраў.
Праверце плоскасць раздыму блока цыліндраў з галоўкай з дапамогай лінейкі і набору шчупаў. Лінейка ўстанаўліваецца па дыяганалях плоскасці і ў сярэдзіне ў падоўжным напрамку і ўпоперак. Допуск плоскаснасці складае 0,1 мм.
Праверце, ці не перавышае знос цыліндраў максімальна дапушчальны — 0,15 мм.
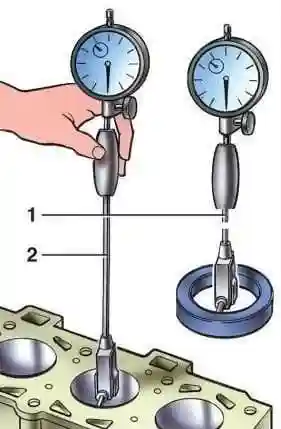
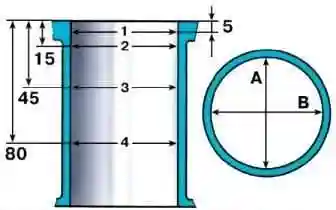
Дыяметр цыліндра вымяраецца нутрамерам у чатырох паясах, як у падоўжным, так і ў папярочным напрамку рухавіка. Для ўстаноўкі нутрамера на нуль прымяняецца калібр 67.8125.9502. У зоне пояса 1 цыліндры практычна не зношваюцца. Таму па рознасці заменаў у першым і астатніх паясах можна меркаваць аб велічыні зносу цыліндраў.
Калі максімальная велічыня зносу большая за 0,15 мм — растачыце цыліндры да бліжэйшага рамонтнага памеру, пакінуўшы прыпуск 0,03 мм на дыяметр пад ханінгаванне. Затым аханінгуйце цыліндры, вытрымліваючы такі дыяметр, каб пры ўстаноўцы выбранага рамонтнага поршня разліковы зазор паміж ім і цыліндрам быў 0,025–0,045 мм.
Праверка поршня
Ачысціце поршань ад нагару і выдаліце ўсе адклады з змазачных каналаў поршня і шатуна. Старанна аглядзіце дэталі. Трэшчыны любога характару на поршні, поршневых кольцах, пальцы, на шатуне і яго крышцы не дапускаюцца. Калі на працоўнай паверхні ўкладышаў ёсць глыбокія рыскі, то заменіце ўкладышы новымі.
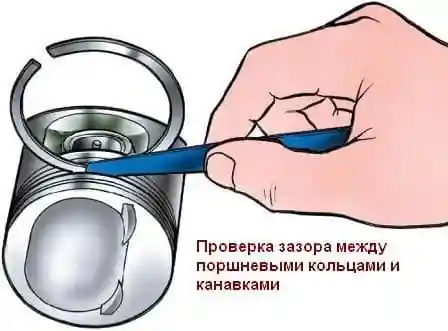
Зазор паміж поршневымі кольцамі і канаўкамі правярайце наборам шчупаў, як паказана на малюнку, устаўляючы кольца ў адпаведную канаўку. Намінальны (разліковы) зазор для верхняга кампрэсійнага кольца складае 0,04–0,075 мм, для ніжняга — 0,03–0,065 мм і для маслаздымнага — 0,02–0,055 мм. Максімальна дапушчальныя зазоры пры зносе — 0,15 мм.
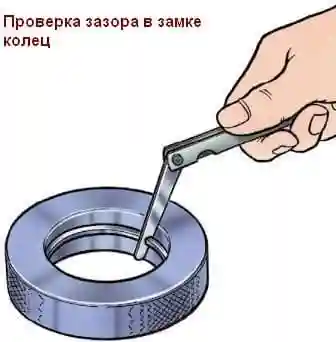
Зазор у замку поршневых кольцаў правярайце наборам шчупаў, устаўляючы кольцы ў калібр, які мае дыяметр адтуліны, роўны намінальнаму дыяметру кольца з допускам ±0,003 мм. Для кольцаў нармальнага памеру дыяметрам 82 мм можна прымяняць калібр 67.8125.9502. Зазор павінен быць у межах 0,25–0,45 мм для ўсіх новых кольцаў. Максімальна дапушчальны зазор пры зносе — 1 мм.
Каленчаты вал
Каленчаты вал рухавіка 2112 адрозніваецца ад каленчатага вала рухавікоў 2110 і 2111 формай процівагаў і павышанай трываласцю. Таму не дапускаецца ўстаноўка каленчатага вала ад рухавікоў 2110 і 2111 у рухавік 2112.
Для падачы масла ад карэнных шыек да шатунных у каленчатым вале прасвідраваны каналы, выхадныя адтуліны якіх закрыты запрэсаванымі заглушкамі. На пярэднім канцы каленчатага вала на сегментнай шпонцы ўсталяваны зубчаты шкіў прывада размеркавальнага вала, да яго мацуецца шкіў прывада генератара, які таксама з'яўляецца дэмпферам круцільных ваганняў каленчатага вала. На зубчатым вянцы шківа два зубы з 60 адсутнічаюць — ўпадзіны служаць для працы датчыка становішча каленчатага вала.
Аглядзіце каленчаты вал. Трэшчыны ў любым месцы каленчатага вала не дапускаюцца. На паверхнях, якія спалучаюцца з рабочымі абзамі сальнікаў, не дапускаюцца драпіны, забоіны і рыскі.
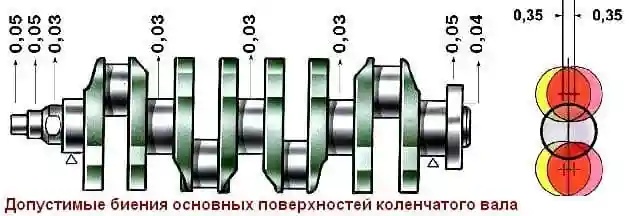
Усталюйце каленчаты вал крайнімі карэннымі шыйкамі на дзве прызмы і праверце індыкатарам біццё:
- карэнных шыек і пасадачнай паверхні пад вядучую шасцёрку масленага насоса (не больш за 0,03 мм);
- пасадачнай паверхні пад махавік (не больш за 0,04 мм);
- пасадачнай паверхні пад шківы і паверхняў, якія спалучаюцца з сальнікамі (не больш за 0,05 мм).
Вымерайце дыяметры карэнных і шатунных шыек.
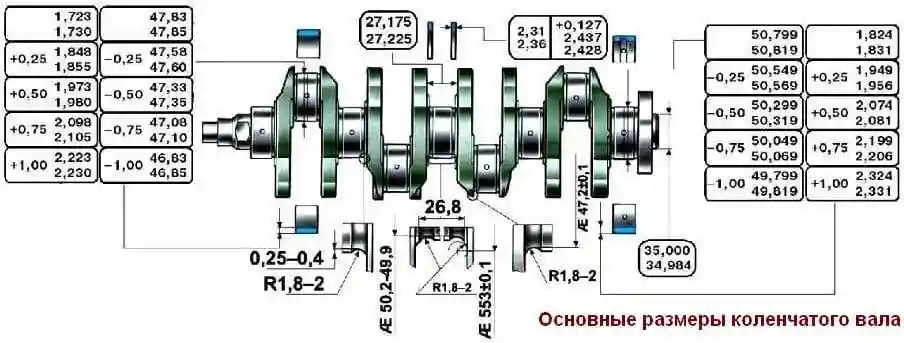
Шыйкі трэба шліфаваць, калі іх знос большы за 0,03 мм або авальнасць шыек больш за 0,03 мм, а таксама калі на шыйках ёсць задзіры і рыскі. Шліфуйце шыйкі з памяншэннем дыяметра да бліжэйшага рамонтнага памеру. Пры шліфаванні вытрымлівайце памеры гальтэляў шыек, аналагічныя паказаным на малюнку 6 для нармальных памераў каленчатага вала.
Авальнасць і канічнасць карэнных і шатунных шыек пасля шліфавання павінна быць не больш за 0,005 мм. Зрушэнне восяў шатунных шыек ад плоскасці, якая праходзіць праз восі шатунных і карэнных шыек, пасля шліфавання павінна быць у межах ±0,35 мм.
Для праверкі ўсталюйце вал крайнімі карэннымі шыйкамі на прызмы і выставеце вал так, каб вось шатуннай шыйкі першага цыліндра знаходзілася ў гарызантальнай плоскасці, якая праходзіць праз восі карэнных шыек. Затым індыкатарам праверце зрушэнне ў вертыкальным напрамку шатунных шыек 2, 3 і 4 цыліндраў адносна шатуннай шыйкі 1-га цыліндра.
Прашліфаваўшы шыйкі, апалюруйце іх з дапамогай алмазнай пасты або пасты ГОІ. Пасля шліфавання і наступнай даводкі шыек выдаліце заглушкі масленых каналаў, а затым апрацуйце гнёзды заглушак фрэзай А.94016/10, надзетай на шпіндэль А.94016. Старанна прамыйце каленчаты вал і яго каналы для выдалення рэшткаў абразіва і прадзміце сціснутым паветрам. Апраўкай А.86010 запрэсуйце новыя заглушкі і зачаканьце кожную ў трох кропках кернерам.
На першай шчацэ каленчатага вала маркіруйце велічыню памяншэння карэнных і шатунных шыек (напрыклад, К 0,25; Ш 0,50).
Укладышы
На ўкладышах нельга рабіць ніякіх падгоначных аперацый. Пры задзірах, рысках або адслаеннях заменіце ўкладышы новымі.
Зазор паміж укладышамі і шыйкамі каленчатага вала правяраюць разлікам (памявіўшы дэталі). Зручна для праверкі зазору карыстацца калібраваным пластыкавым дротам. У гэтым выпадку метад праверкі наступны:
- старанна ачысціце працоўныя паверхні ўкладышаў і адпаведнай шыйкі і пакладзеце адрэзак пластыкавага дроту на яе паверхню;
- усталюйце на шыйцы шатун з крышкай або крышку карэннага падшыпніка (у залежнасці ад віду шыйкі, якая правяраецца) і зацягніце гайкі або болты мацавання. Гайкі шатунных болтаў зацягвайце момантам 51 Н·м (5,2 кгс·м), а болты мацавання крышак карэнных падшыпнікаў — момантам 80,4 Н·м (8,2 кгс·м);
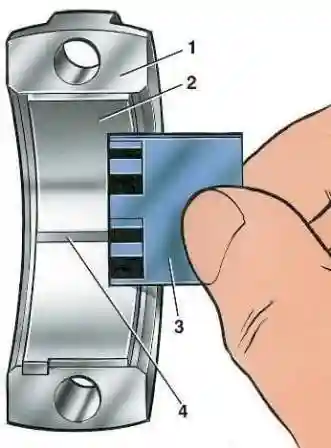
- зніміце крышку і па шкале, нанесенай на ўпакоўцы, па сплюшчванні дроту вызначце велічыню зазору.
Намінальны разліковы зазор складае 0,02–0,07 мм для шатунных і 0,026–0,073 мм для карэнных шыек. Калі зазор меншы за гранічны (0,1 мм для шатунных і 0,15 мм для карэнных шыек), то можна зноў выкарыстоўваць гэтыя ўкладышы. Пры зазоры большым за гранічны заменіце на гэтых шыйках укладышы новымі. Калі шыйкі каленчатага вала зношаны і шліфуюцца да рамонтнага памеру, то ўкладышы заменіце рамонтнымі (павялічанай таўшчыні).
Упорныя паўколцы
Гэтак жа як і на ўкладышах, на паўколцах нельга рабіць ніякіх падгоначных аперацый. Пры задзірах, рысках або адслаеннях замяняйце паўколцы новымі. Паўколцы замяняюцца таксама, калі восевы зазор каленчатага вала перавышае максімальна дапушчальны — 0,35 мм. Новыя паўколцы падбірайце намінальнай таўшчыні або павялічанай на 0,127 мм, каб атрымаць восевы зазор у межах 0,06–0,26 мм.
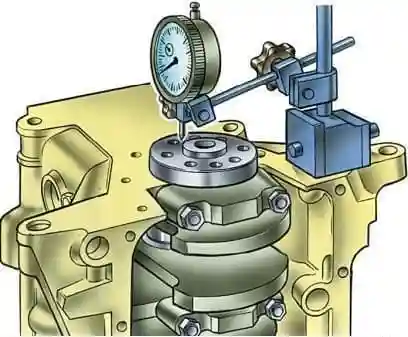
Праверце свабодны восевы ход каленчатага вала. Для гэтага павярніце блок цыліндраў заднім бокам уверх і ўсталюйце на яго стойку з індыкатарам так, каб ножка індыкатара ўпіралася ў фланец каленчатага вала. Перамяшчаючы вал уверх і ўніз (напрыклад, адвёрткамі), замерце індыкатарам свабодны восевы ход вала.
Махавік
Праверце стан зубчатага вянца і ў выпадку пашкоджання зубоў заменіце махавік.
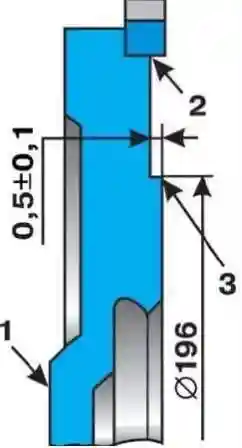
Калі махавік мае колеры пабегласці на паверхні 3, неабходна праверыць нацяг вянца на махавіку. Вянец не павінен правяртацца пры круцільным моманце 590 Н·м (60 кгс·м) або зрушвацца ў восевым напрамку пад намаганнем 3,9 кН (400 кгс).
На паверхні 1 махавіка, якая прилягае да фланца каленчатага вала, і на паверхні 3 пад вядомы дыск счаплення не дапускаюцца драпіны і задзіры. Допуск непласкаснасці паверхні 3 складае 0,06 мм. Драпіны і задзіры на паверхні 3 выдаліце праточкай, здымаючы слой металу таўшчынёй не больш за 1 мм. Пры гэтым праточыце таксама і паверхню 2, не закранаючы зубчаты вянец і вытрымліваючы памер (0,5 ± 0,1) мм. Пры праточцы неабходна забяспечыць паралельнасць паверхняў 2 і 3 адносна паверхні 1. Допуск непаралельнасці 0,1 мм.
Усталюйце махавік на апраўку, цэнтруючы яго па пасадачнай адтуліне з упорам на паверхню 1, і праверце біццё плоскасцей 2 і 3. У месцах, паказаных стрэлкамі на малюнку, індыкатар не павінен паказваць біццяў, якія перавышаюць 0,1 мм.


