


Қозғалтқышты бөлшектеуді біз «Қозғалтқышты бөлшектеу» мақаласында қарастырдық.
Бұл мақалада біз бөлшектердің ақаулықтарын анықтауды және негізгі бөлшектерді жинауға дайындауды қарастырамыз: цилиндрлер блогы, сақиналары бар поршеньдер, иінді білік, төсемдер, тіреуіш жарты сақиналар және маховик.
Цилиндрлер блогы
ВАЗ-2112 қозғалтқышының цилиндрлер блогы да 2110 және 2111 қозғалтқыштарындағыдай «21083» нөміріне ие, бірақ олар өзара ауыстырылмайды: цилиндрлер басының бұрандаларына арналған тесіктер М10×1,25 бұрамасына ие (2110 және 2111 қозғалтқыштары блоктарының М12×1,25 бұрамасынан өзгеше) және тереңдігі азырақ.
Тағы бір айырмашылық 2112 қозғалтқышының 2110 және 2111 қозғалтқыштарымен салыстырғанда неғұрлым қарқынды жылу режиміне байланысты. Қозғалтқыш жұмысы кезінде поршеньдерді салқындату үшін олардың түптері екінші, үшінші, төртінші және бесінші тіреуіш мойынтық тіректеріне басылған арнайы форсункалар арқылы төменнен маймен шайылады.
Цилиндрлер блоктың өзінде растачылады. Номиналды диаметрі 82 мм жөндеу кезінде 0,4 немесе 0,8 мм-ге ұлғайтылуы мүмкін.
Цилиндр класы блоктың төменгі жазықтығында цилиндр диаметріне (мм) сәйкес латын әріптерімен таңбаланады: А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
Цилиндрдің максималды рұқсат етілген тозуы диаметрі бойынша 0,15 мм құрайды.
Цилиндрлер блогын мұқият жуып, май арналарын тазалаңыз. Сығылған ауамен үрлеп, кептіргеннен кейін цилиндрлер блогын қарап шығыңыз. Тіректерде немесе цилиндрлер блогының басқа жерлерінде жарықтарға жол берілмейді.
Егер салқындатқыш сұйықтықтың картерге түсуіне күдік болса, арнайы стендте цилиндрлер блогының герметикалығын тексеріңіз. Ол үшін цилиндрлер блогының салқындату көйлегінің тесіктерін бітеліп, оған 0,3 МПа (3 кгс/см²) қысыммен бөлме температурасындағы суды айдаңыз. Екі минут ішінде цилиндрлер блогынан су ағуы байқалмауы тиіс.
Егер майдың салқындатқыш сұйықтыққа түсуі байқалса, қозғалтқышты толық бөлшектемей-ақ цилиндрлер блогының май арналары аймақтарында жарықтардың жоқтығын тексеріңіз. Ол үшін салқындату жүйесінен салқындатқыш сұйықтықты төгіп, цилиндрлер басын шешіп, цилиндрлер блогының салқындату көйлегіне су құйып, цилиндрлер блогының тік май арнасына сығылған ауа жіберіңіз. Салқындату көйлегін толтырған суда ауа көпіршіктері пайда болса, цилиндрлер блогын ауыстырыңыз.
Цилиндрлер блогының цилиндрлер басымен қосылу жазықтығын сызғыш пен щуптар жиынтығының көмегімен тексеріңіз. Сызғыш жазықтықтың диагональдары бойынша және ортасында бойлық және көлденең бағытта орнатылады. Жазықтық рұқсаты 0,1 мм құрайды.
Цилиндрлердің тозуы максималды рұқсат етілгеннен — 0,15 мм-ден аспайтынын тексеріңіз.
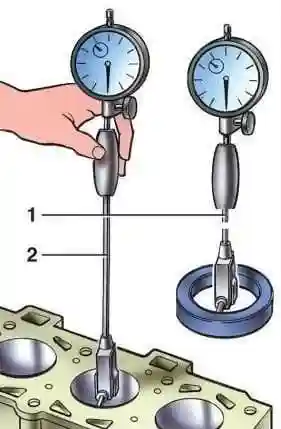
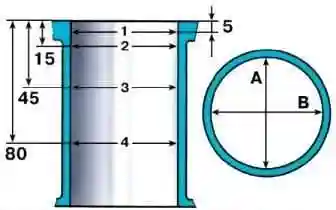
Цилиндр диаметрі нутрамермен төрт белдеуде, қозғалтқыштың бойлық және көлденең бағыттарында өлшенеді. Нутрамерді нөлге қою үшін 67.8125.9502 калибрі қолданылады. 1-белдеу аймағында цилиндрлер іс жүзінде тозбайды. Сондықтан бірінші және қалған белдеулердегі өлшемдер айырмасы бойынша цилиндрлердің тозу шамасын бағалауға болады.
Егер тозудың максималды шамасы 0,15 мм-ден асса — цилиндрлерді ең жақын жөндеу өлшеміне дейін растачылап, диаметрі бойынша хонингтеуге 0,03 мм қосымша қалдырыңыз. Содан кейін цилиндрлерді хонингтеңіз, таңдалған жөндеу поршенін орнатқанда оның цилиндрмен есептік саңылауы 0,025–0,045 мм болатындай диаметрді ұстаныңыз.
Поршеньді тексеру
Поршеньді қақтан тазалап, поршень мен шатунның майлау арналарындағы барлық шөгінділерді жойыңыз. Бөлшектерді мұқият қарап шығыңыз. Поршеньде, поршень сақиналарында, саусақта, шатунда және оның қақпағында кез келген сипаттағы жарықтарға жол берілмейді. Егер төсемдердің жұмыс бетінде терең сызаттар болса, төсемдерді жаңаларымен ауыстырыңыз.
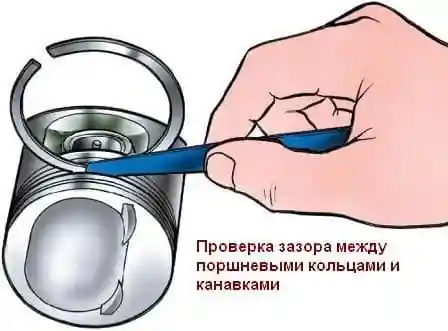
Поршень сақиналары мен ойықтар арасындағы саңылауды суретте көрсетілгендей щуптар жиынтығымен, сақинаны тиісті ойыққа кіргізіп тексеріңіз. Жоғарғы компрессиялық сақина үшін номиналды (есептік) саңылау 0,04–0,075 мм, төменгісі үшін — 0,03–0,065 мм және май сығынды сақина үшін — 0,02–0,055 мм құрайды. Тозу кезіндегі максималды рұқсат етілген саңылаулар — 0,15 мм.
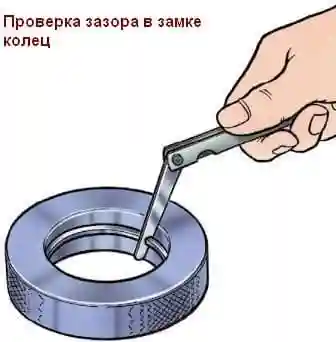
Поршень сақиналары құлыпындағы саңылауды щуптар жиынтығымен, сақиналарды тесік диаметрі сақинаның номиналды диаметріне ±0,003 мм рұқсатпен тең калибрге кіргізіп тексеріңіз. Диаметрі 82 мм қалыпты өлшемді сақиналар үшін 67.8125.9502 калибрін қолдануға болады. Саңылау барлық жаңа сақиналар үшін 0,25–0,45 мм шегінде болуы тиіс. Тозу кезіндегі максималды рұқсат етілген саңылау — 1 мм.
Иінді білік
2112 қозғалтқышының иінді білігі 2110 және 2111 қозғалтқыштарының иінді білігінен қарсы салмақтардың пішінімен және жоғары беріктігімен ерекшеленеді. Сондықтан 2110 және 2111 қозғалтқыштарының иінді білігін 2112 қозғалтқышына орнатуға жол берілмейді.
Майды тіреуіш мойындардан шатун мойындарына беру үшін иінді білікте арналар бұрғыланған, олардың шығу тесіктері басылған бітеуіштермен жабылған. Иінді біліктің алдыңғы ұшында сегментті шпонкаға бөлу білігі жетегінің тісті шкиві орнатылған, оған генератор жетегінің шкиві бекітіледі, ол сонымен қатар иінді біліктің айналмалы тербелістерінің демпфері болып табылады. Шкивтің тісті шеңберінде 60 тістің екеуі жоқ — ойықтар иінді білік жағдайының датчигінің жұмысына арналған.
Иінді білікті қарап шығыңыз. Иінді біліктің кез келген жерінде жарықтарға жол берілмейді. Майыстырғыштардың жұмыс еріндерімен жанасатын беттерде сызаттар, зақымдар мен тырнақтарға жол берілмейді.
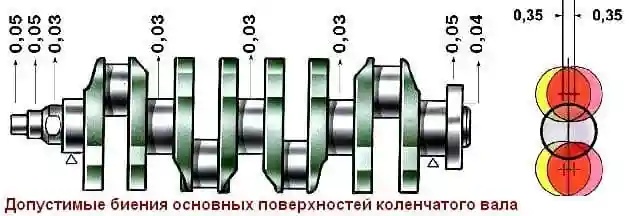
Иінді білікті шеткі тіреуіш мойындарымен екі призмаға орнатып, индикатормен соғылуды тексеріңіз:
- тіреуіш мойындар мен май сорғысының жетекші тісті дөңгелегі астындағы отырғызу беті (0,03 мм-ден аспайды);
- маховик астындағы отырғызу беті (0,04 мм-ден аспайды);
- шкивтер астындағы отырғызу беті және майыстырғыштармен жанасатын беттер (0,05 мм-ден аспайды).
Тіреуіш және шатун мойындарының диаметрлерін өлшеңіз.
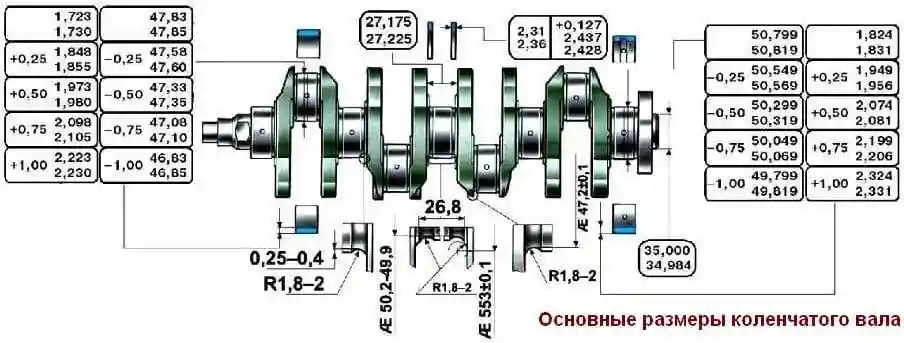
Мойындарды ұштау керек, егер олардың тозуы 0,03 мм-ден асса немесе мойындардың сопақтығы 0,03 мм-ден асса, сондай-ақ мойындарда қыршықтар мен сызаттар болса. Мойындарды диаметрін ең жақын жөндеу өлшеміне дейін азайтып ұштаңыз. Ұштау кезінде иінді біліктің қалыпты өлшемдері үшін 6-суретте көрсетілгенге ұқсас мойын галтельдерінің өлшемдерін ұстаныңыз.
Ұштаудан кейін тіреуіш және шатун мойындарының сопақтығы мен конустығы 0,005 мм-ден аспауы тиіс. Ұштаудан кейін шатун мойындарының осьтерінің шатун және тіреуіш мойындарының осьтері арқылы өтетін жазықтықтан ығысуы ±0,35 мм шегінде болуы тиіс.
Тексеру үшін білікті шеткі тіреуіш мойындарымен призмаларға орнатып, білікті бірінші цилиндрдің шатун мойынының осі тіреуіш мойындардың осьтері арқылы өтетін көлденең жазықтықта болатындай етіп қойыңыз. Содан кейін индикатормен 2, 3 және 4 цилиндрлердің шатун мойындарының 1-цилиндрдің шатун мойынына қатысты тік бағыттағы ығысуын тексеріңіз.
Мойындарды ұштағаннан кейін оларды алмаз пастасымен немесе ГОИ пастасымен жылтыратыңыз. Ұштау және кейінгі өңдеуден кейін май арналарының бітеуіштерін шешіп, содан кейін бітеуіш ұяларын А.94016 шпинделіне кигізілген А.94016/10 фрезасымен өңдеңіз. Иінді білікті және оның арналарын абразив қалдықтарынан тазарту үшін мұқият жуып, сығылған ауамен үрлеңіз. А.86010 апраўкасымен жаңа бітеуіштерді басып, әрқайсысын кернермен үш нүктеде қағып бекітіңіз.
Иінді біліктің бірінші жағында тіреуіш және шатун мойындарының кішірею шамасын таңбалаңыз (мысалы, К 0,25; Ш 0,50).
Төсемдер
Төсемдерде ешқандай реттеу операцияларын жасауға болмайды. Қыршықтар, сызаттар немесе қабыршақтану болса, төсемдерді жаңаларымен ауыстырыңыз.
Төсемдер мен иінді білік мойындары арасындағы саңылауды есептеу жолымен (бөлшектерді өлшеп) тексереді. Саңылауды тексеру үшін калибрленген пластик сымды пайдалану ыңғайлы. Бұл жағдайда тексеру әдісі келесідей:
- төсемдердің және тиісті мойынның жұмыс беттерін мұқият тазалап, оның бетіне пластик сымның бір бөлігін қойыңыз;
- мойынға қақпағымен шатунды немесе тіреуіш мойынтық қақпағын (тексерілетін мойын түріне байланысты) орнатып, бекітпе сомындарын немесе бұрандаларын тартыңыз. Шатун бұрандаларының сомындарын 51 Н·м (5,2 кгс·м) моментімен, ал тіреуіш мойынтық қақпақтарының бекітпе бұрандаларын 80,4 Н·м (8,2 кгс·м) моментімен тартыңыз;
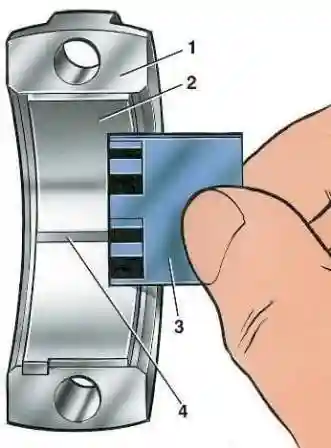
- қақпақты шешіп, қаптамадағы шкала бойынша сымның жазылуы арқылы саңылау шамасын анықтаңыз.
Номиналды есептік саңылау шатун мойындары үшін 0,02–0,07 мм және тіреуіш мойындар үшін 0,026–0,073 мм құрайды. Егер саңылау шектіден кіші болса (шатун мойындары үшін 0,1 мм және тіреуіш мойындар үшін 0,15 мм), онда бұл төсемдерді қайта пайдалануға болады. Саңылау шектіден үлкен болса, осы мойындардағы төсемдерді жаңаларымен ауыстырыңыз. Егер иінді білік мойындары тозған және жөндеу өлшеміне дейін ұшталса, төсемдерді жөндеу төсемдерімен (қалыңдығы ұлғайтылған) ауыстырыңыз.
Тіреуіш жарты сақиналар
Төсемдердегідей, жарты сақиналарда ешқандай реттеу операцияларын жасауға болмайды. Қыршықтар, сызаттар немесе қабыршақтану болса, жарты сақиналарды жаңаларымен ауыстырыңыз. Жарты сақиналар иінді біліктің осьтік саңылауы максималды рұқсат етілгеннен — 0,35 мм-ден асқанда да ауыстырылады. Жаңа жарты сақиналарды номиналды қалыңдықта немесе 0,127 мм-ге ұлғайтылған қалыңдықта таңдап, осьтік саңылауды 0,06–0,26 мм шегінде алыңыз.
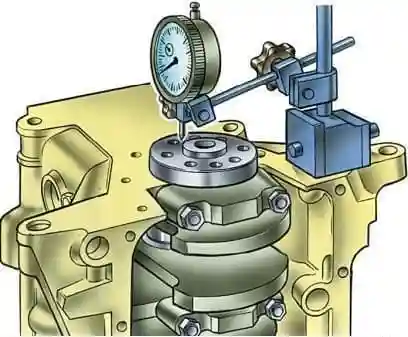
Иінді біліктің бос осьтік жүрісін тексеріңіз. Ол үшін цилиндрлер блогын артқы жағымен жоғары бұрып, оған индикатормен тіректі индикатордың табаны иінді білік фланеціне тірелетіндей етіп орнатыңыз. Білікті жоғары және төмен жылжытып (мысалы, бұрауыштармен), индикатормен біліктің бос осьтік жүрісін өлшеңіз.
Маховик
Тісті шеңбердің жағдайын тексеріңіз және тістері зақымдалған жағдайда маховикті ауыстырыңыз.
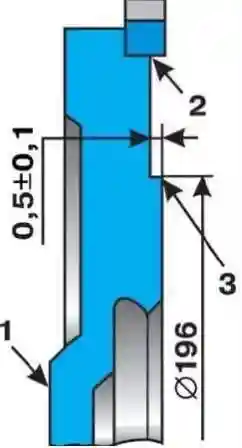
Егер маховиктің 3-бетінде қыздыру түстері болса, маховиктегі шеңбердің керілуін тексеру қажет. Шеңбер 590 Н·м (60 кгс·м) айналдыру моментінде айналмауы немесе 3,9 кН (400 кгс) күш әсерінен осьтік бағытта жылжымауы тиіс.
Маховиктің иінді білік фланеціне жанасатын 1-бетінде және ілінісудің жетектелетін дискісі астындағы 3-бетінде сызаттар мен қыршықтарға жол берілмейді. 3-беттің жазықтық еместік рұқсаты 0,06 мм құрайды. 3-беттегі сызаттар мен қыршықтарды қалыңдығы 1 мм-ден аспайтын металл қабатын алып, қырнау арқылы жойыңыз. Бұл ретте тісті шеңберді қозғамай және (0,5 ± 0,1) мм өлшемін ұстап, 2-бетті де қырнаңыз. Қырнау кезінде 2 және 3-беттердің 1-бетке қатысты параллельдігін қамтамасыз ету қажет. Параллель еместік рұқсаты 0,1 мм.
Маховикті 1-бетке тіреле отырып, отырғызу тесігі бойынша центрлеп апраўкаға орнатып, 2 және 3-жазықтықтардың соғылуын тексеріңіз. Суретте көрсеткілермен көрсетілген жерлерде индикатор 0,1 мм-ден асатын соғылуларды көрсетпеуі тиіс.