
Die Demontage des Motors haben wir im Artikel «Demontage des Motors» behandelt.
In diesem Artikel betrachten wir die Prüfung der Teile und die Vorbereitung der Hauptteile zur Montage: Zylinderblock, Kolben mit Ringen, Kurbelwelle, Lagerschalen, Anlaufscheiben und Schwungrad.
Zylinderblock
Der Zylinderblock des Motors VAZ-2112 trägt ebenfalls die Nummer «21083» wie bei den Motoren 2110 und 2111, sie sind jedoch nicht austauschbar: Die Bohrungen für die Zylinderkopfschrauben haben ein Gewinde M10×1,25 (im Unterschied zu M12×1,25 bei den Blöcken der Motoren 2110 und 2111) und eine geringere Tiefe.
Ein weiterer Unterschied hängt mit dem angespannteren Wärmeregime des Motors 2112 im Vergleich zu den Motoren 2110 und 2111 zusammen. Zur Kühlung der Kolben während des Motorbetriebs werden ihre Böden von unten mit Öl über spezielle Düsen bespült, die in die zweite, dritte, vierte und fünfte Hauptlagerstütze eingepresst sind.
Die Zylinder sind direkt im Block gebohrt. Der Nenndurchmesser von 82 mm kann bei der Reparatur um 0,4 oder 0,8 mm vergrößert werden.
Die Zylinderklasse ist auf der Unterseite des Blocks mit lateinischen Buchstaben entsprechend dem Zylinderdurchmesser in mm gekennzeichnet: А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
Der maximal zulässige Zylinderverschleiß beträgt 0,15 mm auf den Durchmesser.
Waschen Sie den Zylinderblock gründlich und reinigen Sie die Ölkanäle. Nach dem Ausblasen und Trocknen mit Druckluft untersuchen Sie den Zylinderblock. Risse in den Stützen oder an anderen Stellen des Zylinderblocks sind nicht zulässig.
Bei Verdacht auf Eindringen von Kühlmittel in das Kurbelgehäuse prüfen Sie die Dichtheit des Zylinderblocks auf einem speziellen Prüfstand. Dazu verschließen Sie die Öffnungen des Kühlmantels des Zylinderblocks und pumpen Wasser mit Raumtemperatur unter einem Druck von 0,3 MPa (3 kgf/cm²) hinein. Innerhalb von zwei Minuten darf kein Wasseraustritt aus dem Zylinderblock beobachtet werden.
Bei Eindringen von Öl in das Kühlmittel prüfen Sie ohne vollständige Demontage des Motors, ob Risse am Zylinderblock in den Bereichen der Ölkanäle vorhanden sind. Dazu lassen Sie das Kühlmittel aus dem Kühlsystem ab, nehmen den Zylinderkopf ab, füllen den Kühlmantel des Zylinderblocks mit Wasser und leiten Druckluft in den vertikalen Ölkanal des Zylinderblocks. Bei Auftreten von Luftblasen im Wasser, das den Kühlmantel füllt, tauschen Sie den Zylinderblock aus.
Prüfen Sie die Dichtfläche des Zylinderblocks zum Zylinderkopf mit einem Lineal und einem Fühlerlehren-Satz. Das Lineal wird entlang der Diagonalen der Fläche und in der Mitte in Längs- und Querrichtung angelegt. Die Ebenheitstoleranz beträgt 0,1 mm.
Prüfen Sie, ob der Zylinderverschleiß den maximal zulässigen Wert von 0,15 mm überschreitet.
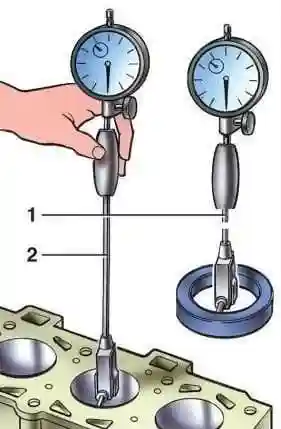
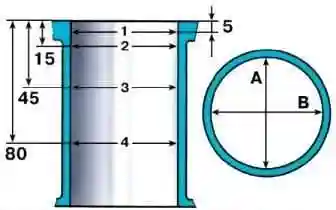
Der Zylinderdurchmesser wird mit einem Innenmessgerät in vier Messzonen sowohl in Längs- als auch in Querrichtung des Motors gemessen. Zum Nullabgleich des Innenmessgeräts wird das Kaliber 67.8125.9502 verwendet. Im Bereich der Zone 1 verschleißen die Zylinder praktisch nicht. Daher kann man anhand der Differenz der Messungen in der ersten und den übrigen Zonen auf die Größe des Zylinderverschleißes schließen.
Wenn der maximale Verschleißwert 0,15 mm überschreitet — bohren Sie die Zylinder auf das nächstgelegene Reparaturmaß auf und lassen Sie eine Zugabe von 0,03 mm auf den Durchmesser zum Honen. Honen Sie anschließend die Zylinder und halten Sie dabei einen solchen Durchmesser ein, dass beim Einbau des gewählten Reparaturkolbens das berechnete Spiel zwischen ihm und dem Zylinder 0,025–0,045 mm beträgt.
Prüfung des Kolbens
Reinigen Sie den Kolben von Verkokung und entfernen Sie alle Ablagerungen aus den Schmierkanälen des Kolbens und des Pleuels. Untersuchen Sie die Teile gründlich. Risse jeglicher Art am Kolben, an den Kolbenringen, am Bolzen, am Pleuel und an seinem Deckel sind nicht zulässig. Wenn auf der Arbeitsfläche der Lagerschalen tiefe Riefen vorhanden sind, tauschen Sie die Lagerschalen gegen neue aus.
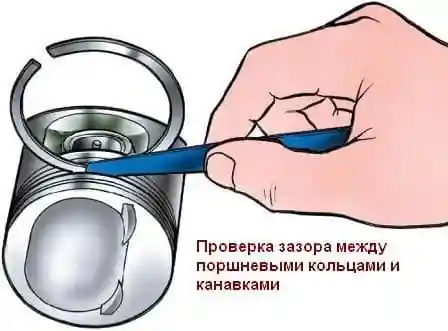
Prüfen Sie das Spiel zwischen den Kolbenringen und den Nuten mit einem Fühlerlehren-Satz, wie in der Abbildung gezeigt, indem Sie den Ring in die entsprechende Nut einsetzen. Das Nennspiel (berechnetes Spiel) beträgt für den oberen Kompressionsring 0,04–0,075 mm, für den unteren 0,03–0,065 mm und für den Ölabstreifring 0,02–0,055 mm. Die maximal zulässigen Spiele bei Verschleiß betragen 0,15 mm.
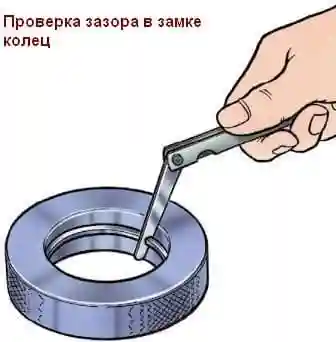
Prüfen Sie das Spiel im Stoß der Kolbenringe mit einem Fühlerlehren-Satz, indem Sie die Ringe in ein Kaliber einsetzen, dessen Bohrungsdurchmesser dem Nenndurchmesser des Rings mit einer Toleranz von ±0,003 mm entspricht. Für Ringe der Normalgröße mit 82 mm Durchmesser kann das Kaliber 67.8125.9502 verwendet werden. Das Spiel muss bei allen neuen Ringen im Bereich von 0,25–0,45 mm liegen. Das maximal zulässige Spiel bei Verschleiß beträgt 1 mm.
Kurbelwelle
Die Kurbelwelle des Motors 2112 unterscheidet sich von der Kurbelwelle der Motoren 2110 und 2111 durch die Form der Gegengewichte und eine erhöhte Festigkeit. Daher ist der Einbau einer Kurbelwelle von den Motoren 2110 und 2111 in den Motor 2112 nicht zulässig.
Zur Ölzufuhr von den Hauptzapfen zu den Pleuelzapfen sind in der Kurbelwelle Kanäle gebohrt, deren Auslassöffnungen durch eingepresste Stopfen verschlossen sind. Am vorderen Ende der Kurbelwelle ist auf einer Segmentscheibenfeder ein Zahnriemenrad des Nockenwellenantriebs montiert; daran ist die Riemenscheibe des Generatorantriebs befestigt, die zugleich ein Schwingungsdämpfer der Kurbelwelle ist. Am Zahnkranz der Riemenscheibe fehlen zwei Zähne von 60 — die Vertiefungen dienen dem Betrieb des Kurbelwellenpositionssensors.
Untersuchen Sie die Kurbelwelle. Risse an jeder Stelle der Kurbelwelle sind nicht zulässig. Auf den Oberflächen, die mit den Dichtlippen der Wellendichtringe in Kontakt kommen, sind Kratzer, Schlagstellen und Riefen nicht zulässig.
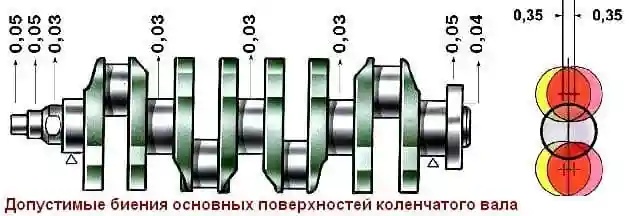
Legen Sie die Kurbelwelle mit den äußeren Hauptzapfen auf zwei Prismen und prüfen Sie mit einer Messuhr den Rundlauf:
- der Hauptzapfen und der Aufnahmefläche für das Antriebszahnrad der Ölpumpe (nicht mehr als 0,03 mm);
- der Aufnahmefläche für das Schwungrad (nicht mehr als 0,04 mm);
- der Aufnahmefläche für die Riemenscheiben und der Flächen, die mit den Wellendichtringen in Kontakt kommen (nicht mehr als 0,05 mm).
Messen Sie die Durchmesser der Haupt- und Pleuelzapfen.
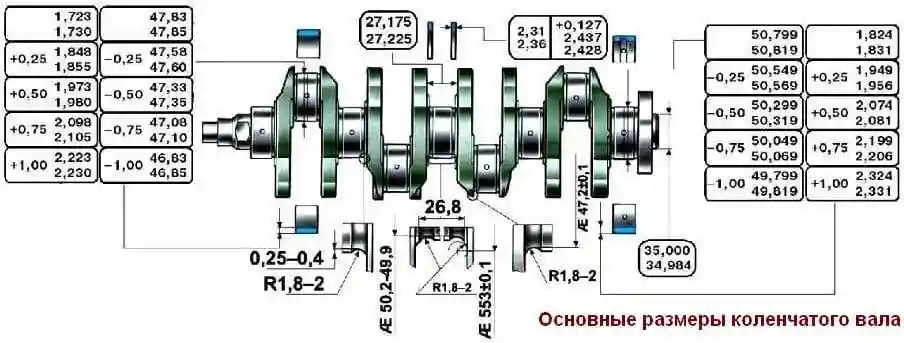
Die Zapfen sind zu schleifen, wenn ihr Verschleiß mehr als 0,03 mm oder ihre Ovalität mehr als 0,03 mm beträgt sowie wenn an den Zapfen Fressspuren und Riefen vorhanden sind. Schleifen Sie die Zapfen mit Verringerung des Durchmessers auf das nächstgelegene Reparaturmaß. Halten Sie beim Schleifen die Abmessungen der Hohlkehlen der Zapfen ein, analog zu den in Bild 6 für Normalabmessungen der Kurbelwelle angegebenen.
Die Ovalität und Konizität der Haupt- und Pleuelzapfen nach dem Schleifen darf nicht mehr als 0,005 mm betragen. Die Verschiebung der Achsen der Pleuelzapfen von der Ebene, die durch die Achsen der Pleuel- und Hauptzapfen verläuft, muss nach dem Schleifen innerhalb von ±0,35 mm liegen.
Zur Prüfung legen Sie die Welle mit den äußeren Hauptzapfen auf Prismen und richten Sie die Welle so aus, dass die Achse des Pleuelzapfens des ersten Zylinders in der horizontalen Ebene liegt, die durch die Achsen der Hauptzapfen verläuft. Prüfen Sie dann mit einer Messuhr die Verschiebung der Pleuelzapfen der Zylinder 2, 3 und 4 in vertikaler Richtung relativ zum Pleuelzapfen des 1. Zylinders.
Nach dem Schleifen der Zapfen polieren Sie diese mit Diamantpaste oder GOI-Paste. Nach dem Schleifen und der anschließenden Fertigbearbeitung der Zapfen entfernen Sie die Stopfen der Ölkanäle und bearbeiten Sie dann die Stopfensitze mit dem Fräser А.94016/10, der auf der Spindel А.94016 sitzt. Waschen Sie die Kurbelwelle und ihre Kanäle gründlich, um Schleifmittelreste zu entfernen, und blasen Sie sie mit Druckluft aus. Pressen Sie mit dem Dorn А.86010 neue Stopfen ein und verstemmen Sie jeden an drei Punkten mit einem Körner.
Auf der ersten Wange der Kurbelwelle markieren Sie den Betrag der Verringerung der Haupt- und Pleuelzapfen (zum Beispiel К 0,25; Ш 0,50).
Lagerschalen
An den Lagerschalen dürfen keine Anpassungsarbeiten vorgenommen werden. Bei Fressspuren, Riefen oder Ablösungen tauschen Sie die Lagerschalen gegen neue aus.
Das Spiel zwischen den Lagerschalen und den Kurbelwellenzapfen wird rechnerisch geprüft (nach Vermessung der Teile). Zur Prüfung des Spiels ist die Verwendung eines kalibrierten Kunststoffdrahts zweckmäßig. In diesem Fall ist das Prüfverfahren wie folgt:
- Reinigen Sie die Arbeitsflächen der Lagerschalen und des entsprechenden Zapfens gründlich und legen Sie ein Stück Kunststoffdraht auf seine Oberfläche;
- Montieren Sie auf dem Zapfen das Pleuel mit Deckel oder den Hauptlagerdeckel (je nach Art des geprüften Zapfens) und ziehen Sie die Muttern oder Befestigungsschrauben an. Ziehen Sie die Muttern der Pleuelschrauben mit einem Drehmoment von 51 N·m (5,2 kgf·m) und die Befestigungsschrauben der Hauptlagerdeckel mit einem Drehmoment von 80,4 N·m (8,2 kgf·m) an;
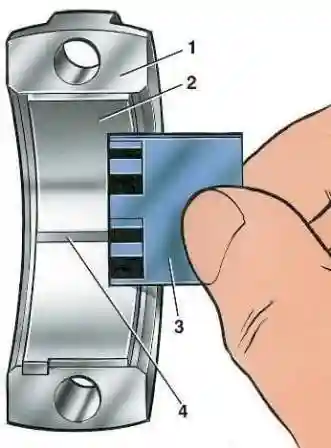
- Nehmen Sie den Deckel ab und bestimmen Sie anhand der auf der Verpackung aufgedruckten Skala durch die Abplattung des Drahts die Größe des Spiels.
Das nominale berechnete Spiel beträgt 0,02–0,07 mm für die Pleuelzapfen und 0,026–0,073 mm für die Hauptzapfen. Ist das Spiel kleiner als das Grenzspiel (0,1 mm für Pleuelzapfen und 0,15 mm für Hauptzapfen), können diese Lagerschalen wiederverwendet werden. Bei einem Spiel größer als das Grenzspiel tauschen Sie die Lagerschalen an diesen Zapfen gegen neue aus. Wenn die Kurbelwellenzapfen verschlissen und auf das Reparaturmaß geschliffen werden, tauschen Sie die Lagerschalen gegen Reparaturlagerschalen (mit erhöhter Dicke) aus.
Anlaufscheiben
Ebenso wie an den Lagerschalen dürfen an den Anlaufscheiben keine Anpassungsarbeiten vorgenommen werden. Bei Fressspuren, Riefen oder Ablösungen tauschen Sie die Anlaufscheiben gegen neue aus. Die Anlaufscheiben werden auch ausgetauscht, wenn das Axialspiel der Kurbelwelle den maximal zulässigen Wert von 0,35 mm überschreitet. Wählen Sie neue Anlaufscheiben mit Nenndicke oder um 0,127 mm erhöhter Dicke, um ein Axialspiel im Bereich von 0,06–0,26 mm zu erhalten.
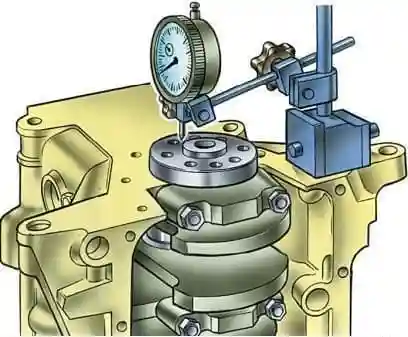
Prüfen Sie das freie Axialspiel der Kurbelwelle. Dazu drehen Sie den Zylinderblock mit der Rückseite nach oben und montieren darauf einen Ständer mit Messuhr so, dass der Taster der Messuhr am Flansch der Kurbelwelle anliegt. Durch Verschieben der Welle nach oben und unten (zum Beispiel mit Schraubendrehern) messen Sie mit der Messuhr das freie Axialspiel der Welle.
Schwungrad
Prüfen Sie den Zustand des Zahnkranzes und tauschen Sie bei Beschädigung der Zähne das Schwungrad aus.
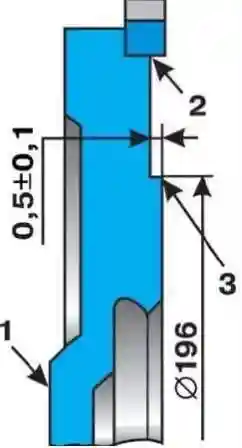
Wenn das Schwungrad Anlassfarben auf der Fläche 3 aufweist, ist der Festsitz des Zahnkranzes auf dem Schwungrad zu prüfen. Der Kranz darf sich bei einem Drehmoment von 590 N·m (60 kgf·m) nicht verdrehen oder unter einer Kraft von 3,9 kN (400 kgf) nicht in axialer Richtung verschieben.
Auf der Fläche 1 des Schwungrads, die an den Flansch der Kurbelwelle anliegt, und auf der Fläche 3 unter der Kupplungsscheibe sind Kratzer und Fressspuren nicht zulässig. Die Ebenheitstoleranz der Fläche 3 beträgt 0,06 mm. Kratzer und Fressspuren auf der Fläche 3 entfernen Sie durch Drehen, wobei eine Metallschicht von nicht mehr als 1 mm abgetragen wird. Dabei drehen Sie auch die Fläche 2, ohne den Zahnkranz zu berühren und unter Einhaltung des Maßes (0,5 ± 0,1) mm. Beim Drehen ist die Parallelität der Flächen 2 und 3 zur Fläche 1 zu gewährleisten. Die Parallelitätstoleranz beträgt 0,1 mm.
Montieren Sie das Schwungrad auf einen Dorn, zentrieren Sie es über die Aufnahmebohrung mit Anlage an der Fläche 1, und prüfen Sie den Rundlauf der Ebenen 2 und 3. An den in der Abbildung mit Pfeilen gekennzeichneten Stellen darf die Messuhr keine Rundlaufabweichungen über 0,1 mm anzeigen.


