
Разборка рухавіка была разгледжана ў артыкуле «Разборка рухавіка».
Дэфектацыя дэталяў рухавіка была разгледжана ў артыкуле «Дэфектацыя рухавіка».
У гэтым артыкуле мы разгледзім асноўныя моманты зборкі рухавіка ВАЗ-2112: зборку каленчатага вала і блока цыліндраў, устаноўку задняга сальніка і масленага насоса, зборку шатунна-поршневай групы і ўстаноўку махавіка.
Перад зборкай усе дэталі рухавіка павінны быць памытыя і прадэфектаваныя.
Зборка каленчатага вала і блока цыліндраў
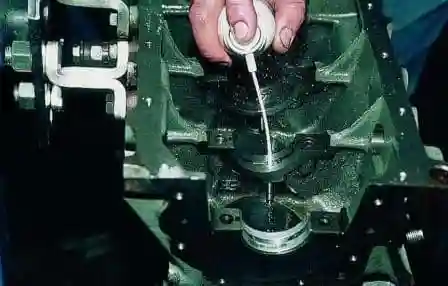
- Перад устаноўкай верхніх укладышаў карэнных падшыпнікаў аэразольным ачышчальнікам карбюратара прачышчаем фарсункі для астуджэння поршняў.
- Усталёўваем укладышы ў пасцелі карэнных падшыпнікаў.
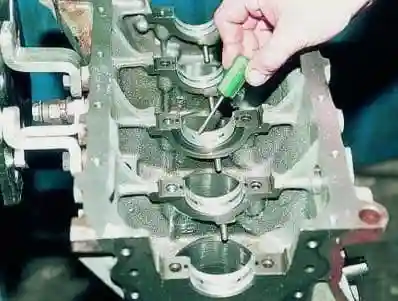
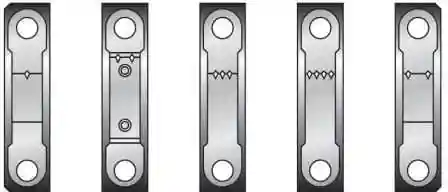
Пры гэтым фіксуючы выступ укладыша павінен увайсці ў паз пасцелі. У першую, другую, чацвёртую і пятую пасцелі (лічачы ад прывада размеркавальнага вала) усталёўвайце ўкладышы з канаўкамі, а ў трэцюю — без канаўкі.
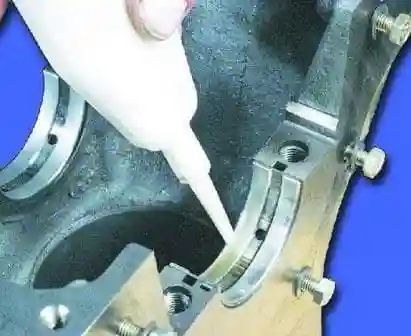
- Змазваем укладышы маторным маслам.
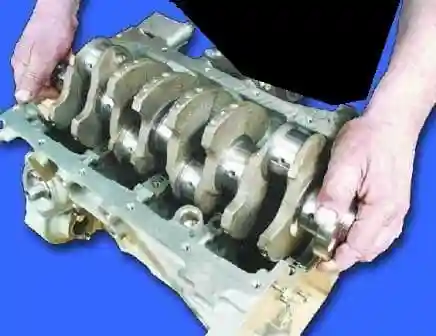
- Змазваем шыйкі каленчатага вала маторным маслам і ўкладваем вал у пасцелі карэнных падшыпнікаў.
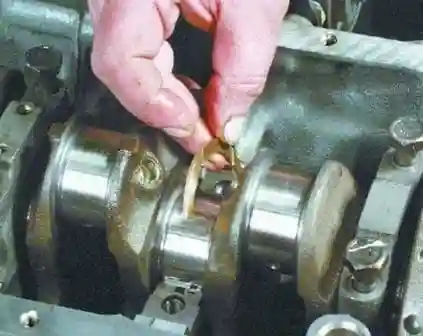
- Устаўляем у праточкі апоры трэцяга карэннага падшыпніка ўпорныя паўколцы, змазаныя маторным маслам.
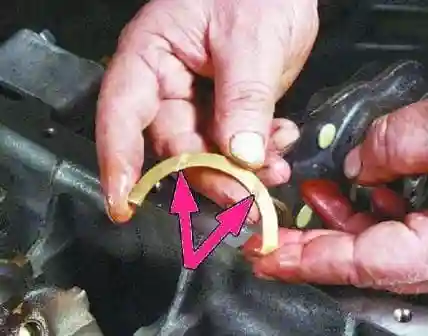
Паверхні паўколцаў з антыфрыкцыйным пакрыццём (на іх выкананы праточкі) павінны быць звернуты да шчок каленчатага вала.
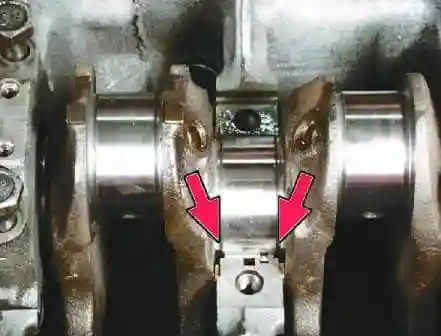
- Паварочваем паўколцы так, каб іх канцы былі заподліцца з тарцамі пасцелі.
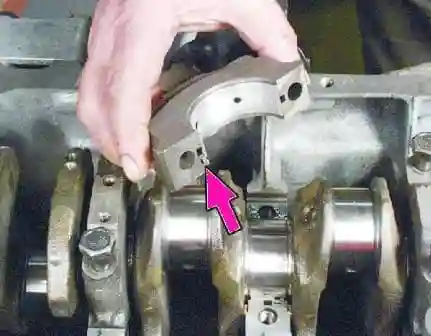
- Усталёўваем крышкі карэнных падшыпнікаў у адпаведнасці з меткамі, нанесенымі на іх знешняй паверхні (лік крышак вядзецца з боку прывада рамня ГРМ). Пры гэтым замкі верхняга і ніжняга ўкладышаў кожнага карэннага падшыпніка павінны быць размешчаны з аднаго боку.
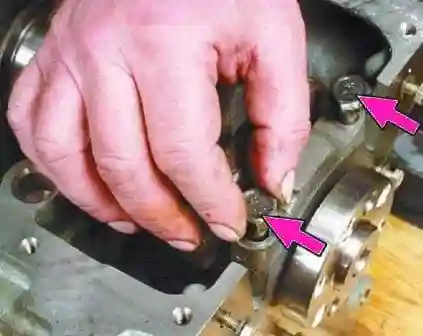
- Закручваем болты мацавання крышак, не зацягваючы іх.
- Зацягваем болты мацавання крышак момантам 69–84 Н·м (6,9–8,4 кгс·м).
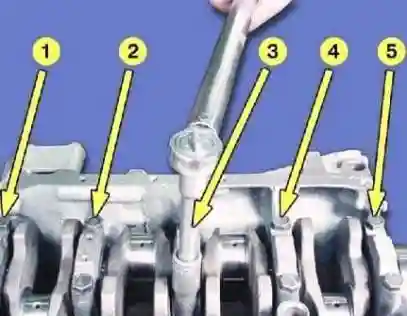
Першымі зацягваем болты трэцяй крышкі, затым другой і чацвёртай, потым першай і пятай. Пасля зацяжкі болтаў пракруціце каленчаты вал — ён павінен круціцца лёгка, без заяданняў.
Праверка восевага зазору каленчатага вала
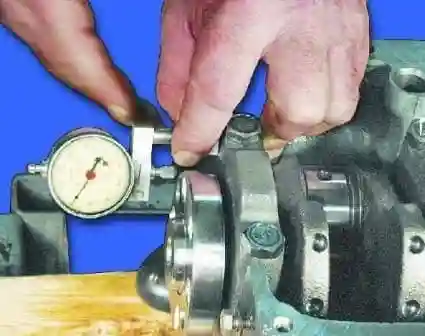
- Вымяраем восевы зазор каленчатага вала. Ён павінен быць у межах 0,06–0,26 мм. Калі зазор перавышае 0,26 мм, заменіце ўпорныя паўколцы.
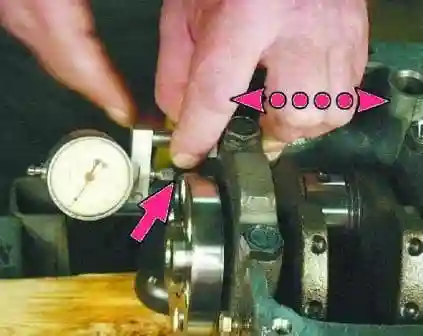
Каб вымераць восевы зазор каленчатага вала, усталюйце індыкатар так, каб яго ножка ўпіралася ў фланец вала. Ссуньце каленчаты вал да ўпору ад індыкатара і ўсталюйце індыкатар на 0. Ссуньце каленчаты вал у процілеглы бок. Індыкатар пакажа велічыню зазору.
Спераду (з боку шківа каленчатага вала) ставіцца сталеалюмініевае паўколца, ззаду — металакерамічнае. Колцы вырабляюцца з намінальнай і павялічанай на 0,127 мм таўшчынёй. Пры перавышэнні восевага зазору каленчатага вала 0,35 мм мяняюцца адно або абодва паўколцы (намінальны зазор — 0,06–0,26 мм).
Устаноўка задняга сальніка каленчатага вала
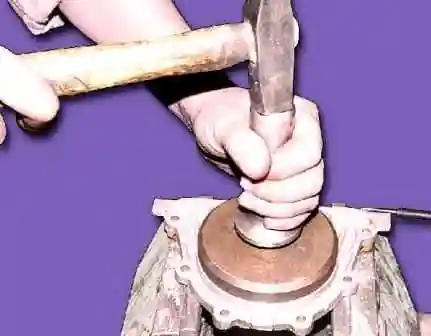
- Запрэсоўваем з дапамогай апраўкі задні сальнік каленчатага вала ў трымальнік да ўпору.
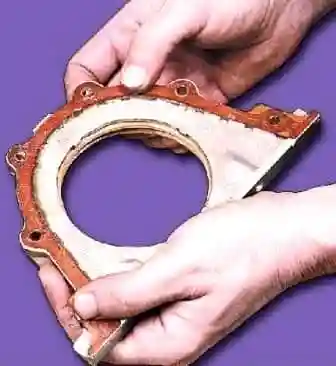
- Прыклейваем кансістэнтнай змазкай пракладку трымальніка да трымальніка сальніка для зручнасці мантажу.
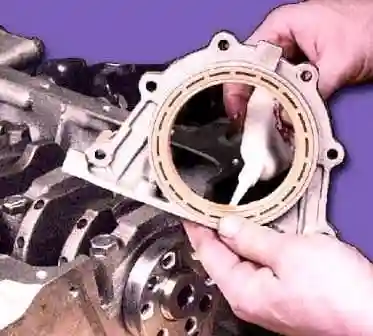
- Змазваем рабочую абзу сальніка маторным маслам.
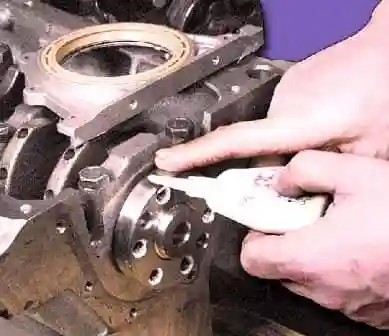
- Змазваем фланец каленчатага вала маторным маслам.
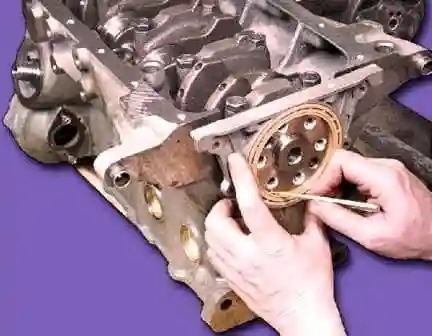
- Надзяваем сальнік з трымальнікам на фланец каленчатага вала і акуратна запраўляем рабочую абзу сальніка завостранай палачкай.
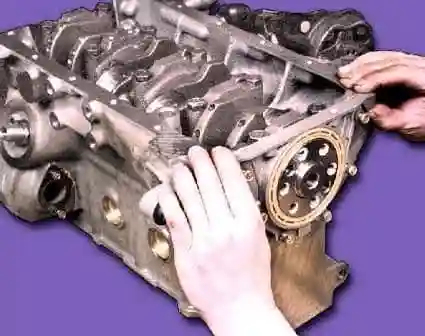
- Ссоўваем трымальнік з сальнікам па фланцы да ўпору і нажыўляем болты мацавання.
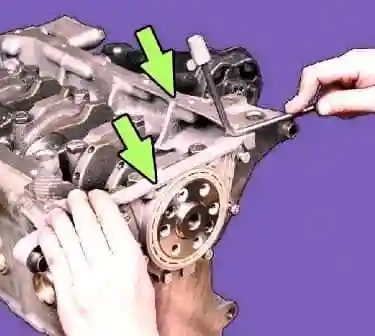
- Папраўце трымальнік так, каб яго верхняя плоскасць супала з плоскасцю блока.
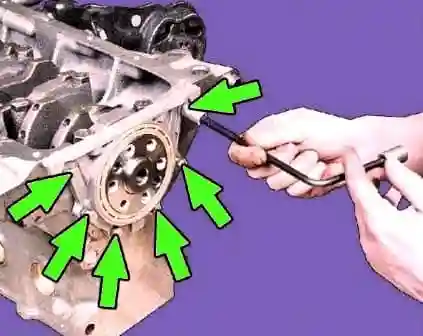
- Зацягваем шэсць болтаў мацавання трымальніка.
Устаноўка масленага насоса
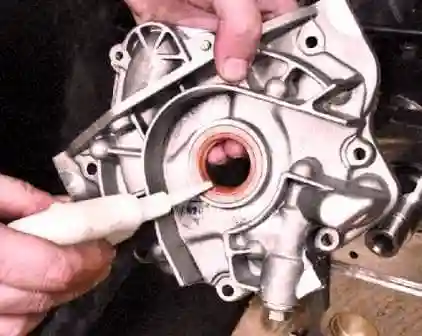
- Змазваем рабочую абзу сальніка маторным маслам.
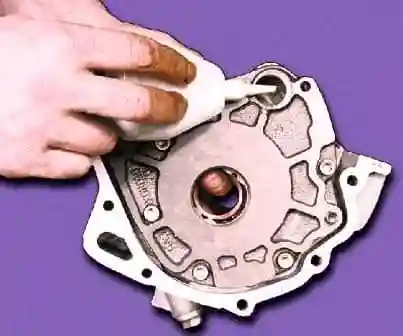
- Змажце шасцёркі масленага насоса маторным маслам, заліўшы масла праз адтуліну пад маслапрыёмнік.
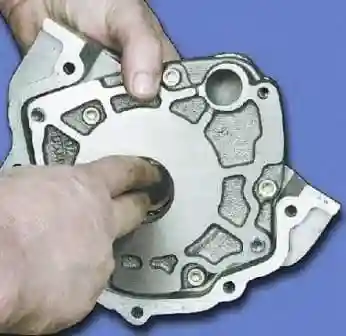
- Пракручваем некалькі разоў шасцёркі масленага насоса за выступы вядучай шасцёркі.
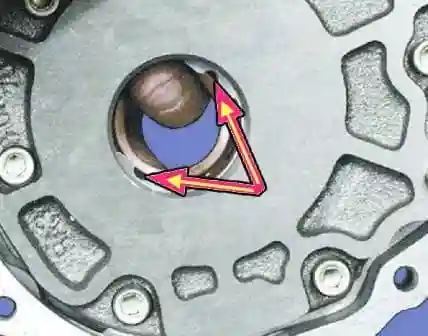
- Паварочваем вядучую шасцёрку масленага насоса так, каб выступы вядучай шасцёркі супалі з лыскамі на каленчатым вале.
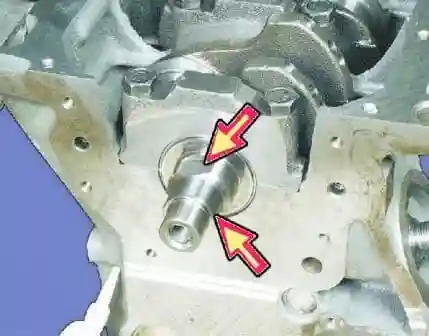
- Прыклейваем кансістэнтнай змазкай ушчыльняльную пракладку да насоса для зручнасці мантажу.
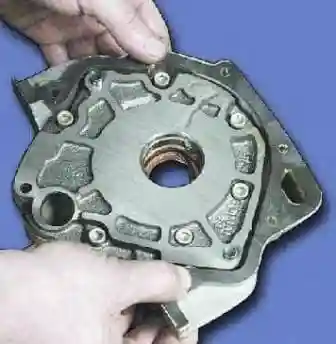
- Надзеньце насос з сальнікам на каленчаты вал да пасадачнага месца на вале. Затым завостранай палачкай з мяккага дрэва акуратна запраўце рабочую абзу сальніка на шыйку вала.
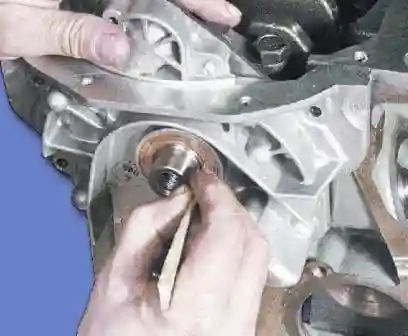
- Акуратна ссуньце маслены насос па вале да ўпору і нажывіце болты мацавання.
- Папраўце становішча насоса, каб яго верхняя плоскасць супала з плоскасцю блока.
- Закруціце шэсць болтаў мацавання момантам 8,5–10,0 Н·м (0,85–1,0 кгс·м).
Зборка шатунна-поршневай групы
Пры зборцы шатунна-поршневай групы неабходна, каб поршневы палец, змазаны маторным маслам, уваходзіў у адтуліну поршня з намаганнем націску вялікага пальца рукі і не выпадаў з поршня пры вертыкальным становішчы пальца.
Устаноўка поршневых кольцаў
- замок верхняга кампрэсійнага кольца арыентуем пад вуглом каля 45° да восі поршневага пальца;
- замок ніжняга кампрэсійнага кольца — пад вуглом 180° да восі замка верхняга кольца;
- замок маслаздымнага кольца — пад вуглом 90° да восі замка верхняга кампрэсійнага кольца.
Ніжняе кампрэсійнае кольца ўсталёўваем праточкай («скрабком») уніз. Калі на кольцы нанесена метка «ВЕРХ» або «TOP» — кольца размяшчаем меткай уверх. Пры ўстаноўцы маслаздымнага кольца стык пашыральніка размяшчаем з боку, процілеглага замку кольца.
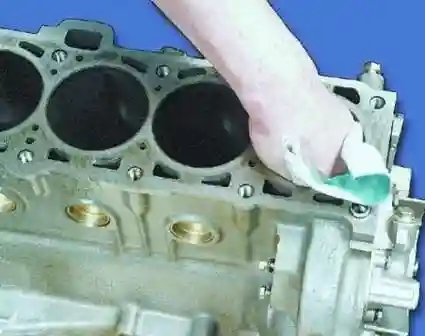
- Проціраем люстэркі цыліндраў.
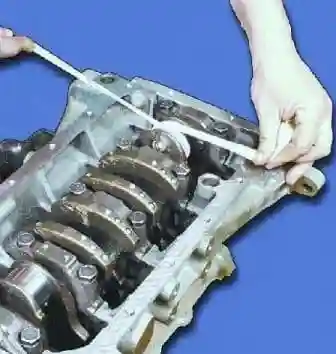
- Проціраем шатунныя шыйкі каленчатага вала.
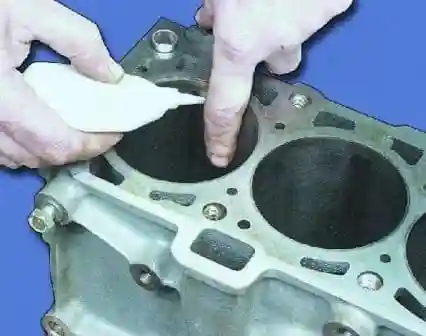
- Змазваем люстэрка першага цыліндра маторным маслам.
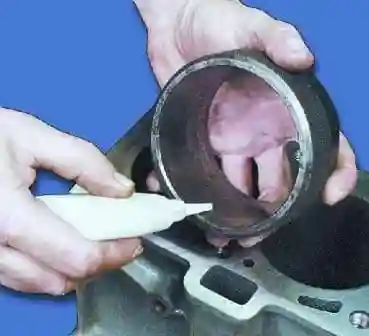
- Змазваем апраўку для ўстаноўкі поршняў.
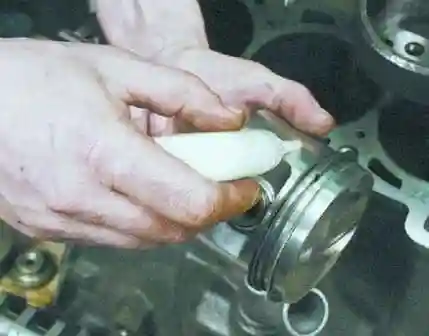
- Змазваем поршань першага цыліндра.
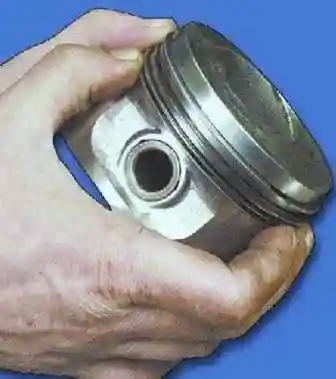
- Разводзім замкі кольцаў, як паказана вышэй.
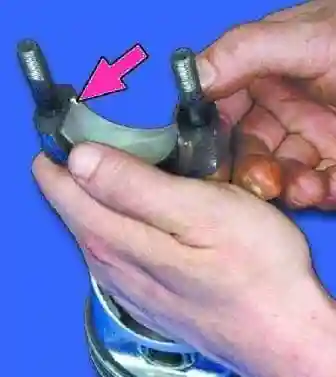
- Устаўляем укладыш у ніжнюю галоўку шатуна. Выступ на ўкладышы павінен увайсці ў паз галоўкі шатуна.
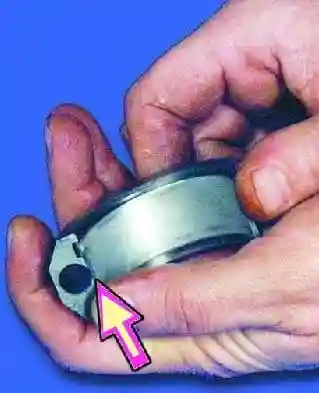
- Устаўляем укладыш у крышку шатуна так, каб выступ на ўкладышы ўвайшоў у паз крышкі шатуна.
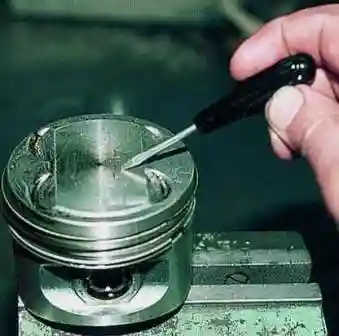
- Пры ўстаноўцы поршняў у цыліндры стрэлка на днішчы поршня павінна быць звернута ў бок прывада ГРМ.
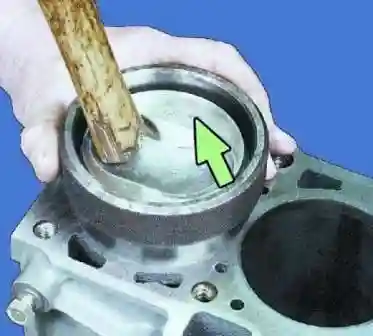
- Устаўляем поршань у зборы з шатуном у апраўку. Накіроўваем стрэлкай на поршні ў бок масленага насоса і паціху праштурхоўваем поршань драўлянай ручкай малатка. Кантралюем правільнае становішча ўкладышаў шатуноў.
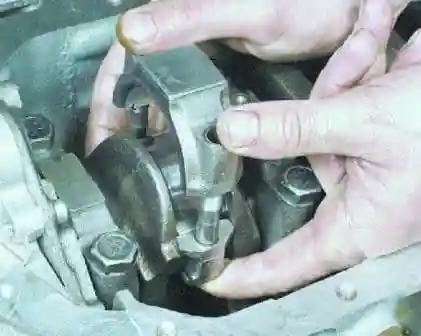
- Змазваем укладышы і ўсталёўваем крышку шатуна ў адпаведнасці з маркіроўкай.
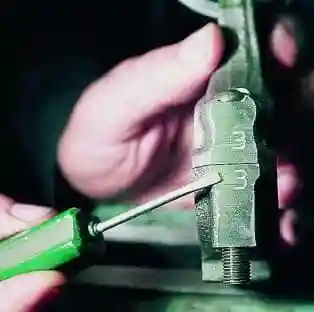
Крышкі на шатуны ўсталёўваюцца так, каб нумары цыліндраў на крышцы і шатуне размяшчаліся з аднаго боку.
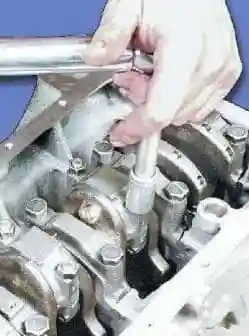
- Закручваем гайкі мацавання крышкі. Такім жа чынам усталёўваем і зацягваем крышкі астатніх шатуноў.
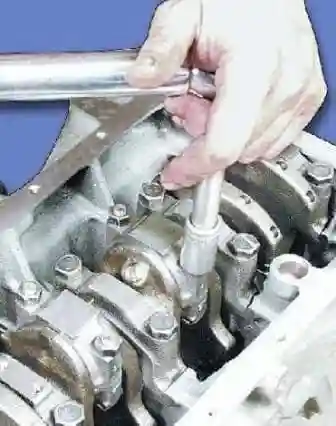
- Зацягніце дынамаметрычным ключом гайкі мацавання крышак шатуноў момантам 44–54 Н·м (4,4–5,4 кгс·м).
Устаноўка махавіка
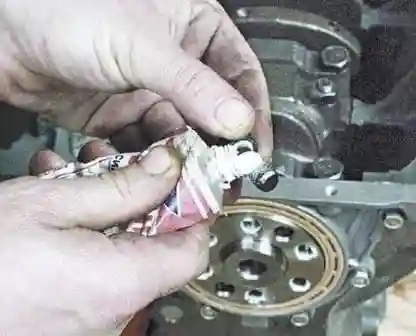
- Перад устаноўкай махавіка змазваем тонкім пластом разьбу болтаў мацавання махавіка.
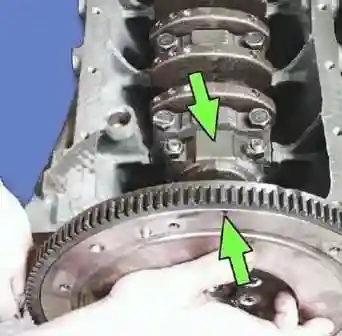
- Усталюйце махавік так, каб метка на махавіку была насупраць крышкі шатуна чацвёртага цыліндра, бо болты мацавання размешчаны асіметрычна.
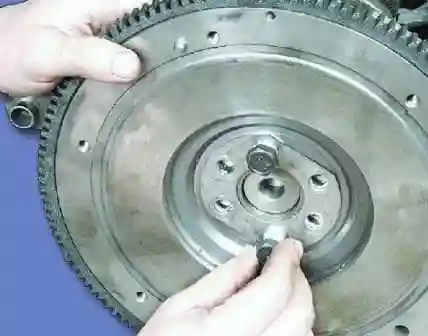
- Усталёўваем стопорную шайбу і закручваем махавік.
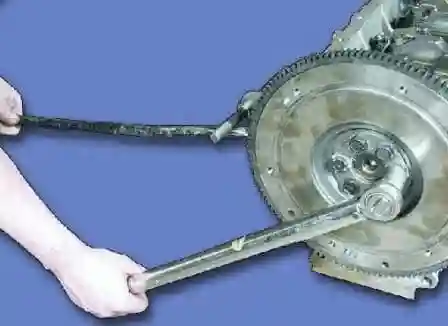
- Зацягваем болты мацавання махавіка момантам 62–89 Н·м (6,2–8,9 кгс·м), утрымліваючы махавік ад пракручвання.
Далейшую зборку рухавіка разгледзім у працягу гэтай тэмы.


