


El desmontaje del motor lo examinamos en el artículo «Desmontaje del motor».
En este artículo examinamos la comprobación de las piezas y la preparación de las piezas principales para el montaje: bloque de cilindros, pistones con segmentos, cigüeñal, cojinetes, semiarandelas de empuje y volante motor.
Bloque de cilindros
El bloque de cilindros del motor VAZ-2112 también lleva el número «21083», como los de los motores 2110 y 2111, pero no son intercambiables: los orificios para los tornillos de la culata tienen rosca M10×1,25 (a diferencia de M12×1,25 para los bloques de los motores 2110 y 2111) y menor profundidad.
Otra diferencia está relacionada con el régimen térmico más severo del motor 2112 en comparación con los motores 2110 y 2111. Para refrigerar los pistones durante el funcionamiento del motor, sus fondos son bañados desde abajo con aceite a través de inyectores especiales, prensados en los apoyos segundo, tercero, cuarto y quinto de los cojinetes principales.
Los cilindros están taladrados directamente en el bloque. El diámetro nominal de 82 mm durante la reparación puede aumentarse en 0,4 o 0,8 mm.
La clase del cilindro se marca en la cara inferior del bloque con letras latinas correspondientes al diámetro del cilindro en mm: А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
El desgaste máximo admisible del cilindro es de 0,15 mm sobre el diámetro.
Lave cuidadosamente el bloque de cilindros y limpie los canales de aceite. Tras soplarlo y secarlo con aire comprimido, examine el bloque de cilindros. No se admiten grietas en los apoyos ni en otros lugares del bloque de cilindros.
Si se sospecha la penetración de líquido refrigerante en el cárter, compruebe la estanqueidad del bloque de cilindros en un banco especial. Para ello, tras obturar los orificios de la camisa de refrigeración del bloque de cilindros, inyecte en ella agua a temperatura ambiente bajo una presión de 0,3 MPa (3 kgf/cm²). Durante dos minutos no debe observarse fuga de agua del bloque de cilindros.
Si se observa penetración de aceite en el líquido refrigerante, sin desmontar completamente el motor compruebe si hay grietas en el bloque de cilindros en las zonas de los canales de aceite. Para ello, drene el líquido refrigerante del sistema de refrigeración, desmonte la culata, llene la camisa de refrigeración del bloque de cilindros con agua y suministre aire comprimido al canal de aceite vertical del bloque de cilindros. En caso de aparición de burbujas de aire en el agua que llena la camisa de refrigeración, sustituya el bloque de cilindros.
Compruebe el plano de unión del bloque de cilindros con la culata con una regla y un juego de galgas. La regla se coloca por las diagonales del plano y en el centro en sentido longitudinal y transversal. La tolerancia de planitud es de 0,1 mm.
Compruebe si el desgaste de los cilindros supera el máximo admisible — 0,15 mm.
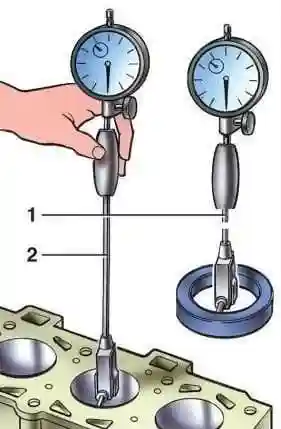
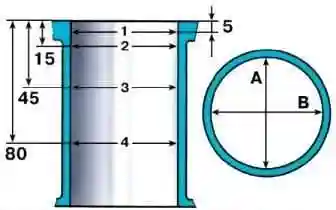
El diámetro del cilindro se mide con un comparador de interiores en cuatro fajas, tanto en sentido longitudinal como transversal del motor. Para poner a cero el comparador se utiliza el calibre 67.8125.9502. En la zona de la faja 1 los cilindros prácticamente no se desgastan. Por eso, por la diferencia de las mediciones en la primera y las demás fajas se puede juzgar la magnitud del desgaste de los cilindros.
Si la magnitud máxima del desgaste supera 0,15 mm — taladre los cilindros hasta la medida de reparación más próxima, dejando un sobreespesor de 0,03 mm sobre el diámetro para el bruñido. Luego bruña los cilindros manteniendo un diámetro tal que, al instalar el pistón de reparación elegido, el juego calculado entre él y el cilindro sea de 0,025–0,045 mm.
Comprobación del pistón
Limpie el pistón de carbonilla y elimine todos los depósitos de los canales de lubricación del pistón y de la biela. Examine cuidadosamente las piezas. No se admiten grietas de cualquier naturaleza en el pistón, los segmentos, el bulón, la biela y su tapa. Si en la superficie de trabajo de los cojinetes hay rayas profundas, sustituya los cojinetes por nuevos.
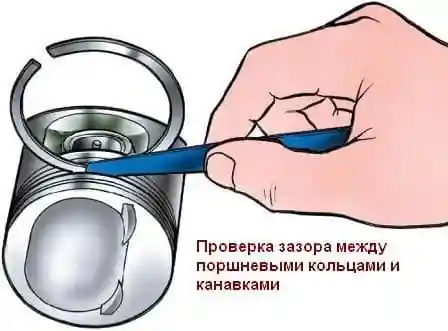
Compruebe el juego entre los segmentos y las ranuras con un juego de galgas, como se muestra en la figura, insertando el segmento en la ranura correspondiente. El juego nominal (calculado) es de 0,04–0,075 mm para el segmento de compresión superior, de 0,03–0,065 mm para el inferior y de 0,02–0,055 mm para el segmento rascador de aceite. Los juegos máximos admisibles por desgaste son de 0,15 mm.
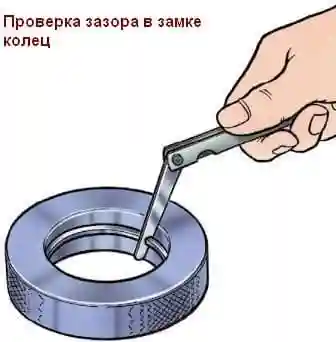
Compruebe el juego en la abertura de los segmentos con un juego de galgas, insertando los segmentos en un calibre cuyo diámetro de orificio sea igual al diámetro nominal del segmento con una tolerancia de ±0,003 mm. Para los segmentos de tamaño normal de 82 mm se puede emplear el calibre 67.8125.9502. El juego debe estar entre 0,25 y 0,45 mm para todos los segmentos nuevos. El juego máximo admisible por desgaste es de 1 mm.
Cigüeñal
El cigüeñal del motor 2112 se diferencia del cigüeñal de los motores 2110 y 2111 por la forma de los contrapesos y una mayor resistencia. Por eso no se admite instalar un cigüeñal de los motores 2110 y 2111 en el motor 2112.
Para suministrar aceite de las muñequillas principales a las de biela, en el cigüeñal se han taladrado canales cuyos orificios de salida están cerrados por tapones prensados. En el extremo delantero del cigüeñal, sobre una chaveta segmentada, está montada una polea dentada de accionamiento del árbol de levas; a ella se fija la polea de accionamiento del alternador, que también es un amortiguador de las vibraciones torsionales del cigüeñal. En la corona dentada de la polea faltan dos dientes de 60 — los huecos sirven para el funcionamiento del sensor de posición del cigüeñal.
Examine el cigüeñal. No se admiten grietas en ningún lugar del cigüeñal. En las superficies en contacto con los labios de los retenes no se admiten rayas, golpes ni estrías.
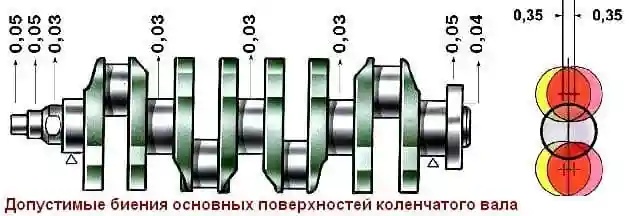
Coloque el cigüeñal por sus muñequillas extremas sobre dos prismas y compruebe con un comparador el alabeo:
- de las muñequillas principales y de la superficie de asiento del piñón conductor de la bomba de aceite (no más de 0,03 mm);
- de la superficie de asiento del volante motor (no más de 0,04 mm);
- de la superficie de asiento de las poleas y de las superficies en contacto con los retenes (no más de 0,05 mm).
Mida los diámetros de las muñequillas principales y de biela.
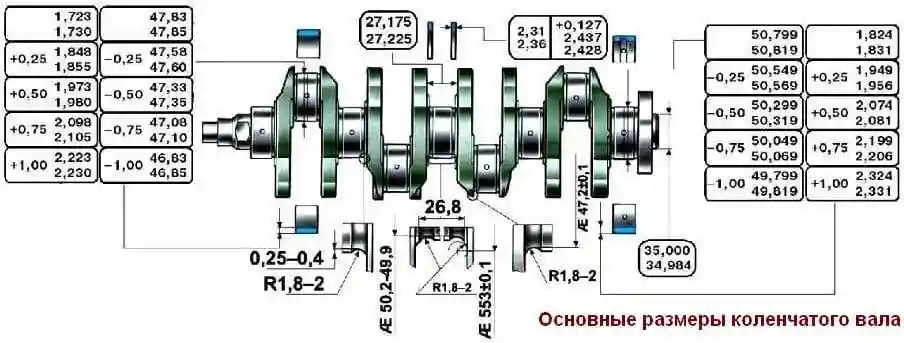
Las muñequillas deben rectificarse si su desgaste supera 0,03 mm o su ovalización supera 0,03 mm, así como si hay agarrotamientos y estrías en las muñequillas. Rectifique las muñequillas reduciendo el diámetro hasta la medida de reparación más próxima. Durante la rectificación mantenga las dimensiones de los radios de acuerdo de las muñequillas análogas a las indicadas en la figura 6 para las dimensiones normales del cigüeñal.
La ovalización y conicidad de las muñequillas principales y de biela tras la rectificación no debe superar 0,005 mm. El desplazamiento de los ejes de las muñequillas de biela respecto al plano que pasa por los ejes de las muñequillas de biela y principales tras la rectificación debe estar dentro de ±0,35 mm.
Para la comprobación, coloque el cigüeñal por sus muñequillas extremas sobre prismas y dispóngalo de modo que el eje de la muñequilla de biela del primer cilindro se encuentre en el plano horizontal que pasa por los ejes de las muñequillas principales. Luego compruebe con un comparador el desplazamiento vertical de las muñequillas de biela de los cilindros 2, 3 y 4 respecto a la muñequilla de biela del 1.er cilindro.
Tras rectificar las muñequillas, pulálas con pasta de diamante o pasta GOI. Tras la rectificación y el acabado posterior de las muñequillas, retire los tapones de los canales de aceite y luego mecanice los alojamientos de los tapones con la fresa А.94016/10 montada en el husillo А.94016. Lave cuidadosamente el cigüeñal y sus canales para eliminar los restos de abrasivo y sople con aire comprimido. Con el mandril А.86010 prense nuevos tapones y remache cada uno en tres puntos con un punzón.
En la primera mejilla del cigüeñal marque la magnitud de reducción de las muñequillas principales y de biela (por ejemplo, К 0,25; Ш 0,50).
Cojinetes
En los cojinetes no se debe realizar ninguna operación de ajuste. En caso de agarrotamientos, estrías o desprendimientos, sustituya los cojinetes por nuevos.
El juego entre los cojinetes y las muñequillas del cigüeñal se comprueba por cálculo (midiendo las piezas). Para comprobar el juego es cómodo utilizar un hilo de plástico calibrado. En este caso, el método de comprobación es el siguiente:
- limpie cuidadosamente las superficies de trabajo de los cojinetes y de la muñequilla correspondiente y coloque un segmento de hilo de plástico sobre su superficie;
- monte en la muñequilla la biela con la tapa o la tapa del cojinete principal (según el tipo de muñequilla comprobada) y apriete las tuercas o los tornillos de fijación. Apriete las tuercas de los tornillos de biela con un par de 51 N·m (5,2 kgf·m), y los tornillos de las tapas de los cojinetes principales con un par de 80,4 N·m (8,2 kgf·m);
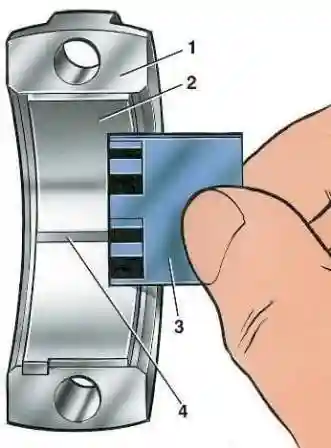
- desmonte la tapa y, según la escala impresa en el envase, determine la magnitud del juego por el aplanamiento del hilo.
El juego nominal calculado es de 0,02–0,07 mm para las muñequillas de biela y de 0,026–0,073 mm para las principales. Si el juego es menor que el límite (0,1 mm para las muñequillas de biela y 0,15 mm para las principales), se pueden reutilizar estos cojinetes. Si el juego supera el límite, sustituya los cojinetes de estas muñequillas por nuevos. Si las muñequillas del cigüeñal están desgastadas y se rectifican a la medida de reparación, sustituya los cojinetes por cojinetes de reparación (de espesor aumentado).
Semiarandelas de empuje
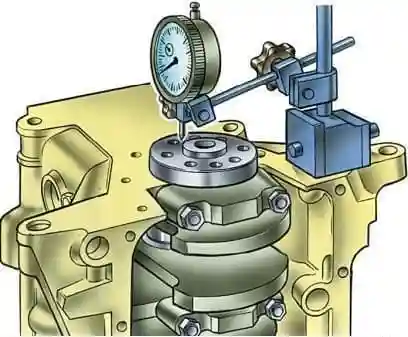
Al igual que en los cojinetes, en las semiarandelas no se debe realizar ninguna operación de ajuste. En caso de agarrotamientos, estrías o desprendimientos, sustituya las semiarandelas por nuevas. Las semiarandelas también se sustituyen si el juego axial del cigüeñal supera el máximo admisible — 0,35 mm. Elija semiarandelas nuevas de espesor nominal o aumentado en 0,127 mm para obtener un juego axial dentro de 0,06–0,26 mm.
Compruebe el juego axial libre del cigüeñal. Para ello, gire el bloque de cilindros con la parte trasera hacia arriba y monte en él un soporte con comparador de modo que el palpador del comparador apoye en la brida del cigüeñal. Desplazando el cigüeñal hacia arriba y hacia abajo (por ejemplo, con destornilladores), mida con el comparador el juego axial libre del cigüeñal.
Volante motor
Compruebe el estado de la corona dentada y, en caso de daño de los dientes, sustituya el volante motor.
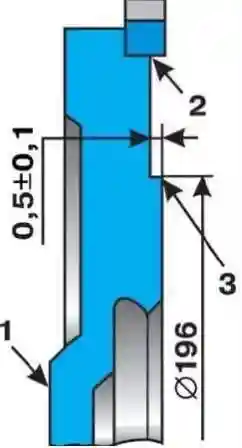
Si el volante motor presenta colores de revenido en la superficie 3, es necesario comprobar el apriete de la corona en el volante. La corona no debe girar bajo un par de 590 N·m (60 kgf·m) ni desplazarse axialmente bajo un esfuerzo de 3,9 kN (400 kgf).
En la superficie 1 del volante, en contacto con la brida del cigüeñal, y en la superficie 3 bajo el disco conducido del embrague no se admiten rayas ni agarrotamientos. La tolerancia de planitud de la superficie 3 es de 0,06 mm. Elimine las rayas y agarrotamientos de la superficie 3 mediante torneado, retirando una capa de metal de espesor no superior a 1 mm. Al mismo tiempo, tornee también la superficie 2, sin afectar la corona dentada y manteniendo la dimensión (0,5 ± 0,1) mm. Durante el torneado es necesario asegurar el paralelismo de las superficies 2 y 3 respecto a la superficie 1. La tolerancia de no paralelismo es de 0,1 mm.
Monte el volante motor en un mandril, centrándolo por el orificio de asiento con apoyo en la superficie 1, y compruebe el alabeo de los planos 2 y 3. En los lugares indicados por las flechas en la figura, el comparador no debe indicar alabeos superiores a 0,1 mm.