


Розбирання двигуна ми розглянули в статті «Розбирання двигуна».
У цій статті ми розглянемо дефектування деталей і підготовку основних деталей до складання: блока циліндрів, поршнів з кільцями, колінчастого вала, вкладишів, упорних півкілець і маховика.
Блок циліндрів
Блок циліндрів двигуна ВАЗ-2112 теж має номер «21083», як і у двигунів 2110 і 2111, але вони невзаємозамінні: отвори під гвинти головки циліндрів мають різьбу М10×1,25 (на відміну від М12×1,25 для блоків двигунів 2110 і 2111) і меншу глибину.
Інша відмінність пов'язана з більш напруженим тепловим режимом двигуна 2112 порівняно з двигунами 2110 і 2111. Для охолодження поршнів під час роботи двигуна їхні днища омиваються знизу оливою через спеціальні форсунки, запресовані в другу, третю, четверту і п'яту опори корінних підшипників.
Циліндри розточені безпосередньо в блоці. Номінальний діаметр 82 мм під час ремонту може бути збільшений на 0,4 або 0,8 мм.
Клас циліндра маркується на нижній площині блока латинськими літерами відповідно до діаметра циліндра в мм: А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
Максимально допустимий знос циліндра становить 0,15 мм на діаметр.
Ретельно вимийте блок циліндрів і очистіть оливні канали. Продувши й просушивши стисненим повітрям, огляньте блок циліндрів. Тріщини в опорах або інших місцях блока циліндрів не допускаються.
Якщо є підозра на потрапляння охолоджувальної рідини в картер, то на спеціальному стенді перевірте герметичність блока циліндрів. Для цього, заглушивши отвори охолоджувальної сорочки блока циліндрів, нагнітайте в неї воду кімнатної температури під тиском 0,3 МПа (3 кгс/см²). Протягом двох хвилин не повинно спостерігатися витоку води з блока циліндрів.
Якщо спостерігається потрапляння оливи в охолоджувальну рідину, то без повного розбирання двигуна перевірте, чи немає тріщин у блока циліндрів у зонах оливних каналів. Для цього злийте охолоджувальну рідину з системи охолодження, зніміть головку циліндрів, заповніть сорочку охолодження блока циліндрів водою і подайте стиснене повітря у вертикальний оливний канал блока циліндрів. У разі появи бульбашок повітря у воді, що заповнює сорочку охолодження, замініть блок циліндрів.
Перевірте площину рознімання блока циліндрів з головкою за допомогою лінійки й набору щупів. Лінійка встановлюється по діагоналях площини і посередині в поздовжньому напрямку і впоперек. Допуск площинності становить 0,1 мм.
Перевірте, чи не перевищує знос циліндрів максимально допустимий — 0,15 мм.
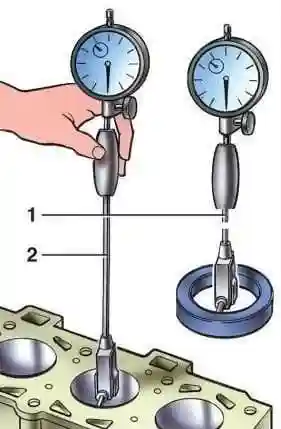
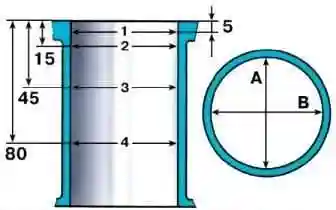
Діаметр циліндра вимірюється нутроміром у чотирьох поясах, як у поздовжньому, так і в поперечному напрямку двигуна. Для встановлення нутроміра на нуль застосовується калібр 67.8125.9502. У зоні пояса 1 циліндри практично не зношуються. Тому за різницею замірів у першому та інших поясах можна судити про величину зносу циліндрів.
Якщо максимальна величина зносу більша за 0,15 мм — розточіть циліндри до найближчого ремонтного розміру, залишивши припуск 0,03 мм на діаметр під хонінгування. Потім відхонінгуйте циліндри, витримуючи такий діаметр, щоб під час встановлення вибраного ремонтного поршня розрахунковий зазор між ним і циліндром був 0,025–0,045 мм.
Перевірка поршня
Очистіть поршень від нагару й видаліть усі відкладення з мастильних каналів поршня і шатуна. Ретельно огляньте деталі. Тріщини будь-якого характеру на поршні, поршневих кільцях, пальці, на шатуні та його кришці не допускаються. Якщо на робочій поверхні вкладишів є глибокі риски, то замініть вкладиші новими.
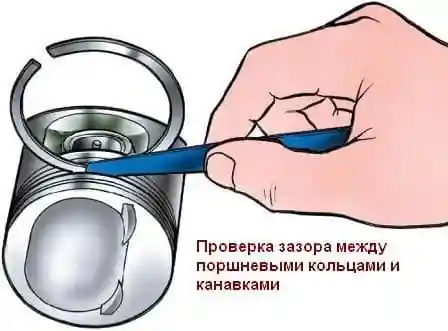
Зазор між поршневими кільцями та канавками перевіряйте набором щупів, як показано на рисунку, вставляючи кільце у відповідну канавку. Номінальний (розрахунковий) зазор для верхнього компресійного кільця становить 0,04–0,075 мм, для нижнього — 0,03–0,065 мм і для маслознімного — 0,02–0,055 мм. Гранично допустимі зазори при зносі — 0,15 мм.
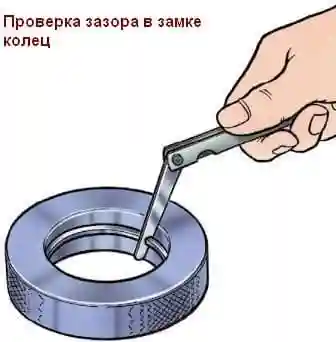
Зазор у замку поршневих кілець перевіряйте набором щупів, вставляючи кільця в калібр, що має діаметр отвору, рівний номінальному діаметру кільця з допуском ±0,003 мм. Для кілець нормального розміру діаметром 82 мм можна застосовувати калібр 67.8125.9502. Зазор повинен бути в межах 0,25–0,45 мм для всіх нових кілець. Гранично допустимий зазор при зносі — 1 мм.
Колінчастий вал
Колінчастий вал двигуна 2112 відрізняється від колінчастого вала двигунів 2110 і 2111 формою противаг і підвищеною міцністю. Тому не допускається встановлення колінчастого вала від двигунів 2110 і 2111 у двигун 2112.
Для подачі оливи від корінних шийок до шатунних у колінчастому валі просвердлені канали, вихідні отвори яких закриті запресованими заглушками. На передньому кінці колінчастого вала на сегментній шпонці встановлено зубчастий шків приводу розподільного вала, до нього кріпиться шків приводу генератора, який також є демпфером крутильних коливань колінчастого вала. На зубчастому вінці шківа два зуби з 60 відсутні — западини служать для роботи датчика положення колінчастого вала.
Огляньте колінчастий вал. Тріщини в будь-якому місці колінчастого вала не допускаються. На поверхнях, що сполучаються з робочими кромками сальників, не допускаються подряпини, забоїни й риски.
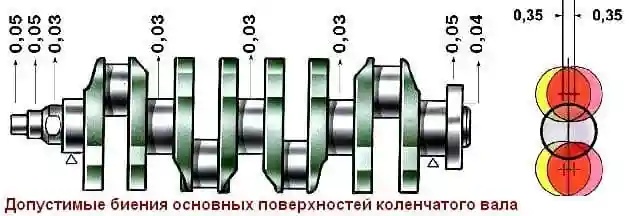
Встановіть колінчастий вал крайніми корінними шийками на дві призми й перевірте індикатором биття:
- корінних шийок і посадкової поверхні під ведучу шестерню оливного насоса (не більше 0,03 мм);
- посадкової поверхні під маховик (не більше 0,04 мм);
- посадкової поверхні під шківи й поверхонь, що сполучаються з сальниками (не більше 0,05 мм).
Виміряйте діаметри корінних і шатунних шийок.
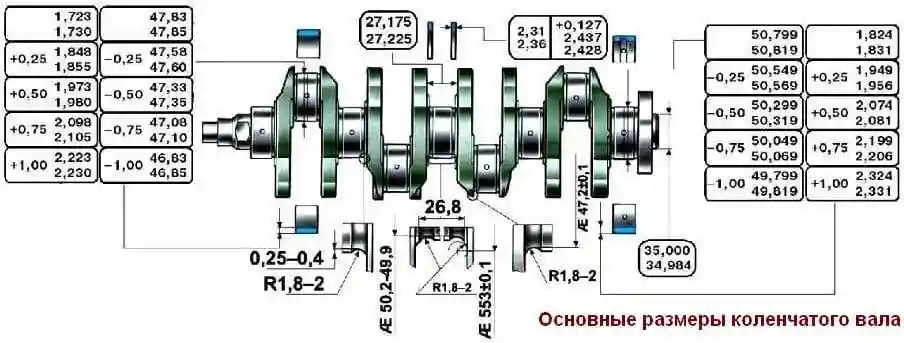
Шийки слід шліфувати, якщо їхній знос більший за 0,03 мм або овальність шийок більша за 0,03 мм, а також якщо на шийках є задири й риски. Шліфуйте шийки зі зменшенням діаметра до найближчого ремонтного розміру. Під час шліфування витримуйте розміри галтелей шийок, аналогічні зазначеним на рисунку 6 для нормальних розмірів колінчастого вала.
Овальність і конусність корінних і шатунних шийок після шліфування повинна бути не більше 0,005 мм. Зміщення осей шатунних шийок від площини, що проходить через осі шатунних і корінних шийок, після шліфування повинно бути в межах ±0,35 мм.
Для перевірки встановіть вал крайніми корінними шийками на призми й виставте вал так, щоб вісь шатунної шийки першого циліндра знаходилася в горизонтальній площині, що проходить через осі корінних шийок. Потім індикатором перевірте зміщення у вертикальному напрямку шатунних шийок 2, 3 і 4 циліндрів відносно шатунної шийки 1-го циліндра.
Прошліфувавши шийки, відполіруйте їх за допомогою алмазної пасти або пасти ГОІ. Після шліфування й наступного доведення шийок видаліть заглушки оливних каналів, а потім обробіть гнізда заглушок фрезою А.94016/10, надітою на шпиндель А.94016. Ретельно промийте колінчастий вал і його канали для видалення залишків абразиву й продуйте стисненим повітрям. Оправкою А.86010 запресуйте нові заглушки й зачеканьте кожну в трьох точках кернером.
На першій щоці колінчастого вала маркіруйте величину зменшення корінних і шатунних шийок (наприклад, К 0,25; Ш 0,50).
Вкладиші
На вкладишах не можна робити жодних припасувальних операцій. При задирах, рисках або відшаруваннях замініть вкладиші новими.
Зазор між вкладишами й шийками колінчастого вала перевіряють розрахунком (проміривши деталі). Зручно для перевірки зазору користуватися каліброваним пластмасовим дротом. У цьому випадку метод перевірки такий:
- ретельно очистіть робочі поверхні вкладишів і відповідної шийки й покладіть відрізок пластмасового дроту на її поверхню;
- встановіть на шийці шатун з кришкою або кришку корінного підшипника (залежно від виду шийки, що перевіряється) і затягніть гайки або болти кріплення. Гайки шатунних болтів затягуйте моментом 51 Н·м (5,2 кгс·м), а болти кріплення кришок корінних підшипників — моментом 80,4 Н·м (8,2 кгс·м);
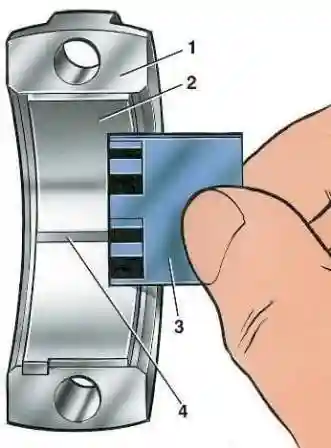
- зніміть кришку й за шкалою, нанесеною на упаковці, за сплющенням дроту визначте величину зазору.
Номінальний розрахунковий зазор становить 0,02–0,07 мм для шатунних і 0,026–0,073 мм для корінних шийок. Якщо зазор менший за граничний (0,1 мм для шатунних і 0,15 мм для корінних шийок), то можна знову використовувати ці вкладиші. При зазорі більшому за граничний замініть на цих шийках вкладиші новими. Якщо шийки колінчастого вала зношені й шліфуються до ремонтного розміру, то вкладиші замініть ремонтними (збільшеної товщини).
Упорні півкільця
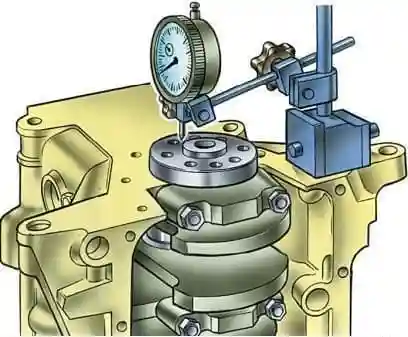
Так само як і на вкладишах, на півкільцях не можна робити жодних припасувальних операцій. При задирах, рисках або відшаруваннях замінюйте півкільця новими. Півкільця замінюються також, якщо осьовий зазор колінчастого вала перевищує максимально допустимий — 0,35 мм. Нові півкільця підбирайте номінальної товщини або збільшеної на 0,127 мм, щоб отримати осьовий зазор у межах 0,06–0,26 мм.
Перевірте вільний осьовий хід колінчастого вала. Для цього поверніть блок циліндрів задньою стороною вгору й встановіть на нього стійку з індикатором так, щоб ніжка індикатора впиралася в фланець колінчастого вала. Переміщуючи вал вгору й вниз (наприклад, викрутками), заміряйте індикатором вільний осьовий хід вала.
Маховик
Перевірте стан зубчастого обода й у разі пошкодження зубів замініть маховик.
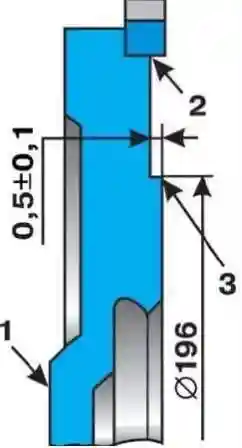
Якщо маховик має кольори побежалості на поверхні 3, необхідно перевірити натяг обода на маховику. Обід не повинен провертатися при крутному моменті 590 Н·м (60 кгс·м) або зміщуватися в осьовому напрямку під зусиллям 3,9 кН (400 кгс).
На поверхні 1 маховика, що прилягає до фланця колінчастого вала, і на поверхні 3 під ведений диск зчеплення не допускаються подряпини й задири. Допуск неплощинності поверхні 3 становить 0,06 мм. Подряпини й задири на поверхні 3 видаліть проточкою, знімаючи шар металу товщиною не більше 1 мм. При цьому проточіть також і поверхню 2, не зачіпаючи зубчастий обід і витримуючи розмір (0,5 ± 0,1) мм. Під час проточки необхідно забезпечити паралельність поверхонь 2 і 3 відносно поверхні 1. Допуск непаралельності 0,1 мм.
Встановіть маховик на оправку, центруючи його за посадковим отвором з упором на поверхню 1, і перевірте биття площин 2 і 3. У місцях, зазначених стрілками на рисунку, індикатор не повинен показувати биттів, що перевищують 0,1 мм.