
Le démontage du moteur a été examiné dans l'article « Démontage du moteur ».
Dans cet article, nous examinons le contrôle des pièces et la préparation des pièces principales au montage : bloc-cylindres, pistons avec segments, vilebrequin, coussinets, demi-anneaux de butée et volant moteur.
Bloc-cylindres
Le bloc-cylindres du moteur VAZ-2112 porte lui aussi le numéro « 21083 », comme ceux des moteurs 2110 et 2111, mais ils ne sont pas interchangeables : les trous des vis de culasse ont un filetage M10×1,25 (contrairement au M12×1,25 des blocs des moteurs 2110 et 2111) et une profondeur moindre.
Une autre différence est liée au régime thermique plus sévère du moteur 2112 par rapport aux moteurs 2110 et 2111. Pour refroidir les pistons pendant le fonctionnement du moteur, leurs fonds sont arrosés par le bas d'huile au moyen de gicleurs spéciaux, pressés dans les deuxième, troisième, quatrième et cinquième supports de paliers principaux.
Les cylindres sont alésés directement dans le bloc. Le diamètre nominal de 82 mm peut être augmenté lors d'une réparation de 0,4 ou 0,8 mm.
La classe du cylindre est marquée sur la face inférieure du bloc par des lettres latines correspondant au diamètre du cylindre en mm : А — 82,00–82,01, В — 82,01–82,02, С — 82,02–82,03, D — 82,03–82,04, Е — 82,04–82,05.
L'usure maximale admissible du cylindre est de 0,15 mm sur le diamètre.
Lavez soigneusement le bloc-cylindres et nettoyez les canaux d'huile. Après soufflage et séchage à l'air comprimé, examinez le bloc-cylindres. Les fissures dans les supports ou ailleurs sur le bloc-cylindres ne sont pas admises.
En cas de suspicion de pénétration de liquide de refroidissement dans le carter, vérifiez l'étanchéité du bloc-cylindres sur un banc spécial. Pour cela, après avoir obturé les orifices de la chemise de refroidissement du bloc-cylindres, injectez-y de l'eau à température ambiante sous une pression de 0,3 MPa (3 kgf/cm²). Pendant deux minutes, aucune fuite d'eau du bloc-cylindres ne doit être observée.
Si l'on observe une pénétration d'huile dans le liquide de refroidissement, vérifiez sans démontage complet du moteur s'il n'y a pas de fissures sur le bloc-cylindres dans les zones des canaux d'huile. Pour cela, vidangez le liquide de refroidissement du système de refroidissement, déposez la culasse, remplissez la chemise de refroidissement du bloc-cylindres d'eau et envoyez de l'air comprimé dans le canal d'huile vertical du bloc-cylindres. En cas d'apparition de bulles d'air dans l'eau remplissant la chemise de refroidissement, remplacez le bloc-cylindres.
Vérifiez le plan de joint du bloc-cylindres avec la culasse à l'aide d'une règle et d'un jeu de cales. La règle est placée selon les diagonales du plan et au milieu dans le sens longitudinal et transversal. La tolérance de planéité est de 0,1 mm.
Vérifiez si l'usure des cylindres ne dépasse pas le maximum admissible — 0,15 mm.
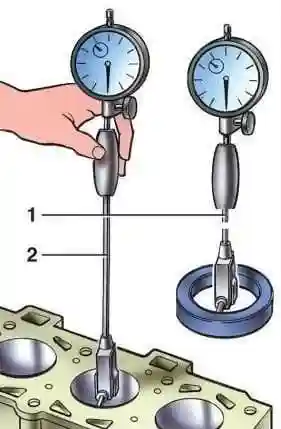
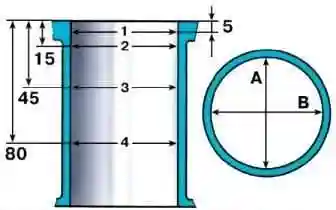
Le diamètre du cylindre est mesuré au comparateur d'alésage dans quatre zones, aussi bien dans le sens longitudinal que transversal du moteur. Pour la mise à zéro du comparateur, on utilise le calibre 67.8125.9502. Dans la zone 1, les cylindres ne s'usent pratiquement pas. C'est pourquoi, par la différence des mesures dans la première et les autres zones, on peut juger de l'usure des cylindres.
Si l'usure maximale dépasse 0,15 mm — alésez les cylindres au plus proche diamètre de réparation, en laissant un surépaisseur de 0,03 mm sur le diamètre pour le rodage. Ensuite, rodez les cylindres en respectant un diamètre tel que, lors de la pose du piston de réparation choisi, le jeu calculé entre celui-ci et le cylindre soit de 0,025–0,045 mm.
Contrôle du piston
Nettoyez le piston de la calamine et éliminez tous les dépôts des canaux de graissage du piston et de la bielle. Examinez soigneusement les pièces. Les fissures de toute nature sur le piston, les segments, l'axe, la bielle et son chapeau ne sont pas admises. Si la surface de travail des coussinets présente de profondes rayures, remplacez les coussinets par des neufs.
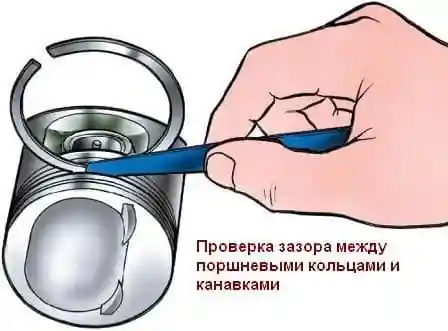
Contrôlez le jeu entre les segments et les gorges à l'aide d'un jeu de cales, comme indiqué sur la figure, en insérant le segment dans la gorge correspondante. Le jeu nominal (calculé) est de 0,04–0,075 mm pour le segment de compression supérieur, de 0,03–0,065 mm pour le segment inférieur et de 0,02–0,055 mm pour le segment racleur d'huile. Les jeux maximaux admissibles à l'usure sont de 0,15 mm.
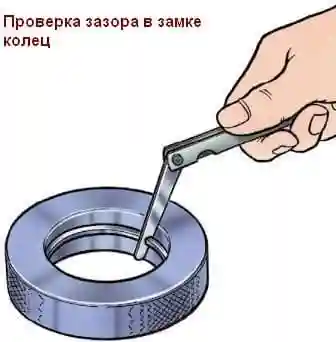
Contrôlez le jeu dans la fermeture des segments à l'aide d'un jeu de cales, en insérant les segments dans un calibre dont le diamètre d'alésage est égal au diamètre nominal du segment avec une tolérance de ±0,003 mm. Pour les segments de taille normale de 82 mm, on peut utiliser le calibre 67.8125.9502. Le jeu doit être compris entre 0,25 et 0,45 mm pour tous les segments neufs. Le jeu maximal admissible à l'usure est de 1 mm.
Vilebrequin
Le vilebrequin du moteur 2112 diffère de celui des moteurs 2110 et 2111 par la forme des contrepoids et une résistance accrue. C'est pourquoi il n'est pas permis de monter un vilebrequin des moteurs 2110 et 2111 dans le moteur 2112.
Pour amener l'huile des tourillons principaux aux tourillons de bielle, des canaux sont percés dans le vilebrequin ; leurs orifices de sortie sont fermés par des bouchons pressés. À l'extrémité avant du vilebrequin, sur une clavette segmentée, est montée une poulie dentée d'entraînement de l'arbre à cames ; y est fixée la poulie d'entraînement de l'alternateur, qui est aussi un amortisseur de vibrations de torsion du vilebrequin. Sur la couronne dentée de la poulie, deux dents sur 60 manquent — les creux servent au fonctionnement du capteur de position du vilebrequin.
Examinez le vilebrequin. Les fissures en tout point du vilebrequin ne sont pas admises. Sur les surfaces en contact avec les lèvres des joints, les rayures, arrachements et stries ne sont pas admis.
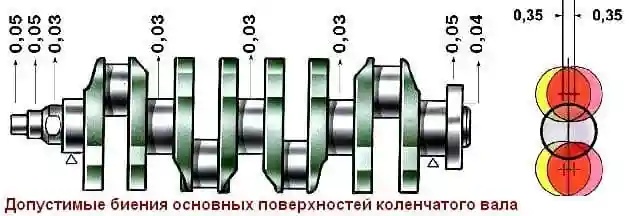
Placez le vilebrequin par ses tourillons extrêmes sur deux prismes et vérifiez au comparateur le battement :
- des tourillons principaux et de la portée du pignon menant de la pompe à huile (pas plus de 0,03 mm) ;
- de la portée du volant moteur (pas plus de 0,04 mm) ;
- de la portée des poulies et des surfaces en contact avec les joints (pas plus de 0,05 mm).
Mesurez les diamètres des tourillons principaux et de bielle.
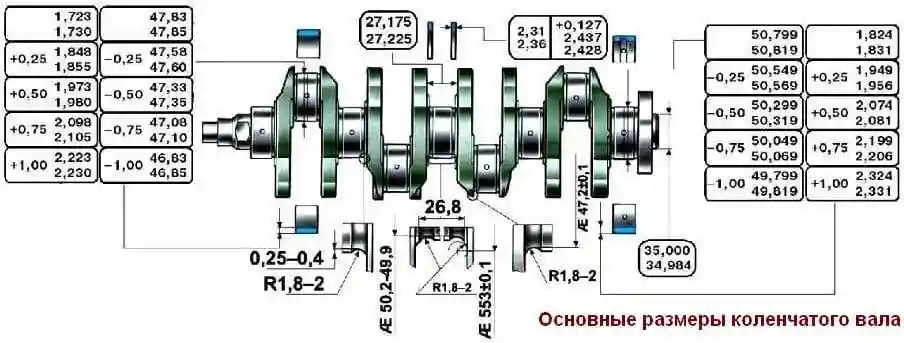
Les tourillons doivent être rectifiés si leur usure dépasse 0,03 mm ou si leur ovalisation dépasse 0,03 mm, ainsi que s'il y a des arrachements et des stries sur les tourillons. Rectifiez les tourillons en réduisant le diamètre au plus proche diamètre de réparation. Lors de la rectification, respectez les dimensions des congés de tourillons analogues à celles indiquées sur la figure 6 pour les dimensions normales du vilebrequin.
L'ovalisation et la conicité des tourillons principaux et de bielle après rectification ne doivent pas dépasser 0,005 mm. Le décalage des axes des tourillons de bielle par rapport au plan passant par les axes des tourillons de bielle et principaux après rectification doit être compris dans ±0,35 mm.
Pour le contrôle, placez le vilebrequin par ses tourillons extrêmes sur des prismes et disposez-le de manière que l'axe du tourillon de bielle du premier cylindre se trouve dans le plan horizontal passant par les axes des tourillons principaux. Vérifiez ensuite au comparateur le décalage vertical des tourillons de bielle des cylindres 2, 3 et 4 par rapport au tourillon de bielle du 1er cylindre.
Après rectification des tourillons, polissez-les à la pâte diamantée ou à la pâte GOI. Après rectification et finition ultérieure des tourillons, retirez les bouchons des canaux d'huile, puis usinez les logements des bouchons avec la fraise А.94016/10 montée sur la broche А.94016. Lavez soigneusement le vilebrequin et ses canaux pour éliminer les restes d'abrasif et soufflez à l'air comprimé. À l'aide du mandrin А.86010, pressez de nouveaux bouchons et mattez chacun en trois points au pointeau.
Sur la première joue du vilebrequin, marquez la valeur de réduction des tourillons principaux et de bielle (par exemple, К 0,25 ; Ш 0,50).
Coussinets
Sur les coussinets, aucune opération d'ajustement ne doit être effectuée. En cas d'arrachements, de stries ou de décollements, remplacez les coussinets par des neufs.
Le jeu entre les coussinets et les tourillons du vilebrequin se vérifie par calcul (après mesure des pièces). Pour vérifier le jeu, il est commode d'utiliser un fil de plastique calibré. Dans ce cas, la méthode de vérification est la suivante :
- nettoyez soigneusement les surfaces de travail des coussinets et du tourillon correspondant et posez un segment de fil de plastique sur sa surface ;
- montez sur le tourillon la bielle avec son chapeau ou le chapeau de palier principal (selon le type de tourillon vérifié) et serrez les écrous ou les boulons de fixation. Serrez les écrous des boulons de bielle au couple de 51 N·m (5,2 kgf·m), et les boulons des chapeaux de paliers principaux au couple de 80,4 N·m (8,2 kgf·m) ;
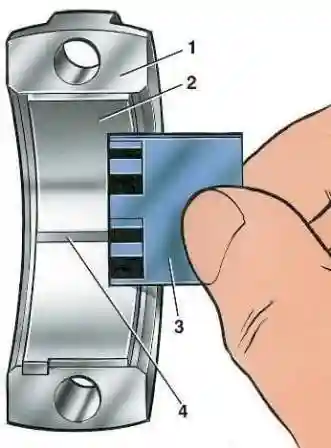
- déposez le chapeau et, d'après l'échelle imprimée sur l'emballage, déterminez la valeur du jeu par l'aplatissement du fil.
Le jeu nominal calculé est de 0,02–0,07 mm pour les tourillons de bielle et de 0,026–0,073 mm pour les tourillons principaux. Si le jeu est inférieur au jeu limite (0,1 mm pour les tourillons de bielle et 0,15 mm pour les tourillons principaux), ces coussinets peuvent être réutilisés. Si le jeu dépasse le jeu limite, remplacez les coussinets de ces tourillons par des neufs. Si les tourillons du vilebrequin sont usés et rectifiés au diamètre de réparation, remplacez les coussinets par des coussinets de réparation (d'épaisseur augmentée).
Demi-anneaux de butée
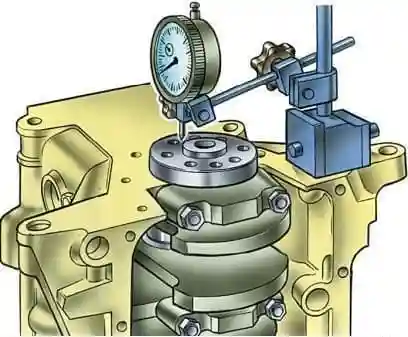
Tout comme sur les coussinets, aucune opération d'ajustement ne doit être effectuée sur les demi-anneaux. En cas d'arrachements, de stries ou de décollements, remplacez les demi-anneaux par des neufs. Les demi-anneaux sont également remplacés si le jeu axial du vilebrequin dépasse le maximum admissible — 0,35 mm. Choisissez des demi-anneaux neufs d'épaisseur nominale ou augmentée de 0,127 mm afin d'obtenir un jeu axial compris entre 0,06 et 0,26 mm.
Vérifiez le jeu axial libre du vilebrequin. Pour cela, tournez le bloc-cylindres côté arrière vers le haut et montez-y un support avec comparateur de manière que le palpeur du comparateur appuie sur le flasque du vilebrequin. En déplaçant le vilebrequin de haut en bas (par exemple avec des tournevis), mesurez au comparateur le jeu axial libre du vilebrequin.
Volant moteur
Vérifiez l'état de la couronne dentée et, en cas d'endommagement des dents, remplacez le volant moteur.
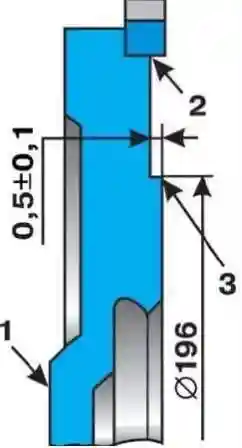
Si le volant moteur présente des couleurs de revenu sur la surface 3, il est nécessaire de vérifier le serrage de la couronne sur le volant. La couronne ne doit pas tourner sous un couple de 590 N·m (60 kgf·m) ni se déplacer axialement sous un effort de 3,9 kN (400 kgf).
Sur la surface 1 du volant, en contact avec le flasque du vilebrequin, et sur la surface 3 sous le disque mené d'embrayage, les rayures et arrachements ne sont pas admis. La tolérance de non-planéité de la surface 3 est de 0,06 mm. Éliminez les rayures et arrachements sur la surface 3 par tournage, en enlevant une couche de métal d'épaisseur ne dépassant pas 1 mm. Usinez également la surface 2, sans toucher la couronne dentée et en respectant la dimension (0,5 ± 0,1) mm. Lors du tournage, il est nécessaire d'assurer le parallélisme des surfaces 2 et 3 par rapport à la surface 1. La tolérance de non-parallélisme est de 0,1 mm.
Montez le volant moteur sur un mandrin, en le centrant par l'orifice de centrage avec appui sur la surface 1, et vérifiez le battement des plans 2 et 3. Aux endroits indiqués par les flèches sur la figure, le comparateur ne doit pas indiquer de battements supérieurs à 0,1 mm.


