
Умоўна шасцярню і вал прывада масленага насоса здымаем з дэмантаванага з аўтамабіля рухавіка.
Каб зняць шасцярню прывада масленага насоса, адкручваем кранштэйн мацавання генератара (артыкул – разборка рухавіка).
Зняцце шасцярні прывада масленага насоса
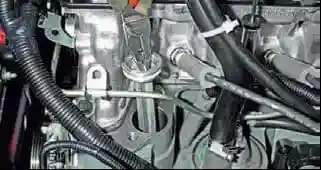
- Захапіўшы пасатыжамі рэбро фіксатара шасцярні прывада масленага насоса, вымаем фіксатар з гнязда блока цыліндраў.
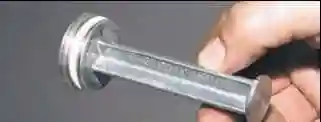
Злучэнне ўшчыльнена гумовым кольцам, надзетым на галоўку фіксатара.
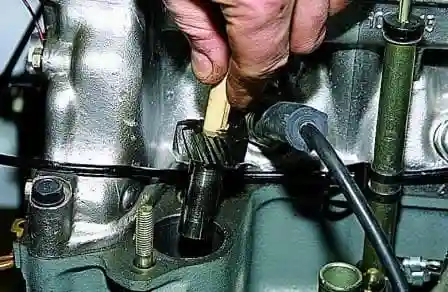
- Устаўляем з нацягам драўляную конусную апраўку ў шліцавую адтуліну шасцярні прывада масленага насоса і вымаем шасцярню з блока цыліндраў, паварочваючы яе супраць гадзіннікавай стрэлкі.
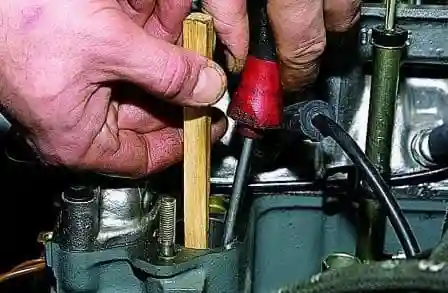
Пры ўстаноўцы шасцярні надзяваем яе на шліцавы хваставік вала масленага насоса і ўводзім у зачапленне з шасцярнёй вала прывада масленага насоса, утрымліваючы адвёрткай шасцярню, вымаем драўляную апраўку.
Зняцце вала прывада масленага насоса
Каб выняць вал прывада масленага насоса, трэба зняць:
- шкіў прывадаў дапаможных агрэгатаў;
- крышку прывада ГРМ;
- ланцуг прывада ГРМ.
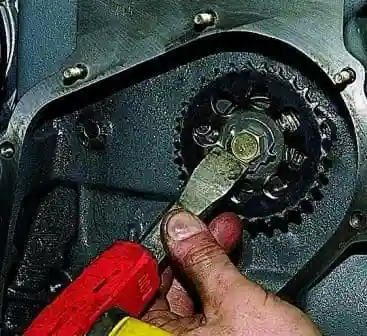
- Вымаем з блока цыліндраў шасцярню прывада масленага насоса.
- Здымаем зорачку прывада масленага насоса. Для гэтага:
- зубілам або адвёрткай адгінаем стопарную шайбу болта мацавання зорачкі;
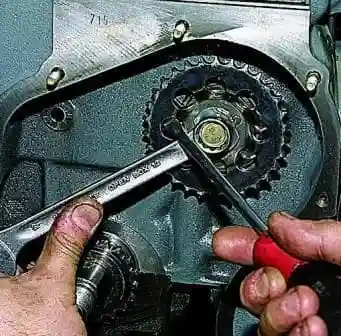
- ключом на 17 адварочваем болт мацавання зорачкі. Зорачку ад праварочвання ўтрымліваем адвёрткай, якая праз адтуліну ў зорачцы абапіраецца на галоўку болта мацавання ўпорнага фланца вала.
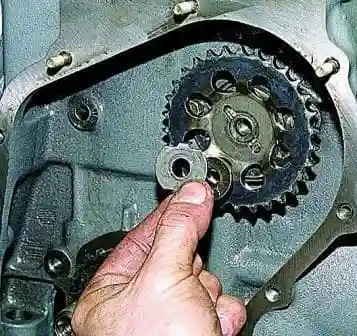
- вымаем болт з шайбамі.
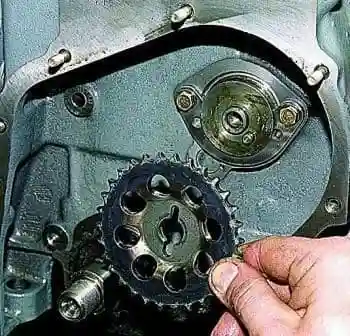
- здымаем зорачку.
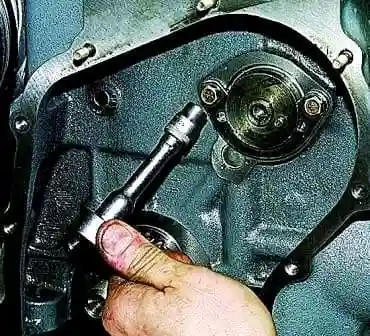
- Галоўкай на 10 адварочваем два балты мацавання ўпорнага фланца вала да блока цыліндраў і здымаем упорны фланец.
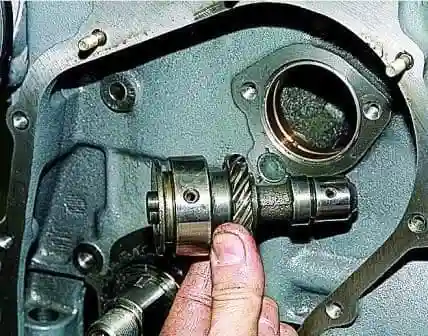
- Вымаем вал прывада масленага насоса з гнязда блока цыліндраў.
Дэфектоўка вала і шасцярні прывада масленага насоса
На паверхнях апорных шыек вала і на рабочай паверхні эксцэнтрыка не павінна быць умяцін і рысак. На зуб'ях шасцярэнь прывада масленага насоса і размеркавальніка запальвання не дапускаюцца выкрашванні, пры такім дэфекце заменіце шасцярні і вал новымі.
Утулкі вала прывада масленага насоса
Праверце ўнутраны дыяметр утулак, іх запрэсоўку ў гнёздах, а таксама супадзенне змазачнай адтуліны ў пярэдняй утулцы з каналам у блоку цыліндраў (праварочванне ўтулкі). Унутраная паверхня павінна быць гладкай і без задзіраў.
Вымераўшы дыяметры вала і утулак, вызначце зазоры паміж утулкамі і апорнымі паверхнямі вала. Калі зазор перавышае 0,15 мм (гранічны знос), а таксама пры пашкоджанні паверхняў утулак або паслабленні іх запрэсоўкі, заменіце ўтулкі новымі.
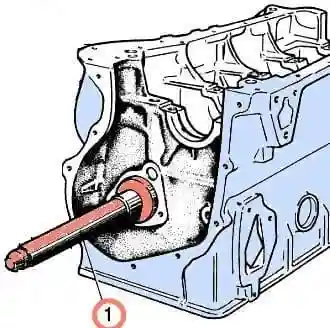
Пры замене карыстайцеся як для зняцця, так і для ўстаноўкі, апраўкай А.60333/1/2, выконваючы наступнае:
- утулкі павінны быць запрэсаваны ў гнёзды, пры гэтым адтуліна для масла ў пярэдняй утулцы павінна знаходзіцца насупраць канала ў блоку цыліндраў;
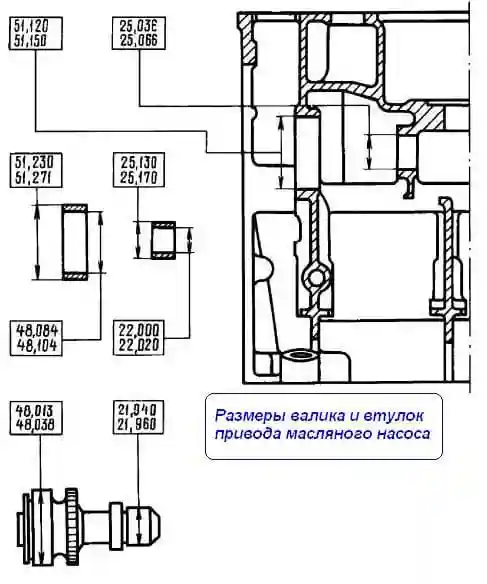
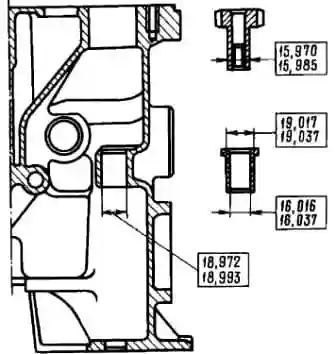
- пасля запрэсоўкі ўтулкі павінны быць канчаткова апрацаваны і даведзены па ўнутраным дыяметры (памеры дадзены на малюнку 12).
Каб забяспечыць поўную сувоснасць утулак вала, для іх даводкі ўжываецца разгортка А.90353, якой адначасова апрацоўваюцца абедзве ўтулкі.
Утулка шасцярні прывада масленага насоса
Праверце запрэсоўку утулкі. Унутраная паверхня павінна быць гладкай і без задзіраў, у адваротным выпадку ўтулку заменіце.
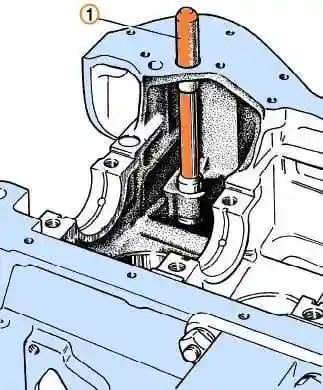
Для выпрэсоўкі і запрэсоўкі утулкі карыстайцеся апраўкай А.60З26/I. Пасля запрэсоўкі ўтулку апрацуйце разгорткай да 16,016-16,037 мм.
Устаноўка
- Устанаўліваем вал прывада масленага насоса ў зваротнай паслядоўнасці.
- Далейшую зборку праводзім у зваротнай паслядоўнасці.
- Парванае або страціўшае эластычнасць гумовае кольца фіксатара замяняем новым.


