Агульныя ўказанні па ачыстцы дэталяў
Перад аглядам дэталі каробкі перадач старанна ачысціце, шчоткай або скрабком выдаліце ўсе адклады і ачысціце адтуліны і шліцы ад магчымых забруджванняў; затым прамыйце (керасінам, растваральнікам і г.д.), каб ухіліць і растворыць усе рэшткі масла.
Абдуйце дэталі струменем сціснутага паветра і акуратна пратрыце іх.
Асабліва старанна прадзьміце падшыпнікі, накіроўваючы струмень сціснутага паветра так, каб не ўзнікла хуткага кручэння кольцаў.
Кантроль стану дэталяў
Картар і вечкі
На картары не павінна быць трэшчын, а на паверхні расточак для падшыпнікаў, сальнікаў і інш. — зносу або пашкоджанняў.
На паверхнях спалучэння з картарам счаплення, з заднім і ніжнім вечкамі не павінна быць пашкоджанняў, каб прадухіліць уцечку масла.
Нязначныя пашкоджанні загладзьце напільнікам.
Калі дэталі занадта пашкоджаны або зношаны, заменіце іх новымі.
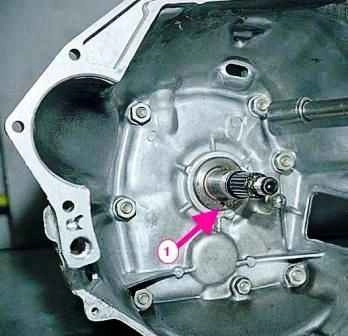
Праверце стан пярэдняга вечка і ўпэўніцеся ў тым, што першасны вал пры кручэнні не датыкаецца яго.
Калі выяўлена несувоснасць вала і вечка, заменіце пашкоджаныя дэталі.
Праверце, ці не засмечана сліўная адтуліна для масла ў вечку (паказана стрэлкай на рысунку 1).
Ачысціце пробку сліўной адтуліны.
Сальнікі
Праверце сальнікі і ўпэўніцеся ў адсутнасці пашкоджанняў, недапушчальнага зносу і няроўнасцяў на працоўных кромках.
Знос працоўных кромак сальнікаў па шырыні дапускаецца не больш за 1 мм.
Пры выяўленні нават нязначнага дэфекту сальнікі замяняйце новымі.
Валы
На працоўных паверхнях і на шліцах другаснага вала не дапускаюцца пашкоджанні і празмерны знос.
На паверхнях качэння іголак на пярэднім канцы вала не павінна быць шурпатасцяў і задзіраў.
Праверце стан паверхні качэння іголак у адтуліне першаснага вала.
Аглядзіце прамежкавы вал, у якога не дапускаецца выкрашванне або празмерны знос зуб'яў.
Паверхня восі шасцярні задняга ходу павінна быць цалкам гладкай, без слядоў заядання.
Велічыня мантажнага зазору паміж воссю і ўтулкай прамежкавай шасцярні задняга ходу 0,056–0,09 мм, гранічна дапушчальны зазор 0,15 мм.
Велічыню зазору правярайце, вымераўшы дыяметр восі і адтуліны ўтулкі шасцярні.
У новых дэталяў дыяметр восі роўны 19,079–19,094 мм, а ўнутраны дыяметр запрэсаванай утулкі 20,05–20,07 мм.
Нязначныя няроўнасці на паверхнях ухіліце дробнай наждачнай шкуркай.
Пры вялікіх пашкоджаннях і дэфармацыях валы заменіце новымі.
Шасцёрні
На шасцёрах не павінна быць пашкоджанняў або празмернага зносу зуб'яў.
Асаблівую ўвагу звяртайце на стан паверхні зуб'яў уключэння.
Пляма кантакту зачаплення зуб'яў шасцярні павінна размяшчацца па ўсёй паверхні, якая павінна быць гладкай і без слядоў зносу.
Праверце зазор у зачапленні паміж зуб'ямі шасцёраў, мантажная велічыня якога павінна быць 0,10 мм; гранічны знос — зазор 0,20 мм.
Мантажны зазор паміж утулкамі і шасцёрамі I і V перадач і паміж другасным валам і шасцёрамі II і III перадач павінен быць 0,05–0,10 мм; гранічны знос — зазор 0,15 мм.
Пры зносе, які перавышае дапушчальныя межы, шасцёрні заменіце новымі.
Падшыпнікі
Шарыкавыя або ролікавыя падшыпнікі павінны быць у бездакорным стане. Іх радыяльны зазор не павінен перавышаць 0,05 мм.
Прыціснуўшы пальцамі ўнутранае кольца да вонкавага, праварочвайце адно з іх у абодвух напрамках, качэнне пры гэтым павінна быць плаўным.
На паверхні шарыкаў або ролікаў і дарожках качэння кольцаў пашкоджанні не дапускаюцца.
Пашкоджаныя падшыпнікі заменіце новымі.
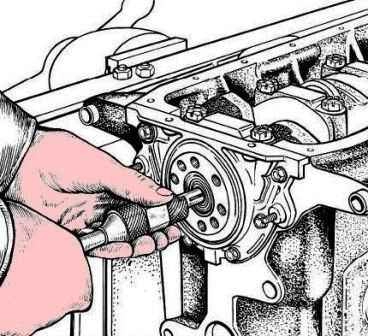
Пры замене пярэдняга падшыпніка першаснага вала карыстайцеся выштурхоўнікам А.40006 (рысунак 2); пры гэтым махавік можна не здымаць.
Штокі і відэльцы
Дэфармацыя відэльцаў пераключэння перадач не дапускаецца.
Штокі павінны свабодна слізгаць без значнага зазору ў адтулінах картара.
Праверце стан блакіровачных сухароў штокоў, спружын і шарыкаў фіксатараў. Дэталі, якія маюць сляды заядання або зносу, заменіце новымі.
Ступіцы, муфты і блакіровачныя кольцы сінхранізатараў
Праверце, ці няма слядоў заядання на ступіцах муфт, асабліва на паверхнях іх слізгання.
Асаблівую ўвагу звярніце на стан торцаў зуб'яў муфт.
Не дапускаецца празмерны знос паверхні блакіровачных кольцаў.
Іх трэба замяніць, калі яны ўпіраюцца торцам у муфту сінхранізатара.
Магчымыя няроўнасці, якія перашкаджаюць свабоднаму слізганню, ухіліце бархатным напільнікам.
Дэталі, зношаныя больш за дапушчальныя межы, заменіце новымі.
Асаблівую ўвагу звярніце на стан кароткіх зуб'яў на ступіцах сінхранізатараў.
Дэталі са змятымі рэбрамі на торцах заменіце новымі.
Тэхналогія зборкі КПП
Зборку каробкі перадач праводзьце ў паслядоўнасці, зваротнай разборцы.
Пры гэтым улічыце, што:
- вось прамежкавай шасцярні задняга ходу мацуецца да ўсталёўкі валаў у картар каробкі перадач момантам 78 Н·м (7,8 кгс·м);
- перад усталёўкай штока відэльца ўключэння пятай перадачы і задняга ходу ў картар усталюйце на яго дыстанцыйную утулку;
- унутранае кольца падшыпніка напрэсоўваецца на блок шасцёраў пятай перадачы і задняга ходу, а вонкавае — у гняздо задняга вечка;
- задні падшыпнік другаснага вала напрэсоўваецца на вал для палягчэння ўсталёўкі задняга вечка;
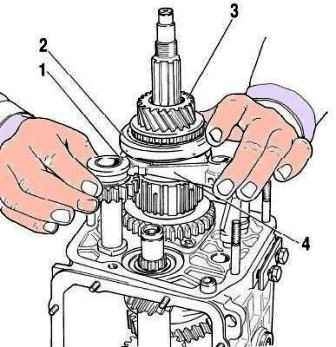
- прамежкавую шасцярню 1 (гл. рыс. 3) задняга ходу, шасцярню 3 і відэлец 4 усталёўвайце адначасова;
- болт мацавання блока шасцёраў зацягвайце момантам 78 Н·м (7,8 кгс·м);
- перад усталёўкай працоўную паверхню сальнікаў пакрыйце змазкай Літол-24;
- пры ўсталёўцы сальнікаў і падшыпнікаў карыстайцеся апраўкамі 41.7853.4028, 41.7853.4032, 41.7853.4039;
- пры зборцы механізма выбару перадач на паверхні рычага выбару перадач, якія кантактуюць з шаравой апорай і з корпусам шарніра цягі, нанясіце змазку Літол-21 або ЛСЦ-15;
- а таксама нанясіце змазку на ўнутраную паверхню сферычнай шайбы шаравой апоры;
- пры зборцы прывада кіравання механізмам пераключэння перадач на ўнутраную паверхню корпуса шаравой апоры нанясіце змазку ЛСЦ-15.
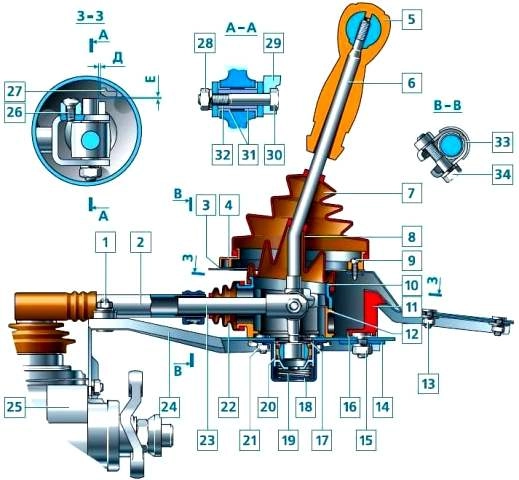
- пры ўсталёўцы прывада кіравання механізмам пераключэння перадач, утрымліваючы рычаг пераключэння перадач і апорную пласціну ў ўзаемным становішчы, якое вызначаецца памерамі (гл. рысунак 4) Д = (1,5 + 0,5) мм, Е = (1 + 0,5) мм і Ж = (81,5 + 0,5) мм, зацягнуць болт хомута цягі прывада кіравання момантам 24,5 Н·м (2,5 кгс·м).
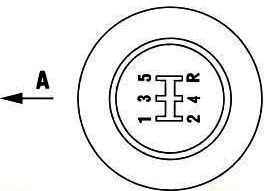
- пры ўсталёўцы ручкі рычага выбару перадач забяспечыць яе становішча адносна напрамку руху аўтамабіля, як паказана на выглядзе А (рыс. 5).
Прымяняныя матэрыялы і інструменты
- Керасін або растваральнік — для прамывання дэталяў і растварэння рэшткаў масла.
- Шчотка і скрабок — для выдалення адкладаў і забруджванняў.
- Сціснутае паветра — для абдзімання і сушкі дэталяў, асабліва падшыпнікаў.
- Напільнік (бархатны) — для згладжвання нязначных пашкоджанняў і няроўнасцяў.
- Дробная наждачная шкурка — для ўхілення нязначных няроўнасцяў на паверхнях валаў.
- Выштурхоўнік А.40006 — для замены пярэдняга падшыпніка першаснага вала без зняцця махавіка.
- Апраўкі 41.7853.4028, 41.7853.4032, 41.7853.4039 — для ўсталёўкі сальнікаў і падшыпнікаў.
- Змазка Літол-24 — для працоўнай паверхні сальнікаў перад усталёўкай.
- Змазка Літол-21 або ЛСЦ-15 — для паверхняў рычага выбару перадач і сферычнай шайбы шаравой апоры.
- Змазка ЛСЦ-15 — для ўнутранай паверхні корпуса шаравой апоры пры зборцы прывада кіравання.
- Дынамаметрычны ключ — для зацяжкі восі прамежкавай шасцярні і болта блока шасцёраў момантам 78 Н·м, болта хомута цягі момантам 24,5 Н·м.


