零件清洗的一般說明
檢查前,仔細清潔變速箱零件,用刷子或刮刀清除所有沉積物,清除孔和花鍵中可能的汙染物;然後清洗(用煤油、溶劑等),以去除並溶解所有殘留機油。
用壓縮空氣吹淨零件並仔細擦拭。
特別仔細吹淨軸承,引導壓縮空氣流,避免軸承圈快速旋轉。
零件狀態檢查
殼體和蓋
殼體上不得有裂紋,軸承、油封等座孔表面不得有磨損或損傷。
與離合器殼、後蓋和下蓋的接合面不得有損傷,以防止漏油。
輕微損傷用銼刀修平。
如果零件損壞或磨損過度,請更換新零件。
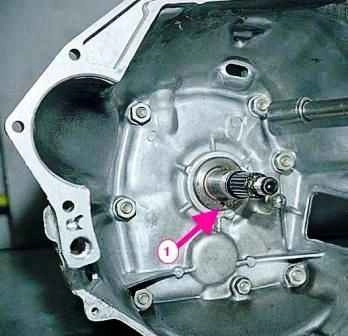
檢查前蓋狀態,確保輸入軸旋轉時不接觸前蓋。
如果發現軸與蓋不同軸,請更換損壞的零件。
檢查蓋上的放油孔是否堵塞(圖 1 箭頭所示)。
清潔放油孔塞。
油封
檢查油封,確保工作刃口無損傷、不允許的磨損和不平整。
油封工作刃口的磨損寬度不得超過 1 mm。
即使發現輕微缺陷,也應更換新油封。
軸
輸出軸的工作表面和花鍵上不允許有損傷和過度磨損。
軸前端的滾針滾動表面不得有粗糙和擦傷。
檢查輸入軸孔中滾針滾動表面的狀態。
檢查中間軸,不允許齒面剝落或過度磨損。
倒檔齒輪軸表面應完全光滑,無卡滯痕跡。
倒檔中間齒輪軸與襯套之間的裝配間隙為 0.056–0.09 mm,極限允許間隙為 0.15 mm。
透過測量軸直徑和齒輪襯套孔直徑來檢查間隙大小。
新零件的軸直徑為 19.079–19.094 mm,壓入襯套的內徑為 20.05–20.07 mm。
用細砂紙消除表面上的輕微不平整。
嚴重損壞和變形時,請更換新軸。
齒輪
齒輪上不得有損傷或牙齒過度磨損。
特別注意接合齒面的狀態。
齒輪齒的嚙合接觸斑應分佈在整個表面上,該表面應光滑且無磨損痕跡。
檢查齒輪齒間的嚙合間隙,裝配值應為 0.10 mm;極限磨損——間隙 0.20 mm。
I 檔和 V 檔襯套與齒輪之間以及輸出軸與 II 檔和 III 檔齒輪之間的裝配間隙應為 0.05–0.10 mm;極限磨損——間隙 0.15 mm。
磨損超過允許極限時,請更換新齒輪。
軸承
球軸承或滾子軸承必須處於完好狀態。其徑向遊隙不得超過 0.05 mm。
用手指將內圈壓向外圈,向兩個方向轉動其中之一,滾動應平穩。
滾珠或滾子表面以及套圈滾道上不允許有損傷。
更換損壞的軸承為新的。
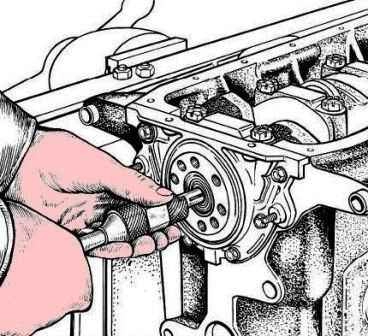
更換輸入軸前軸承時,請使用 А.40006 拉出器(圖 2);此時可不拆卸飛輪。
桿和撥叉
不允許換檔撥叉變形。
桿應在殼體孔中自由滑動,無明顯間隙。
檢查桿的鎖止滑塊、定位器彈簧和鋼球的狀態。有卡滯或磨損痕跡的零件請更換新零件。
同步器的轂、套和鎖止環
檢查套轂上,特別是其滑動面上是否有卡滯痕跡。
特別注意套齒端的狀態。
不允許鎖止環表面過度磨損。
如果鎖止環端面頂住同步器套,則必須更換。
用軟銼刀消除可能妨礙自由滑動的不平整。
磨損超過允許極限的零件請更換新零件。
特別注意同步器轂上短齒的狀態。
端面稜邊壓潰的零件請更換新零件。
變速箱組裝工藝
按與拆卸相反的順序組裝變速箱。
同時請注意:
- 倒檔中間齒輪軸在將軸安裝到變速箱殼之前以 78 N·m(7.8 kgf·m)的力矩固定;
- 在將五檔和倒檔撥叉桿安裝到殼體之前,先在其上安裝隔套;
- 軸承內圈壓入五檔和倒檔齒輪組,外圈壓入後蓋座孔;
- 輸出軸後軸承壓入軸上,以便於安裝後蓋;
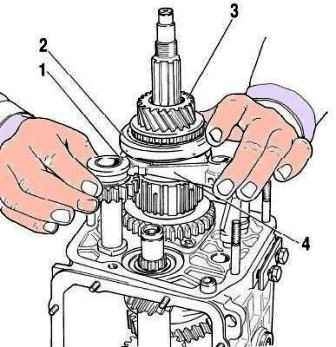
- 同時安裝倒檔中間齒輪 1(見圖 3)、齒輪 3 和撥叉 4;
- 齒輪組固定螺栓以 78 N·m(7.8 kgf·m)的力矩擰緊;
- 安裝前,在油封工作表面塗一層 Litol-24 潤滑脂;
- 安裝油封和軸承時,請使用 41.7853.4028、41.7853.4032、41.7853.4039 心軸;
- 組裝選檔機構時,在選檔桿與球頭關節和拉桿關節殼接觸的表面上塗 Litol-21 或 ЛСЦ-15 潤滑脂;
- 同時在球頭關節球面墊圈的內表面塗潤滑脂;
- 組裝換檔機構驅動裝置時,在球頭關節殼的內表面塗 ЛСЦ-15 潤滑脂。
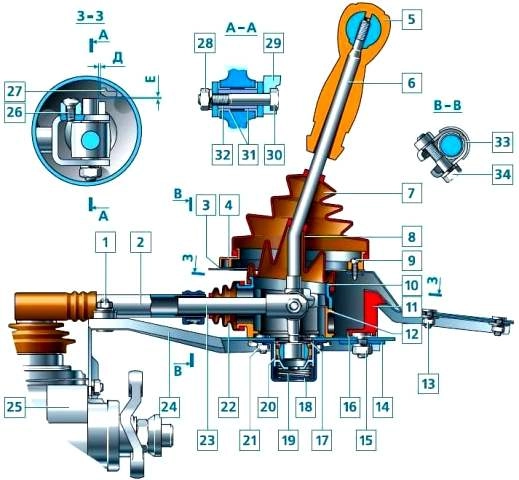
- 安裝換檔機構驅動裝置時,將換檔桿和支撐板保持由尺寸(見圖 4)Д = (1.5 + 0.5) mm、Е = (1 + 0.5) mm 和 Ж = (81.5 + 0.5) mm 確定的相互位置,以 24.5 N·m(2.5 kgf·m)的力矩擰緊驅動拉桿卡箍螺栓。
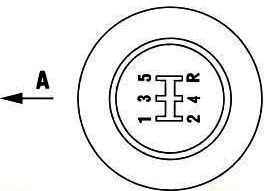
- 安裝選檔桿手柄時,確保其相對於汽車行駛方向的位置如圖 А 所示(圖 5)。
使用的材料和工具
- 煤油或溶劑——用於清洗零件和溶解殘留機油。
- 刷子和刮刀——用於清除沉積物和汙垢。
- 壓縮空氣——用於吹淨和乾燥零件,特別是軸承。
- 銼刀(軟銼)——用於修平輕微損傷和不平整。
- 細砂紙——用於消除軸表面上的輕微不平整。
- А.40006 拉出器——用於在不拆卸飛輪的情況下更換輸入軸前軸承。
- 41.7853.4028、41.7853.4032、41.7853.4039 心軸——用於安裝油封和軸承。
- Litol-24 潤滑脂——安裝前用於油封工作表面。
- Litol-21 或 ЛСЦ-15 潤滑脂——用於選檔桿和球頭關節球面墊圈表面。
- ЛСЦ-15 潤滑脂——組裝驅動裝置時用於球頭關節殼內表面。
- 扭力扳手——用於以 78 N·m 的力矩擰緊中間齒輪軸和齒輪組螺栓,以 24.5 N·m 的力矩擰緊拉桿卡箍螺栓。


