


Загальні вказівки щодо очищення деталей
Перед оглядом деталі коробки передач ретельно очистіть, щіткою або скребком видаліть усі відкладення та очистіть отвори і шліци від можливих забруднень; потім промийте (гасом, розчинником тощо), щоб усунути та розчинити всі залишки мастила.
Обдуйте деталі струменем стисненого повітря та акуратно протріть їх.
Особливо ретельно продмухайте підшипники, спрямовуючи струмінь стисненого повітря так, щоб не виникло швидкого обертання кілець.
Контроль стану деталей
Картер і кришки
На картері не повинно бути тріщин, а на поверхні розточок для підшипників, сальників тощо — зносу або пошкоджень.
На поверхнях спряження з картером зчеплення, з задньою та нижньою кришками не повинно бути пошкоджень, щоб запобігти витоку мастила.
Незначні пошкодження згладіть напилком.
Якщо деталі занадто пошкоджені або зношені, замініть їх новими.
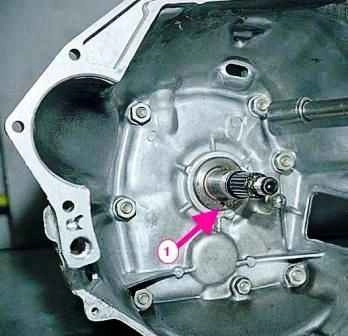
Перевірте стан передньої кришки та переконайтеся, що первинний вал під час обертання не торкається її.
Якщо виявлено неспіввісність вала та кришки, замініть пошкоджені деталі.
Перевірте, чи не засмічений зливний отвір для мастила в кришці (показано стрілкою на рисунку 1).
Очистіть пробку зливного отвору.
Сальники
Перевірте сальники та переконайтеся у відсутності пошкоджень, недопустимого зносу та нерівностей на робочих кромках.
Знос робочих кромок сальників за шириною допускається не більше 1 мм.
У разі виявлення навіть незначного дефекту сальники замінюйте новими.
Вали
На робочих поверхнях і на шліцах вторинного вала не допускаються пошкодження та надмірний знос.
На поверхнях кочення голок на передньому кінці вала не повинно бути шорсткостей і задирів.
Перевірте стан поверхні кочення голок в отворі первинного вала.
Огляньте проміжний вал, у якого не допускається викришування або надмірний знос зубів.
Поверхня осі шестерні заднього ходу має бути цілком гладкою, без слідів заїдання.
Величина монтажного зазору між віссю та втулкою проміжної шестерні заднього ходу 0,056–0,09 мм, гранично допустимий зазор 0,15 мм.
Величину зазору перевіряйте, вимірявши діаметр осі та отвору втулки шестерні.
У нових деталей діаметр осі дорівнює 19,079–19,094 мм, а внутрішній діаметр запресованої втулки 20,05–20,07 мм.
Незначні нерівності на поверхнях усуньте дрібною наждачною шкіркою.
За великих пошкоджень і деформацій вали замініть новими.
Шестерні
На шестернях не повинно бути пошкоджень або надмірного зносу зубів.
Особливу увагу звертайте на стан поверхні зубів увімкнення.
Пляма контакту зачеплення зубів шестерні повинна розташовуватися по всій поверхні, яка має бути гладкою і без слідів зносу.
Перевірте зазор у зачепленні між зубами шестерень, монтажна величина якого повинна бути 0,10 мм; граничний знос — зазор 0,20 мм.
Монтажний зазор між втулками та шестернями I і V передач і між вторинним валом і шестернями II і III передач повинен бути 0,05–0,10 мм; граничний знос — зазор 0,15 мм.
За зносу, що перевищує допустимі межі, шестерні замініть новими.
Підшипники
Кулькові або роликові підшипники повинні бути в бездоганному стані. Їхній радіальний зазор не повинен перевищувати 0,05 мм.
Притиснувши пальцями внутрішнє кільце до зовнішнього, провертайте одне з них в обох напрямках, кочення при цьому має бути плавним.
На поверхні кульок або роликів і доріжках кочення кілець пошкодження не допускаються.
Пошкоджені підшипники замініть новими.
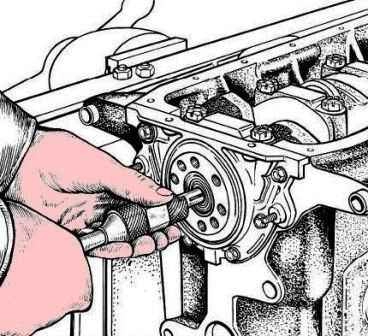
Під час заміни переднього підшипника первинного вала користуйтеся виштовхувачем А.40006 (рисунок 2); при цьому маховик можна не знімати.
Штоки та виделки
Деформація виделок перемикання передач не допускається.
Штоки повинні вільно ковзати без значного зазору в отворах картера.
Перевірте стан блокувальних сухарів штоків, пружин і кульок фіксаторів. Деталі, що мають сліди заїдання або зносу, замініть новими.
Маточини, муфти та блокувальні кільця синхронізаторів
Перевірте, чи немає слідів заїдання на маточинах муфт, особливо на поверхнях їх ковзання.
Особливу увагу зверніть на стан торців зубів муфт.
Не допускається надмірний знос поверхні блокувальних кілець.
Їх треба замінити, якщо вони впираються торцем у муфту синхронізатора.
Можливі нерівності, що перешкоджають вільному ковзанню, усуньте бархатним напилком.
Деталі, зношені понад допустимі межі, замініть новими.
Особливу увагу зверніть на стан коротких зубів на маточинах синхронізаторів.
Деталі зім'ятими ребрами на торцях замініть новими.
Технологія складання КПП
Складання коробки передач проводьте в послідовності, зворотній розбиранню.
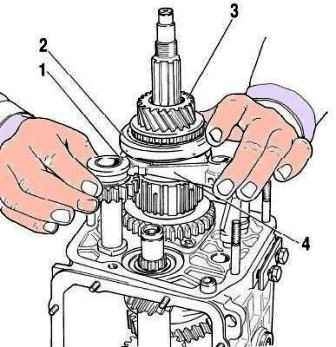
При цьому врахуйте, що:
- вісь проміжної шестерні заднього ходу кріпиться до встановлення валів у картер коробки передач моментом 78 Н·м (7,8 кгс·м);
- перед встановленням штока виделки вмикання п'ятої передачі та заднього ходу в картер встановіть на нього дистанційну втулку;
- внутрішнє кільце підшипника напресовується на блок шестерень п'ятої передачі та заднього ходу, а зовнішнє — у гніздо задньої кришки;
- задній підшипник вторинного вала напресовується на вал для полегшення встановлення задньої кришки;
- проміжну шестерню 1 (див. рис. 3) заднього ходу, шестерню 3 і виделку 4 встановлюйте одночасно;
- болт кріплення блока шестерень затягуйте моментом 78 Н·м (7,8 кгс·м);
- перед встановленням робочу поверхню сальників покрийте мастилом Літол-24;
- під час встановлення сальників і підшипників користуйтеся оправками 41.7853.4028, 41.7853.4032, 41.7853.4039;
- під час складання механізму вибору передач на поверхні важеля вибору передач, що контактують з кульовою опорою і з корпусом шарніра тяги, нанесіть мастило Літол-21 або ЛСЦ-15;
- а також нанесіть мастило на внутрішню поверхню сферичної шайби кульової опори;
- під час складання привода керування механізмом перемикання передач на внутрішню поверхню корпуса кульової опори нанесіть мастило ЛСЦ-15.
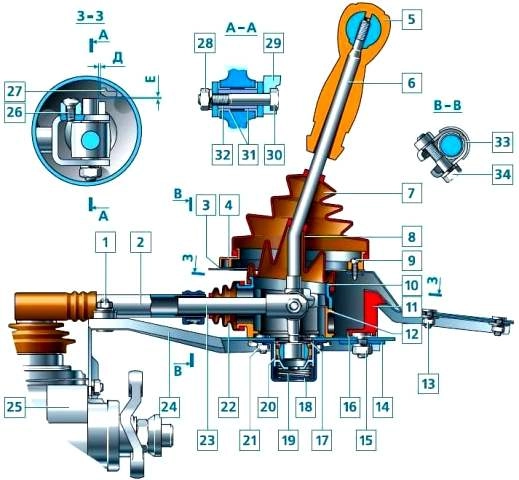
- під час встановлення привода керування механізмом перемикання передач, утримуючи важіль перемикання передач і опорну пластину в взаємному положенні, що визначається розмірами (див. рисунок 4) Д = (1,5 + 0,5) мм, Е = (1 + 0,5) мм і Ж = (81,5 + 0,5) мм, затягнути болт хомута тяги привода керування моментом 24,5 Н·м (2,5 кгс·м).
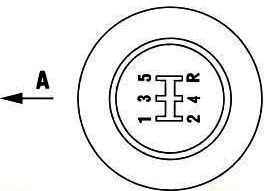
- під час встановлення рукоятки важеля вибору передач забезпечити її положення відносно напрямку руху автомобіля, як зазначено на вигляді А (рис. 5).
Застосовувані матеріали та інструменти
- Гас або розчинник — для промивання деталей і розчинення залишків мастила.
- Щітка та скребок — для видалення відкладень і забруднень.
- Стиснене повітря — для обдування та сушіння деталей, особливо підшипників.
- Напилок (бархатний) — для згладжування незначних пошкоджень і нерівностей.
- Дрібна наждачна шкірка — для усунення незначних нерівностей на поверхнях валів.
- Виштовхувач А.40006 — для заміни переднього підшипника первинного вала без зняття маховика.
- Оправки 41.7853.4028, 41.7853.4032, 41.7853.4039 — для встановлення сальників і підшипників.
- Мастило Літол-24 — для робочої поверхні сальників перед встановленням.
- Мастило Літол-21 або ЛСЦ-15 — для поверхонь важеля вибору передач і сферичної шайби кульової опори.
- Мастило ЛСЦ-15 — для внутрішньої поверхні корпуса кульової опори під час складання привода керування.
- Динамометричний ключ — для затягування осі проміжної шестерні та болта блока шестерень моментом 78 Н·м, болта хомута тяги моментом 24,5 Н·м.