
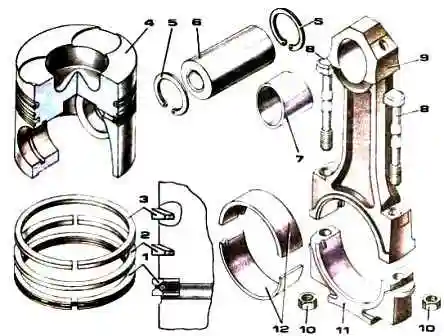
Sur le piston sont montés deux segments de compression et un segment racleur d'huile.
Les segments de compression servent à empêcher le passage des gaz dans le carter lors de leur compression et de leur détente.
En outre, ils servent à transmettre la chaleur du piston au cylindre.
Le segment racleur d'huile sert à éliminer l'excès d'huile de la surface de travail du cylindre et à empêcher son passage dans la chambre de combustion.
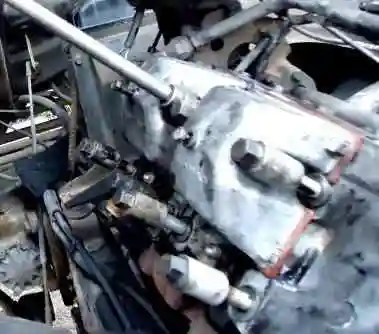
Nous dévissons les quatre boulons de fixation des culasses (fig. 1) et déposons les culasses.
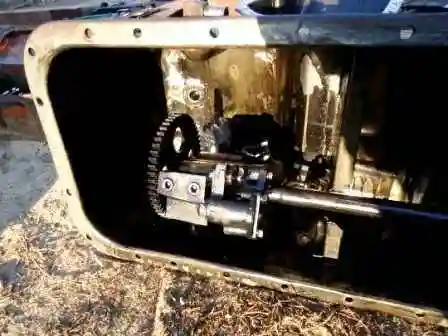
À l'aide d'une douille de 13, nous dévissons les écrous du carter d'huile, déposons le carter moteur et le joint du carter. En cas de « collage » du carter, il faut frapper dessus à travers une cale en bois.
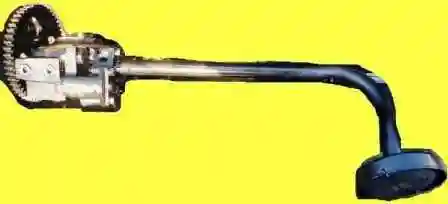
À l'aide de clés de 13 et 17, nous déposons la pompe à huile.
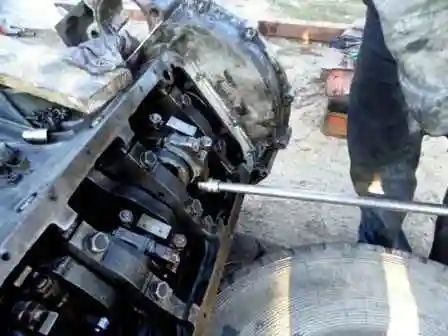
- Dévisser les écrous des boulons de bielle et déposer les chapeaux de bielle (fig. 4). Le chapeau étant bien ajusté, le dégager par de légers coups de marteau.
- Retirer du chapeau la coquille du palier de bielle.
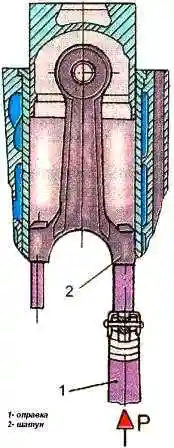
- Nous poussons le piston dans le cylindre de manière qu'il sorte du cylindre, puis nous le retirons avec la bielle.
- Nous retirons de la bielle la coquille du palier de bielle.
Attention ! Il faut retirer le piston avec la bielle du cylindre avec précaution afin de ne pas endommager la surface du cylindre.
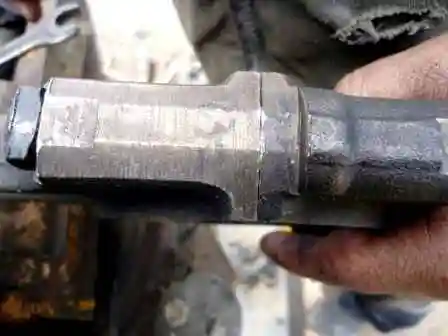
- Vérifier les repères sur la bielle et le chapeau de bielle. Si les repères ne sont pas visibles, marquer la bielle et le chapeau avec le numéro du cylindre.
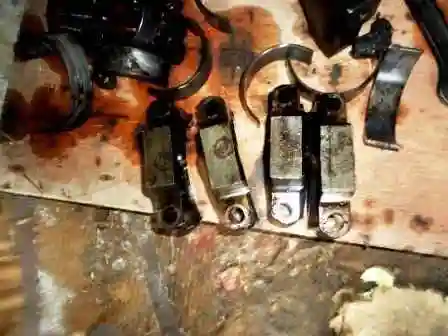
- De la même manière, nous retirons les autres pistons avec leurs bielles.
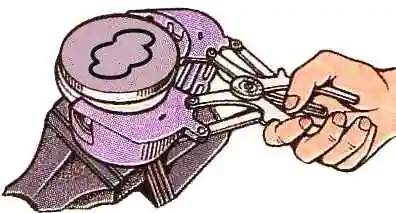
- À l'aide d'un écarteur à plongeur, nous déposons les segments de piston.
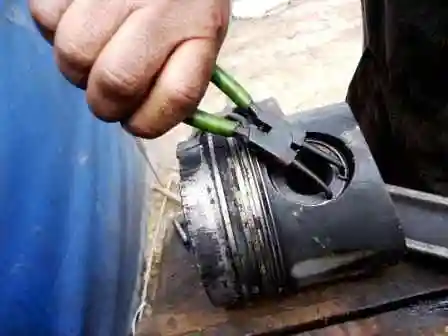
- Nous déposons les circlips des deux côtés du piston.
- Nous chauffons le piston dans un bain d'huile et retirons l'axe de piston de la bielle, après avoir noté la position de la bielle par rapport au piston.
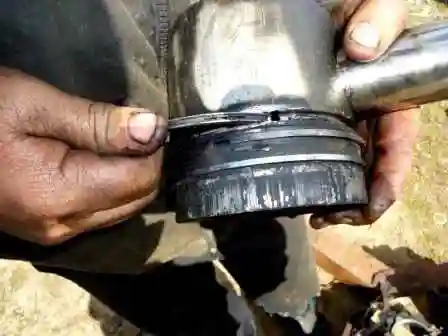
- De la même manière, déposer les autres pistons de leurs bielles.
- Après démontage, laver toutes les pièces dans de l'essence.
- Nettoyer les pistons de leur calamine.
- Nettoyer les gorges des segments avec un vieux segment ou un fragment de segment.
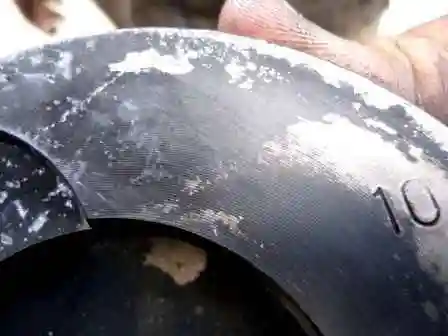
Pour réduire le jeu au-dessus du piston lors de l'assemblage du moteur, on assure, par le choix de la variante d'exécution du piston, sa saillie au-dessus de la face d'étanchéité de la chemise de 0,5–0,7 mm. L'indice de la variante de piston (10, 20, 30, 40) est gravé sur son fond ainsi que sur la face non travaillante de la saillie des chemises.
Le diamètre du segment de piston à l'état libre est supérieur au diamètre du cylindre ; lors du montage, il est donc plaqué fermement contre ses parois. Dans la gorge du piston, le segment forme un joint labyrinthique à faible jeu. Les gaz, pénétrant dans ce labyrinthe depuis l'espace au-dessus du piston, réduisent leur pression et leur vitesse et plaquent le segment contre la paroi du cylindre. La coupure du segment est appelée verrou. À l'état de fonctionnement, il doit toujours y avoir un jeu au verrou pour que le segment ne se coince pas à l'échauffement. La valeur du jeu lors du montage du piston dans le cylindre est comprise entre 0,4 et 0,8 mm pour les segments de compression, et entre 0,3 et 0,7 mm pour le segment racleur. Pour que les segments puissent fléchir librement, ils sont également montés dans les gorges du piston avec un léger jeu en hauteur. Le jeu en bout du segment de compression supérieur est un peu plus grand que celui du segment inférieur.
Les segments de compression ont une section trapézoïdale. La surface de travail du segment de compression supérieur est chromée et présente un aspect miroir ; celle du segment inférieur est revêtue de molybdène et présente un aspect mat.
Pendant le mouvement du piston, les segments sont plaqués tantôt contre les faces supérieures, tantôt contre les faces inférieures des gorges, créant ainsi l'étanchéité nécessaire empêchant les gaz de passer dans le carter par les gorges. En même temps, les segments de compression peuvent pomper vers la chambre de combustion l'huile qu'ils raclent sur les parois du cylindre : lorsque le piston descend, l'huile s'accumule dans le jeu entre le segment et la face inférieure de la gorge, et lorsqu'il remonte, l'huile est chassée dans le jeu entre le segment et la face supérieure de la gorge. La dépression dans le cylindre pendant le temps d'admission y contribue également. Avec l'augmentation du jeu en bout dans l'accouplement segment — gorge de piston, en raison de l'action de pompage des segments, la quantité d'huile pompée vers la chambre de combustion augmente, ce qui augmente fortement sa consommation. Il est donc nécessaire de vérifier le jeu en bout après le montage des segments sur le piston.
Le segment racleur d'huile est composite ; il se compose d'un segment en fonte de section en caisson avec surface de travail chromée et d'un expanseur à ressort hélicoïdal. Le chromage des segments augmente leur résistance à l'usure. La gorge inférieure du piston pour le segment racleur d'huile comporte des orifices sur toute la circonférence pour évacuer l'huile raclée par le segment sur la surface du cylindre.
Le piston est relié à la bielle par un axe creux de type flottant, dont le déplacement axial dans le piston est limité par deux circlips à ressort. Les bielles sont en acier, de section en double T. La tête inférieure de la bielle est démontable. Pour un ajustement précis des coquilles, la tête inférieure de la bielle est usinée en assemblée avec le chapeau, ce qui rend les chapeaux de bielle non interchangeables. Sur le chapeau et la bielle sont gravés des repères d'appariement sous forme de numéros d'ordre à trois chiffres. De plus, le numéro d'ordre du cylindre est frappé sur le chapeau de bielle.
Les paliers lisses de la tête supérieure de la bielle sont des douilles bimétalliques non démontables à couche de travail en bronze ; dans la tête inférieure de la bielle se trouvent des coquilles démontables interchangeables. Le chapeau de la tête inférieure de la bielle est fixé par des écrous sur deux boulons frettés dans les saillies latérales de la tête inférieure de la bielle.
Aucun blocage spécial des boulons et écrous de bielle contre le desserrage n'est prévu. Cela s'explique par le fait que les boulons de bielle sont automatiquement protégés du desserrage grâce au frottement dans le filetage, à condition de respecter strictement les exigences de serrage des écrous de bielle. Les boulons de bielle peuvent se rompre en cas de serrage insuffisant ou excessif. Les boulons doivent être serrés jusqu'à un allongement de 0,25–0,27 mm.
Montage des segments, des pistons et des chemises dans le moteur diesel 740 KamAZ
Montage des chemises de cylindres dans le bloc
Avant le montage des chemises dans le bloc, de la graisse CIATIM est appliquée sur les chanfreins. Les chemises de cylindres sont introduites à la main avec précaution, sans permettre le cisaillement des joints d'étanchéité dépassant des gorges.
Assemblage de la bielle avec le piston
Le piston avec l'axe et la bielle est assemblé après chauffage du piston à une température de 80÷100 °C. Les orifices de la bielle sous l'axe et l'axe lui-même sont préalablement lubrifiés à l'huile diesel. L'axe est mis en place par la pression du pouce. Il est interdit de frettrer l'axe à l'aide d'un outil.
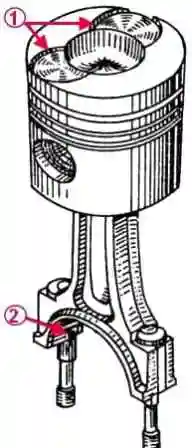
Les évidements du piston et les rainures pour les ergots des coquilles sur la bielle doivent être orientés du même côté (fig. 13). Les axes de piston sont fixés par des circlips.
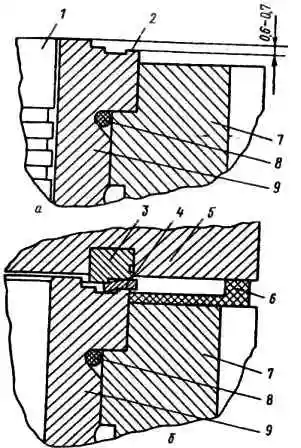
Le choix du piston s'effectue selon la distance entre la génératrice du maneton de bielle du vilebrequin dans sa position haute et l'épaulement d'appui de la chemise, de manière que la saillie du fond de piston au-dessus de l'épaulement de la chemise de cylindre soit comprise entre 0,6÷0,7 mm (fig. 14).
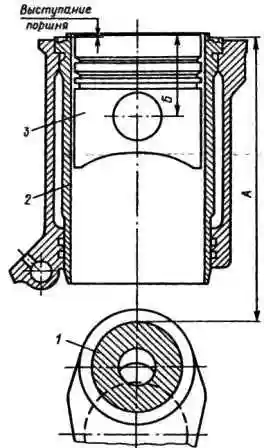
La méthode de mesure de la distance entre la génératrice du maneton de bielle du vilebrequin dans sa position haute et l'épaulement d'étanchéité de la chemise est illustrée à la figure 15.
Tableau 1. Données pour le choix du piston selon la chemise
| Indice du piston | Distance de la génératrice du maneton à l'épaulement d'appui de la chemise, mm | Distance du plan de joint au centre du segment, mm |
|---|---|---|
| 10 | 260,12–260,24 | 75,67–75,71 |
| 20 | 260,24–260,35 | 75,78–75,82 |
| 30 | 260,35–260,46 | 75,89–75,93 |
| 40 | 260,46–260,57 | 76,00–76,04 |
Après le choix des pistons à l'usine, les indices des variantes de piston 10, 20, 30, 40 sont gravés sur le fond du piston et sur la saillie non travaillante de l'extrémité de la chemise. Lors de l'assemblage, il faut choisir des pistons et des cylindres de même indice.
Lors du montage du piston dans la chemise, les évidements pour les soupapes du piston doivent être orientés vers l'axe du vilebrequin. Le jeu total entre les extrémités des têtes inférieures des bielles et les manetons du vilebrequin (jeu axial) doit être d'au moins 0,15 mm.
Les segments de piston doivent présenter des jeux thermiques avant le montage sur le piston. Le jeu des segments de piston se mesure dans un calibre de diamètre 120+0,03 mm.
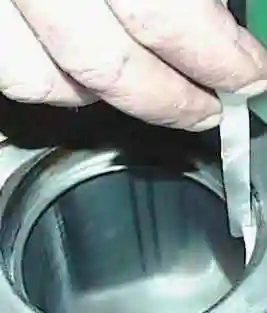
Tableau 2. Dimensions des jeux des segments de piston
| Paramètres | Jeu après restauration, mm | Jeu admissible, mm |
|---|---|---|
| Verrou dans les segments de compression | 0,4–0,6 | 0,8 |
| Verrou dans les segments racleurs d'huile | 0,30–0,45 | 0,7 |
| Jeu en bout du segment de compression supérieur | 0,12–0,17 | 0,22 |
| Jeu en bout du segment de compression inférieur | 0,09–0,14 | 0,19 |
| Jeu en bout du segment racleur d'huile | 0,07–0,11 | 0,2 |
| Jeu dans l'accouplement piston-chemise (mesuré à 0,119–1,162 mm du fond du piston) | 0,12–0,16 | 0,22 |
Montage des segments de piston
- Nous montons les segments de piston à l'aide d'un écarteur à plongeur (si disponible).
- Le segment racleur d'huile est inséré dans la gorge du piston et le segment est monté de manière que la jonction de l'expanseur soit à 180° du verrou du segment.
- Ensuite, nous montons les segments de compression. D'abord, nous insérons le segment revêtu de molybdène, puis le segment chromé.
- Les verrous des segments adjacents sont décalés dans des directions différentes.


