
На поршень встановлюють два компресійні кільця і одне маслознімне.
Компресійні кільця призначені для запобігання прориву газів у картер під час їх стиснення і розширення.
Крім того, вони служать для передачі теплоти від поршня до циліндра.
Маслознімне кільце служить для видалення надлишку масла з робочої поверхні циліндра і запобігання його потраплянню в камеру згоряння.
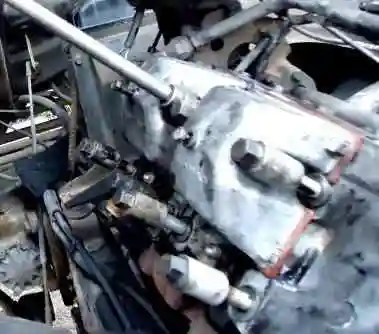
Відвертаємо чотири болти кріплення головок (мал. 1) і знімаємо головки блока циліндрів.
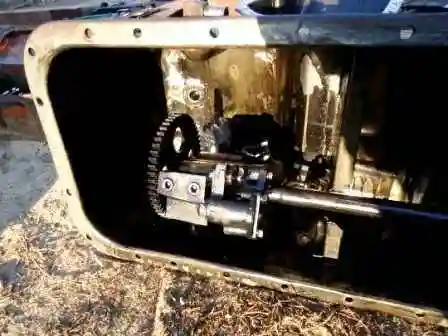
Головкою на 13 відкручуємо гайки масляного піддона, знімаємо піддон двигуна і прокладку піддона. У разі «прикипання» картера потрібно постукати по ньому через дерев'яну прокладку.
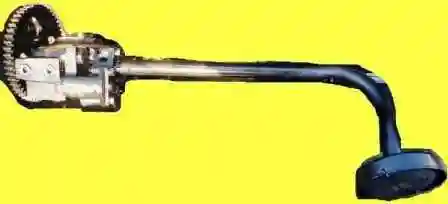
За допомогою ключів на 13 і 17 знімаємо масляний насос.
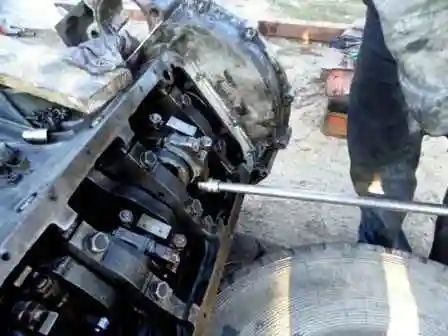
- Відвернути гайки шатунних болтів і зняти кришки шатуна (мал. 4). Оскільки кришка сидить щільно, збити її несильними ударами молотка.
- Вийняти з кришки вкладиш шатунного підшипника.
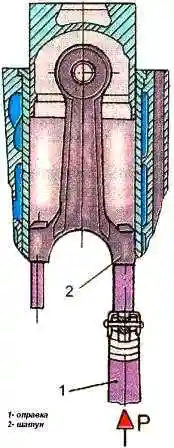
- Проштовхуємо поршень у циліндр так, щоб він вийшов з циліндра, і потім виймаємо його разом із шатуном.
- Виймаємо з шатуна вкладиш шатунного підшипника.
Увага! Виймати поршень із шатуном з циліндра потрібно обережно, щоб не пошкодити дзеркало циліндра.
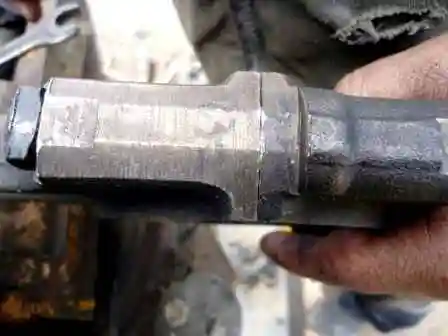
- Перевірити мітки на шатуні і кришці шатуна. Якщо мітки не видно — позначити шатун і кришку номером циліндра.
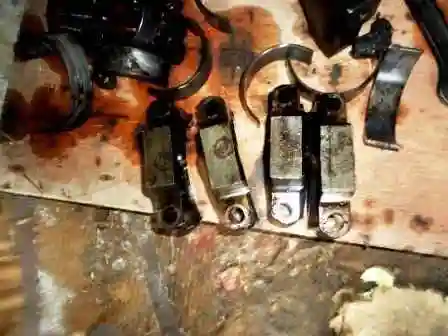
- Таким самим чином виймаємо інші поршні з шатунами.
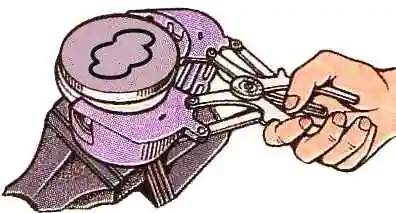
- За допомогою плунжерного розширювача знімаємо поршневі кільця.
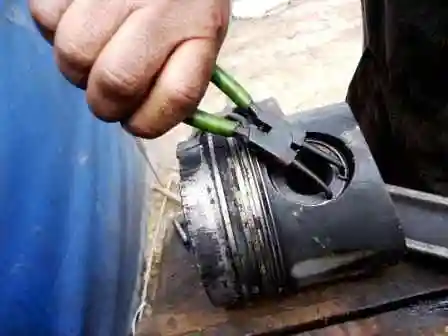
- Знімаємо стопорні кільця з двох боків поршня.
- Нагріваємо поршень у масляній ванні і виймаємо поршневий палець із шатуна, попередньо помітивши положення шатуна відносно поршня.
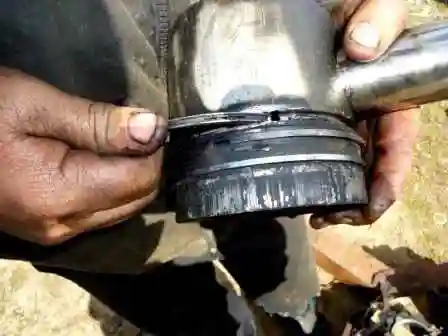
- Таким самим чином зняти інші поршні з шатунів.
- Після розбирання промити всі деталі в бензині.
- Очистити поршні від нагару.
- Прочистити канавки під поршневі кільця старим поршневим кільцем або уламком кільця.
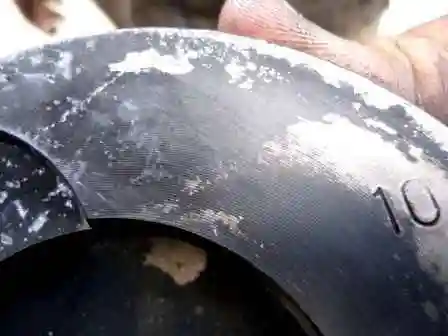
Для зменшення надпоршневого зазору під час складання двигуна підбором варіанта виконання поршня забезпечують його виступ над ущільнювальним торцем гільзи на 0,5–0,7 мм. Індекс варіанта поршня (10, 20, 30, 40) нанесений на його днищі, а також на неробочому торці виступу гільз.
Діаметр поршневого кільця у вільному стані більший, ніж діаметр циліндра, тому під час встановлення воно щільно притискається до його стінок. У канавці поршня кільце утворює лабіринтне ущільнення з малим зазором. Гази, потрапляючи в цей лабіринт із надпоршневого простору, знижують свій тиск і швидкість і притискають кільце до стінки циліндра. Розріз у кільці називають замком. У робочому стані кільця завжди повинен бути зазор у замку, щоб воно під час нагрівання не заклинювалося. Значення зазору під час встановлення поршня в циліндр знаходиться в межах 0,4–0,8 мм для компресійних кілець, 0,3–0,7 мм для маслознімного. Щоб кільця вільно пружинили, їх у канавках на поршні за висотою встановлюють також із невеликим зазором. Торцевий зазор у верхнього компресійного кільця дещо більший, ніж у нижнього.
Компресійні кільця мають трапецієподібний переріз. Робоча поверхня верхнього компресійного кільця вкрита хромом, має дзеркальну поверхню; нижнього — молібденом, вона матова.
Під час руху поршня кільця притискаються то до верхніх, то до нижніх площин канавок і створюють цим необхідне ущільнення, що перешкоджає прориву газів у картер через канавки. При цьому компресійні кільця можуть перекачувати в камеру згоряння масло, яке вони знімають зі стінок циліндра: коли поршень рухається вниз, масло збирається в зазорі між кільцем і нижньою площиною канавки, а коли переміщується вгору, масло видавлюється в зазор між кільцем і верхньою площиною канавки. Розрідження в циліндрі під час такту впуску також сприяє цьому. Зі збільшенням торцевого зазору в сполученні кільце — канавка поршня через насосну дію кілець зростає кількість масла, що перекачується в камеру згоряння, в результаті різко підвищується його витрата. Тому необхідно перевіряти торцевий зазор після встановлення кілець на поршень.
Маслознімне кільце збірне; воно складається з чавунного кільця коробчастого перерізу з хромованою робочою поверхнею і витого пружинного розширювача. Хромування кілець підвищує їхню зносостійкість. Нижня канавка в поршні під маслознімне кільце має отвори по всьому колу для відведення масла, яке знімається кільцем з поверхні циліндра.
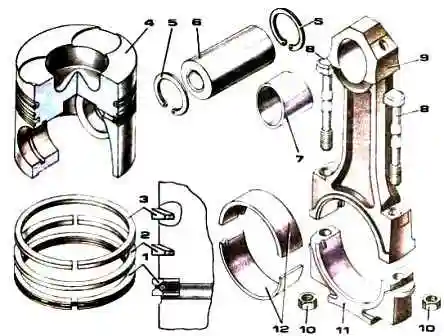
Поршень із шатуном з'єднаний порожнистим пальцем плаваючого типу, осьове переміщення якого в поршні обмежується двома пружинними стопорними кільцями. Шатуни сталеві, двотаврового перерізу. Нижня головка шатуна рознімна. Для точної посадки вкладишів нижню головку шатуна остаточно обробляють у зборі з кришкою, внаслідок чого кришки шатунів не взаємозамінні. На кришці і шатуні нанесені мітки спареності у вигляді тризначних порядкових номерів. Крім того, на кришці шатуна вибитий порядковий номер циліндра.
Підшипниками ковзання у верхній головці шатуна служать біметалеві нерознімні втулки з робочим бронзовим шаром; у нижній головці шатуна — знімні взаємозамінні вкладиші. Кришка нижньої головки шатуна кріпиться гайками на двох болтах, запресованих у бокові виступи нижньої головки шатуна.
Спеціальне стопоріння шатунних болтів і гайок від самовідвертання не передбачено. Це пояснюється тим, що шатунні болти автоматично захищаються від самовідвертання за рахунок тертя в різьбі за умови строгого виконання вимог до затягування гайок шатунних болтів. Шатунні болти можуть розірватися через недостатнє або надмірне затягування. Болти потрібно затягувати до подовження на 0,25–0,27 мм.
Встановлення кілець, поршнів і гільз у дизель 740 КамАЗ
Встановлення гільз циліндрів у блок
Перед встановленням гільз у блок на фаски наноситься мастило ЦИАТИМ. Гільзи циліндрів вставляються зусиллям руки обережно, не допускаючи зрізання ущільнювальних кілець, що виступають із канавок.
Складання шатуна з поршнем
Поршень із пальцем і шатуном складається після нагрівання поршня до температури 80÷100 °C. Отвори в шатуні під палець і сам палець попередньо змащуються дизельним маслом. Палець встановлюється зусиллям великого пальця руки. Не допускається запресовування пальця за допомогою інструмента.
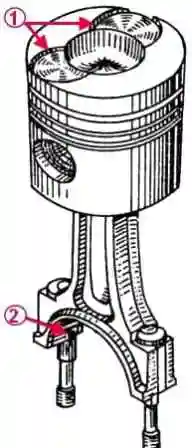
Виточки на поршні та пази під вусики вкладишів на шатуні повинні розташовуватися в один бік (мал. 13). Поршневі пальці фіксуються стопорними кільцями.
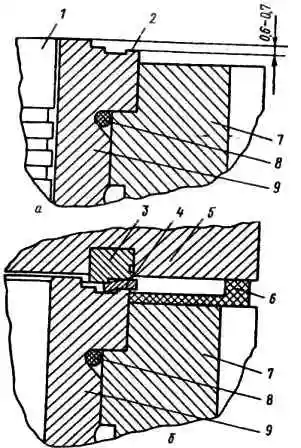
Підбір поршня проводиться за відстанню від твірної шатунної шийки колінчастого вала в верхньому її положенні до опорного бурта гільзи таким чином, щоб вихід днища поршня над опорним буртом гільзи циліндрів знаходився в межах 0,6÷0,7 мм (мал. 14).
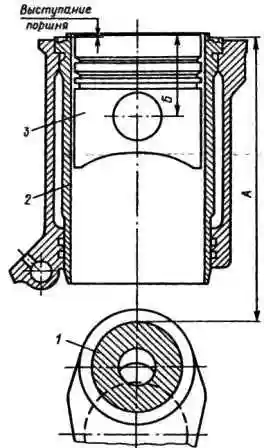
Метод вимірювань відстані від твірної шатунної шийки колінчастого вала в верхньому її положенні до ущільнювального бурта гільзи циліндрів показаний на малюнку 15.
Таблиця 1. Дані для підбору поршня за гільзою
| Індекс поршня | Відстань від твірної шатунної шийки до опорного бурта гільзи циліндрів, мм | Відстань від площини рознімання до центра кільця, мм |
|---|---|---|
| 10 | 260,12–260,24 | 75,67–75,71 |
| 20 | 260,24–260,35 | 75,78–75,82 |
| 30 | 260,35–260,46 | 75,89–75,93 |
| 40 | 260,46–260,57 | 76,00–76,04 |
Після підбору поршнів на заводі індекси варіантів поршня 10, 20, 30, 40 наносяться на днище поршня і на неробочому виступі торця гільзи. Під час складання потрібно підбирати поршні і циліндри з однаковим індексом.
Під час встановлення поршня в гільзу виточки під клапани на поршні повинні бути встановлені ближче до осі колінчастого вала. Сумарний зазор між торцями нижніх головок шатунів і шийками колінчастого вала (осьовий люфт) повинен бути не менше 0,15 мм.
Поршневі кільця перед встановленням на поршень повинні мати теплові зазори. Зазор поршневих кілець заміряється в калібрі діаметром 120+0,03 мм.
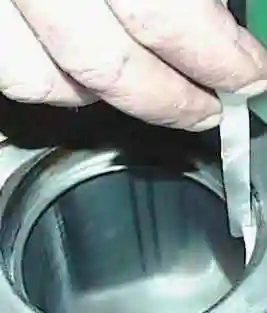
Таблиця 2. Розміри зазорів поршневих кілець
| Параметри | Зазор після відновлення, мм | Допустимий зазор, мм |
|---|---|---|
| Замок у компресійних кільцях | 0,4–0,6 | 0,8 |
| Замок у маслознімних поршневих кільцях | 0,30–0,45 | 0,7 |
| Торцевий зазор верхнього компресійного кільця | 0,12–0,17 | 0,22 |
| Торцевий зазор нижнього компресійного кільця | 0,09–0,14 | 0,19 |
| Торцевий зазор маслознімного кільця | 0,07–0,11 | 0,2 |
| Зазор у сполученні поршень-гільза (при замірі на відстані 0,119–1,162 мм від днища поршня) | 0,12–0,16 | 0,22 |
Встановлення поршневих кілець
- Встановлюємо поршневі кільця за допомогою плунжерного розширювача (якщо є).
- Маслознімне кільце вставляється в канавку поршня і кільце надівається так, щоб стик розширювача знаходився під кутом 180° до замка кільця.
- Після цього встановлюємо компресійні кільця. Спочатку вставляємо кільце, вкрите молібденом, після — кільце, вкрите хромом.
- Замки суміжних кілець розводяться в різні боки.


