
На поршань устанаўліваюць два кампрэсійныя кольцы і адно маслаздымнае.
Кампрэсійныя кольцы прызначаны для прадухілення прарыву газаў у картар пры іх сціску і расшырэнні.
Акрамя таго, яны служаць для перадачы цеплыні ад поршня да цыліндра.
Маслаздымнае кольца служыць для выдалення лішку масла з працоўнай паверхні цыліндра і прадухілення яго пападання ў камеру згарання.
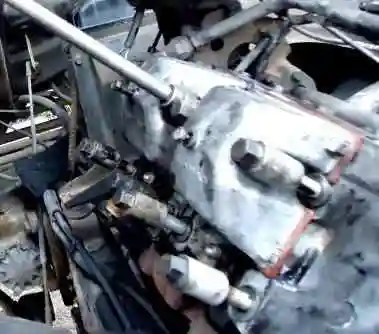
Адварочваем чатыры балты мацавання галоўнак (мал. 1) і здымаем галоўкі блока цыліндраў.
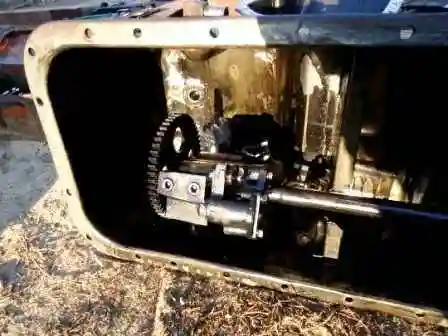
Галоўкай на 13 адкручваем гайкі маслянага паддона, здымаем паддон рухавіка і пракладку паддона. У выпадку «прыкіпання» картара трэба пастукаць па ім праз драўляную пракладку.
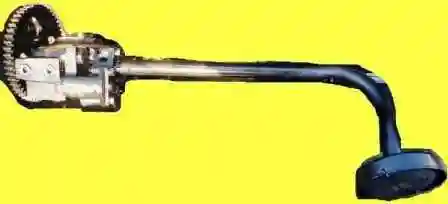
З дапамогай ключоў на 13 і 17 здымаем масляны насос.
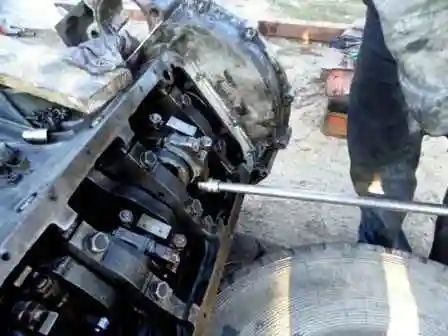
- Адвярнуць гайкі шатунных балтоў і зняць крышкі шатуна (мал. 4). Паколькі крышка сядзіць шчыльна, збіць яе неаслабленымі ўдарамі малатка.
- Выняць з крышкі ўкладыш шатуннага падшыпніка.
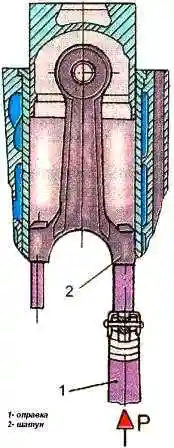
- Пратаўкаем поршань у цыліндр так, каб ён выйшаў з цыліндра, і затым вымаем яго разам з шатуном.
- Вымаем з шатуна ўкладыш шатуннага падшыпніка.
Увага! Вымаць поршань з шатуном з цыліндра трэба асцярожна, каб не пашкодзіць люстэрка цыліндра.
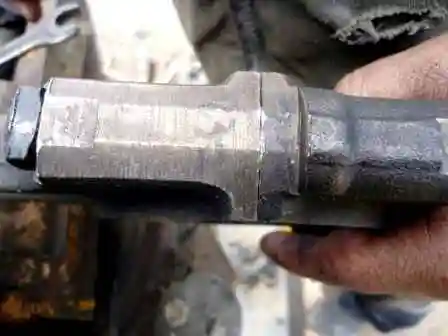
- Праверыць меткі на шатуне і крышцы шатуна. Калі меткі не бачныя — пазначыць шатун і крышку нумарам цыліндра.
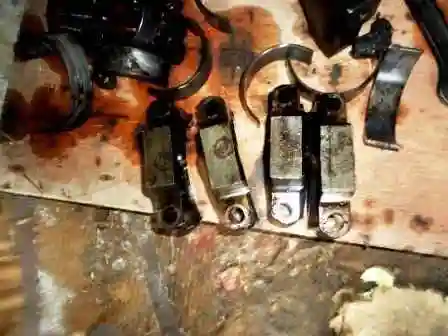
- Такім жа чынам вымаем астатнія поршні з шатунамі.
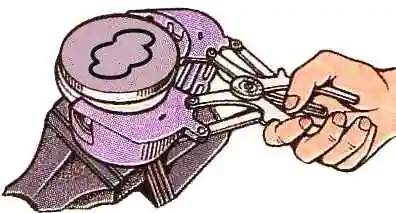
- З дапамогай плунжарнага расшыральніка здымаем поршневыя кольцы.
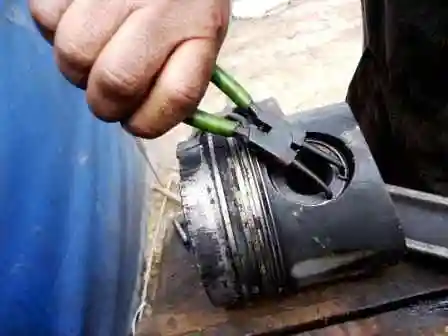
- Здымаем стопорныя кольцы з двух бакоў поршня.
- Награваем поршань у маслянай ванне і вымаем поршневы палец з шатуна, перад гэтым заўважыўшы становішча шатуна адносна поршня.
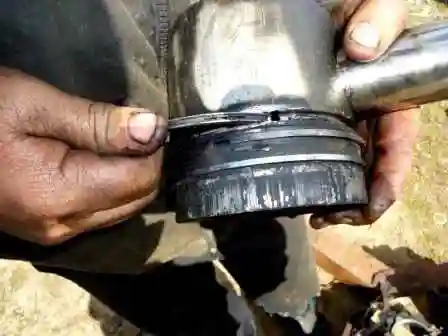
- Такім жа чынам зняць астатнія поршні з шатуноў.
- Пасля разборкі прамыць усе дэталі ў бензіне.
- Ачысціць поршні ад нагару.
- Прачысціць канаўкі пад поршневыя кольцы старым поршневым кольцам або абломкам кольца.
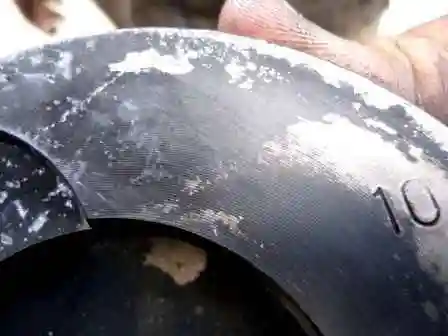
Для памяншэння надпоршневага зазору пры зборцы рухавіка падборам варыянта выканання поршня забяспечваюць выступам яго над ушчыльняльным торцам гільзы на 0,5–0,7 мм. Індэкс варыянта поршня (10, 20, 30, 40) нанесены на яго днішча, а таксама на нерабочым торцы выступа гільзаў.
Дыяметр поршневага кольца ў свабодным стане большы, чым дыяметр цыліндра, таму пры ўсталяванні яно шчыльна прыціскаецца да яго сценак. У канаўцы поршня кольца ўтварае лабірынтнае ўшчыльненне з малым зазорам. Газы, пападаючы ў гэты лабірынт з надпоршневай прасторы, зніжаюць свой ціск і хуткасць і прыціскаюць кольца да сценкі цыліндра. Разрэз у кольцы называюць замком. У працоўным стане кольца заўсёды павінен быць зазор у замку, каб яно пры награванні не закліньвалася. Значэнне зазору пры ўсталяванні поршня ў цыліндр знаходзіцца ў межах 0,4–0,8 мм для кампрэсійных кольцаў, 0,3–0,7 мм для маслаздымнага. Каб кольцы свабодна спружынілі, іх у канаўках на поршні па вышыні ўстанаўліваюць таксама з невялікім зазорам. Тарцовы зазор у верхняга кампрэсійнага кольца некалькі большы, чым у ніжняга.
Кампрэсійныя кольцы маюць трапецападобнае сячэнне. Працоўная паверхня верхняга кампрэсійнага кольца пакрыта хромам, мае люстраную паверхню; ніжняга — малібдэнам, яна матавая.
Падчас руху поршня кольцы прыціскаюцца то да верхніх, то да ніжніх плоскасцей канавак і ствараюць гэтым неабходнае ўшчыльненне, якое перашкаджае прарыву газаў у картар праз канаўкі. Пры гэтым кампрэсійныя кольцы могуць перапампоўваць у камеру згарання масла, якое яны здымаюць са сценак цыліндра: калі поршань рухаецца ўніз, масла збіраецца ў зазоры паміж кольцам і ніжняй плоскасцю канаўкі, а калі перамяшчаецца ўверх, масла выдаўліваецца ў зазор паміж кольцам і верхняй плоскасцю канаўкі. Разрэджанне ў цыліндры пры такце ўпуску таксама спрыяе гэтаму. З павелічэннем тарцовага зазору ў спалучэнні кольца — канаўка поршня з-за насоснага дзеяння кольцаў узрастае колькасць перапампоўваемага масла ў камеру згарання, у выніку рэзка павышаецца яго расход. Таму неабходна правяраць тарцовы зазор пасля ўсталявання кольцаў на поршань.
Маслаздымнае кольца зборнае; яно складаецца з чыгуннага кольца каробчатага сячэння з хромаванай працоўнай паверхняй і вітога спружыннага расшыральніка. Хромаванне кольцаў павышае іх зносастойкасць. Ніжняя канаўка ў поршні пад маслаздымнае кольца мае адтуліны па ўсёй акружнасці для адводу масла, якое здымаецца кольцам з паверхні цыліндра.
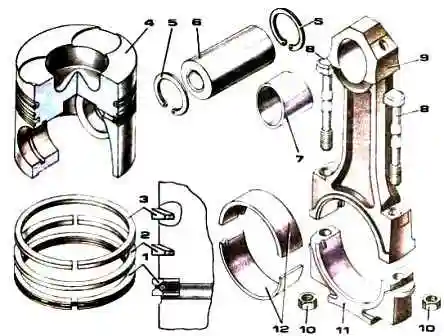
Поршань з шатуном злучаны пустацелым пальцам плаваючага тыпу, восевае перамяшчэнне якога ў поршні абмяжоўваецца двума спружыннымі стопорнымі кольцамі. Шатуны сталёвыя, двутаўровага сячэння. Ніжняя галоўка шатуна раздымная. Для дакладнай пасадкі ўкладышаў ніжнюю галоўку шатуна канчаткова апрацоўваюць у зборы з крышкай, з-за чаго крышкі шатуноў не ўзаемазамяняльныя. На крышцы і шатуне нанесены меткі спарэння ў выглядзе трохзначных парадкавых нумароў. Акрамя таго, на крышцы шатуна выбіты парадкавы нумар цыліндра.
Падшыпнікамі слізгання ў верхняй галоўцы шатуна служаць біметалічныя нераздымныя ўтулкі з працоўным бронзавым пластом; у ніжняй галоўцы шатуна — здымныя ўзаемазамяняльныя ўкладышы. Крышка ніжняй галоўкі шатуна мацуецца гайкамі на двух балтах, запрэсаваных у бакавыя выступы ніжняй галоўкі шатуна.
Спецыяльнае стопарэнне шатунных балтоў і гаек ад самаадварочвання не прадугледжана. Гэта тлумачыцца тым, што шатунныя балты аўтаматычна ахоўваюцца ад самаадварочвання за кошт трэння ў разьбе пры ўмове строгага выканання патрабаванняў да зацяжкі гаек шатунных балтоў. Шатунныя балты могуць разарвацца з-за недастатковай або празмернай зацяжкі. Балты трэба зацягваць да падаўжэння на 0,25–0,27 мм.
Усталяванне кольцаў, поршняў і гільзаў у дызель 740 КамАЗ
Усталяванне гільзаў цыліндраў у блок
Перад усталяваннем гільзаў у блок на фаскі наносіцца змазка ЦИАТИМ. Гільзы цыліндраў устаўляюцца высілкам рукі асцярожна, не дапускаючы зрэзвання якія выступаюць з канавак ушчыльняльных кольцаў.
Зборка шатуна з поршнем
Поршань з пальцам і шатуном збіраецца пасля нагрэву поршня да тэмпературы 80÷100 °C. Адтуліны ў шатуне пад пальцам і сам палец папярэдне змазваюцца дызельным маслам. Палец усталёўваецца высілкам вялікага пальца рукі. Не дапускаецца запрэсоўка пальца з дапамогай інструмента.
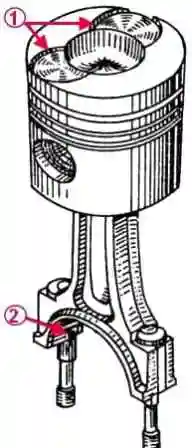
Выточкі на поршні і пазы пад вусы ўкладышаў на шатуне павінны размяшчацца ў адзін бок (мал. 13). Поршневыя пальцы фіксуюцца стопорнымі кольцамі.
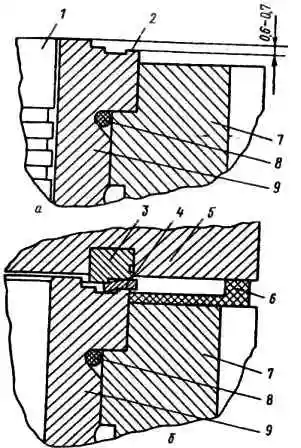
Падбор поршня праводзіцца па адлегласці ад утваральнай шатуннай шыйкі каленчатага вала ў верхнім яе становішчы да ўпорнага бурта гільзы такім чынам, каб выхад днішча поршня над упорным буртам гільзы цыліндраў знаходзіўся ў межах 0,6÷0,7 мм (мал. 14).
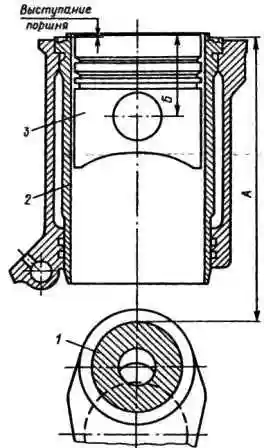
Метад вымярэнняў адлегласці ад утваральнай шатуннай шыйкі каленчатага вала ў верхнім яе становішчы да ўшчыльняльнага бурта гільзы цыліндраў паказаны на малюнку 15.
Табліца 1. Даныя для падбору поршня па гільзе
| Індэкс поршня | Адлегласць ад утваральнай шатуннай шыйкі да ўпорнага бурта гільзы цыліндраў, мм | Адлегласць ад плоскасці раздыма да цэнтра кольца, мм |
|---|---|---|
| 10 | 260,12–260,24 | 75,67–75,71 |
| 20 | 260,24–260,35 | 75,78–75,82 |
| 30 | 260,35–260,46 | 75,89–75,93 |
| 40 | 260,46–260,57 | 76,00–76,04 |
Пасля падбору поршняў на заводзе індэксы варыянтаў поршня 10, 20, 30, 40 наносяцца на днішча поршня і на нерабочым выступе торца гільзы. Пры зборцы трэба падбіраць поршні і цыліндры з аднолькавым індэксам.
Пры ўсталяванні поршня ў гільзу выточкі пад клапаны на поршні павінны быць усталяваны бліжэй да восі каленчатага вала. Сумарны зазор паміж торцамі ніжніх галоўнак шатуноў і шыйкамі каленчатага вала (восевы люфт) павінен быць не менш за 0,15 мм.
Поршневыя кольцы перад усталяваннем на поршань павінны мець цеплавыя зазоры. Зазор поршневых кольцаў замяраецца ў калібры дыяметрам 120+0,03 мм.
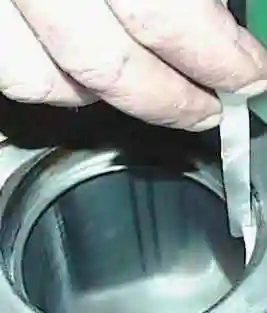
Табліца 2. Памеры зазораў поршневых кольцаў
| Параметры | Зазор пасля аднаўлення, мм | Дапушчальны зазор, мм |
|---|---|---|
| Замок у кампрэсійных кольцах | 0,4–0,6 | 0,8 |
| Замок у маслаздымных поршневых кольцах | 0,30–0,45 | 0,7 |
| Тарцовы зазор верхняга кампрэсійнага кольца | 0,12–0,17 | 0,22 |
| Тарцовы зазор ніжняга кампрэсійнага кольца | 0,09–0,14 | 0,19 |
| Тарцовы зазор маслаздымнага кольца | 0,07–0,11 | 0,2 |
| Зазор у спалучэнні поршань-гільза (пры замеры на адлегласці 0,119–1,162 мм ад днішча поршня) | 0,12–0,16 | 0,22 |
Усталяванне поршневых кольцаў
- Устанаўліваем поршневыя кольцы з дапамогай плунжарнага расшыральніка (калі ёсць).
- Маслаздымнае кольца ўстаўляецца ў канаўку поршня і кольца надзяваецца так, каб стык расшыральніка знаходзіўся пад вуглом 180° да замка кольца.
- Пасля гэтага ўстанаўліваем кампрэсійныя кольцы. Спачатку ўстаўляем кольца, пакрытае малібдэнам, пасля — кольца, пакрытае хромам.
- Замкі сумежных кольцаў разводзяцца ў розныя бакі.


