
活塞上裝有兩道壓縮環與一道刮油環。
壓縮環用於防止氣體在壓縮與膨脹時竄入曲軸箱。
此外,壓縮環還用於將活塞的熱量傳遞給汽缸。
刮油環用於刮除汽缸工作面上多餘的機油,並防止機油進入燃燒室。
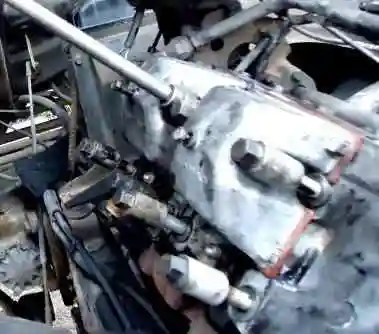
旋開四顆汽缸蓋固定螺栓(圖 1),拆下汽缸蓋。
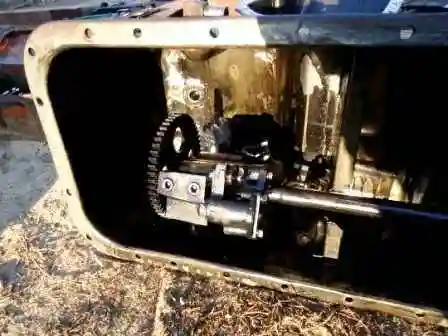
用 13 mm 套筒旋開機油底殼螺母,拆下引擎油底殼與油底殼墊片。若油底殼「咬住」,需隔著木墊輕敲。
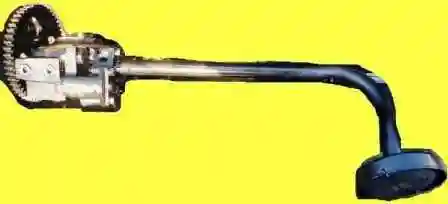
用 13 與 17 扳手拆下機油泵。
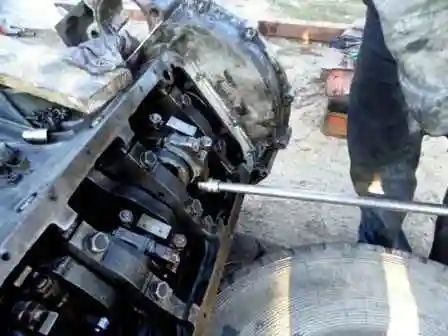
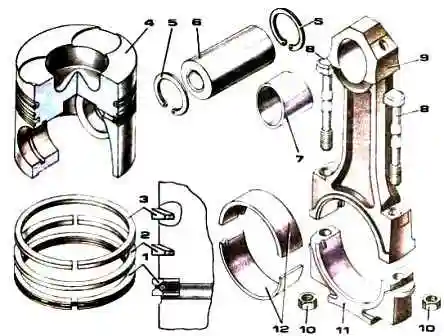
- 旋開連桿螺栓螺母並拆下連桿蓋(圖 4)。由於連桿蓋貼合較緊,可用錘子輕輕敲擊使其鬆脫。
- 從連桿蓋中取出連桿軸承軸瓦。
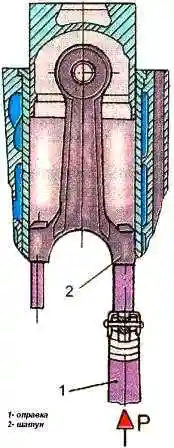
- 將活塞推入汽缸,使其從汽缸中伸出,然後連同連桿一同取出。
- 從連桿中取出連桿軸承軸瓦。
注意! 從汽缸中取出活塞與連桿時必須小心,以免損傷汽缸鏡面。
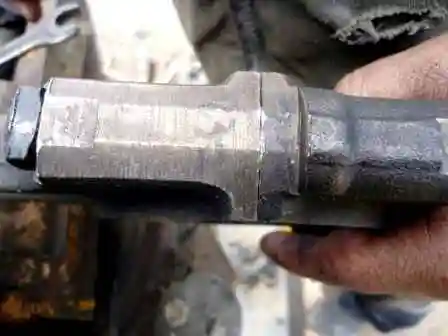
- 檢查連桿與連桿蓋上的標記。若標記看不清,請以汽缸編號標記連桿與連桿蓋。
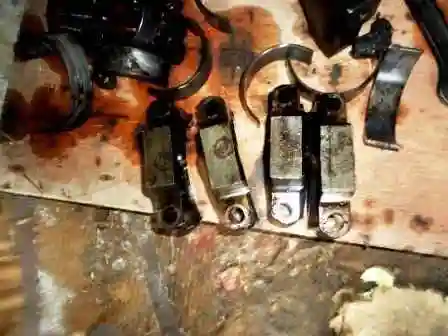
- 以同樣方式取出其餘活塞與連桿。
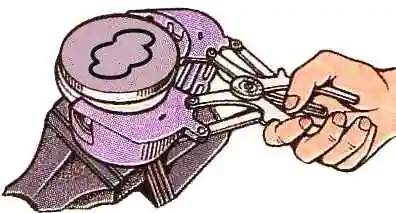
- 使用柱塞式撐開器拆下活塞環。
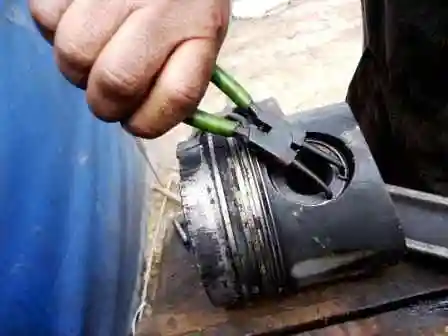
- 拆下活塞兩側的擋圈。
- 將活塞在油浴中加熱,然後從連桿中取出活塞銷;取出前先記下連桿相對活塞的位置。
- 以同樣方式從連桿上拆下其餘活塞。
- 分解後,用汽油清洗所有零件。
- 清除活塞上的積碳。
- 用舊活塞環或環的碎片清理活塞環槽。
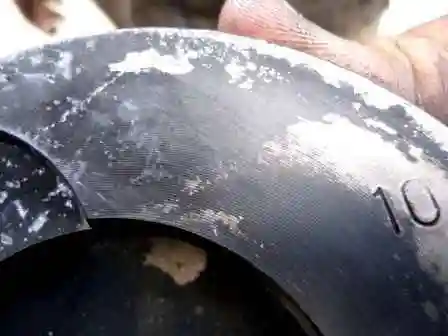
為減小引擎組裝時的活塞上方間隙,需透過選配活塞型式,使其高出汽缸套密封端面 0,5–0,7 mm。活塞型式代號(10、20、30、40)刻在活塞頂部以及汽缸套凸緣的非工作端面上。
活塞環自由狀態下的直徑大於汽缸直徑,因此安裝時會緊貼汽缸壁。活塞環在活塞環槽中形成小間隙的迷宮式密封。氣體從活塞上方空間進入此迷宮後,壓力與速度降低,並將活塞環壓向汽缸壁。活塞環上的切口稱為「鎖口」。工作狀態下鎖口必須始終留有間隙,以免受熱卡死。將活塞裝入汽缸時,壓縮環的鎖口間隙為 0,4–0,8 mm,刮油環為 0,3–0,7 mm。為使活塞環能自由彈動,其在活塞環槽中的高度方向也需留有少量間隙。上壓縮環的端面間隙略大於下壓縮環。
壓縮環斷面為梯形。上壓縮環工作表面鍍鉻,呈鏡面;下壓縮環工作表面鍍鉬,呈無光澤。
活塞運動時,活塞環時而貼緊環槽上平面、時而貼緊下平面,形成必要的密封,防止氣體經環槽竄入曲軸箱。同時,壓縮環也可能將從汽缸壁刮下的機油泵入燃燒室:活塞下行時,機油積聚在活塞環與環槽下平面之間的間隙中;活塞上行時,機油被擠入活塞環與環槽上平面之間的間隙。進氣行程時汽缸內的真空也有助於此。隨著活塞環與環槽端面間隙增大,由於活塞環的泵油作用,泵入燃燒室的機油量增加,導致機油消耗急劇上升。因此,安裝活塞環後必須檢查端面間隙。
刮油環為組合式,由断面為箱形的鑄鐵環(工作表面鍍鉻)與螺旋彈簧撐開器組成。活塞環鍍鉻可提高其耐磨性。活塞上刮油環的下環槽沿整個圓周設有回油孔,用於排出活塞環從汽缸表面刮下的機油。
活塞與連桿以浮動式空心活塞銷連接,其在活塞中的軸向位移由兩個彈簧擋圈限制。連桿為鋼製、工字型断面。連桿下端為可分式。為使軸瓦精確貼合,連桿下端與連桿蓋需組裝後一體加工,因此連桿蓋不可互換。連桿與連桿蓋上刻有三位數序號作為配對標記。此外,連桿蓋上還打有汽缸序號。
連桿上端的滑動軸承為帶青銅工作層的雙金屬不可分軸套;連桿下端則為可拆卸、可互換的軸瓦。連桿下端蓋以兩顆壓入連桿下端兩側凸台的螺栓及螺母固定。
連桿螺栓與螺母未設專門的防鬆裝置。這是因為在嚴格遵守連桿螺栓螺母鎖緊要求的前提下,連桿螺栓可藉由螺紋中的摩擦自動防止鬆脫。鎖緊不足或過度都可能導致連桿螺栓斷裂。螺栓需鎖緊至伸長量 0,25–0,27 mm。
740 卡瑪斯柴油引擎活塞環、活塞與汽缸套的安裝
將汽缸套裝入汽缸體
安裝汽缸套前,在倒角處塗抹 ЦИАТИМ 潤滑脂。汽缸套需用手力小心插入,避免刮斷從環槽中凸出的密封圈。
連桿與活塞的組裝
活塞與活塞銷、連桿的組裝需在活塞加熱至 80÷100 °C 後進行。連桿活塞銷孔與活塞銷需預先塗抹柴油機油。活塞銷以拇指力量推入。嚴禁使用工具壓入活塞銷。
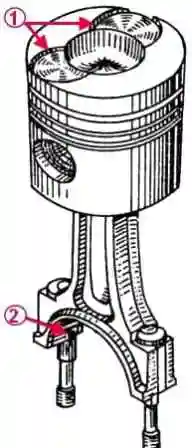
活塞上的凹坑與連桿上軸瓦凸舌槽必須朝向同一側(圖 13)。活塞銷由擋圈固定。
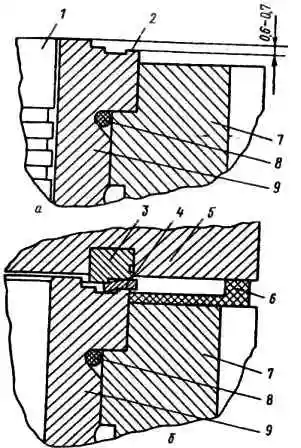
活塞的選配依據連桿軸頸在上死點位置時其母線至汽缸套支承凸緣的距離進行,使活塞頂部高出汽缸套支承凸緣的量在 0,6÷0,7 mm 範圍內(圖 14)。
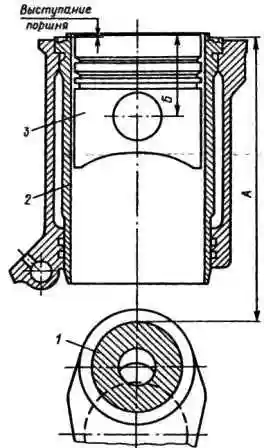
連桿軸頸在上死點位置時其母線至汽缸套密封凸緣距離的測量方法如圖 15 所示。
表 1. 依汽缸套選配活塞的數據
| 活塞代號 | 連桿軸頸母線至汽缸套支承凸緣的距離,mm | 分界面至環中心的距離,mm |
|---|---|---|
| 10 | 260,12–260,24 | 75,67–75,71 |
| 20 | 260,24–260,35 | 75,78–75,82 |
| 30 | 260,35–260,46 | 75,89–75,93 |
| 40 | 260,46–260,57 | 76,00–76,04 |
工廠選配活塞後,會將活塞型式代號 10、20、30、40 刻在活塞頂部與汽缸套端面的非工作凸台上。組裝時必須選用代號相同的活塞與汽缸。
將活塞裝入汽缸套時,活塞上的氣門凹坑應朝向曲軸軸線。連桿下端頭端面與連桿軸頸之間的總間隙(軸向游隙)不得小於 0,15 mm。
活塞環在裝上活塞前必須具有熱間隙。活塞環間隙在直徑 120+0,03 mm 的樣規中測量。
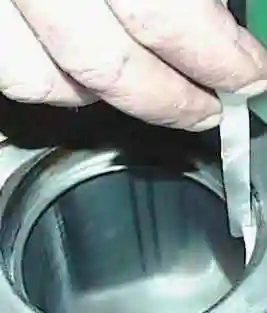
表 2. 活塞環間隙尺寸
| 參數 | 修復後間隙,mm | 容許間隙,mm |
|---|---|---|
| 壓縮環鎖口 | 0,4–0,6 | 0,8 |
| 刮油環鎖口 | 0,30–0,45 | 0,7 |
| 上壓縮環端面間隙 | 0,12–0,17 | 0,22 |
| 下壓縮環端面間隙 | 0,09–0,14 | 0,19 |
| 刮油環端面間隙 | 0,07–0,11 | 0,2 |
| 活塞與汽缸套配合間隙(距活塞頂部 0,119–1,162 mm 處測量) | 0,12–0,16 | 0,22 |
安裝活塞環
- 使用柱塞式撐開器(若有)安裝活塞環。
- 將刮油環裝入活塞環槽,並使撐開器接頭與環鎖口成 180°。
- 之後安裝壓縮環。先裝鍍鉬環,再裝鍍鉻環。
- 相鄰活塞環的鎖口應錯開方向。


