


Блок басын бөлшектегеннен кейін барлық бөлшектерді бензинде жуып, сүртіп, кептіру керек.
Жану камераларын қақтан тазалау.
Блок басын қарап шығу. Клапан ұяшықтары арасындағы көпіршелерде немесе жану камераларының қабырғаларында жарықтар, күйіп кету іздері болса, блок басын ауыстыру керек.
Металл сызғыш пен щуптардың көмегімен блок басының блокқа жанасатын бетінің тегістігі бұзылмағанын тексеру.
Ол үшін сызғышты қырымен блок басының бетіне ортасынан бойлық бағытта, содан кейін көлденең бағытта қою керек, ал щуптармен блок басының жазықтығы мен сызғыш арасындағы саңылауды өлшеу керек.
Егер саңылау 0,1 мм-ден асса, блок басын ауыстыру керек.
Клапандарды қарап шығу. Клапанның жұмыс фаскасында жарықтар, клапан басының майысуы, күйіп кетуі, өзегінің деформациясы анықталса, клапанды ауыстыру керек.
Клапанның жұмыс фаскасындағы шамалы сызаттар мен тырнақтарды үйкеу арқылы кетіруге болады.
Клапандарды үйкеу тәртібін «Блок басын бөлшектеу және жинау» мақаласынан қараңыз.
Клапан серіппелерінің жағдайын тексеру. Майысқан, сынған немесе жарықтары бар серіппелерді ауыстыру керек.
Клапан ұяшықтарының жағдайын тексеру. Ұяшықтардың жұмыс фаскаларында тозу іздері, қуыстар, коррозия және т.б. болмауы керек.
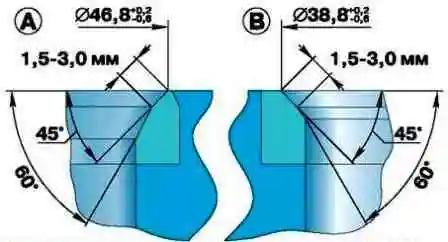
Шамалы зақымдануларды (ұсақ сызаттар, тырнақтар және т.б.) клапандарды үйкеу арқылы кетіруге болады. Неғұрлым елеулі ақауларды тегістеу арқылы жояды.
Тегістеу кезінде суретте көрсетілген ұяшық өлшемдерін сақтау керек.
Тегістеуден кейін ұяшық фаскасының клапан бағыттаушы төлкесіндегі тесікке қатысты тербелісін тексеру; шекті рұқсат етілген тербеліс — 0,05 мм.
Ұяшықтарды тегістегеннен кейін клапандарды үйкеу керек.
Содан кейін блок басын мұқият тазалап, қысылған ауамен үрлеу керек, клапандар жабатын арналарда және жану камераларында абразивті бөлшектер қалмауы үшін.
Бағыттаушы төлкелер мен клапандар арасындағы саңылауды тексеру.
Саңылау төлкедегі тесіктің диаметрі мен клапан өзегінің диаметрі арасындағы айырма ретінде есептеледі.
Шекті рұқсат етілген саңылау 0,25 мм-ге тең.
Егер саңылау көрсетілгеннен асса, клапан мен бағыттаушы төлкені ауыстыру керек.
Ескі төлкені жану камерасы жағынан қондырманың көмегімен сығып шығарады.
Орнату алдында жаңа төлкелерді көмірқышқыл газында («құрғақ мұз») суыту, ал блок басын 160–175 °С-қа дейін қыздыру керек.
Содан кейін төлкені блок басына клапан серіппелері жағынан блок басынан 20 мм шығып тұратындай етіп салу керек.
Төлке блок басына еркін немесе аз күшпен салынуы керек. Орнатқаннан кейін төлкедегі тесікті 9,0+0,022 мм диаметрге дейін жону керек.
Содан кейін аспапты төлкедегі тесік бойынша центрлеп, клапан ұяшығын тегістеу керек.
Блок басында жарықтардың жоқтығын келесідей тексеруге болады. Салқындату көйлегінің тесіктерінің біріне қысылған ауа беруге арналған шлангіні жалғау керек.
Блок басындағы барлық тесіктерді ағаш тығындармен бітеу керек. Блок басын су ваннасына батырып, 1,5 атм қысыммен қысылған ауа беру керек.
Жарықтар пайда болған жерлерде ауа көпіршіктері шығады.
Тәртіптік білік осіндегі, тәртіптік біліктердегі және реттеуіш бұрандалардағы тесіктерді сыммен тазалап, қысылған ауамен үрлеу керек.
Тәртіптік біліктердегі төлкелердің отыру тығыздығын тексеру.
Егер төлке тығыз отырмаса, оны ауыстыру керек, өйткені қозғалтқыш жұмыс істеп тұрғанда ол айналып кетіп, итергіш штангасына май беру тесігін жауып қоюы мүмкін.
Цилиндр блогы басы бөлшектерінің өлшемдері мен отырғызулары кестелерде көрсетілген.
Цилиндр блогы басының номиналдық өлшемдері
| Бөлшек атауы | Номиналдық диаметр, мм | Жанасатын бөлшектер атауы | Номиналдық диаметр, мм |
|---|---|---|---|
| Клапан бағыттаушы төлкесі | 17,0+0,066 17,0+0,047 |
Цилиндр блогының басы | 17,0+0,025 17,0−0,010 |
| Кіріс клапаны | 9,0−0,050 9,0−0,075 |
Бағыттаушы төлке | 9,0+0,022 |
| Шығыс клапаны | 9,0−0,075 9,0−0,090 |
Бағыттаушы төлке | 9,0+0,022 |
| Кіріс клапанының ұяшығы | 49,0+0,125 49,0+0,100 |
Блок басы | 49,0+0,017 49,0+0,010 |
| Шығыс клапанының ұяшығы | 42,0+0,125 42,0+0,100 |
Блок басы | 42,0+0,017 42,0+0,010 |
| Клапан тәртіптік біліктерінің осі | 22,0−0,007 22,0−0,021 |
Тәртіптік білік осінің тірегі | 22,0+0,030 22,0+0,008 |
| Клапан тәртіптік біліктерінің осі | 22,0−0,007 22,0−0,021 |
Тәртіптік білік төлкесі | 22,0+0,028 22,0+0,007 |
| Тәртіптік білік төлкесі | 23,4+0,07 23,4+0,04 |
Клапан тәртіптік білігі | 23,25+0,045 |
| Бітеуіш | 17,0+0,115 17,0+0,080 |
Клапан тәртіптік біліктерінің осі | 17,0±0,035 |
Цилиндр блогы басының жанасатын бөлшектерін отырғызу
| Бөлшек атауы | Саңылау, мм | Керілу, мм | ||
|---|---|---|---|---|
| min | max | min | max | |
| Клапан бағыттаушы төлкесі | — | — | 0,022 | 0,076 |
| Кіріс клапаны | 0,05 | 0,97 | — | — |
| Шығыс клапаны | 0,075 | 0,117 | — | — |
| Кіріс клапанының ұяшығы | — | — | 0,083 | 0,135 |
| Шығыс клапанының ұяшығы | — | — | 0,083 | 0,135 |
| Тәртіптік білік осі (тірекпен) | 0,015 | 0,051 | — | — |
| Тәртіптік білік осі (төлкемен) | 0,014 | 0,049 | — | — |
| Тәртіптік білік төлкесі | — | — | 0,145 | 0,220 |
| Бітеуіш | — | — | 0,145 | 0,150 |