
Tras desmontar la culata, lavar todas las piezas en gasolina, secarlas con un paño y dejarlas secar.
Limpiar las cámaras de combustión de carbonilla.
Inspeccionar la culata. Si hay grietas en los puentes entre las sedes de válvulas o en las paredes de las cámaras de combustión, o señales de quemado, sustituir la culata.
Comprobar con una regla metálica y galgas si se ha alterado la planitud de la superficie de la culata que apoya sobre el bloque.
Para ello, colocar la regla de canto sobre la superficie de la culata, en el centro en sentido longitudinal y luego en sentido transversal, y medir con las galgas la holgura entre la superficie de la culata y la regla.
Si la holgura supera 0,1 mm, sustituir la culata.
Inspeccionar las válvulas. Si se detectan grietas en el bisel de trabajo de la válvula, deformación de la cabeza de la válvula, quemado o deformación del vástago, sustituir la válvula.
Las rayas y arañazos leves en el bisel de trabajo de la válvula se pueden eliminar mediante esmerilado.
El procedimiento de esmerilado de válvulas se describe en el artículo «Desmontaje y montaje de la culata».
Comprobar el estado de los resortes de válvulas. Sustituir los resortes alabeados, rotos o agrietados.
Comprobar el estado de los asientos de válvulas. En los biseles de trabajo de los asientos no debe haber señales de desgaste, picaduras, corrosión, etc.
Los daños leves (rayas finas, arañazos, etc.) se pueden eliminar mediante esmerilado de válvulas. Los defectos más importantes se eliminan mediante rectificado.
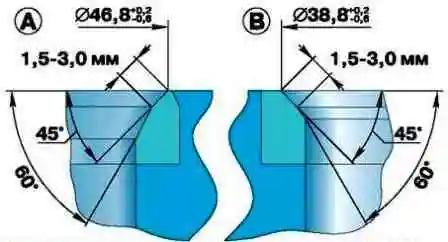
Al rectificar, respetar las dimensiones del asiento indicadas en la figura.
Tras el rectificado, comprobar la excentricidad del bisel del asiento respecto al orificio de la guía de válvula; la excentricidad máxima admisible es de 0,05 mm.
Tras el rectificado de los asientos, esmerilar las válvulas.
Después, limpiar a fondo y soplar con aire comprimido la culata para que no queden partículas abrasivas en los canales cerrados por las válvulas ni en las cámaras de combustión.
Comprobar la holgura entre las guías y las válvulas.
La holgura se calcula como la diferencia entre el diámetro del orificio de la guía y el diámetro del vástago de la válvula.
La holgura máxima admisible es de 0,25 mm.
Si la holgura supera el valor indicado, hay que sustituir la válvula y la guía.
La guía vieja se extrae con un mandril por el lado de la cámara de combustión.
Antes del montaje, las guías nuevas deben enfriarse en dióxido de carbono («hielo seco») y la culata calentarse a 160–175 °C.
Después, insertar la guía en la culata de modo que sobresalga 20 mm por encima de la culata del lado de los resortes de válvulas.
La guía debe insertarse en la culata libremente o con un ligero esfuerzo. Tras el montaje, escariar el orificio de la guía hasta un diámetro de 9,0+0,022 mm.
Después, rectificar el asiento de válvula centrando la herramienta por el orificio de la guía.
Comprobar la ausencia de grietas en la culata de la siguiente manera. Conectar una manguera de aire comprimido a uno de los orificios de la camisa de refrigeración.
Obturar todos los orificios de la culata con tapones de madera. Sumergir la culata en un baño de agua y aplicar aire comprimido a una presión de 1,5 atm.
En los puntos donde haya grietas saldrán burbujas de aire.
Limpiar con alambre y soplar con aire comprimido los orificios del eje de balancines, de los balancines y de los tornillos de reglaje.
Comprobar el ajuste de los casquillos en los balancines.
Si el casquillo no está bien ajustado, hay que sustituirlo, ya que durante el funcionamiento del motor puede girar y obstruir el orificio de suministro de aceite a la varilla del empujador.
Las dimensiones y ajustes de las piezas de la culata se indican en las tablas.
Dimensiones nominales de la culata
| Denominación de la pieza | Diámetro nominal, mm | Denominación de las piezas conjugadas | Diámetro nominal, mm |
|---|---|---|---|
| Guía de válvula | 17,0+0,066 17,0+0,047 |
Culata | 17,0+0,025 17,0−0,010 |
| Válvula de admisión | 9,0−0,050 9,0−0,075 |
Guía de válvula | 9,0+0,022 |
| Válvula de escape | 9,0−0,075 9,0−0,090 |
Guía de válvula | 9,0+0,022 |
| Asiento de válvula de admisión | 49,0+0,125 49,0+0,100 |
Culata | 49,0+0,017 49,0+0,010 |
| Asiento de válvula de escape | 42,0+0,125 42,0+0,100 |
Culata | 42,0+0,017 42,0+0,010 |
| Eje de balancines | 22,0−0,007 22,0−0,021 |
Soporte del eje de balancines | 22,0+0,030 22,0+0,008 |
| Eje de balancines | 22,0−0,007 22,0−0,021 |
Casquillo del balancín | 22,0+0,028 22,0+0,007 |
| Casquillo del balancín | 23,4+0,07 23,4+0,04 |
Balancín | 23,25+0,045 |
| Tapón | 17,0+0,115 17,0+0,080 |
Eje de balancines | 17,0±0,035 |
Ajustes de las piezas conjugadas de la culata
| Denominación de la pieza | Holgura, mm | Aprieto, mm | ||
|---|---|---|---|---|
| min | max | min | max | |
| Guía de válvula | — | — | 0,022 | 0,076 |
| Válvula de admisión | 0,05 | 0,97 | — | — |
| Válvula de escape | 0,075 | 0,117 | — | — |
| Asiento de válvula de admisión | — | — | 0,083 | 0,135 |
| Asiento de válvula de escape | — | — | 0,083 | 0,135 |
| Eje de balancines (con soporte) | 0,015 | 0,051 | — | — |
| Eje de balancines (con casquillo) | 0,014 | 0,049 | — | — |
| Casquillo del balancín | — | — | 0,145 | 0,220 |
| Tapón | — | — | 0,145 | 0,150 |


