


Nach dem Zerlegen des Zylinderkopfs alle Teile in Benzin waschen, abwischen und trocknen.
Die Brennräume von Verkrustungen reinigen.
Den Zylinderkopf begutachten. Bei Rissen an den Stegen zwischen den Ventilsitzen oder an den Wänden der Brennräume sowie bei Brandspuren den Zylinderkopf ersetzen.
Mit einem Metalllineal und Fühlerlehren prüfen, ob die Planheit der am Block anliegenden Kopffläche beeinträchtigt ist.
Dazu das Lineal mit der Kante auf die Kopffläche legen, zunächst mittig in Längsrichtung, dann in Querrichtung, und mit den Fühlerlehren das Spiel zwischen Kopffläche und Lineal messen.
Übersteigt das Spiel 0,1 mm, den Zylinderkopf ersetzen.
Die Ventile begutachten. Bei Rissen an der Arbeitsfase des Ventils, Verformung des Ventiltellers, Brandspuren oder Verformung des Schafts das Ventil ersetzen.
Geringfügige Riefen und Kratzer an der Arbeitsfase des Ventils lassen sich durch Einschleifen beseitigen.
Das Verfahren zum Einschleifen der Ventile ist im Artikel „Zerlegen und Zusammenbauen des Zylinderkopfs“ beschrieben.
Den Zustand der Ventilfedern prüfen. Verzogene, gebrochene oder gerissene Federn ersetzen.
Den Zustand der Ventilsitze prüfen. An den Arbeitsfasen der Sitze dürfen keine Verschleißspuren, Ausbrüche, Korrosion usw. vorhanden sein.
Geringfügige Schäden (feine Riefen, Kratzer usw.) lassen sich durch Einschleifen der Ventile beseitigen. Größere Fehler werden durch Schleifen beseitigt.
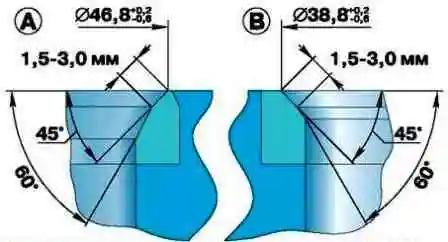
Beim Schleifen die in der Abbildung angegebenen Sitzmaße einhalten.
Nach dem Schleifen den Rundlauf der Sitzfase gegenüber der Bohrung in der Ventilführung prüfen; der zulässige Höchstwert beträgt 0,05 mm.
Nach dem Schleifen der Sitze die Ventile einschleifen.
Anschließend den Zylinderkopf sorgfältig reinigen und mit Druckluft ausblasen, damit in den von den Ventilen verschlossenen Kanälen und in den Brennräumen keine Schleifmittelreste verbleiben.
Das Spiel zwischen den Ventilführungen und den Ventilen prüfen.
Das Spiel ergibt sich als Differenz zwischen dem Durchmesser der Bohrung in der Führung und dem Durchmesser des Ventilschafts.
Das zulässige Höchstspiel beträgt 0,25 mm.
Übersteigt das Spiel den angegebenen Wert, Ventil und Ventilführung ersetzen.
Die alte Führung wird mit einem Dorn von der Brennraumseite aus ausgepresst.
Vor dem Einbau sind die neuen Führungen in Kohlendioxid („Trockeneis“) abzukühlen und der Zylinderkopf auf 160–175 °C zu erwärmen.
Anschließend die Führung so in den Zylinderkopf einsetzen, dass sie auf der Seite der Ventilfedern 20 mm über den Zylinderkopf hinausragt.
Die Führung muss sich frei oder mit geringem Kraftaufwand in den Zylinderkopf einsetzen lassen. Nach dem Einbau die Bohrung in der Führung auf einen Durchmesser von 9,0+0,022 mm aufreiben.
Danach den Ventilsitz schleifen und dabei das Werkzeug an der Bohrung in der Führung zentrieren.
Die Dichtheit des Zylinderkopfs lässt sich wie folgt prüfen. Einen Druckluftschlauch an eine der Öffnungen des Kühlmantels anschließen.
Alle Öffnungen des Zylinderkopfs mit Holzstopfen verschließen. Den Zylinderkopf in ein Wasserbad tauchen und Druckluft mit 1,5 atm zuführen.
An Stellen mit Rissen treten Luftblasen aus.
Die Bohrungen in der Kipphebelachse, in den Kipphebeln und in den Einstellschrauben mit Draht reinigen und mit Druckluft ausblasen.
Den Festsitz der Buchsen in den Kipphebeln prüfen.
Sitzt die Buchse nicht fest, muss sie ersetzt werden, da sie sich während des Motorbetriebs verdrehen und die Ölzufuhrbohrung zur Stößelstange verschließen kann.
Maße und Passungen der Teile des Zylinderkopfs sind in den Tabellen angegeben.
Nennmaße des Zylinderkopfs
| Teilebezeichnung | Nenndurchmesser, mm | Bezeichnung der Paarungsteile | Nenndurchmesser, mm |
|---|---|---|---|
| Ventilführung | 17,0+0,066 17,0+0,047 |
Zylinderkopf | 17,0+0,025 17,0−0,010 |
| Einlassventil | 9,0−0,050 9,0−0,075 |
Ventilführung | 9,0+0,022 |
| Auslassventil | 9,0−0,075 9,0−0,090 |
Ventilführung | 9,0+0,022 |
| Einlassventilsitz | 49,0+0,125 49,0+0,100 |
Zylinderkopf | 49,0+0,017 49,0+0,010 |
| Auslassventilsitz | 42,0+0,125 42,0+0,100 |
Zylinderkopf | 42,0+0,017 42,0+0,010 |
| Kipphebelachse | 22,0−0,007 22,0−0,021 |
Kipphebelachsträger | 22,0+0,030 22,0+0,008 |
| Kipphebelachse | 22,0−0,007 22,0−0,021 |
Kipphebelbuchse | 22,0+0,028 22,0+0,007 |
| Kipphebelbuchse | 23,4+0,07 23,4+0,04 |
Kipphebel | 23,25+0,045 |
| Verschlussstopfen | 17,0+0,115 17,0+0,080 |
Kipphebelachse | 17,0±0,035 |
Passung der Paarungsteile des Zylinderkopfs
| Teilebezeichnung | Spiel, mm | Übermaß, mm | ||
|---|---|---|---|---|
| min | max | min | max | |
| Ventilführung | — | — | 0,022 | 0,076 |
| Einlassventil | 0,05 | 0,97 | — | — |
| Auslassventil | 0,075 | 0,117 | — | — |
| Einlassventilsitz | — | — | 0,083 | 0,135 |
| Auslassventilsitz | — | — | 0,083 | 0,135 |
| Kipphebelachse (mit Träger) | 0,015 | 0,051 | — | — |
| Kipphebelachse (mit Buchse) | 0,014 | 0,049 | — | — |
| Kipphebelbuchse | — | — | 0,145 | 0,220 |
| Verschlussstopfen | — | — | 0,145 | 0,150 |