


После разборки головки блока промыть все детали в бензине, протереть и просушить.
Очистить камеры сгорания от нагара.
Осмотреть головку блока. Если есть трещины на перемычках между сёдлами клапанов или на стенках камер сгорания, следы прогара, заменить головку блока.
Проверить с помощью металлической линейки и щупов, не нарушена ли плоскостность поверхности головки, прилегающей к блоку.
Для этого линейку поставить ребром на поверхность головки, посередине вдоль, а затем поперёк, и щупами измерить зазор между плоскостью головки и линейкой.
Если зазор превышает 0,1 мм, головку заменить.
Осмотреть клапаны. При обнаружении на рабочей фаске клапана трещин, коробления головки клапана, прогорания, деформации стержня клапан заменить.
Незначительные риски и царапины на рабочей фаске клапана можно вывести притиркой.
Порядок притирки клапанов смотрим в статье — «Разборка и сборка ГБЦ».
Проверить состояние пружин клапанов. Искривлённые, поломанные или имеющие трещины пружины заменить.
Проверить состояние сёдел клапанов. На рабочих фасках сёдел не должно быть следов износа, раковин, коррозии и т.п.
Незначительные повреждения (мелкие риски, царапины и т.д.) можно вывести притиркой клапанов. Более значительные дефекты устраняют шлифовкой.
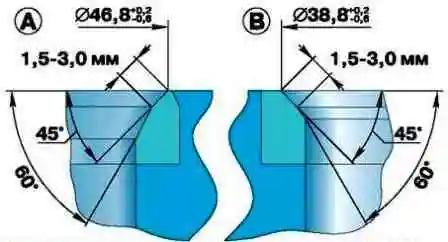
При шлифовке выдержать размеры седла, указанные на рисунке.
После шлифовки проверить биение фаски седла относительно отверстия в направляющей втулке клапана; предельно допустимое биение — 0,05 мм.
После шлифовки сёдел притереть клапаны.
Затем тщательно очистить и продуть сжатым воздухом головку блока, чтобы в каналах, закрываемых клапанами, и в камерах сгорания не осталось абразивных частиц.
Проверить зазор между направляющими втулками и клапанами.
Зазор вычисляется как разность между диаметром отверстия во втулке и диаметром стержня клапана.
Предельно допустимый зазор равен 0,25 мм.
Если зазор превышает указанный, нужно заменить клапан и направляющую втулку.
Старую втулку выпрессовывают с помощью оправки со стороны камеры сгорания.
Перед установкой новые втулки нужно охладить в двуокиси углерода («сухой лёд»), а головку блока нагреть до 160–175 °С.
Затем вставить втулку в головку блока так, чтобы она выступала со стороны клапанных пружин над головкой блока на 20 мм.
Втулка должна вставляться в головку свободно или с небольшим усилием. После установки развернуть отверстие во втулке до диаметра 9,0+0,022 мм.
Затем прошлифовать седло клапана, центрируя инструмент по отверстию во втулке.
Проверить головку блока на отсутствие трещин можно следующим образом. Подвести к одному из отверстий рубашки охлаждения шланг для подачи сжатого воздуха.
Заглушить все отверстия в головке блока деревянными пробками. Опустить головку в ванну с водой и подать сжатый воздух под давлением 1,5 атм.
В местах образования трещин будут выходить воздушные пузыри.
Прочистить проволокой и продуть сжатым воздухом отверстия в оси коромысел, в коромыслах и в регулировочных винтах.
Проверить плотность посадки втулок в коромыслах.
Если втулка сидит неплотно, её нужно заменить, так как во время работы двигателя она может провернуться и перекрыть отверстие для подачи масла к штанге толкателя.
Размеры и посадки деталей головки блока цилиндров указаны в таблицах.
Номинальные размеры головки блока цилиндров
| Наименование детали | Номинальный диаметр, мм | Наименование сопрягаемых деталей | Номинальный диаметр, мм |
|---|---|---|---|
| Направляющая втулка клапана | 17,0+0,066 17,0+0,047 |
Головка блока цилиндров | 17,0+0,025 17,0−0,010 |
| Впускной клапан | 9,0−0,050 9,0−0,075 |
Направляющая втулка | 9,0+0,022 |
| Выпускной клапан | 9,0−0,075 9,0−0,090 |
Направляющая втулка | 9,0+0,022 |
| Седло впускного клапана | 49,0+0,125 49,0+0,100 |
Головка блока | 49,0+0,017 49,0+0,010 |
| Седло выпускного клапана | 42,0+0,125 42,0+0,100 |
Головка блока | 42,0+0,017 42,0+0,010 |
| Ось коромысел клапанов | 22,0−0,007 22,0−0,021 |
Стойка оси коромысел | 22,0+0,030 22,0+0,008 |
| Ось коромысел клапанов | 22,0−0,007 22,0−0,021 |
Втулка коромысла клапана | 22,0+0,028 22,0+0,007 |
| Втулка коромысла | 23,4+0,07 23,4+0,04 |
Коромысло клапана | 23,25+0,045 |
| Заглушка | 17,0+0,115 17,0+0,080 |
Ось коромысел клапанов | 17,0±0,035 |
Посадка сопрягаемых деталей головки блока цилиндров
| Наименование детали | Зазор, мм | Натяг, мм | ||
|---|---|---|---|---|
| min | max | min | max | |
| Направляющая втулка клапана | — | — | 0,022 | 0,076 |
| Впускной клапан | 0,05 | 0,97 | — | — |
| Выпускной клапан | 0,075 | 0,117 | — | — |
| Седло впускного клапана | — | — | 0,083 | 0,135 |
| Седло выпускного клапана | — | — | 0,083 | 0,135 |
| Ось коромысел клапанов (со стойкой) | 0,015 | 0,051 | — | — |
| Ось коромысел клапанов (со втулкой) | 0,014 | 0,049 | — | — |
| Втулка коромысла | — | — | 0,145 | 0,220 |
| Заглушка | — | — | 0,145 | 0,150 |