減速器零件的檢查與缺陷檢測
檢查前,仔細清洗減速器零件。
這有助於發現零件的磨損和損傷。
檢查主傳動齒輪齒上是否有損傷,以及齒工作面上的接觸斑位置是否正確。
不允許的磨損時,更換新零件;如果嚙合不正確,找出原因。
備件中主動齒輪和從動齒輪按噪音和接觸配套供應,因此一個齒輪損壞時更換兩個。
檢查行星齒輪孔及其軸表面的狀態;輕微損傷時用細砂紙打磨表面,嚴重損傷時更換新零件。
檢查半軸齒輪軸頸表面及其在差速器殼中的安裝孔、殼中行星齒輪軸孔的狀態。
如前一操作所述消除發現的損傷,必要時更換磨損或損壞的零件。
檢查半軸齒輪支撐墊片表面,即使輕微損傷也要消除。更換墊片時,新墊片按厚度選配。
檢查主動齒輪和差速器殼的滾子軸承;它們應無磨損,工作表面光滑。
對其工作能力有絲毫懷疑時即更換軸承:軸承狀態不良可能是噪音和牙齒卡滯的原因。
檢查殼體和差速器殼上是否有變形或裂紋,必要時更換新件。
減速器的組裝
嚴格遵守以下組裝和調整方法可確保減速器可靠工作。
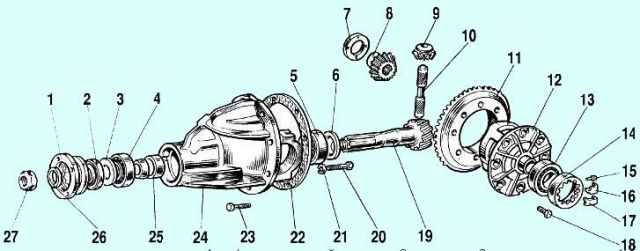
減速器零件如圖 1 所示。
差速器的組裝
塗上變速箱油,通過窗口將帶支撐墊片的半軸齒輪和行星齒輪裝入差速器殼。
轉動行星齒輪和半軸齒輪,使旋轉軸與殼中孔的軸線重合,然後插入行星齒輪軸。
檢查每個半軸齒輪的軸向間隙:應為 0–0.10 mm,差速器齒輪旋轉阻力矩不得超過 14.7 N·m(1.5 kgf·m)。
間隙增大是差速器零件磨損的標誌時,用更厚的新墊片更換半軸齒輪支撐墊片。
如果即使安裝最厚的墊片也無法獲得規定間隙,由於齒輪過度磨損,更換新齒輪。
將從動齒輪固定在差速器殼上。
用 А.70152 心軸將滾子軸承內圈壓入差速器殼。
主動齒輪的安裝與調整
主動齒輪相對於從動齒輪的正確位置透過選配安裝在主動齒輪端面與後軸承內圈之間的調整環厚度來保證。
使用 А.70184 心軸和帶指示器的 А.95690 裝置選配調整環。
按以下順序進行操作。
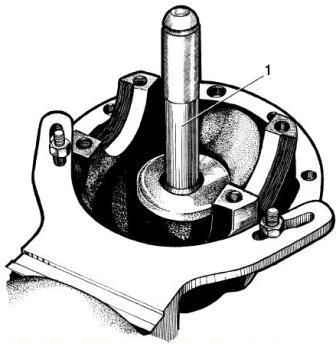
將減速器殼固定在試驗臺上後,使用心軸將主動齒輪前後軸承外圈壓入殼體座孔:前軸承用 А.70185,後軸承用 А.70171(圖 2)。
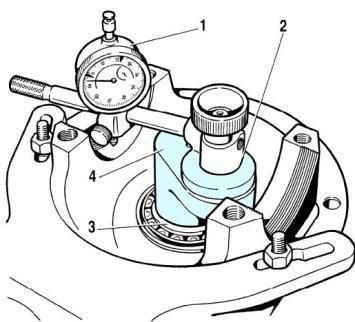
在模擬主動齒輪的 А.70184 心軸上,用 А.70152 心軸安裝後軸承內圈,並將心軸插入減速器殼頸部(圖 3)。
安裝前軸承內圈、主動齒輪法蘭,轉動心軸使軸承滾子正確就位,以 7.85–9.8 N·m(0.8–1 kgf·m)的力矩擰緊螺母。
將 А.95690 裝置固定在心軸 4 的端面上,將刻度為 0.01 mm 的指示器調至零位,使其測頭放在 А.70184 心軸的同一端面上。
然後移動指示器 1,使其測頭落在差速器殼軸承的安裝表面上。
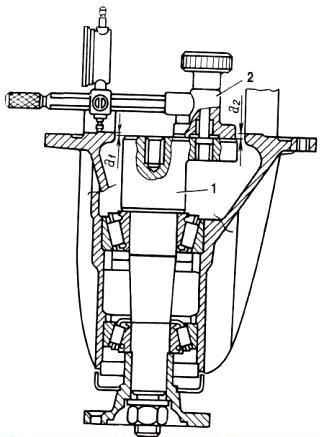
左右轉動帶指示器的心軸 4,使其處於指示器指針顯示最小值「а1」的位置(圖 4)並記錄。
在第二個軸承的安裝表面上重複此操作,確定「а2」值。
確定主動齒輪調整環厚度「S」,即「а」和「b」值的代數差:
S = a − b,其中:
- a — 從心軸 1 端面(圖 4)到差速器軸承軸頸的算術平均距離:a = (a1 + a2) : 2;
- b — 主動齒輪偏離名義位置的偏差,換算為 mm。
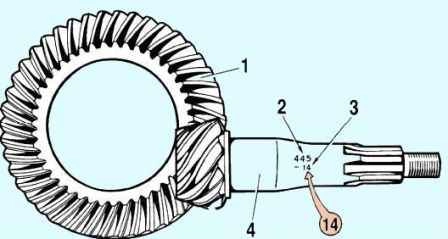
偏差值以百分之一毫米帶正負號標記在主動齒輪上(圖 5)。
確定調整環厚度時,考慮「b」值的符號及其測量單位。
計算示例
假設用指示器確定的「а」值為 2.91 mm(「а」值始終為正),主動齒輪序號後標有偏差「–14」。
要得到以毫米為單位的「b」值,需將該值乘以 0.01 mm:
b = –14 · 0.01 = –0.14 mm。
確定主動齒輪調整環厚度(毫米):
S = а − b = 2.91 − (–0.14) = 2.91 + 0.14 = 3.05 mm。
此情況下安裝厚度為 3.05 mm 的調整環。
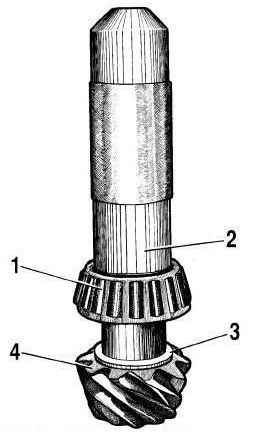
將所需厚度的調整環套在主動齒輪上,用 А.70152 心軸(圖 6)壓入從 А.70184 心軸上取下的後軸承內圈。
套上隔套。
維修後橋減速器時,如果更換了減速器殼體、主傳動齒輪或主動齒輪軸承,則必須安裝新隔套。
如果上述零件保持不變,則隔套仍可使用。
將主動齒輪插入減速器殼體,並在其上安裝前軸承內圈、擋油圈、油封、主動齒輪法蘭和墊片。
將螺母擰到齒輪端部,制動主動齒輪法蘭並擰緊。
主動齒輪軸承的調整
為限制主動齒輪在工作載荷下的軸向位移,非常重要的是在其軸承中建立規定範圍內的預緊力。
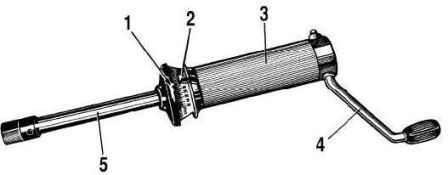
預緊力由 02.7812.9501 測力計(圖 7)控制,測量主動齒輪的旋轉阻力矩。
旋轉阻力矩決定軸承的擰緊程度。
新軸承應為 157–196 N·cm(16–20 kgf·cm),行駛 30 km 及以上後的軸承為 39.2–58.8 N·cm(4–6 kgf·cm)。
擰緊法蘭螺母時,定期用測力計檢查軸承對主動齒輪旋轉的阻力矩。
此時螺母上的力矩可在 118–255 N·m(12–26 kgf·m)範圍內。
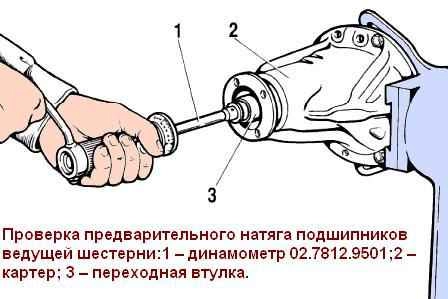
為檢查阻力矩,將測力計套在過渡襯套 3 上(圖 8),將力矩限制指針 2(見圖 7)置於對應 196 N·cm(20 kgf·cm)的刻度分度上,用手柄 4 順時針轉幾圈。
轉動主動齒輪時,活動指針 1 不得超過指針 2,且應顯示不少於 157 N·cm(16 kgf·cm)。
如果旋轉阻力矩小於 157 N·cm(16 kgf·cm),而行駛 30 km 後的軸承小於 39.2 N·cm(4 kgf·cm),則擰緊主動齒輪法蘭螺母(不超過規定擰緊力矩)並重新檢查主動齒輪旋轉阻力矩。
如果旋轉阻力矩超過 196 N·cm(20 kgf·cm),磨合軸承超過 58.8 N·cm(6 kgf·cm),表明軸承預緊力過高,更換新隔套,因為它在過大載荷下已變形到無法正確調整的尺寸。
更換隔套後,重複組裝並進行相應的調整和檢查。
差速器殼的安裝
將預先組裝好的差速器殼連同軸承外圈一起安裝到殼體中。
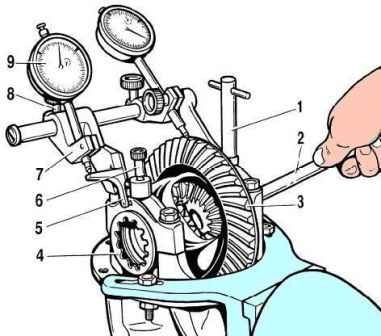
安裝兩個調整螺母 4(圖 9),使其與軸承圈接觸。
安裝軸承蓋並用扭力扳手擰緊固定螺栓。
差速器殼軸承預緊力和主傳動齒輪嚙合側隙的調整
這些操作同時使用 А.95688/R 裝置和 А.55085 扳手進行。
用螺釘 1 和 6 將裝置固定在減速器殼上,將其擰入調整螺母止動板固定螺栓的孔中。
沿裝置導軌移動支架 7,直到槓桿 5 與蓋的外側表面接觸,擰緊螺釘 8。
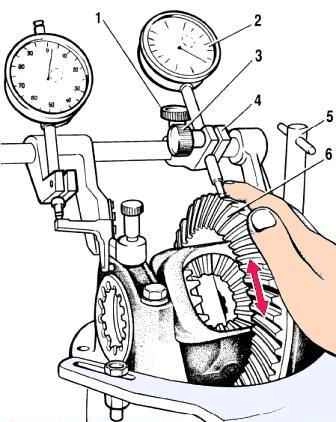
鬆開螺釘 1 和 3(圖 10),安裝支架 4,使指示器 2 的測頭支撐在從動齒輪齒側面靠近齒邊緣處,然後擰緊螺釘 1 和 3。
轉動調整螺母,預先將主動齒輪和從動齒輪齒間側隙調整到 0.08–0.13 mm 範圍內。
擺動齒輪 6 時透過指示器 2 檢查間隙。此時軸承不應有預緊力。
調整螺母應僅與軸承接觸,否則預緊力測量的正確性會受到破壞。
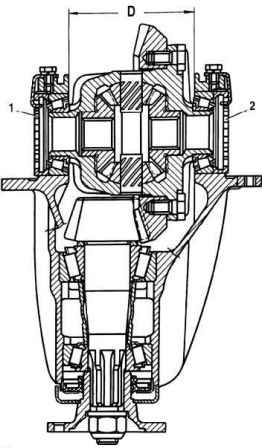
依次均勻地擰緊兩個軸承調整螺母,差速器軸承蓋分開,因此距離「D」(圖 11)增加 0.14–0.18 mm。
建立精確的差速器殼軸承預緊力後,最終檢查主傳動齒輪嚙合側隙,該間隙不應改變。
如果齒輪嚙合間隙大於 0.08–0.13 mm,則將從動齒輪靠近主動齒輪;如果間隙小於,則移開。
為保持已建立的軸承預緊力,移動從動齒輪時,擰緊一個軸承調整螺母並以相同角度鬆開另一個。
為準確執行此操作,注意指示器 9(見圖 9),它顯示先前建立的軸承預緊力大小。
擰緊其中一個螺母後,指示器讀數會改變,因為蓋的分開距離「D」(見圖 11)和軸承預緊力增加。
因此,鬆開另一個螺母,直到指示器指針回到初始位置。
移動從動齒輪後,透過指示器 9(見圖 9)檢查側隙大小。如果間隙不符合標準,重複調整。
拆下 А.95688/R 裝置,安裝調整螺母止動板並用帶彈簧墊片的螺栓固定。
備件中供應兩種止動板:根據螺母槽的位置帶一個或兩個爪。
減速器部件的調整和維修在試驗臺上進行,試驗臺上還可試驗減速器噪音並檢查齒工作面上接觸斑的位置和形狀,如下所述。
主傳動齒輪齒工作面接觸的檢查
為在試驗臺上最終檢查主傳動齒輪嚙合質量:
- 將調整好的減速器安裝在試驗臺上,在從動齒輪齒工作面上塗一薄層氧化鉛;
- 啟動試驗臺,用試驗臺槓桿制動已安裝半軸的旋轉,使在載荷下從動齒輪齒面上留下與主動齒輪齒的接觸痕跡;
- 改變試驗臺旋轉方向,制動以在從動齒輪齒另一側獲得接觸痕跡,對應於汽車倒車。
如果從動齒輪齒兩側的接觸斑均勻分佈在靠近齒窄端處,佔據三分之二長度且不超出齒頂和齒根,如圖 12 所示,則嚙合被認為正常。
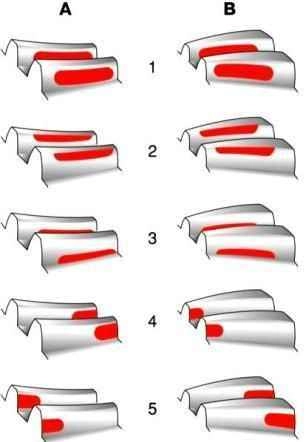
齒工作面上接觸斑位置不正確的情況如圖 12(2、3、4、5)所示。
為調整主動齒輪的正確位置並更換調整環,需要拆卸部件。
組裝時重複所有操作:主動齒輪滾子軸承預緊力、旋轉阻力矩檢查、差速器殼滾子軸承預緊力和主傳動齒輪嚙合側隙調整。
使用的材料和工具
- 變速箱油——組裝時潤滑差速器零件。
- 細砂紙——打磨行星齒輪及其軸表面的輕微損傷。
- А.70184、А.70185、А.70171、А.70152、А.70.171 心軸——壓入和安裝軸承及調整環。
- 帶指示器的 А.95690 裝置——確定主動齒輪調整環厚度。
- 02.7812.9501 測力計——控制主動齒輪軸承預緊力。
- А.95688/R 裝置和 А.55085 扳手——調整差速器軸承預緊力和側隙。
- 扭力扳手——擰緊軸承蓋固定螺栓。
- 氧化鉛——在試驗臺上檢查齒接觸斑。
- 新隔套、調整環、支撐墊片、軸承、油封——維修時的更換零件。


