
汽缸體的檢查與修理於引擎大修時進行。
所有汽缸體測量必須在汽缸體置於平整水平面且所有主軸承蓋均已安裝的情況下進行。
檢查汽缸表面是否有珩磨痕跡。
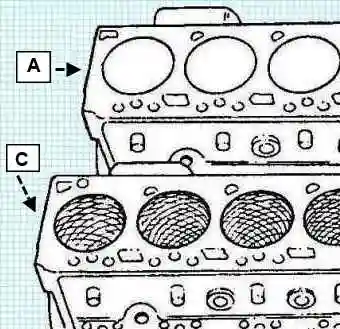
汽缸表面應可見與汽缸體上平面成 20–25° 角的交叉網紋。
如有必要,對汽缸進行珩磨。
檢查主軸承座孔。
- 安裝主軸承蓋(不裝軸瓦)。
- 鎖緊主軸承螺栓。鎖緊力矩:176 N·m。
測量主軸承座孔直徑。主軸承座孔直徑:87,983–88,019 mm。
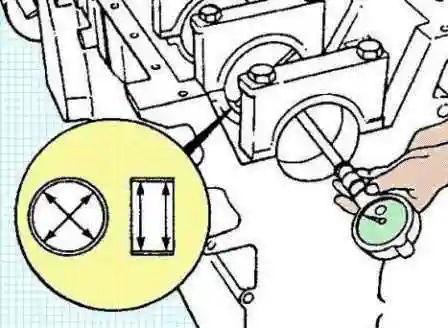
注意:若主軸承座孔直徑不符合標稱值,請檢查主軸承蓋的安裝與方向是否正確。若主軸承蓋安裝正確,則更換汽缸體。
使用精密直尺與塞尺檢查汽缸體平面度。
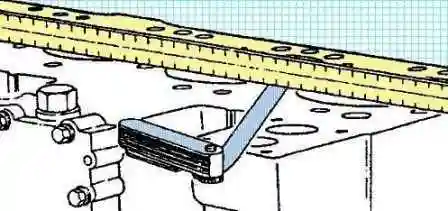
最大平面度:
- 縱向:0,076 mm;
- 橫向:0,051 mm。
檢查有無細小不平或缺陷。若有,則汽缸體上平面需進行磨削。
注意:汽缸體上平面磨削僅在磨削後能保證所需活塞凸出高度時才允許進行。汽缸體上平面磨削後,規定使用修理用墊片。若磨削後無法保證所需活塞凸出高度,則更換汽缸體。
測量汽缸內徑。
注意:測量、珩磨或搪缸時,所有主軸承蓋必須安裝,且螺栓按標稱力矩鎖緊。
檢查汽缸表面有無損傷及過度磨損。
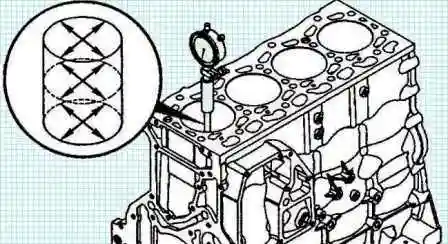
使用內徑規在活塞行程上下止點、彼此相隔 90° 的 4 個點測量汽缸直徑。汽缸直徑測量應在距汽缸體上平面 50 mm 以上深度進行。
- 汽缸直徑:102,01–102,03 mm。
- 最大橢圓度:0,038 mm。
- 最大圓錐度:0,076 mm。
在拆除軸套的情況下檢查凸輪軸孔內徑。
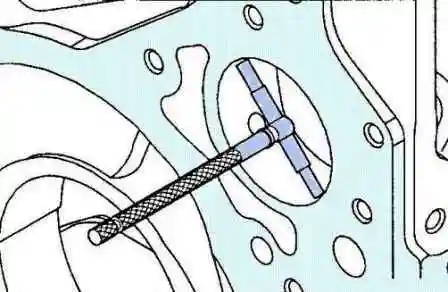
最大直徑:59,248 mm。
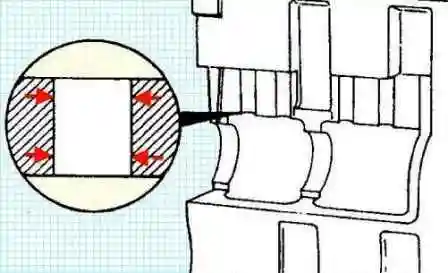
檢查挺柱孔有無損傷與磨損。挺柱孔直徑:16,000–16,055 mm。
汽缸體修理
重要!不允許修理作業中產生的異物進入引擎油道。不遵守此要求將導致引擎損壞。
在外部修理廠進行搪缸或珩磨後,建議務必沖洗並吹淨汽缸體。
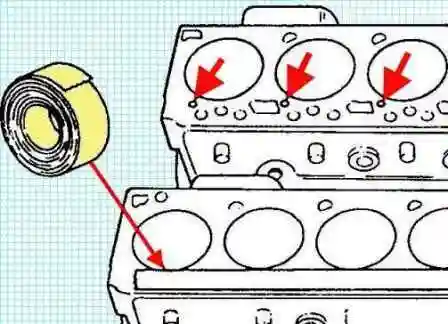
修理汽缸前,務必用防水膠帶封住汽缸體上部的油道與挺柱孔。
當缸壁出現光亮時(如有必要),對汽缸套鏡面進行修復性珩磨。珩磨可使油膜附著於缸壁,這對活塞環的正常工作必不可少。
僅當汽缸尺寸符合標稱值時才允許珩磨。
注意:新活塞環在光亮表面汽缸中的貼合將不緊密。
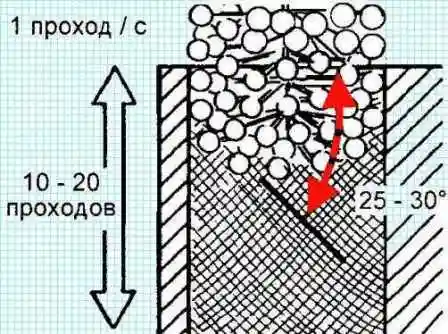
使用圓形珩磨頭(№ 3823612 或類似型號),轉速 300–400 rpm,每秒完成一次垂直往復循環。
使用高品質珩磨油,或使用 SAE30W 機油與柴油等份混合液。
注意:垂直行程應在汽缸全高範圍內平順連續。進行 10 次行程後檢查汽缸孔。
交叉網紋角度取決於珩磨頭轉速與垂直移動速度。移動速度過高或過低都會使該角度偏離標準。
正確珩磨的汽缸鏡面上,珩磨線應與汽缸體上平面成 20–25° 角。
用熱水加清潔劑濃縮液沖洗汽缸體,直至完全去除殘留磨料顆粒。用溶劑沖洗汽缸表面。用壓縮空氣吹乾汽缸體。
更換汽缸套
汽缸體需搪孔以安裝修理用汽缸套。使用修理用汽缸套可使用標稱尺寸的活塞與活塞環。
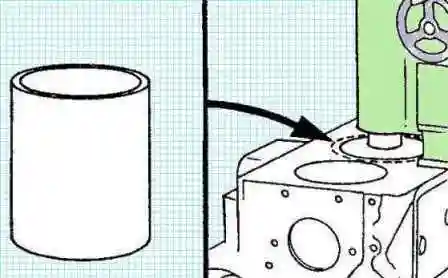
將汽缸搪至所需尺寸。
- 汽缸搪孔直徑:104,500–104,515 mm。
- 汽缸搪孔最大深度:192,65 mm。
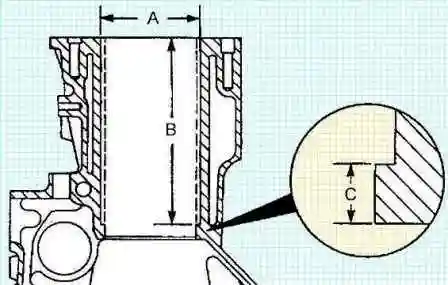
結果在汽缸下部應形成高 6,35 mm 的台階,供汽缸套定位。仔細清除汽缸體上的金屬屑。
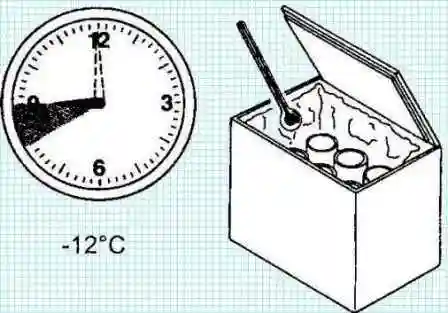
將修理用汽缸套放入溫度低於 −12 °C 的冷凍室中至少 1 小時。
注意:安裝前才逐個取出汽缸套。
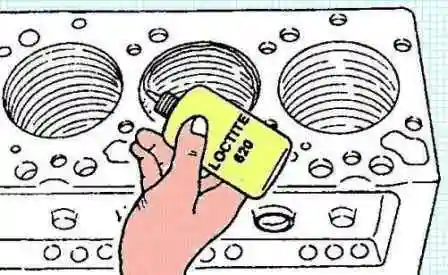
安裝汽缸套前,在汽缸體搪孔上部塗抹 Loctite 620 密封膠。
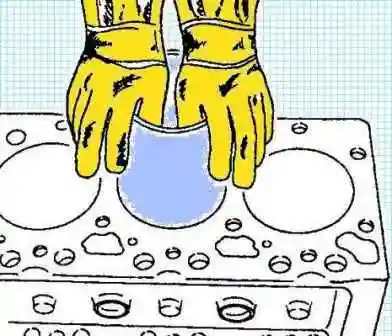
戴上防護手套,用手將冷卻汽缸套盡可能壓入汽缸體。
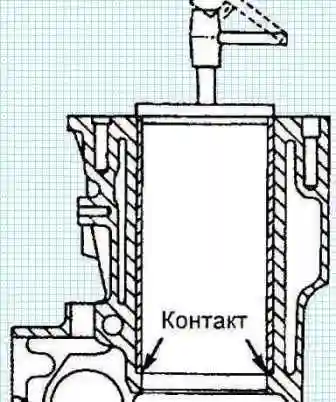
使用壓床將汽缸套壓入汽缸體,直至與搪孔下部台階接觸。
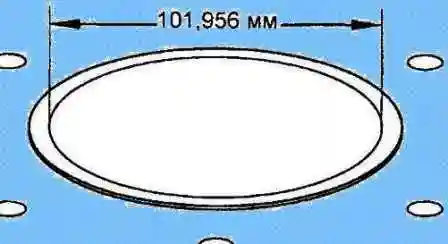
將已安裝汽缸套搪至標稱尺寸。標稱直徑:101,956 mm。
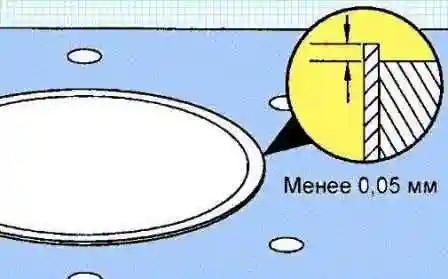
加工汽缸套上部,使其高出汽缸體表面小於 0,05 mm。
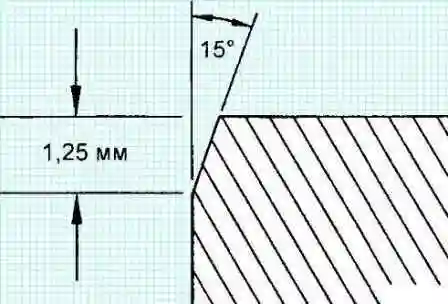
搪削後,用珩磨石加工出深 1,25 mm、與垂直方向成 15° 的倒角。
修理汽缸套搪削後,需進行兩階段珩磨以完成汽缸加工。使用高品質珩磨設備。
珩磨時珩磨頭轉速應為 300–400 rpm,上下行程時間為 1 s。使用高品質珩磨油,或配製 SAE30W 黏度機油與柴油等份混合液。
第一階段珩磨使用粒度 80 的碳化矽磨石。將汽缸珩磨至最終尺寸。直徑:102,00–102,04 mm。
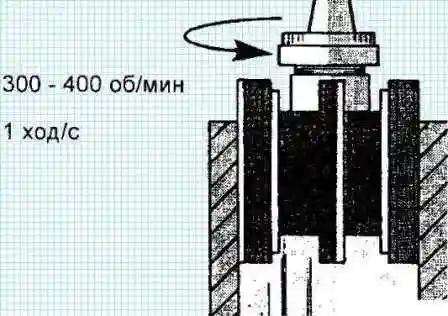
第二階段珩磨(精珩)使用粒度 285 的碳化矽磨石。
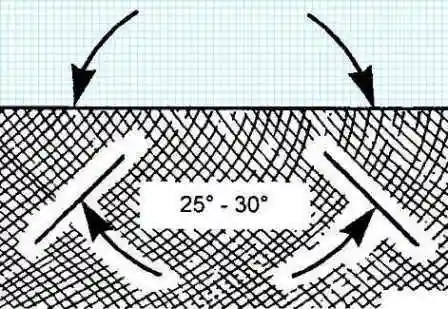
進行 15–20 次行程,賦予所需的珩磨傾角。
加工完成後,仔細沖洗並吹淨所有通道,清除切屑、污垢、金屬顆粒與油污。


