
Блокты тексеру мен жөндеуді қозғалтқышты күрделі жөндеу кезінде жүргіземіз.
Цилиндрлер блогының барлық өлшеулері блок тегіс көлденең бетте тұрғанда және барлық түпкі тірек қақпақтары орнатылғанда жүргізілуі керек.
Цилиндр бетінде хон іздерінің бар-жоғын тексеріңіз.
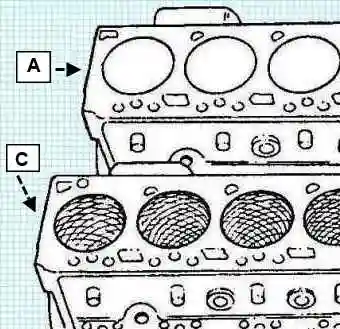
Цилиндр бетінде цилиндрлер блогының жоғарғы жазықтығына қатысты 20–25° бұрышпен өтетін қиылысатын сызықтар байқалуы керек.
Қажет болса, цилиндрлерді хондаңыз.
Түпкі мойынтіректердің төсеніштерін тексеріңіз.
- Түпкі мойынтірек қақпақтарын тығырықсыз орнатыңыз.
- Түпкі мойынтірек болттарын тартыңыз. Тарту моменті: 176 Н·м.
Түпкі мойынтірек төсенішінің диаметрін өлшеңіз. Түпкі мойынтірек төсенішінің диаметрі: 87,983–88,019 мм.
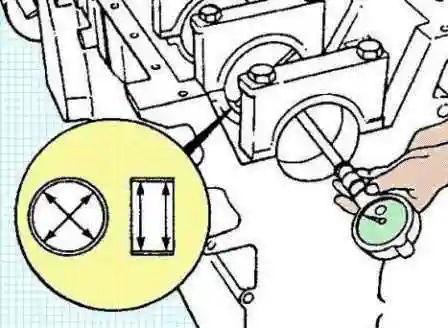
Ескертпе: егер түпкі мойынтірек төсеніштерінің диаметрлері номиналдық мәндерге сәйкес келмесе, түпкі мойынтірек қақпақтарының орнатылуы мен бағдарының дұрыстығын тексеріңіз. Егер түпкі мойынтірек қақпақтары дұрыс орнатылған болса, цилиндрлер блогын ауыстырыңыз.
Цилиндрлер блогының тегістік ауытқуын дәлдік сызғыш пен щуптың көмегімен тексеріңіз.
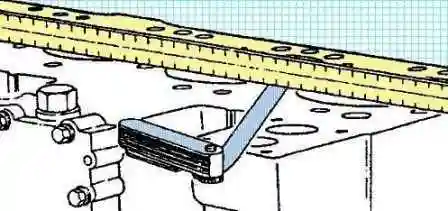
Максималды тегістік ауытқуы:
- бойлық: 0,076 мм;
- көлденең: 0,051 мм.
Ұсақ біркелкісіздіктердің немесе ақаулардың жоқтығын тексеріңіз. Олар болса, цилиндрлер блогының жоғарғы беті тегістеуге жатады.
Ескертпе: цилиндрлер блогының жоғарғы бетін тегістеуге тек осыдан кейін поршеньдердің қажетті шығыңқы биіктігін қамтамасыз ету мүмкін болған жағдайда ғана жол беріледі. Цилиндрлер блогының жоғарғы бетін тегістеуден кейін жөндеу прокладкаларын пайдалану қарастырылған. Егер тегістеуден кейін поршеньнің қажетті шығыңқы биіктігін қамтамасыз ету мүмкін болмаса, цилиндрлер блогын ауыстырыңыз.
Цилиндрдің ішкі диаметрін өлшеңіз.
Ескертпе: цилиндрлерді өлшеу, хондау немесе растау кезінде барлық түпкі мойынтірек қақпақтары орнатылып, болттар номиналды тарту моментімен тартылуы керек.
Цилиндрлер бетінде зақымдар мен шамадан тыс тозудың жоқтығын тексеріңіз.
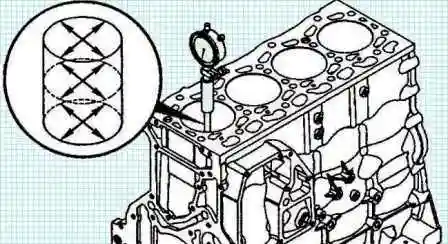
Нутромердің көмегімен цилиндр диаметрін поршень жүрісінің шеткі жағдайларында бір-бірінен 90° қашықтықта орналасқан 4 нүктеде өлшеңіз. Цилиндр диаметрін өлшеуді цилиндрлер блогының жоғарғы бетінен 50 мм-ден аса тереңдікте орындаңыз.
- Цилиндр диаметрі: 102,01–102,03 мм.
- Максималды сопақтық: 0,038 мм.
- Максималды конустық: 0,076 мм.
Газ тарату білігіне арналған расточканың ішкі диаметрін төлкесіз тексеріңіз.
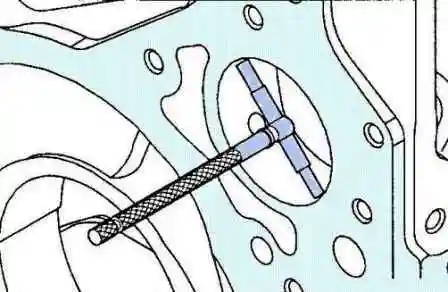
Максималды диаметр: 59,248 мм.
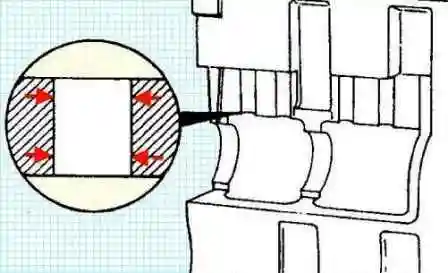
Итергіштерге арналған расточкаларды зақымдар мен тозудың бар-жоғына тексеріңіз. Итергішке арналған расточка диаметрі: 16,000–16,055 мм.
Цилиндрлер блогын жөндеу
Маңызды! Жөндеу операциялары барысында пайда болған бөгде бөлшектердің қозғалтқыштың май арналарына түсуіне жол берілмейді. Бұл талапты сақтамау қозғалтқыштың істен шығуына әкеледі.
Растау немесе хондау бөгде жөндеу шеберханасында жүргізілгеннен кейін цилиндрлер блогын міндетті түрде жуып, үрлеу ұсынылады.
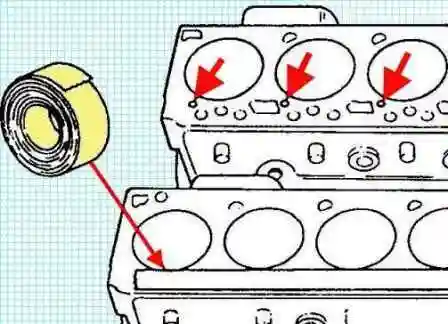
Цилиндрлерді жөндеу алдында цилиндрлер блогының жоғарғы бөлігіндегі май арналары мен итергіштерге арналған тесіктерді суға төзімді таспамен міндетті түрде жабыңыз.
Қабырғаларда жылтыр пайда болған кезде (қажет болса) цилиндр гильзасының айнасын қалпына келтіретін хондау. Хондау цилиндр қабырғаларында майдың ұсталуын қамтамасыз етеді, бұл поршень сақиналарының қалыпты жұмысы үшін қажет.
Хондауға цилиндрлердің өлшемдері номиналдық мәндерге сәйкес келген жағдайда ғана жол беріледі.
Ескертпе: жаңа поршень сақиналарының жылтыр бетті цилиндрлерге отыруы тығыз болмайды.
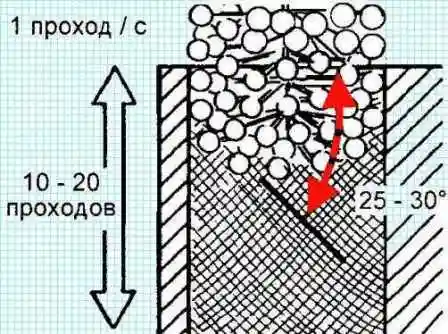
Айналу жиілігі 300–400 айн/мин болатын, секундына бір вертикалды орын ауыстыру циклін жасайтын дөңгелек хондау бастиегін (№ 3823612 немесе ұқсасын) пайдаланыңыз.
Жоғары сапалы хондау майын немесе SAE30W мотор майы мен дизель отынының тең үлестерінен тұратын қоспаны пайдаланыңыз.
Ескертпе: вертикалды жүрістер цилиндрдің бүкіл биіктігі бойынша біркелкі және үздіксіз болуы керек. 10 жүрістен кейін цилиндр тесігін тексеріңіз.
Қиылысатын сызықтардың бұрышы хондау бастиегінің айналу жиілігі мен вертикалды орын ауыстыру жылдамдығына байланысты. Тым жоғары немесе тым төмен орын ауыстыру жылдамдығы бұл бұрыштың нормадан ауытқуына әкеледі.
Дұрыс хондалған цилиндр айнасының бетінде хон сызықтары цилиндрлер блогының жоғарғы жазықтығына қатысты 20–25° бұрышпен өтуі керек.
Цилиндрлер блогын ыстық сумен және жуғыш зат концентратымен абразивті бөлшектердің қалдықтары толық кеткенше жуыңыз. Цилиндрлер бетін еріткішпен жуыңыз. Цилиндрлер блогын сығылған ауамен кептіріңіз.
Цилиндр гильзасын ауыстыру
Цилиндрлер блогы жөндеу гильзаларын орнату үшін расталуы керек. Жөндеу гильзаларын пайдалану номиналды өлшемдегі поршеньдер мен сақиналарды пайдалануға мүмкіндік береді.
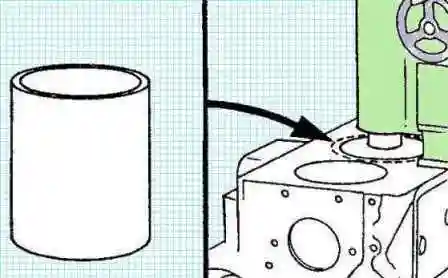
Цилиндрді қажетті шамаға растаңыз.
- Цилиндрді растау диаметрі: 104,500–104,515 мм.
- Цилиндрді растаудың максималды тереңдігі: 192,65 мм.
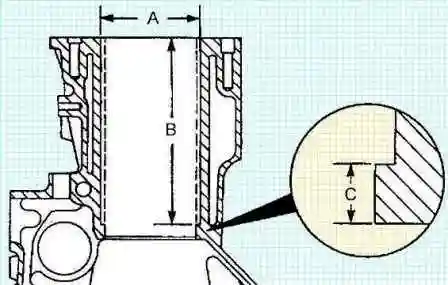
Нәтижесінде цилиндрдің төменгі бөлігінде биіктігі 6,35 мм саты пайда болуы керек, оған гильза отырғызылады. Цилиндрлер блогын металл жоңқаларынан мұқият тазалаңыз.
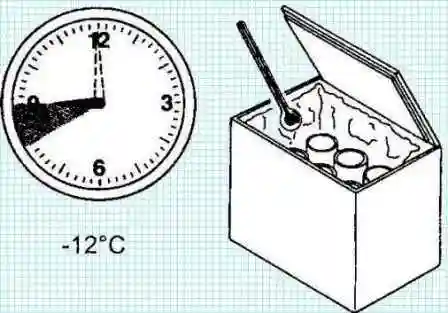
Жөндеу гильзаларын температурасы −12 °C-тан төмен мұздатқыш камераға кемінде 1 сағатқа салыңыз.
Ескертпе: гильзаларды орнату алдында бір-бірден алыңыз.
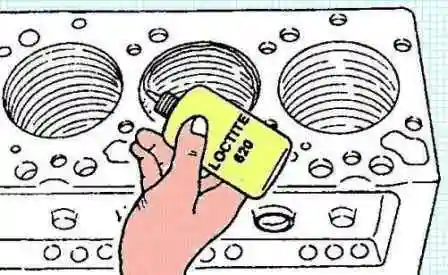
Гильзаны орнату алдында цилиндрлер блогы расточкасының жоғарғы бөлігіне Loctite 620 герметигін жағыңыз.
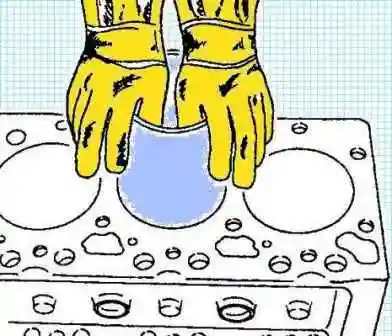
Қорғаныш қолғап киіп, салқындатылған гильзаны цилиндрлер блогына мүмкіндігінше қолмен батырыңыз.
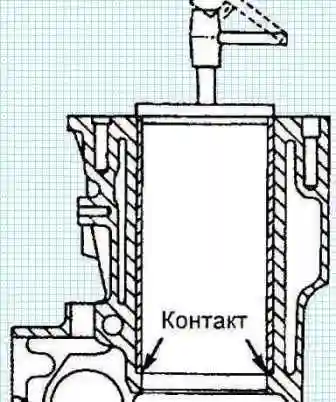
Престің көмегімен гильзаны цилиндрлер блогына расточканың төменгі бөлігіндегі сатыға жанасқанша басыңыз.
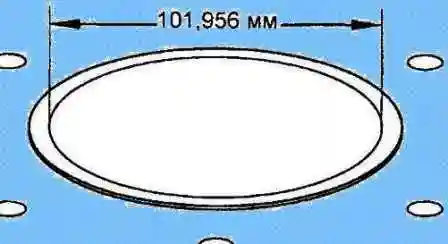
Орнатылған гильзаны номиналды өлшемге дейін растаңыз. Номиналды диаметр: 101,956 мм.
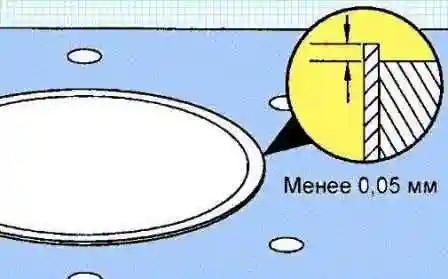
Гильзаның жоғарғы бөлігін оның цилиндрлер блогының бетінен шығыңқылығы 0,05 мм-ден аз болатындай етіп өңдеңіз.
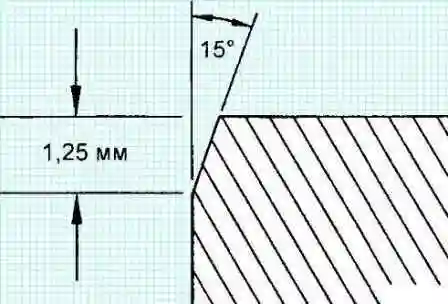
Растаудан кейін хондау тасының көмегімен вертикальға 15° бұрышпен тереңдігі 1,25 мм фаска жасаңыз.
Жөндеу гильзасын растағаннан кейін цилиндрді өңдеуді аяқтау үшін екі кезеңді хондау қажет. Сапалы хондау жабдығын пайдаланыңыз.
Хондау кезінде хондау бастиегінің айналу жылдамдығы 300–400 айн/мин, ал жоғары және төмен жүріс уақыты 1 с болуы керек. Сапалы хондау майын пайдаланыңыз немесе SAE30W тұтқырлықты мотор майы мен дизель отынының тең үлестерінен қоспа дайындаңыз.
Хондаудың бірінші кезеңі үшін түйіршіктігі 80 кремний карбидінен жасалған тастарды пайдаланыңыз. Цилиндрлерді финалды өлшемге дейін хондаңыз. Диаметр: 102,00–102,04 мм.
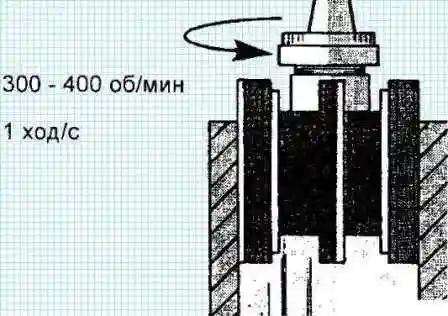
Хондаудың екінші кезеңінде (фиништік) түйіршіктігі 285 кремний карбидінен жасалған тастарды пайдаланыңыз.
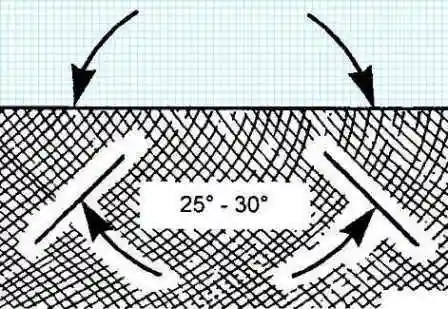
Қажетті хон көлбеу бұрышын бере отырып, 15–20 жүріс жасаңыз.
Өңдеу аяқталғаннан кейін барлық арналарды жоңқадан, кірден, металл бөлшектерден және майдан мұқият жуып, үрлеңіз.


