
Перевірку та ремонт блока виконуємо під час капітального ремонту двигуна.
Усі вимірювання блока циліндрів повинні проводитися, коли блок знаходиться на рівній горизонтальній поверхні, а всі кришки корінних опор установлені.
Перевірте поверхню циліндра на наявність хонів.
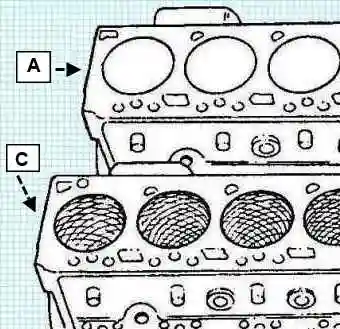
На поверхні циліндра повинні бути помітні перехресні лінії, що йдуть під кутом 20–25° відносно верхньої площини блока циліндрів.
За необхідності відхонінгуйте циліндри.
Перевірте постелі корінних підшипників.
- Установіть кришки корінних підшипників без вкладишів.
- Затягніть болти корінних підшипників. Момент затягування: 176 Н·м.
Виміряйте діаметр постелі корінного підшипника. Діаметр постелі корінного підшипника: 87,983–88,019 мм.
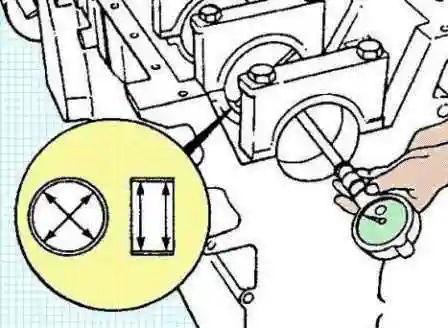
Примітка: якщо діаметри постелей корінних підшипників не відповідають номінальним, перевірте правильність установлення та орієнтації кришок корінних підшипників. Якщо кришки корінних підшипників установлені правильно, замініть блок циліндрів.
Перевірте неплощинність блока циліндрів за допомогою прецизійної лінійки та щупа.
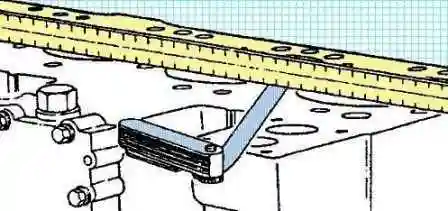
Максимальна неплощинність:
- уздовж: 0,076 мм;
- упоперек: 0,051 мм.
Перевірте відсутність дрібних нерівностей або дефектів. За їх наявності верхня поверхня блока циліндрів підлягає шліфуванню.
Примітка: шліфування верхньої поверхні блока циліндрів допускається лише в разі, якщо після цього можна забезпечити потрібну висоту виступання поршнів. Після шліфування верхньої поверхні блока циліндрів передбачено використання ремонтних прокладок. Якщо після шліфування не можна забезпечити потрібну висоту виступання поршня, замініть блок циліндрів.
Виміряйте внутрішній діаметр циліндра.
Примітка: під час вимірювань, хонінгування або розточування циліндрів усі кришки корінних підшипників повинні бути встановлені, а болти затягнуті номінальним моментом затягування.
Перевірте поверхню циліндрів на відсутність пошкоджень і надмірного зносу.
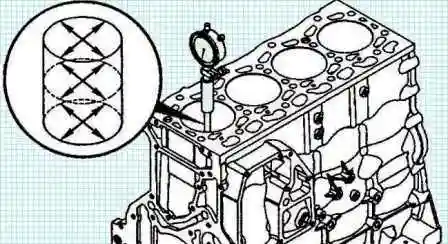
За допомогою нутроміра виміряйте діаметр циліндра в 4 точках, віддалених одна від одної на 90°, у крайніх положеннях ходу поршня. Вимірювання діаметра циліндра виконуйте на глибині понад 50 мм від верхньої поверхні блока циліндрів.
- Діаметр циліндра: 102,01–102,03 мм.
- Максимальна овальність: 0,038 мм.
- Максимальна конусність: 0,076 мм.
Перевірте внутрішній діаметр розточки під розподільний вал зі знятою втулкою.
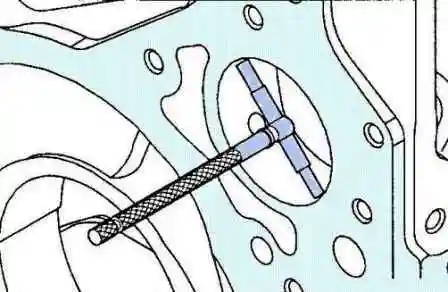
Максимальний діаметр: 59,248 мм.
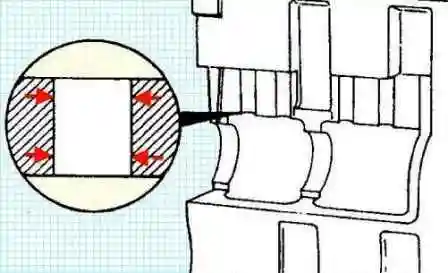
Перевірте розточки під штовхачі на наявність пошкоджень і зносу. Діаметр розточки під штовхач: 16,000–16,055 мм.
Ремонт блока циліндрів
Важливо! Не допускається потрапляння сторонніх частинок, що утворилися під час виконання ремонтних операцій, у мастильні канали двигуна. Недотримання цієї вимоги призведе до виходу двигуна з ладу.
Після проведення розточування або хонінгування в сторонній ремонтній майстерні рекомендується обов’язково промити й продмухати блок циліндрів.
Перед ремонтом циліндрів обов’язково заклейте мастильні канали та отвори під штовхачі у верхній частині блока циліндрів водостійкою стрічкою.
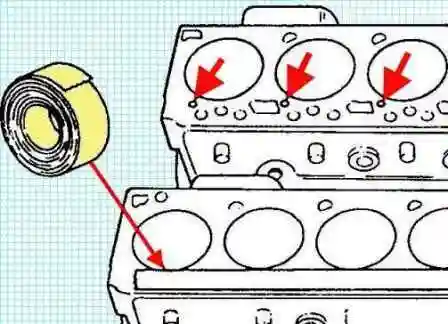
Відновлювальне хонінгування дзеркала гільзи циліндра при утворенні глянцю на стінках (за необхідності). Хонінгування забезпечує утримання мастила на стінках циліндрів, що необхідно для нормальної роботи поршневих кілець.
Хонінгування допускається лише в разі, якщо розміри циліндрів відповідають номінальним.
Примітка: посадка нових поршневих кілець у циліндри з глянцевою поверхнею буде нещільною.
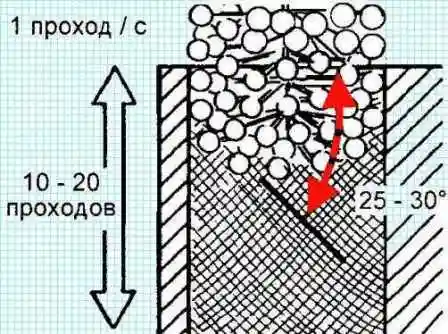
Використовуйте круглу хонінгувальну головку (№ 3823612 або аналогічну) з частотою обертання 300–400 об/хв, що здійснює за секунду один цикл переміщення у вертикальному напрямку.
Використовуйте високоякісне мастило для хонінгування або суміш рівних часток моторного мастила SAE30W і дизельного палива.
Примітка: вертикальні проходи повинні бути плавними й безперервними по всій висоті циліндра. Перевірте отвір циліндра після 10 проходів.
Кут нанесення перехресних ліній залежить від частоти обертання та швидкості вертикального переміщення хонінгувальної головки. Занадто висока або занадто низька швидкість переміщення призведе до відхилення цього кута від норми.
На правильно відхонінгованій поверхні дзеркала циліндра лінії хона повинні йти під кутом 20–25° відносно верхньої площини блока циліндрів.
Промийте блок циліндрів гарячою водою з концентратом мийного засобу до повного видалення залишків абразивних частинок. Промийте поверхню циліндрів розчинником. Просушіть блок циліндрів стисненим повітрям.
Заміна гільзи циліндра
Блок циліндрів повинен бути розточений для встановлення ремонтних гільз. Використання ремонтних гільз дозволяє використовувати поршні та кільця номінального розміру.
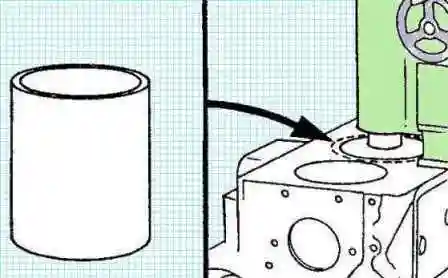
Розточіть циліндр на необхідну величину.
- Діаметр розточки циліндра: 104,500–104,515 мм.
- Максимальна глибина розточки циліндра: 192,65 мм.
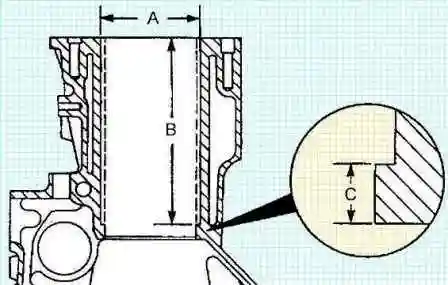
У результаті в нижній частині циліндра повинна утворитися ступінька висотою 6,35 мм, на яку буде посаджена гільза. Ретельно очистіть блок циліндрів від металевих ошурків.
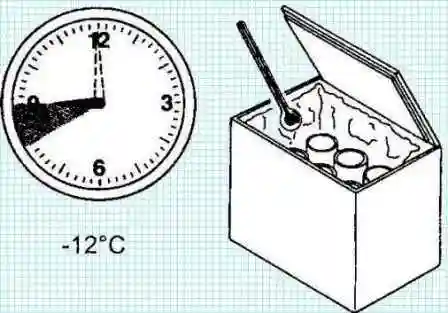
Помістіть ремонтні гільзи в морозильну камеру з температурою нижче −12 °C мінімум на 1 годину.
Примітка: діставайте гільзи по одній безпосередньо перед установленням.
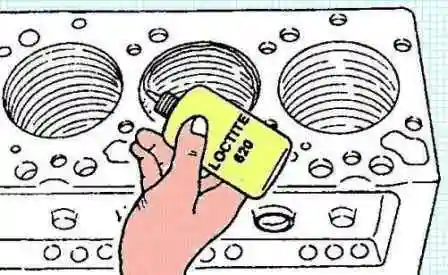
Нанесіть герметик Loctite 620 на верхню частину розточки блока циліндрів безпосередньо перед установленням гільзи.
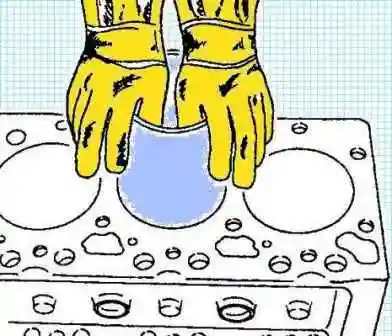
Одягніть захисні рукавички, руками утопіть охолоджену гільзу в блок циліндрів наскільки це можливо.
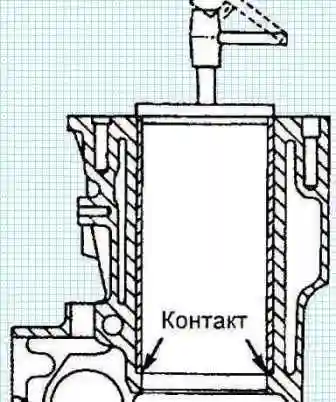
За допомогою преса запресуйте гільзу в блок циліндрів до контакту зі ступінькою в нижній частині розточки.
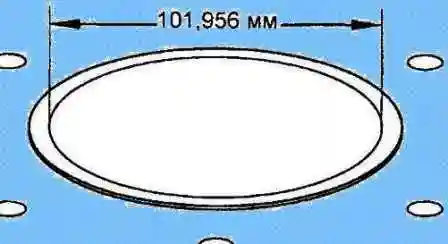
Розточіть установлену гільзу до номінального розміру. Номінальний діаметр: 101,956 мм.
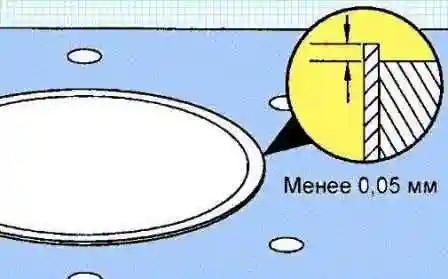
Обробіть верхню частину гільзи так, щоб її виступання було менше 0,05 мм над поверхнею блока циліндрів.
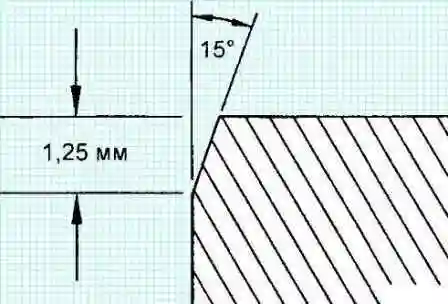
Після розточки за допомогою хонінгувального каменю зробіть фаску глибиною 1,25 мм під кутом 15° до вертикалі.
Після розточки ремонтної гільзи необхідне двоетапне хонінгування для завершення обробки циліндра. Використовуйте якісне обладнання для хонінгування.
Під час хонінгування швидкість обертання хонінгувальної головки повинна бути 300–400 об/хв, а час проходу вгору й вниз — 1 с. Використовуйте якісне мастило для хонінгування або приготуйте суміш з рівних часток моторного мастила в’язкістю SAE30W і дизельного палива.
Для першого етапу хонінгування використовуйте бруски з карбіду кремнію зернистістю 80. Відхонінгуйте циліндри до фінального розміру. Діаметр: 102,00–102,04 мм.
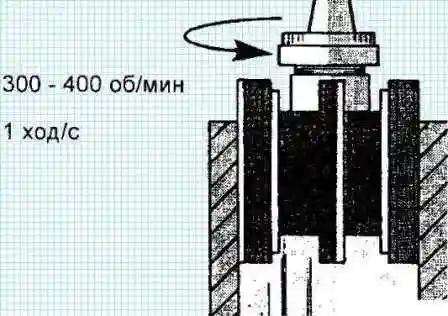
На другому етапі хонінгування (фінішному) використовуйте бруски з карбіду кремнію зернистістю 285.
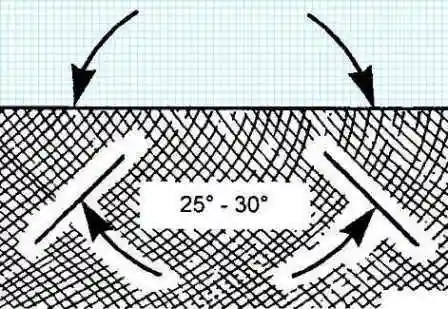
Зробіть 15–20 проходів, надавши необхідний кут нахилу хона.
Після завершення обробки ретельно промийте й продмухайте всі канали від стружки, бруду, металевих частинок і мастила.


