
Nous effectuons le contrôle et la réparation du bloc lors d’une révision générale du moteur.
Toutes les mesures du bloc-cylindres doivent être effectuées lorsque le bloc se trouve sur une surface plane et horizontale et que tous les chapeaux de paliers principaux sont installés.
Vérifiez la présence de traces de honage sur la surface du cylindre.
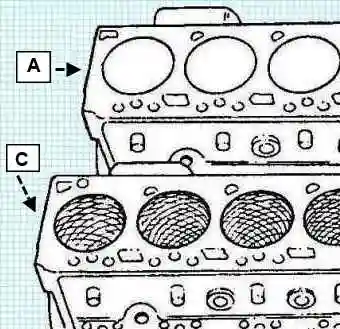
Sur la surface du cylindre doivent être visibles des lignes croisées inclinées à 20–25° par rapport au plan supérieur du bloc-cylindres.
Si nécessaire, réalisez un honage des cylindres.
Vérifiez les portées des paliers principaux.
- Installez les chapeaux de paliers principaux sans coussinets.
- Serrez les vis des paliers principaux. Couple de serrage : 176 N·m.
Mesurez le diamètre de la portée du palier principal. Diamètre de la portée du palier principal : 87,983–88,019 mm.
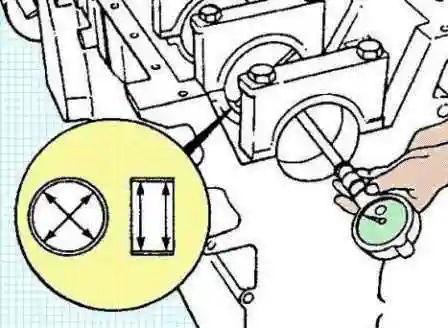
Remarque : si les diamètres des portées des paliers principaux ne correspondent pas aux valeurs nominales, vérifiez la correcte installation et l’orientation des chapeaux de paliers principaux. Si les chapeaux de paliers principaux sont correctement installés, remplacez le bloc-cylindres.
Vérifiez la planéité du bloc-cylindres à l’aide d’une règle de précision et d’une jauge d’épaisseur.
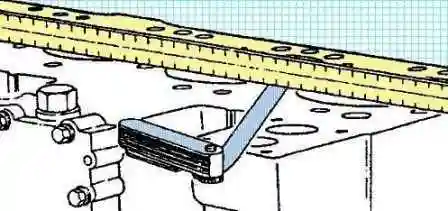
Planéité maximale :
- dans le sens longitudinal : 0,076 mm ;
- dans le sens transversal : 0,051 mm.
Vérifiez l’absence de petites irrégularités ou de défauts. En leur présence, la surface supérieure du bloc-cylindres doit être rectifiée.
Remarque : la rectification de la surface supérieure du bloc-cylindres n’est autorisée que si elle permet ensuite d’assurer la hauteur de saillie requise des pistons. Après rectification de la surface supérieure du bloc-cylindres, l’utilisation de joints de réparation est prévue. Si après rectification il est impossible d’assurer la hauteur de saillie requise du piston, remplacez le bloc-cylindres.
Mesurez le diamètre intérieur du cylindre.
Remarque : lors des mesures, du honage ou de l’alésage des cylindres, tous les chapeaux de paliers principaux doivent être installés et les vis serrées au couple nominal.
Vérifiez que la surface des cylindres ne présente ni dommages ni usure excessive.
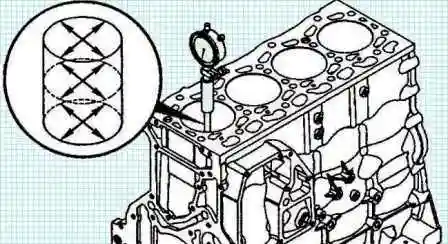
À l’aide d’un alésomètre, mesurez le diamètre du cylindre en 4 points espacés de 90°, aux positions extrêmes de la course du piston. Effectuez la mesure du diamètre du cylindre à une profondeur supérieure à 50 mm de la surface supérieure du bloc-cylindres.
- Diamètre du cylindre : 102,01–102,03 mm.
- Ovalisation maximale : 0,038 mm.
- Conicité maximale : 0,076 mm.
Vérifiez le diamètre intérieur de l’alésage de l’arbre à cames avec la douille déposée.
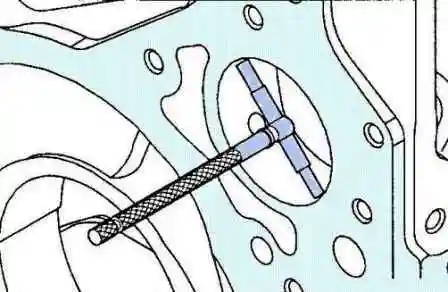
Diamètre maximal : 59,248 mm.
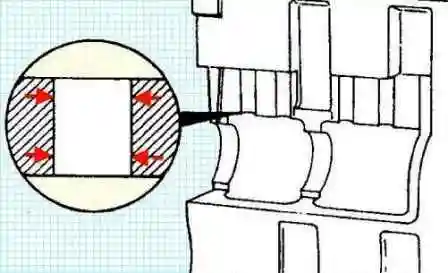
Vérifiez les alésages des poussoirs quant à la présence de dommages et d’usure. Diamètre de l’alésage du poussoir : 16,000–16,055 mm.
Réparation du bloc-cylindres
Important ! La pénétration de particules étrangères formées lors des opérations de réparation dans les canaux d’huile du moteur n’est pas admissible. Le non-respect de cette exigence entraînera une défaillance du moteur.
Après un alésage ou un honage effectué dans un atelier de réparation tiers, il est recommandé de rincer et de souffler obligatoirement le bloc-cylindres.
Avant la réparation des cylindres, obstruez obligatoirement les canaux d’huile et les trous des poussoirs dans la partie supérieure du bloc-cylindres avec un ruban résistant à l’eau.
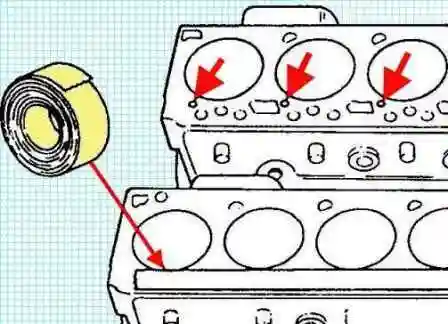
Honage de restauration de la surface de la chemise de cylindre en cas d’apparition de brillance sur les parois (si nécessaire). Le honage assure la retention de l’huile sur les parois des cylindres, ce qui est nécessaire au fonctionnement normal des segments de piston.
Le honage n’est autorisé que si les dimensions des cylindres correspondent aux valeurs nominales.
Remarque : la portée de nouveaux segments de piston dans des cylindres à surface brillante sera insuffisante.
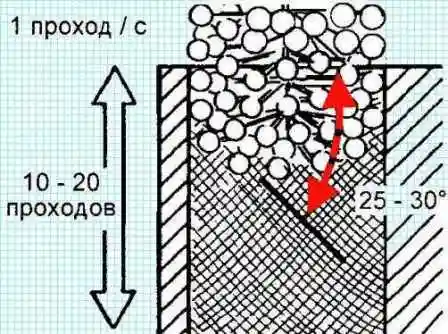
Utilisez une tête de honage ronde (n° 3823612 ou similaire) tournant à 300–400 tr/min et effectuant un cycle de déplacement vertical par seconde.
Utilisez une huile de honage de haute qualité ou un mélange à parts égales d’huile moteur SAE30W et de gazole.
Remarque : les passes verticales doivent être régulières et continues sur toute la hauteur du cylindre. Vérifiez l’alésage du cylindre après 10 passes.
L’angle des lignes croisées dépend de la vitesse de rotation et de la vitesse de déplacement vertical de la tête de honage. Une vitesse de déplacement trop élevée ou trop faible entraînera un écart de cet angle par rapport à la norme.
Sur une surface de cylindre correctement honée, les lignes de honage doivent être inclinées à 20–25° par rapport au plan supérieur du bloc-cylindres.
Rincez le bloc-cylindres à l’eau chaude avec un concentré de détergent jusqu’à élimination complète des résidus de particules abrasives. Rincez la surface des cylindres au solvant. Séchez le bloc-cylindres à l’air comprimé.
Remplacement de la chemise de cylindre
Le bloc-cylindres doit être alésé pour l’installation de chemises de réparation. L’utilisation de chemises de réparation permet d’utiliser des pistons et des segments de dimension nominale.
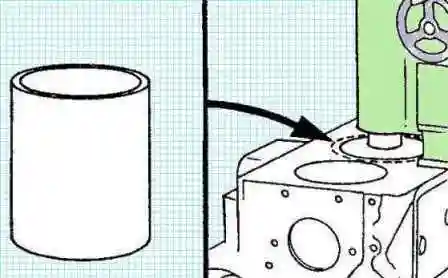
Alésez le cylindre à la valeur nécessaire.
- Diamètre de l’alésage du cylindre : 104,500–104,515 mm.
- Profondeur maximale de l’alésage du cylindre : 192,65 mm.
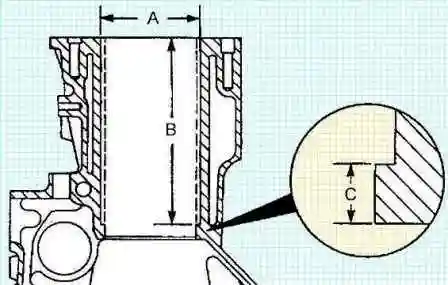
En conséquence, un épaulement de 6,35 mm de hauteur doit se former dans la partie inférieure du cylindre, sur lequel la chemise sera posée. Nettoyez soigneusement le bloc-cylindres des copeaux métalliques.
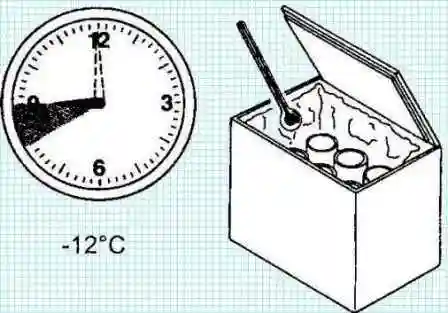
Placez les chemises de réparation dans un congélateur à une température inférieure à −12 °C pendant au moins 1 heure.
Remarque : sortez les chemises une par une juste avant l’installation.
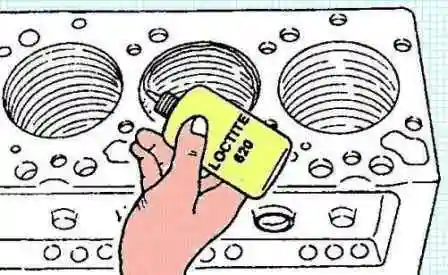
Appliquez du produit d’étanchéité Loctite 620 sur la partie supérieure de l’alésage du bloc-cylindres juste avant l’installation de la chemise.
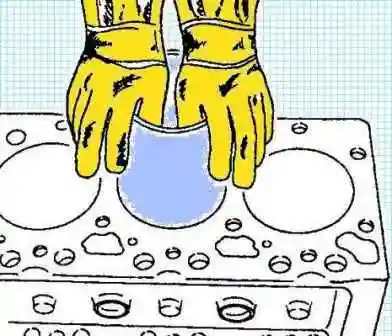
Mettez des gants de protection, enfoncez à la main la chemise refroidie dans le bloc-cylindres autant que possible.
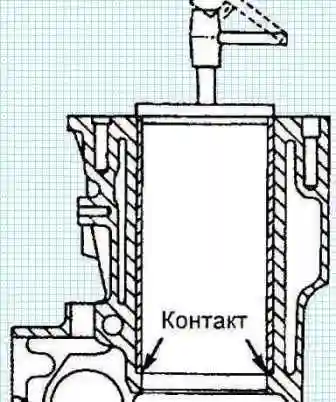
À l’aide d’une presse, pressez la chemise dans le bloc-cylindres jusqu’au contact avec l’épaulement dans la partie inférieure de l’alésage.
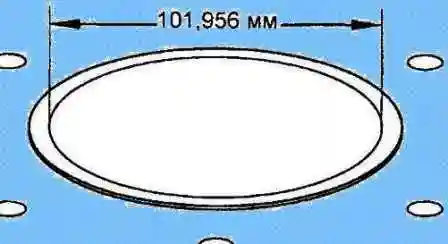
Alésez la chemise installée à la dimension nominale. Diamètre nominal : 101,956 mm.
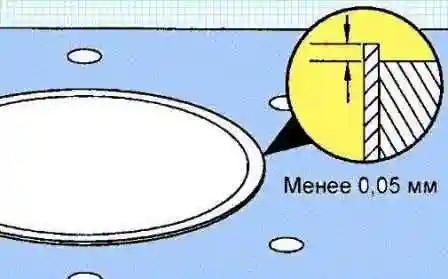
Usinez la partie supérieure de la chemise de sorte que sa saillie soit inférieure à 0,05 mm au-dessus de la surface du bloc-cylindres.
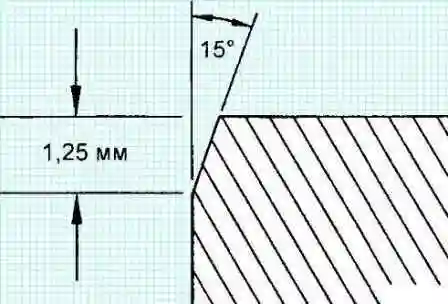
Après l’alésage, à l’aide d’une pierre de honage, réalisez un chanfrein de 1,25 mm de profondeur à 15° par rapport à la verticale.
Après l’alésage de la chemise de réparation, un honage en deux étapes est nécessaire pour terminer l’usinage du cylindre. Utilisez un équipement de honage de qualité.
Lors du honage, la vitesse de rotation de la tête de honage doit être de 300–400 tr/min et le temps de passe vers le haut et vers le bas de 1 s. Utilisez une huile de honage de qualité ou préparez un mélange à parts égales d’huile moteur de viscosité SAE30W et de gazole.
Pour la première étape de honage, utilisez des pierres en carbure de silicium de grain 80. Honez les cylindres jusqu’à la dimension finale. Diamètre : 102,00–102,04 mm.
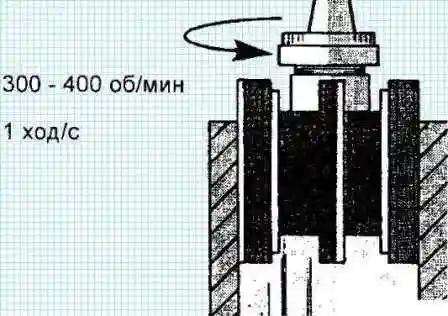
À la deuxième étape de honage (finition), utilisez des pierres en carbure de silicium de grain 285.
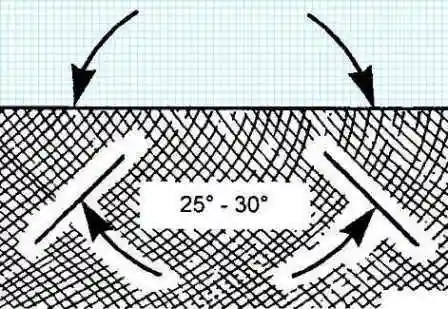
Effectuez 15–20 passes en donnant l’angle d’inclinaison nécessaire au honage.
Après la fin de l’usinage, rincez et soufflez soigneusement tous les canaux pour éliminer les copeaux, la saleté, les particules métalliques et l’huile.


