
Realizamos la comprobación y reparación del bloque durante la reparación general del motor.
Todas las mediciones del bloque de cilindros deben realizarse cuando el bloque se encuentra sobre una superficie plana y horizontal y todas las tapas de los apoyos principales están instaladas.
Compruebe la superficie del cilindro en busca de marcas de bruñido.
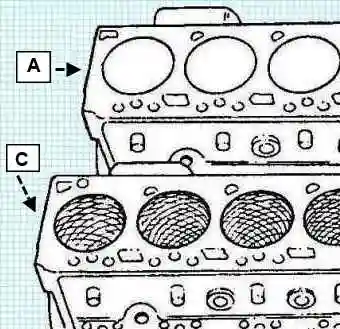
En la superficie del cilindro deben apreciarse líneas cruzadas inclinadas 20–25° respecto al plano superior del bloque de cilindros.
Si es necesario, bruña los cilindros.
Compruebe los alojamientos de los cojinetes principales.
- Instale las tapas de los cojinetes principales sin casquillos.
- Apriete los tornillos de los cojinetes principales. Par de apriete: 176 N·m.
Mida el diámetro del alojamiento del cojinete principal. Diámetro del alojamiento del cojinete principal: 87,983–88,019 mm.
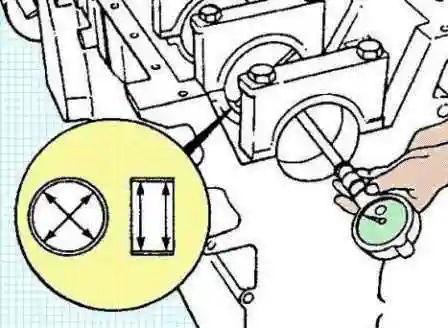
Nota: si los diámetros de los alojamientos de los cojinetes principales no corresponden a los nominales, compruebe la correcta instalación y orientación de las tapas de los cojinetes principales. Si las tapas de los cojinetes principales están instaladas correctamente, sustituya el bloque de cilindros.
Compruebe la planeidad del bloque de cilindros con una regla de precisión y una galga de espesores.
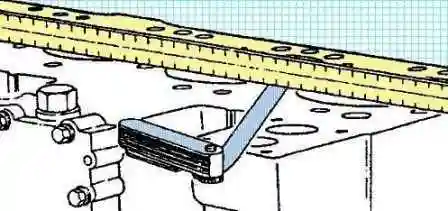
Planeidad máxima:
- longitudinal: 0,076 mm;
- transversal: 0,051 mm.
Compruebe la ausencia de pequeñas irregularidades o defectos. En caso de existir, la superficie superior del bloque de cilindros debe rectificarse.
Nota: la rectificación de la superficie superior del bloque de cilindros solo se permite si después se puede garantizar la altura de saliente requerida de los pistones. Tras la rectificación de la superficie superior del bloque de cilindros está previsto el uso de juntas de reparación. Si tras la rectificación no se puede garantizar la altura de saliente requerida del pistón, sustituya el bloque de cilindros.
Mida el diámetro interior del cilindro.
Nota: durante las mediciones, el bruñido o el mandrinado de los cilindros, todas las tapas de los cojinetes principales deben estar instaladas y los tornillos apretados al par nominal.
Compruebe que la superficie de los cilindros no presente daños ni desgaste excesivo.
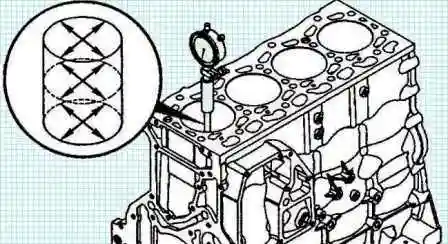
Con un micrómetro de interiores, mida el diámetro del cilindro en 4 puntos separados 90° entre sí, en las posiciones extremas de la carrera del pistón. Realice la medición del diámetro del cilindro a una profundidad superior a 50 mm desde la superficie superior del bloque de cilindros.
- Diámetro del cilindro: 102,01–102,03 mm.
- Ovalización máxima: 0,038 mm.
- Conicidad máxima: 0,076 mm.
Compruebe el diámetro interior del mandrinado del árbol de levas con el casquillo desmontado.
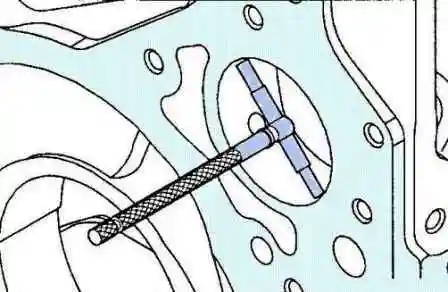
Diámetro máximo: 59,248 mm.
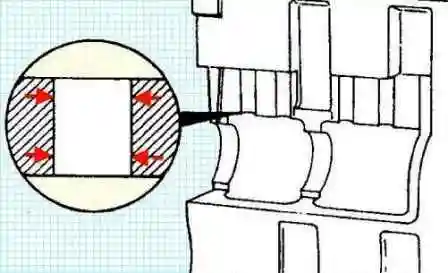
Compruebe los mandrinados de los taqués en busca de daños y desgaste. Diámetro del mandrinado del taqué: 16,000–16,055 mm.
Reparación del bloque de cilindros
¡Importante! No se permite la entrada de partículas extrañas formadas durante las operaciones de reparación en los canales de aceite del motor. El incumplimiento de este requisito provocará el fallo del motor.
Tras realizar el mandrinado o el bruñido en un taller de reparación externo, se recomienda lavar y soplar obligatoriamente el bloque de cilindros.
Antes de reparar los cilindros, cubra obligatoriamente los canales de aceite y los orificios de los taqués en la parte superior del bloque de cilindros con cinta resistente al agua.
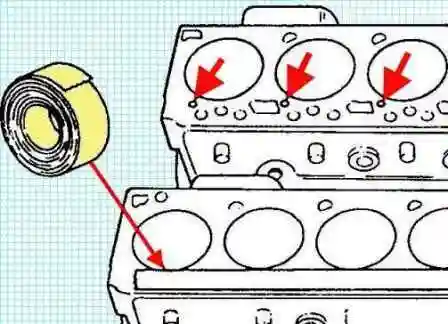
Bruñido restaurador de la superficie de la camisa del cilindro cuando aparezca brillo en las paredes (si es necesario). El bruñido garantiza la retención de aceite en las paredes de los cilindros, lo que es necesario para el funcionamiento normal de los segmentos del pistón.
El bruñido solo se permite si las dimensiones de los cilindros corresponden a las nominales.
Nota: el asentamiento de nuevos segmentos de pistón en cilindros con superficie brillante será insuficiente.
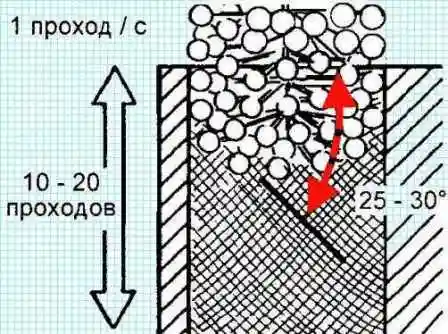
Utilice un cabezal de bruñido redondo (n.º 3823612 o similar) con una frecuencia de rotación de 300–400 rpm, que realice un ciclo de desplazamiento vertical por segundo.
Utilice aceite de bruñido de alta calidad o una mezcla a partes iguales de aceite de motor SAE30W y gasóleo.
Nota: las pasadas verticales deben ser suaves y continuas en toda la altura del cilindro. Compruebe el orificio del cilindro tras 10 pasadas.
El ángulo de las líneas cruzadas depende de la frecuencia de rotación y de la velocidad de desplazamiento vertical del cabezal de bruñido. Una velocidad de desplazamiento demasiado alta o demasiado baja provocará una desviación de este ángulo respecto a la norma.
En una superficie de cilindro correctamente bruñida, las líneas de bruñido deben estar inclinadas 20–25° respecto al plano superior del bloque de cilindros.
Lave el bloque de cilindros con agua caliente y concentrado de detergente hasta eliminar por completo los restos de partículas abrasivas. Lave la superficie de los cilindros con disolvente. Seque el bloque de cilindros con aire comprimido.
Sustitución de la camisa del cilindro
El bloque de cilindros debe mandrinarse para instalar camisas de reparación. El uso de camisas de reparación permite utilizar pistones y segmentos de tamaño nominal.
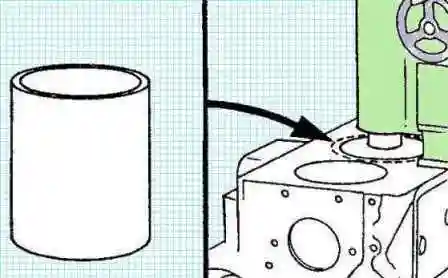
Mandrine el cilindro a la magnitud necesaria.
- Diámetro del mandrinado del cilindro: 104,500–104,515 mm.
- Profundidad máxima del mandrinado del cilindro: 192,65 mm.
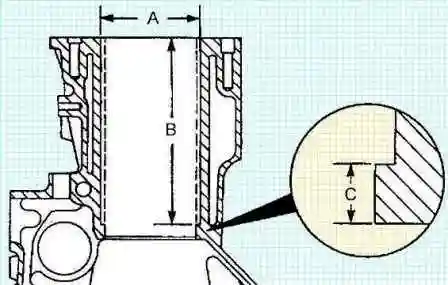
Como resultado, en la parte inferior del cilindro debe formarse un escalón de 6,35 mm de altura, sobre el que se asentará la camisa. Limpie cuidadosamente el bloque de cilindros de virutas metálicas.
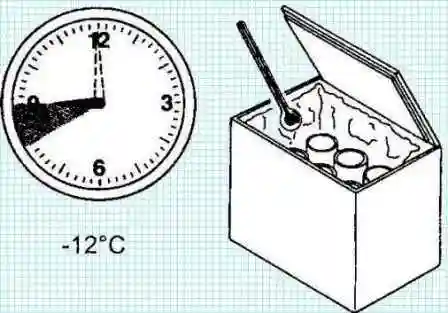
Coloque las camisas de reparación en un congelador a una temperatura inferior a −12 °C durante al menos 1 hora.
Nota: saque las camisas de una en una justo antes de la instalación.
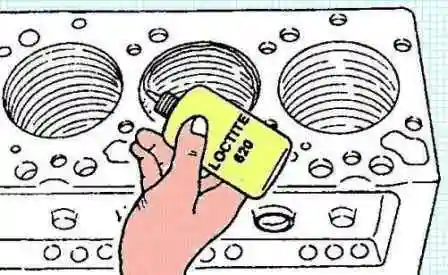
Aplique sellador Loctite 620 en la parte superior del mandrinado del bloque de cilindros justo antes de instalar la camisa.
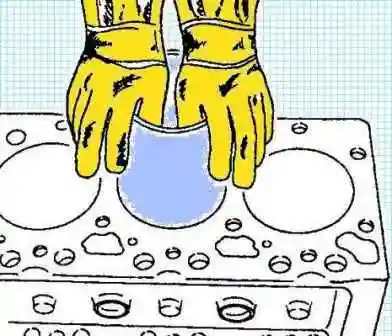
Póngase guantes de protección y hunda con las manos la camisa enfriada en el bloque de cilindros todo lo posible.
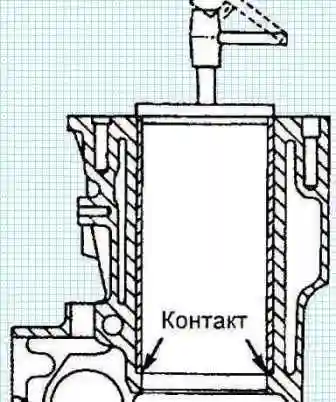
Con una prensa, prense la camisa en el bloque de cilindros hasta el contacto con el escalón en la parte inferior del mandrinado.
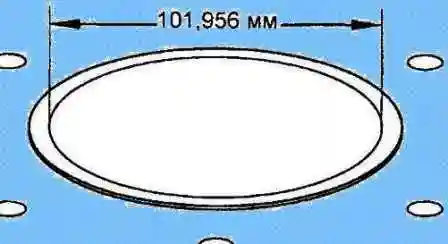
Mandrine la camisa instalada a la dimensión nominal. Diámetro nominal: 101,956 mm.
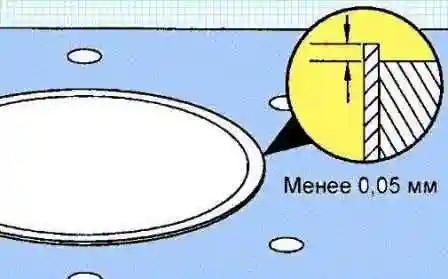
Mecanice la parte superior de la camisa de modo que su saliente sea inferior a 0,05 mm sobre la superficie del bloque de cilindros.
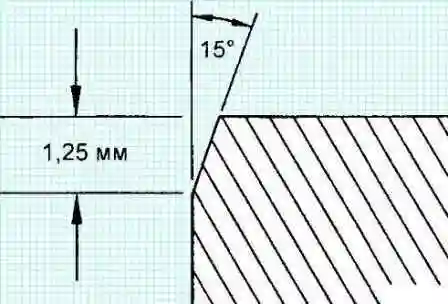
Tras el mandrinado, con una piedra de bruñir realice un chaflán de 1,25 mm de profundidad a 15° respecto a la vertical.
Tras el mandrinado de la camisa de reparación es necesario un bruñido en dos etapas para finalizar el mecanizado del cilindro. Utilice equipo de bruñido de calidad.
Durante el bruñido, la velocidad de rotación del cabezal de bruñido debe ser de 300–400 rpm y el tiempo de pasada hacia arriba y hacia abajo de 1 s. Utilice aceite de bruñido de calidad o prepare una mezcla a partes iguales de aceite de motor de viscosidad SAE30W y gasóleo.
Para la primera etapa de bruñido utilice piedras de carburo de silicio de grano 80. Bruña los cilindros hasta la dimensión final. Diámetro: 102,00–102,04 mm.
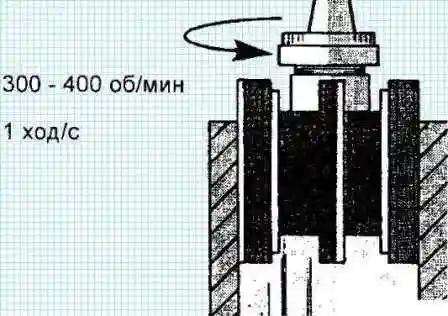
En la segunda etapa de bruñido (acabado) utilice piedras de carburo de silicio de grano 285.
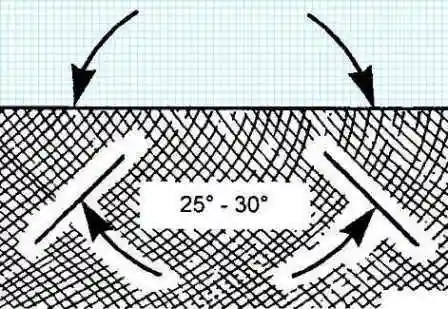
Realice 15–20 pasadas dando el ángulo de inclinación necesario al bruñido.
Tras finalizar el mecanizado, lave y sople cuidadosamente todos los canales para eliminar virutas, suciedad, partículas metálicas y aceite.


