
Wir führen die Prüfung und Reparatur des Blocks bei einer Motorüberholung durch.
Alle Messungen am Zylinderblock müssen durchgeführt werden, wenn der Block auf einer ebenen horizontalen Fläche liegt und alle Hauptlagerdeckel montiert sind.
Prüfen Sie die Zylinderoberfläche auf Hon Spuren.
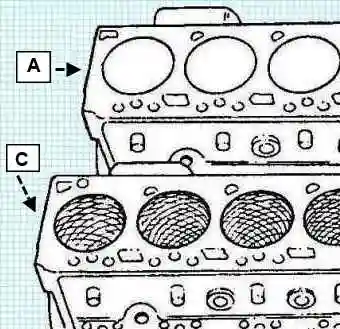
Auf der Zylinderoberfläche müssen sich kreuzende Linien sichtbar sein, die in einem Winkel von 20–25° zur oberen Ebene des Zylinderblocks verlaufen.
Bei Bedarf honen Sie die Zylinder.
Prüfen Sie die Hauptlagerbohrungen.
- Montieren Sie die Hauptlagerdeckel ohne Lagerschalen.
- Ziehen Sie die Hauptlagerschrauben an. Anzugsmoment: 176 N·m.
Messen Sie den Durchmesser der Hauptlagerbohrung. Durchmesser der Hauptlagerbohrung: 87,983–88,019 mm.
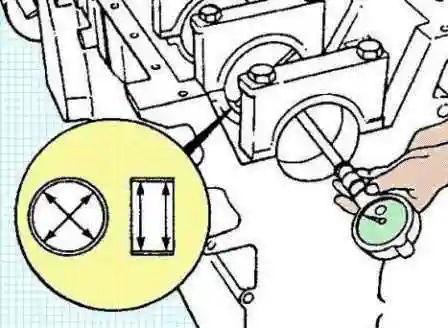
Hinweis: Wenn die Durchmesser der Hauptlagerbohrungen nicht den Nennwerten entsprechen, prüfen Sie die korrekte Montage und Ausrichtung der Hauptlagerdeckel. Wenn die Hauptlagerdeckel korrekt montiert sind, tauschen Sie den Zylinderblock aus.
Prüfen Sie die Ebenheit des Zylinderblocks mit einem Präzisionslineal und einer Fühlerlehre.
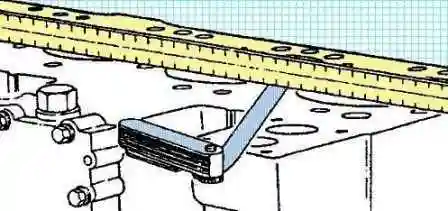
Maximale Ebenheitsabweichung:
- längs: 0,076 mm;
- quer: 0,051 mm.
Prüfen Sie das Fehlen kleiner Unebenheiten oder Defekte. Bei deren Vorhandensein ist die obere Fläche des Zylinderblocks zu schleifen.
Hinweis: Das Schleifen der oberen Fläche des Zylinderblocks ist nur zulässig, wenn danach die erforderliche Überstandshöhe der Kolben gewährleistet werden kann. Nach dem Schleifen der oberen Fläche des Zylinderblocks ist die Verwendung von Reparaturdichtungen vorgesehen. Wenn nach dem Schleifen die erforderliche Überstandshöhe des Kolbens nicht gewährleistet werden kann, tauschen Sie den Zylinderblock aus.
Messen Sie den Innendurchmesser des Zylinders.
Hinweis: Bei Messungen, Honen oder Bohren der Zylinder müssen alle Hauptlagerdeckel montiert und die Schrauben mit dem Nennanzugsmoment angezogen sein.
Prüfen Sie die Zylinderoberfläche auf das Fehlen von Schäden und übermäßigem Verschleiß.
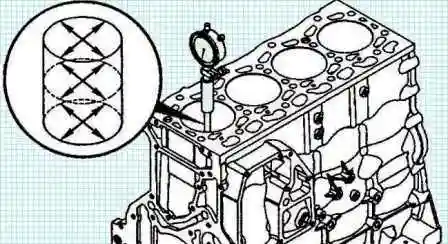
Messen Sie mit einem Innenmessgerät den Zylinderdurchmesser an 4 um 90° voneinander entfernten Punkten in den Extremstellungen des Kolbenhubs. Führen Sie die Messung des Zylinderdurchmessers in einer Tiefe von mehr als 50 mm von der oberen Fläche des Zylinderblocks durch.
- Zylinderdurchmesser: 102,01–102,03 mm.
- Maximale Ovalität: 0,038 mm.
- Maximale Konizität: 0,076 mm.
Prüfen Sie den Innendurchmesser der Bohrung für die Nockenwelle bei ausgebauter Buchse.
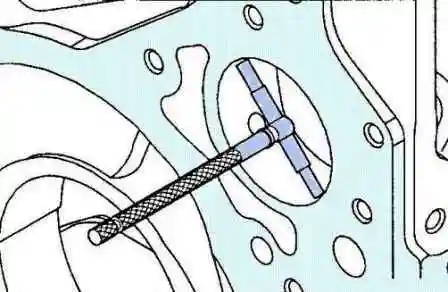
Maximaler Durchmesser: 59,248 mm.
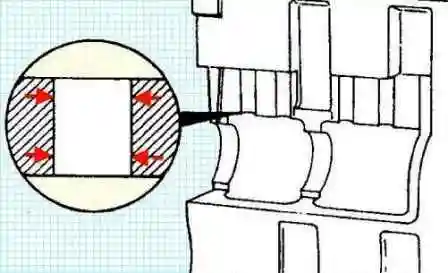
Prüfen Sie die Bohrungen für die Stößel auf Schäden und Verschleiß. Durchmesser der Stößelbohrung: 16,000–16,055 mm.
Reparatur des Zylinderblocks
Wichtig! Das Eindringen von Fremdpartikeln, die bei den Reparaturarbeiten entstehen, in die Ölkanäle des Motors ist nicht zulässig. Die Nichtbeachtung dieser Anforderung führt zum Ausfall des Motors.
Nach dem Bohren oder Honen in einer externen Reparaturwerkstatt wird empfohlen, den Zylinderblock unbedingt zu spülen und auszublasen.
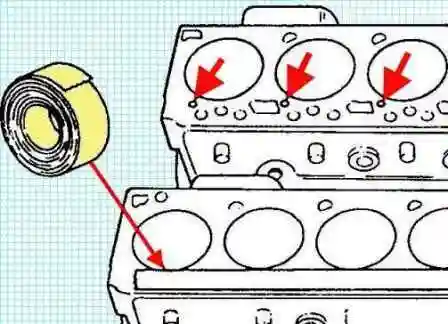
Vor der Reparatur der Zylinder kleben Sie unbedingt die Ölkanäle und die Bohrungen für die Stößel im oberen Teil des Zylinderblocks mit wasserfestem Klebeband ab.
Wiederherstellendes Honen der Zylinderlaufbuchsenoberfläche bei Glanzbildung an den Wänden (bei Bedarf). Das Honen gewährleistet die Ölretention an den Zylinderwänden, was für die normale Funktion der Kolbenringe erforderlich ist.
Das Honen ist nur zulässig, wenn die Abmessungen der Zylinder den Nennwerten entsprechen.
Hinweis: Der Sitz neuer Kolbenringe in Zylindern mit glänzender Oberfläche wird nicht dicht sein.
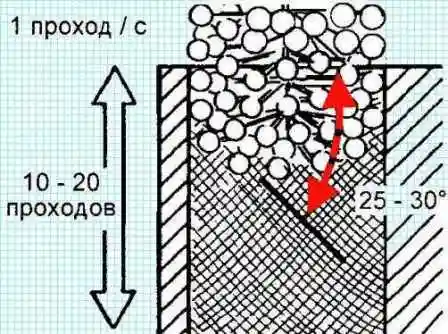
Verwenden Sie einen runden Honkopf (Nr. 3823612 oder ähnlich) mit einer Drehzahl von 300–400 U/min, der pro Sekunde einen Vertikalbewegungszyklus ausführt.
Verwenden Sie hochwertiges Honöl oder eine Mischung zu gleichen Teilen aus Motoröl SAE30W und Dieselkraftstoff.
Hinweis: Die vertikalen Durchgänge müssen über die gesamte Zylinderhöhe gleichmäßig und kontinuierlich sein. Prüfen Sie die Zylinderbohrung nach 10 Durchgängen.
Der Winkel der sich kreuzenden Linien hängt von der Drehzahl und der Geschwindigkeit der vertikalen Bewegung des Honkopfs ab. Eine zu hohe oder zu niedrige Bewegungsgeschwindigkeit führt zu einer Abweichung dieses Winkels von der Norm.
Auf einer korrekt gehonen Zylinderoberfläche müssen die Honlinien in einem Winkel von 20–25° zur oberen Ebene des Zylinderblocks verlaufen.
Spülen Sie den Zylinderblock mit heißem Wasser und Reinigungsmittelkonzentrat, bis die Reste der Schleifpartikel vollständig entfernt sind. Spülen Sie die Zylinderoberfläche mit Lösungsmittel. Trocknen Sie den Zylinderblock mit Druckluft.
Austausch der Zylinderlaufbuchse
Der Zylinderblock muss für die Montage von Reparaturlaufbuchsen gebohrt werden. Die Verwendung von Reparaturlaufbuchsen ermöglicht die Verwendung von Kolben und Ringen der Nenngröße.
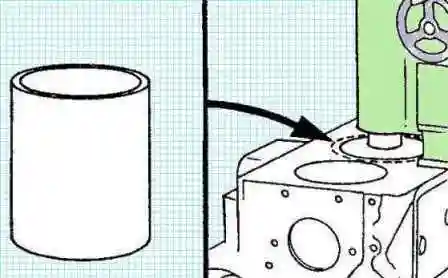
Bohren Sie den Zylinder auf das erforderliche Maß.
- Durchmesser der Zylinderbohrung: 104,500–104,515 mm.
- Maximale Tiefe der Zylinderbohrung: 192,65 mm.
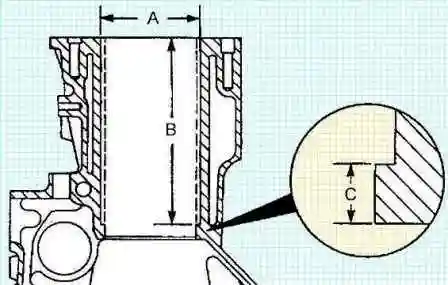
Infolgedessen muss im unteren Teil des Zylinders eine Stufe von 6,35 mm Höhe entstehen, auf der die Laufbuchse sitzt. Reinigen Sie den Zylinderblock gründlich von Metallspänen.
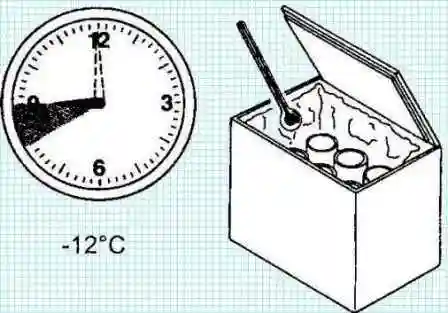
Legen Sie die Reparaturlaufbuchsen mindestens 1 Stunde in ein Gefrierfach mit einer Temperatur unter −12 °C.
Hinweis: Nehmen Sie die Laufbuchsen einzeln unmittelbar vor der Montage heraus.
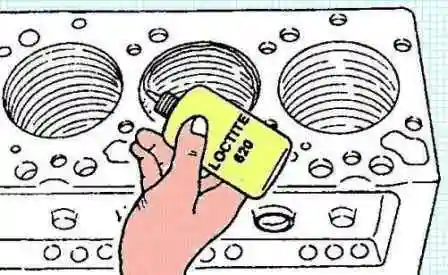
Tragen Sie Dichtmittel Loctite 620 auf den oberen Teil der Bohrung des Zylinderblocks unmittelbar vor der Montage der Laufbuchse auf.
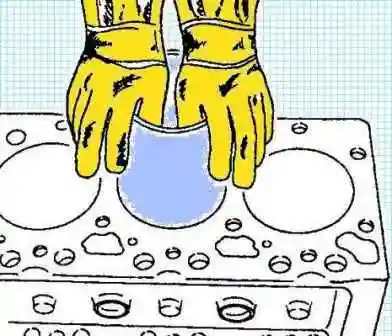
Ziehen Sie Schutzhandschuhe an und drücken Sie die gekühlte Laufbuchse mit den Händen so weit wie möglich in den Zylinderblock.
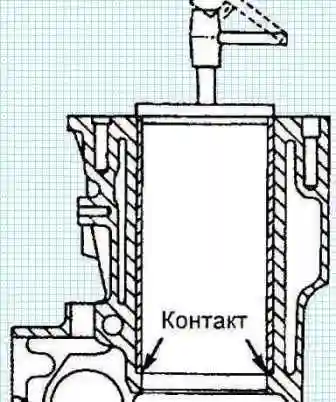
Pressen Sie mit einer Presse die Laufbuchse in den Zylinderblock bis zum Kontakt mit der Stufe im unteren Teil der Bohrung ein.
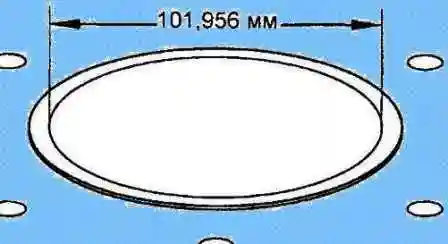
Bohren Sie die montierte Laufbuchse auf das Nennmaß. Nenndurchmesser: 101,956 mm.
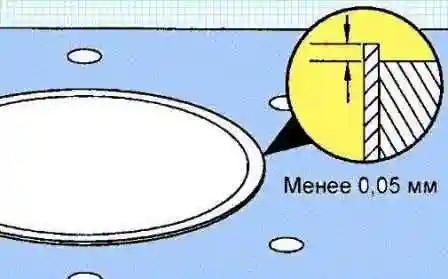
Bearbeiten Sie den oberen Teil der Laufbuchse so, dass ihr Überstand weniger als 0,05 mm über der Oberfläche des Zylinderblocks beträgt.
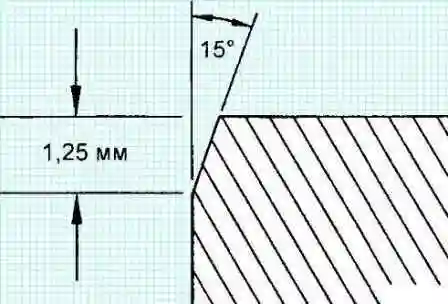
Bringen Sie nach dem Bohren mit einem Honstein eine Fase von 1,25 mm Tiefe unter einem Winkel von 15° zur Vertikalen an.
Nach dem Bohren der Reparaturlaufbuchse ist ein zweistufiges Honen erforderlich, um die Bearbeitung des Zylinders abzuschließen. Verwenden Sie hochwertige Honausrüstung.
Beim Honen muss die Drehzahl des Honkopfs 300–400 U/min und die Zeit des Auf- und Abwärtsdurchgangs 1 s betragen. Verwenden Sie hochwertiges Honöl oder bereiten Sie eine Mischung zu gleichen Teilen aus Motoröl der Viskosität SAE30W und Dieselkraftstoff zu.
Für die erste Honstufe verwenden Sie Steine aus Siliziumkarbid mit der Körnung 80. Honen Sie die Zylinder auf das Endmaß. Durchmesser: 102,00–102,04 mm.
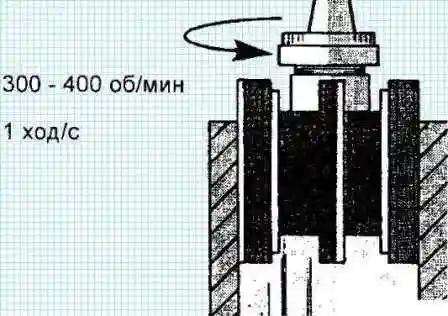
In der zweiten Honstufe (Feinhonen) verwenden Sie Steine aus Siliziumkarbid mit der Körnung 285.
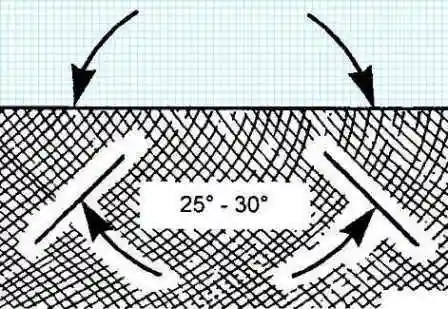
Führen Sie 15–20 Durchgänge durch und geben Sie dem Honen den erforderlichen Neigungswinkel.
Spülen und blasen Sie nach Abschluss der Bearbeitung alle Kanäle gründlich von Spänen, Schmutz, Metallpartikeln und Öl aus.


