
Праверку і рамонт блока робім пры капітальным рамонце рухавіка.
Усе вымярэнні блока цыліндраў павінны праводзіцца, калі блок знаходзіцца на роўнай гарызантальнай паверхні, а ўсе вечкі карэнных апораў усталяваны.
Праверце паверхню цыліндра на наяўнасць хонаў.
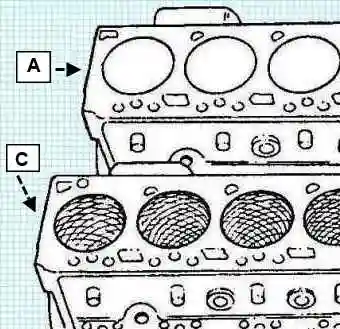
На паверхні цыліндра павінны быць прыкметныя перакрыжаваныя лініі, якія ідуць пад вуглом 20–25° адносна верхняй плоскасці блока цыліндраў.
Пры неабходнасці адахонінгуйце цыліндры.
Праверце пасцелі карэнных падшыпнікаў.
- Усталюйце вечкі карэнных падшыпнікаў без укладышаў.
- Зацягніце болты карэнных падшыпнікаў. Момант зацяжкі: 176 Н·м.
Вымерайце дыяметр пасцелі карэннага падшыпніка. Дыяметр пасцелі карэннага падшыпніка: 87,983–88,019 мм.
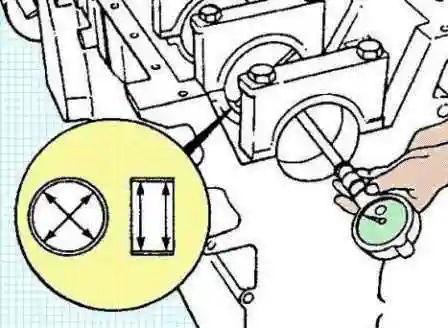
Заўвага: калі дыяметры пасцеляў карэнных падшыпнікаў не адпавядаюць намінальным, праверце правільнасць усталявання і арыентацыі вечкаў карэнных падшыпнікаў. Калі вечкі карэнных падшыпнікаў усталяваны правільна, заменіце блок цыліндраў.
Праверце неплоскаснасць блока цыліндраў з дапамогай прэцызійнай лінейкі і шчупа.
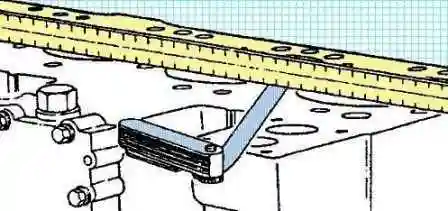
Максімальная неплоскаснасць:
- уздоўж: 0,076 мм;
- упоперак: 0,051 мм.
Праверце адсутнасць дробных няроўнасцей або дэфектаў. Пры іх наяўнасці верхняя паверхня блока цыліндраў падлягае шліфоўцы.
Заўвага: шліфоўка верхняй паверхні блока цыліндраў дапускаецца толькі ў выпадку, калі пасля гэтага можна забяспечыць патрэбную вышыню выступання поршняў. Пасля шліфоўкі верхняй паверхні блока цыліндраў прадугледжана выкарыстанне рамонтных пракладак. Калі пасля шліфоўкі нельга забяспечыць патрэбную вышыню выступання поршня, заменіце блок цыліндраў.
Вымерайце ўнутраны дыяметр цыліндра.
Заўвага: пры вымярэннях, ханінгаванні або расточцы цыліндраў усе вечкі карэнных падшыпнікаў павінны быць усталяваны, а болты зацягнуты намінальным момантам зацяжкі.
Праверце паверхню цыліндраў на адсутнасць пашкоджанняў і празмернага зносу.
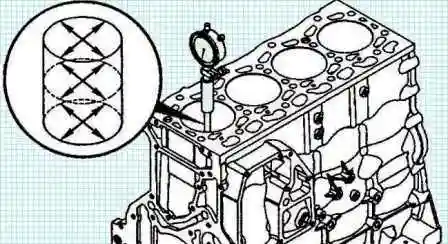
З дапамогай нутрамера вымерайце дыяметр цыліндра ў 4 кропках, аддаленых адна ад адной на 90°, у крайніх становішчах ходу поршня. Вымярэнне дыяметра цыліндра выконвайце на глыбіні больш за 50 мм ад верхняй паверхні блока цыліндраў.
- Дыяметр цыліндра: 102,01–102,03 мм.
- Максімальная авальнасць: 0,038 мм.
- Максімальная конуснасць: 0,076 мм.
Праверце ўнутраны дыяметр расточкі пад размеркавальны вал са знятай утулкай.
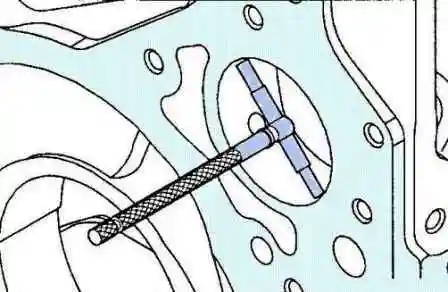
Максімальны дыяметр: 59,248 мм.
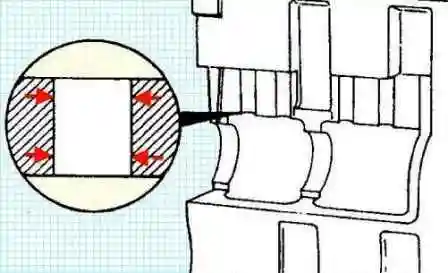
Праверце расточкі пад штурхальнікі на наяўнасць пашкоджанняў і зносу. Дыяметр расточкі пад штурхальнік: 16,000–16,055 мм.
Рамонт блока цыліндраў
Важна! Не дапускаецца траплення старонніх часціц, утвораных у ходзе выканання рамонтных аперацый, у масленыя каналы рухавіка. Невыкананне гэтага патрабавання прывядзе да выхаду рухавіка з ладу.
Пасля правядзення расточкі або ханінгавання ў старонняй рамонтнай майстэрні рэкамендуецца абавязкова прамыць і прадзьмуць блок цыліндраў.
Перад рамонтам цыліндраў абавязкова заклейце масленыя каналы і адтуліны пад штурхальнікі ў верхняй частцы блока цыліндраў водастойкай стужкай.
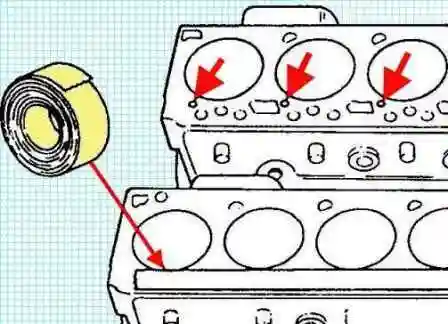
Аднаўляльнае ханінгаванне люстэрка гільзы цыліндра пры ўтварэнні глянцу на сценках (пры неабходнасці). Ханінгаванне забяспечвае ўтрыманне масла на сценках цыліндраў, што неабходна для нармальнай працы поршневых кольцаў.
Ханінгаванне дапускаецца толькі ў выпадку, калі памеры цыліндраў адпавядаюць намінальным.
Заўвага: пасадка новых поршневых кольцаў у цыліндры з глянцавай паверхняй будзе нешчыльнай.
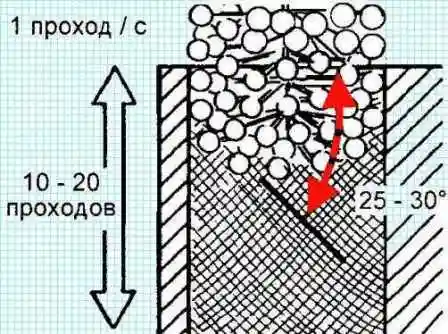
Выкарыстоўвайце круглую ханінгавальную галоўку (№ 3823612 або аналагічную) з частатой вярчэння 300–400 аб/хв, якая здзяйсняе за секунду адзін цыкл перамяшчэння ў вертыкальным кірунку.
Выкарыстоўвайце высакаякаснае масла для ханінгавання або сумесь роўных долей маторнага масла SAE30W і дызельнага паліва.
Заўвага: вертыкальныя праходы павінны быць плаўнымі і бесперапыннымі па ўсёй вышыні цыліндра. Праверце адтуліну цыліндра пасля 10 праходаў.
Вугал нанясення перакрыжаваных ліній залежыць ад частаты вярчэння і хуткасці вертыкальнага перамяшчэння ханінгавальнай галоўкі. Занадта высокая або занадта нізкая хуткасць перамяшчэння прывядзе да адхілення гэтага вугла ад нормы.
На правільна адахонінгаванай паверхні люстэрка цыліндра лініі хона павінны ісці пад вуглом 20–25° адносна верхняй плоскасці блока цыліндраў.
Прамыце блок цыліндраў гарачай вадой з канцэнтратам мыйнага сродку да поўнага выдалення рэшткаў абразіўных часціц. Прамыце паверхню цыліндраў растваральнікам. Праcyшыце блок цыліндраў сціснутым паветрам.
Замена гільзы цыліндра
Блок цыліндраў павінен быць расточаны для ўсталявання рамонтных гільзаў. Выкарыстанне рамонтных гільзаў дазваляе выкарыстоўваць поршні і кольцы намінальнага памеру.
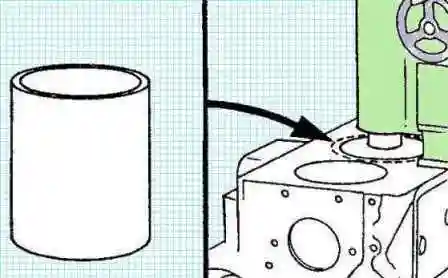
Растачыце цыліндр на неабходную велічыню.
- Дыяметр расточкі цыліндра: 104,500–104,515 мм.
- Максімальная глыбіня расточкі цыліндра: 192,65 мм.
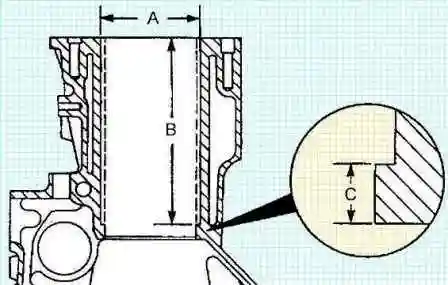
У выніку ў ніжняй частцы цыліндра павінна ўтварыцца ступенька вышынёй 6,35 мм, на якую будзе пасаджана гільза. Старанна ачысціце блок цыліндраў ад металічных апілак.
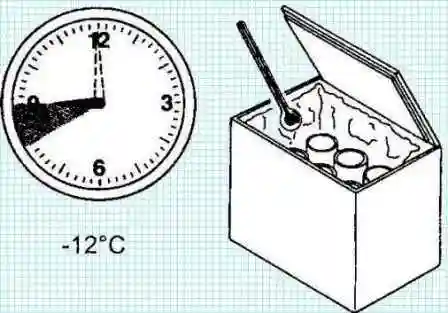
Змясціце рамонтныя гільзы ў маразільную камеру з тэмпературай ніжэй за −12 °C мінімум на 1 гадзіну.
Заўвага: даставайце гільзы па адной непасрэдна перад усталяваннем.
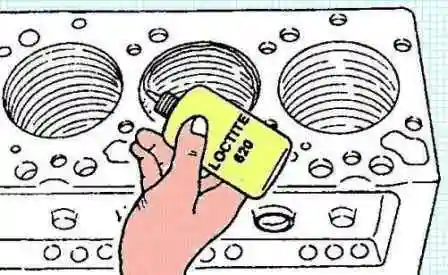
Нанясіце герметык Loctite 620 на верхнюю частку расточкі блока цыліндраў непасрэдна перад усталяваннем гільзы.
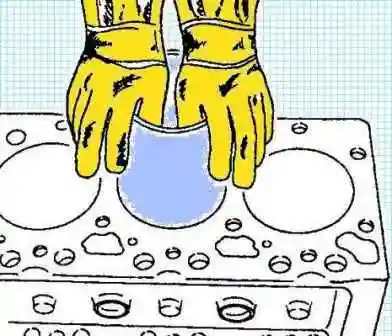
Адзеньце ахоўныя пальчаткі, рукамі ўцісніце астуджаную гільзу ў блок цыліндраў наколькі гэта магчыма.
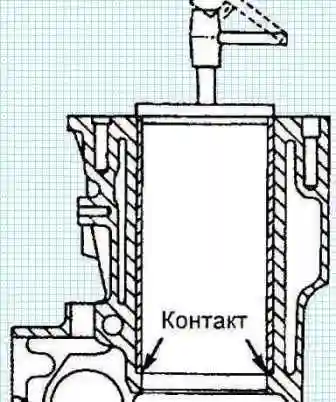
З дапамогай прэса запрэсуйце гільзу ў блок цыліндраў да кантакту са ступенькай у ніжняй частцы расточкі.
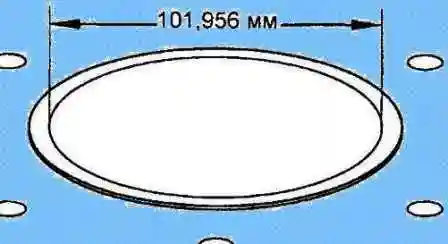
Растачыце ўсталяваную гільзу да намінальнага памеру. Намінальны дыяметр: 101,956 мм.
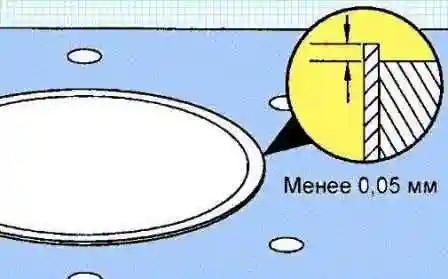
Апрацуйце верхнюю частку гільзы так, каб яе выступание было менш за 0,05 мм над паверхняй блока цыліндраў.
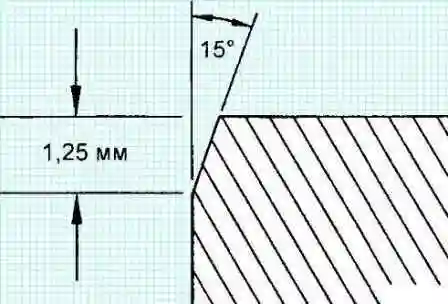
Пасля расточкі з дапамогай ханінгавальнага каменя зрабіце фаску глыбінёй 1,25 мм пад вуглом 15° да вертыкалі.
Пасля расточкі рамонтнай гільзы неабходна двухэтапнае ханінгаванне для завяршэння апрацоўкі цыліндра. Выкарыстоўвайце якаснае абсталяванне для ханінгавання.
Пры ханінгаванні хуткасць вярчэння ханінгавальнай галоўкі павінна быць 300–400 аб/хв, а час праходу ўверх і ўніз — 1 с. Выкарыстоўвайце якаснае масла для ханінгавання або падрыхтуйце сумесь з роўных долей маторнага масла вязкасцю SAE30W і дызельнага паліва.
Для першага этапу ханінгавання выкарыстоўвайце брускі з карбіду крэмнію зерністасцю 80. Адахонінгуйце цыліндры да фінальнага памеру. Дыяметр: 102,00–102,04 мм.
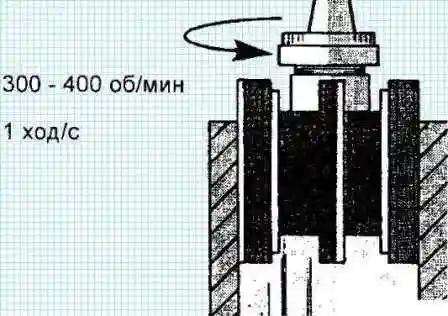
На другім этапе ханінгавання (фінішным) выкарыстоўвайце брускі з карбіду крэмнію зерністасцю 285.
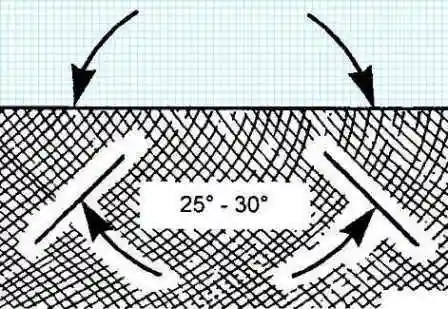
Зрабіце 15–20 праходаў, надаўшы неабходны вугал нахілу хона.
Пасля завяршэння апрацоўкі старанна прамыце і прадзьміце ўсе каналы ад стружкі, бруду, металічных часціц і масла.


