
若汽門無法緊密貼合於汽門座,則在汽門與汽門座的部分區域會形成間隙。
此時帶壓力的氣體以高速通過所形成的縫隙,因此該處的斜面會受到嚴重腐蝕,汽門與汽門座的貼合也會惡化。
燃燒產物堆積在汽門斜面表面,因而破壞接合的密封性。
當機油消耗增加以及每次檢修汽缸蓋時,需更換機油擋油罩。
汽門的拆卸與研磨
依文章「740 柴油引擎汽缸蓋墊片更換」所述拆下汽缸蓋。
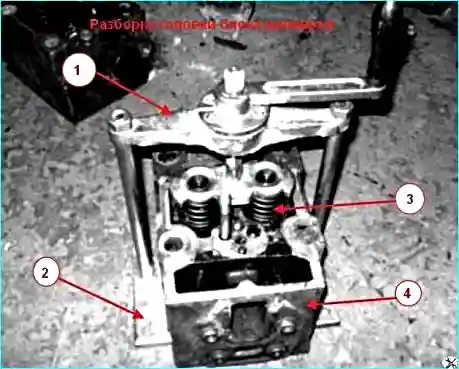
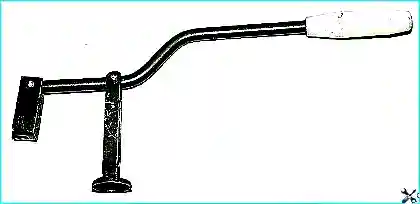
將汽缸蓋放置於工作台或 И801.06.000 拆卸器底座上(若有)。若無圖 1 所示之拆卸器,可使用 ВАЗ 汽車用拆卸器(圖 2)。
- 壓縮彈簧前,先以小錘輕敲彈簧上座,使鎖止夾片較易退出。
- 壓縮汽門彈簧,直至夾片完全退出套筒錐面,並取下夾片。
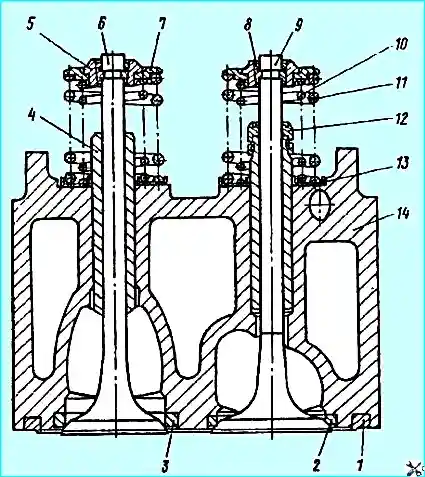
- 拆下套筒 5(圖 3)、上座 7、彈簧 10 與 11、墊圈 13,並取出汽門。
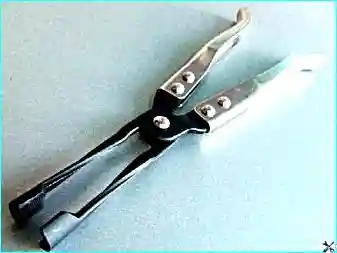
- 使用鉗子(圖 4)取出擋油罩。
- 清除汽門與汽門座上的積碳,並在柴油中清洗其餘零件。
工作斜面角度應在以下範圍:汽門座 = 44°45′;汽門 45°30′。這些角度在研磨前修復汽缸蓋與汽門時設定。
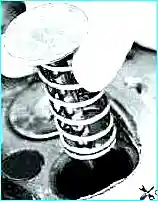
- 在汽門桿上套上事先選配的彈簧(圖 5),從燃燒室側將汽門插入導套,並在汽門桿上塗一層石墨潤滑脂。石墨潤滑脂可防止研磨膏中的磨料進入導套孔,並使汽門在研磨時易於轉動。
- 在汽門桿上套上汽門研磨工具(或以適度緊配合的橡膠管將汽門連接至可逆轉電鑽)。
- 在汽門斜面工作面上均勻塗抹一薄層研磨膏。
- 以最低轉速開啟電鑽(可逆模式),或用手轉動工具,交替向兩側各轉半圈研磨汽門,並週期性地壓緊汽門座再放鬆壓緊力。
- 持續研磨,直至汽門與汽門座斜面上出現寬度不小於 1,5 mm 的均勻無光澤環帶。
- 在柴油中清洗汽門座與汽門,以壓縮空氣吹乾,並檢查研磨品質。
為檢查研磨品質,用軟鉛筆橫跨汽門斜面等距畫六至八條線,將汽門插入汽門座並用力壓緊後轉四分之一圈。若所有線條均被擦除,則汽門研磨良好。
汽缸蓋組裝
- 將汽門塗抹機油後插入導套。安裝墊圈 13(圖 3)。
- 使用工具(圖 6)壓入擋油罩。
- 安裝彈簧、彈簧上座,壓縮彈簧後裝入鎖止夾片。
重要! 安裝夾片並拆下汽門彈簧壓縮工具後,請在汽門桿端面輕敲數下,使夾片確實固定在汽門桿的溝槽中。
若安裝歪斜的夾片未固定,起動引擎時「脫夾」的汽門會掉入汽缸,導致引擎嚴重損壞。
- 檢查汽門密封性。將汽缸蓋燃燒室朝上放置,向燃燒室內注入少量煤油至凸緣處。
- 若 3 分鐘內煤油未滲入汽缸蓋通道,則汽門密封良好。
- 若煤油滲漏,以橡膠錘輕敲汽門端面。若滲漏未消除,則重新研磨汽門。


