
Праверка і рамонт блока цыліндраў рухавіка Cummins ISF2.8
Праверку блока цыліндраў праводзім пры капітальным рамонце рухавіка.
Праверка і замер блока праводзяцца для магчымасці паўторнага выкарыстання.
Цыліндры рухавіка выкананы як адно цэлае, без выкарыстання гільзаў.
Важна: пры пашкоджанні або зносе цыліндры не рамантуюцца.
Перад зняццем поршняў у зборы з шатунамі вымяраем велічыню выступания кожнага поршня.
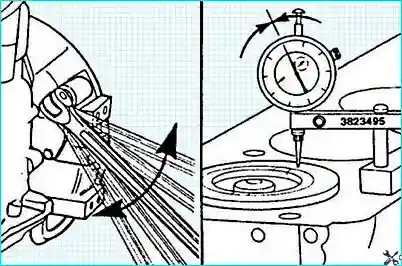
З дапамогай вымярэння выступания поршня можна вызначыць магчымасць шліфоўкі верхняй паверхні блока цыліндраў, калі спатрэбіцца.
Здымаем рухавік, як указана ў артыкуле — Зняцце і ўстаноўка рухавіка Cummins ISF2.8.
Разбіраем рухавік.
Пачатковая праверка
Перад ачысткай або далейшай разборкай блока цыліндраў аглядаем яго, праверыўшы адсутнасць пашкоджанняў (трэшчын, слядоў сцірання і інш.), якія могуць выключыць магчымасць яго паўторнага выкарыстання.
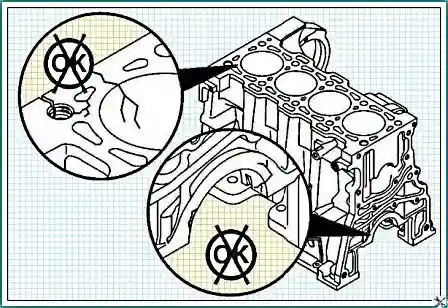
Асаблівую ўвагу надаём наступным пазіцыям:
- вечкі і пасцелі карэнных падшыпнікаў;
- цыліндры;
- верхняя плоскасць блока цыліндраў;
- паверхня мацавання ўпуску водаправода;
- паверхні пад пракладкі ў пярэдняй і задняй частцы блока цыліндраў.
Ачыстка і праверка магчымасці выкарыстання блока
Праверце ўсе заглушкі на адсутнасць прыкмет пашкоджанняў або ўцечак.
Калі неабходна старанна ачысціць блок цыліндраў перад паўторным выкарыстаннем з-за вялікай колькасці старонніх часціц або забруджвання, зніміце ўсе адпаведныя заглушкі.
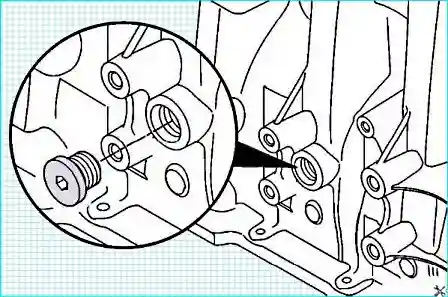
Пераканайцеся ў тым, што ўсе каналы сістэм змазкі і астуджэння ачышчаны.
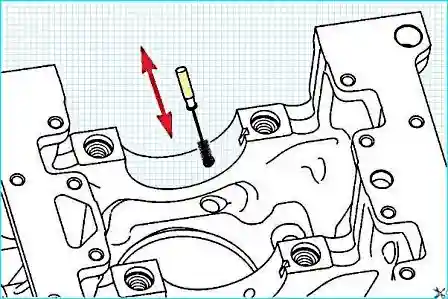
Ершыкам з неметалічнай шчацінай і чыстым растваральнікам ачышчаем адтуліны для змазкі ў блоку цыліндраў.
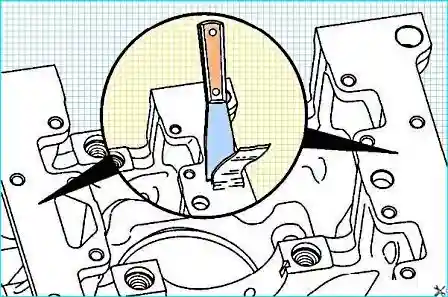
Старанна ачышчаем усе ўшчыльняльныя паверхні ад рэшткаў старой пракладкі.
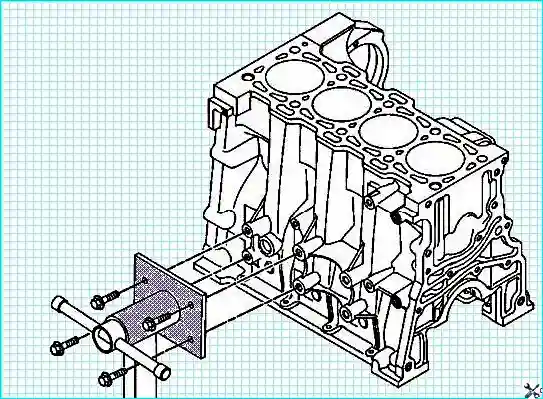
Здымаем блок са стэнда.
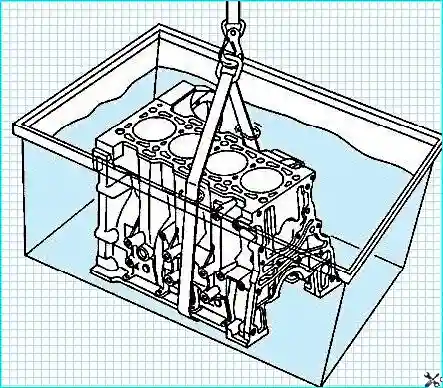
Ачышчаем блок цыліндраў у мыечнай ёмістасці.
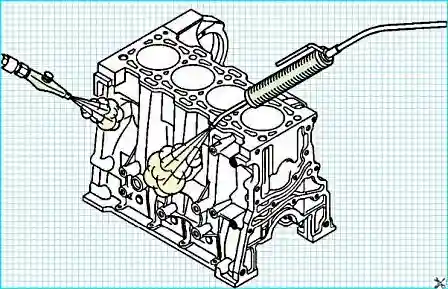
Вымаем блок цыліндраў з мыечнай ёмістасці. Ачышчаем блок цыліндраў парам і сушым сціснутым паветрам.
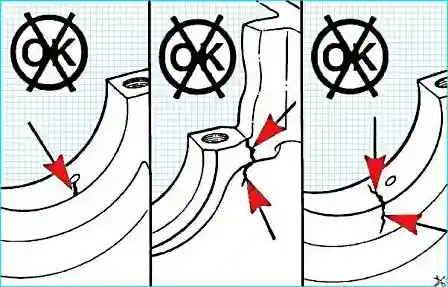
Пасля ачысткі блока цыліндраў паўторна праверце яго на адсутнасць прыкмет трэшчын, сцірання і змены колеру, якія выключаць магчымасць яго паўторнага выкарыстання.
Для выяўлення трэшчын выкарыстоўвайце камплект для выяўлення трэшчын (нумар па каталогу 3375432).
Асаблівую ўвагу надайце наступным пазіцыям:
- вечкі і пасцелі карэнных падшыпнікаў;
- цыліндры;
- верхняя плоскасць блока цыліндраў;
- паверхня мацавання ўпуску водаправода;
- паверхні пад пракладкі ў пярэдняй і задняй частцы блока цыліндраў.
Праверце ўсе разьбавыя адтуліны пад балты на адсутнасць пашкоджанняў разьбы.
Для рамонту разьбавых адтулін можна выкарыстоўваць футаркі.
Прадугледжаны наступныя рамонтныя камплекты футарак:
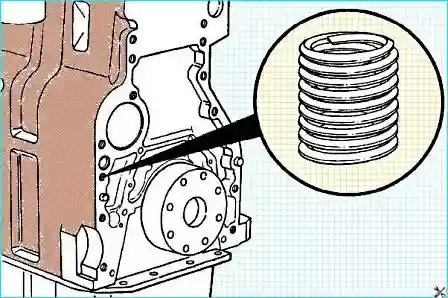
- нумар па каталогу 3377905 — для разьбы амерыканскага стандарту;
- нумар па каталогу 3377903 — для метрычнай разьбы.
Важна: футаркі нельга выкарыстоўваць для рамонту разьбавых адтулін пад балты вечак карэнных падшыпнікаў. Пры іх пашкоджанні блок цыліндраў падлягае замене.
Праверце паверхню цыліндраў на адсутнасць глянцавых участкаў.
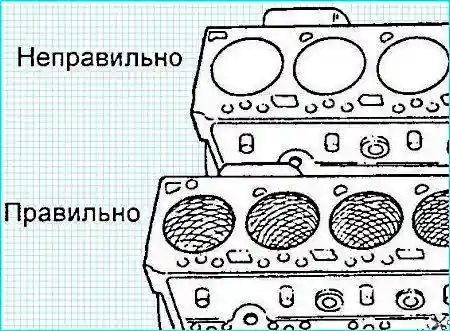
На паверхні цыліндра павінны быць прыкметныя перакрыжаваныя лініі, што ідуць пад вуглом 20–25 градусаў адносна верхняй плоскасці блока цыліндраў.
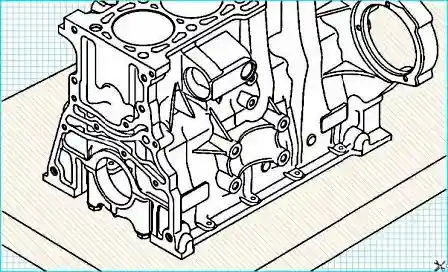
Усе вымярэнні блока цыліндраў неабходна праводзіць, калі ён ляжыць на плоскай паверхні з усталяванымі вечкамі карэнных падшыпнікаў.
Важна: калі блок цыліндраў знаходзіцца на стэндзе і/або вечкі карэнных падшыпнікаў не ўсталяваны, вымярэнні могуць быць недакладнымі з-за дэфармацыі (гэта датычыцца дыяметраў цыліндраў, адтулін пад карэнныя падшыпнікі і інш.).
Усталёўваем вечкі карэнных падшыпнікаў без укладышаў. Зацягваем балты карэнных падшыпнікаў.
Момант зацяжкі — 80 Н·м.
Дыяметр пасцелі карэннага падшыпніка:
- шыйкі 1 і 5 — 79,982–80,008 мм;
- шыйкі 2, 3 і 4 — 79,977–80,013 мм.
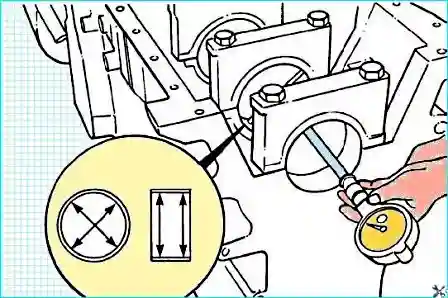
Калі дыяметры пасцеляў карэнных падшыпнікаў не адпавядаюць норме, праверце правільнасць устаноўкі і арыентацыі вечак карэнных падшыпнікаў.
Калі вечкі карэнных падшыпнікаў усталяваны правільна, блок цыліндраў падлягае замене.
Вымяраем даўжыню балтоў карэнных падшыпнікаў для магчымага выкарыстання пры зборцы.
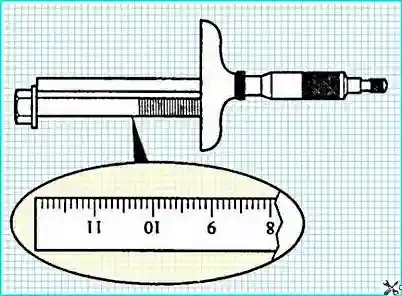
Даўжыня стрыжня болта карэннага падшыпніка павінна быць не больш за 119,25 мм.
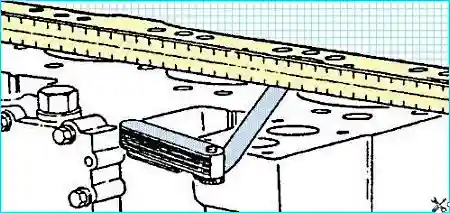
Праверце няплоскаснасць блока цыліндраў з дапамогай прэцызійнай лінейкі і шчупа.
Максімальная няплоскаснасць: 0,075–0,010 мм у межах зоны радыусам 50 мм.
Праверце адсутнасць дробных няроўнасцяў або дэфектаў. Пры іх наяўнасці верхняя паверхня блока цыліндраў падлягае шліфоўцы.
Важна: шліфоўка верхняй паверхні блока цыліндраў дапускаецца толькі ў тым выпадку, калі пасля гэтага можна забяспечыць неабходную вышыню выступания поршняў.
Выкарыстанне рамонтных пракладак пасля шліфоўкі верхняй паверхні блока цыліндраў не прадугледжана.
Калі пасля такой шліфоўкі нельга забяспечыць неабходную вышыню выступания поршня, блок цыліндраў падлягае замене.
Вымярэнне дыяметра цыліндра праводзіцца на адлегласці больш за 50 мм ад верхняй паверхні блока цыліндраў, каб пазбегнуць зніжэння дакладнасці вымярэнняў.
Важна: пры выкананні вымярэнняў, матавання або расточкі цыліндраў усе вечкі карэнных падшыпнікаў павінны быць замацаваны балтамі, зацягнутымі з неабходным момантам зацяжкі.
Праверце паверхню цыліндраў на адсутнасць пашкоджанняў або празмернага зносу.
З дапамогай цыферблатнага нутрамера (нумар па каталогу 3376619) вымерайце дыяметр цыліндра ў 4 кропках, якія адстаяць адна ад адной на 90 градусаў, у крайніх становішчах ходу поршня.
- Дыяметр расточкі: 93,99–94,01 мм;
- Адхіленне ад кругласці: 0,01 мм;
- Кануснасць: 0,01 мм.
Рамонт блока
Перад рамонтам цыліндраў трэба зачыніць масляныя каналы і адтуліны пад штурхачы ў верхняй частцы блока цыліндраў водастойкай стужкай.
Матаванне паверхні цыліндра:
Матаванне забяспечвае якасць паверхні, неабходную для нармальнай працы поршневых кольцаў.
Матаванне дапускаецца толькі ў тым выпадку, калі памеры цыліндраў усё яшчэ адпавядаюць норме.
Пасадка новых поршневых кольцаў у цыліндрах з глянцавай паверхняй не будзе шчыльнай.
Выкарыстоўвайце круглую ханінгавальную галоўку (№ 3823612 па каталогу) або падобную з частатой вярчэння 300–400 аб/хв, якая здзяйсняе за секунду адзін цыкл перамяшчэння ў вертыкальным кірунку.
Выкарыстоўвайце масла для ханінгавання высокай якасці або сумесь розных доляў SAE 30W і дызельнага паліва.
Вертыкальныя праходы павінны быць плаўнымі і бесперапыннымі па ўсёй вышыні цыліндра.
Праверце адтуліну цыліндра пасля 10 праходаў.
Вугал нанясення перакрыжаваных ліній залежыць ад частаты вярчэння і хуткасці вертыкальнага перамяшчэння ханінгавальнай галоўкі.
Занадта высокая або занадта нізкая хуткасць перамяшчэння прывядзе да адхілення гэтага вугла ад нормы.
На правільна матаванай паверхні цыліндра павінны быць прыкметныя перакрыжаваныя лініі, што ідуць пад вуглом 20–25 градусаў адносна верхняй плоскасці блока цыліндраў.
Для выдалення глянцу выкарыстоўвайце канцэнтраваны раствор мыйнага сродку ў гарачай вадзе, каб прамыць цыліндры.
Важна: выконвайце ачыстку цыліндраў адразу пасля матавання. Невыкананне гэтага патрабавання можа прывесці да выхаду з ладу рухавіка.
Прамывайце цыліндры да поўнага выдалення чысцячага сродку.
Прасушыце блок цыліндраў сціснутым паветрам.
Праверце чысціню паверхні цыліндра, працёршы яе кавалкам белай бязворсавай тканіны, злёгку змочанай у масле.
Пры наяўнасці рэшткаў абразіўнага матэрыялу працягвайце ачыстку да поўнага іх выдалення.
Прамыце паверхню цыліндраў растваральнікам. Прасушыце блок цыліндраў сціснутым паветрам.
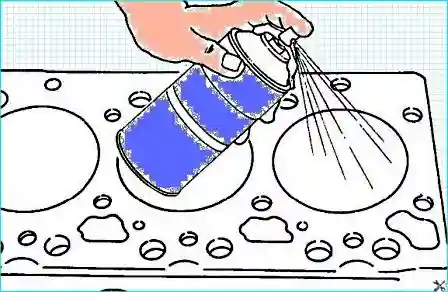
Пры замене блока цыліндраў або выкарыстанні блока цыліндраў, які знаходзіўся на складзе, абавязкова выдаліце маторнае і кансервацыйнае масла з паверхняў цыліндраў, месцаў устаноўкі пракладак і пасцеляў карэнных падшыпнікаў перад яго выкарыстаннем.


