
Prüfung und Reparatur des Zylinderblocks des Motors Cummins ISF2.8
Die Prüfung des Zylinderblocks führen wir bei der Generalüberholung des Motors durch.
Die Prüfung und Vermessung des Blocks erfolgen zur Bewertung der Möglichkeit seiner Wiederverwendung.
Die Zylinder des Motors sind als ein Ganzes ausgeführt, ohne Verwendung von Laufbuchsen.
Wichtig: bei Beschädigung oder Verschleiß werden die Zylinder nicht repariert.
Vor dem Ausbau der Kolben in Baugruppe mit den Pleuelstangen messen wir den Überstand jedes Kolbens.
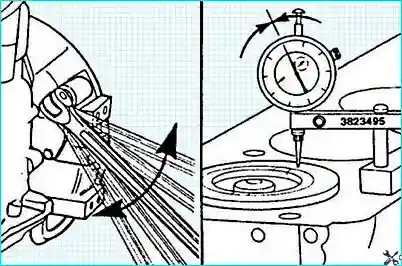
Durch die Messung des Kolbenüberstands lässt sich die Möglichkeit des Schleifens der oberen Fläche des Zylinderblocks bestimmen, falls erforderlich.
Wir bauen den Motor aus, wie im Artikel angegeben — Ausbau und Einbau des Motors Cummins ISF2.8.
Wir zerlegen den Motor.
Anfangsprüfung
Vor der Reinigung oder weiteren Zerlegung des Zylinderblocks besichtigen wir ihn und prüfen ihn auf das Fehlen von Beschädigungen (Risse, Abriebspuren usw.), die die Möglichkeit seiner Wiederverwendung ausschließen könnten.
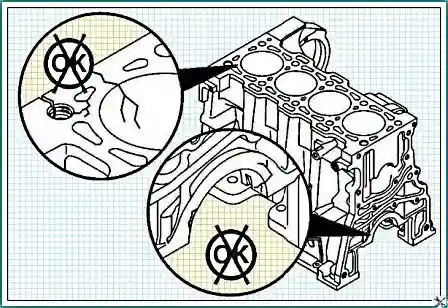
Besondere Aufmerksamkeit widmen wir folgenden Positionen:
- Deckel und Lagerstellen der Hauptlager;
- Zylinder;
- obere Ebene des Zylinderblocks;
- Befestigungsfläche des Wasserpumpeneinlasses;
- Dichtungsflächen im vorderen und hinteren Teil des Zylinderblocks.
Reinigung und Prüfung der Verwendungsmöglichkeit des Blocks
Prüfen Sie alle Stopfen auf das Fehlen von Anzeichen von Beschädigungen oder Leckagen.
Wenn der Zylinderblock vor der Wiederverwendung wegen einer großen Anzahl von Fremdpartikeln oder Verschmutzung gründlich gereinigt werden muss, entfernen Sie alle entsprechenden Stopfen.
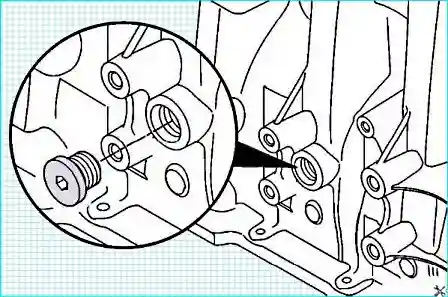
Vergewissern Sie sich, dass alle Kanäle der Schmier- und Kühlsysteme gereinigt sind.
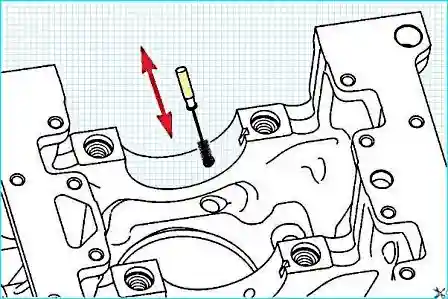
Mit einer Bürste mit nichtmetallischen Borsten und reinem Lösungsmittel reinigen wir die Schmierbohrungen im Zylinderblock.
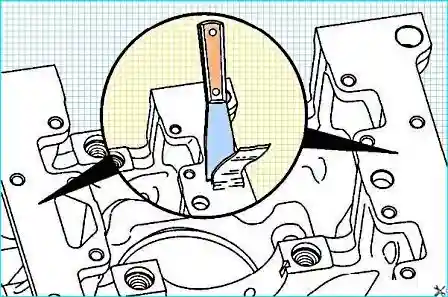
Wir reinigen alle Dichtflächen gründlich von Resten der alten Dichtung.
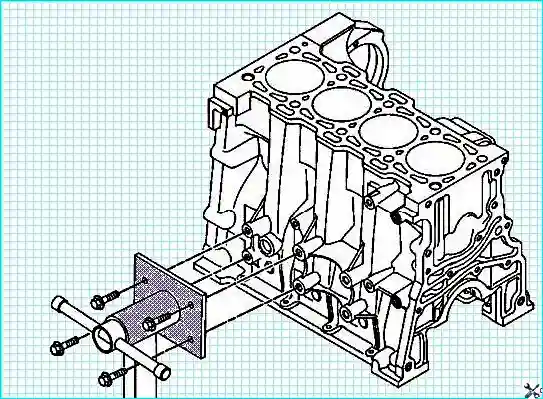
Wir nehmen den Block vom Ständer ab.
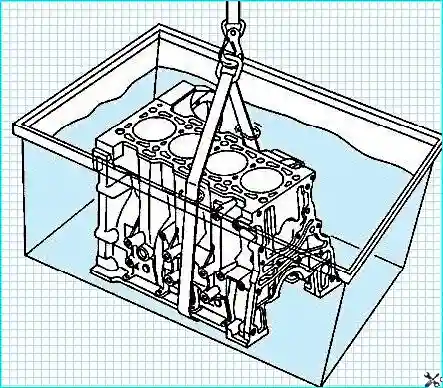
Wir reinigen den Zylinderblock in einem Waschbehälter.
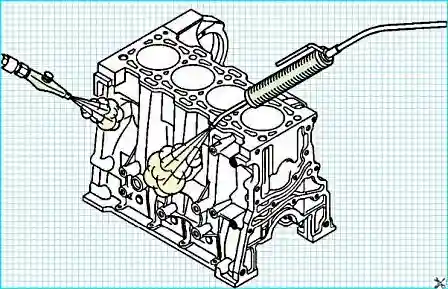
Wir entnehmen den Zylinderblock aus dem Waschbehälter. Wir reinigen den Zylinderblock mit Dampf und trocknen ihn mit Druckluft.
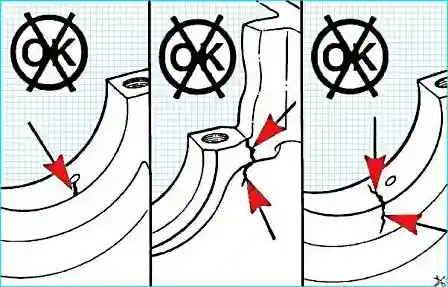
Nach der Reinigung des Zylinderblocks prüfen Sie ihn erneut auf das Fehlen von Anzeichen von Rissen, Abrieb und Farbänderungen, die die Möglichkeit seiner Wiederverwendung ausschließen würden.
Zur Erkennung von Rissen verwenden Sie einen Rissprüfsatz (Katalognummer 3375432).
Besondere Aufmerksamkeit widmen Sie folgenden Positionen:
- Deckel und Lagerstellen der Hauptlager;
- Zylinder;
- obere Ebene des Zylinderblocks;
- Befestigungsfläche des Wasserpumpeneinlasses;
- Dichtungsflächen im vorderen und hinteren Teil des Zylinderblocks.
Prüfen Sie alle Gewindebohrungen für Schrauben auf das Fehlen von Gewindeschäden.
Zur Reparatur von Gewindebohrungen können Gewindeeinsätze verwendet werden.
Es sind folgende Reparatursätze für Gewindeeinsätze vorgesehen:
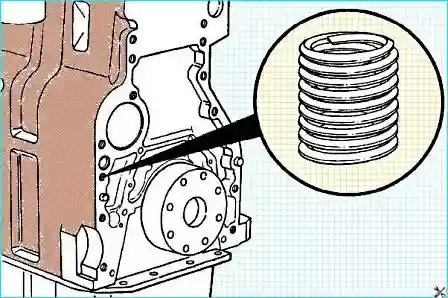
- Katalognummer 3377905 — für Gewinde nach amerikanischem Standard;
- Katalognummer 3377903 — für metrisches Gewinde.
Wichtig: Gewindeeinsätze dürfen nicht zur Reparatur der Gewindebohrungen für die Schrauben der Hauptlagerdeckel verwendet werden. Bei deren Beschädigung ist der Zylinderblock zu ersetzen.
Prüfen Sie die Oberfläche der Zylinder auf das Fehlen von glänzenden Abschnitten.
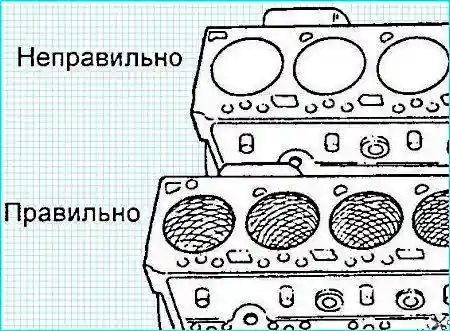
Auf der Zylinderoberfläche müssen sich kreuzende Linien sichtbar sein, die in einem Winkel von 20–25 Grad zur oberen Ebene des Zylinderblocks verlaufen.
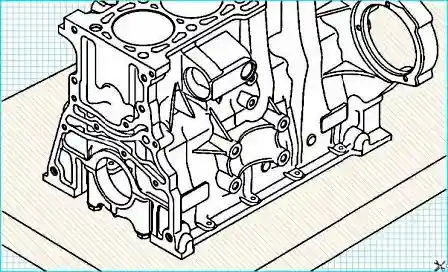
Alle Messungen des Zylinderblocks müssen durchgeführt werden, wenn er auf einer ebenen Fläche mit montierten Hauptlagerdeckeln liegt.
Wichtig: wenn sich der Zylinderblock auf dem Ständer befindet und/oder die Hauptlagerdeckel nicht montiert sind, können die Messungen aufgrund von Verformung ungenau sein (dies betrifft die Durchmesser der Zylinder, der Bohrungen für die Hauptlager usw.).
Wir montieren die Hauptlagerdeckel ohne Lagerschalen. Wir ziehen die Schrauben der Hauptlager an.
Anziehdrehmoment — 80 N·m.
Durchmesser der Hauptlagerstelle:
- Zapfen 1 und 5 — 79,982–80,008 mm;
- Zapfen 2, 3 und 4 — 79,977–80,013 mm.
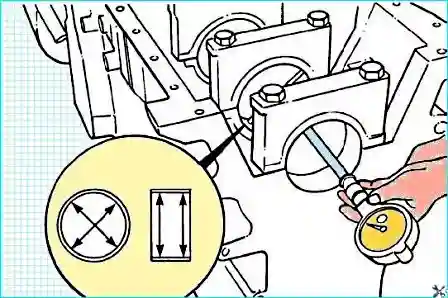
Wenn die Durchmesser der Hauptlagerstellen nicht der Norm entsprechen, prüfen Sie die korrekte Montage und Ausrichtung der Hauptlagerdeckel.
Wenn die Hauptlagerdeckel korrekt montiert sind, ist der Zylinderblock zu ersetzen.
Wir messen die Länge der Hauptlagerschrauben für eine mögliche Verwendung bei der Montage.
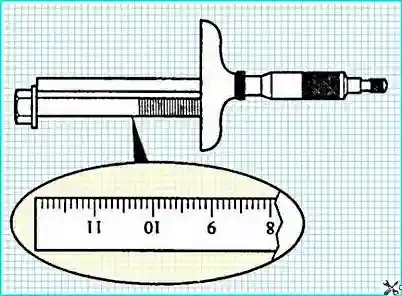
Die Länge des Schafts der Hauptlagerschraube darf nicht mehr als 119,25 mm betragen.
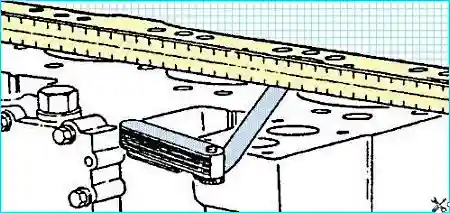
Prüfen Sie die Ebenheit des Zylinderblocks mit einem Präzisionslineal und einer Fühlerlehre.
Maximale Unebenheit: 0,075–0,010 mm innerhalb einer Zone mit einem Radius von 50 mm.
Prüfen Sie das Fehlen von kleinen Unebenheiten oder Defekten. Bei deren Vorhandensein ist die obere Fläche des Zylinderblocks zu schleifen.
Wichtig: das Schleifen der oberen Fläche des Zylinderblocks ist nur zulässig, wenn danach die erforderliche Höhe des Kolbenüberstands sichergestellt werden kann.
Die Verwendung von Reparaturdichtungen nach dem Schleifen der oberen Fläche des Zylinderblocks ist nicht vorgesehen.
Wenn nach einem solchen Schleifen die erforderliche Höhe des Kolbenüberstands nicht sichergestellt werden kann, ist der Zylinderblock zu ersetzen.
Die Messung des Zylinderdurchmessers erfolgt in einem Abstand von mehr als 50 mm von der oberen Fläche des Zylinderblocks, um eine Verringerung der Messgenauigkeit zu vermeiden.
Wichtig: bei der Durchführung von Messungen, des Matting oder des Ausbohrens der Zylinder müssen alle Hauptlagerdeckel mit Schrauben befestigt sein, die mit dem erforderlichen Anziehdrehmoment angezogen sind.
Prüfen Sie die Oberfläche der Zylinder auf das Fehlen von Beschädigungen oder übermäßigem Verschleiß.
Mit einem Innenmessgerät mit Messuhr (Katalognummer 3376619) messen Sie den Zylinderdurchmesser an 4 um 90 Grad voneinander entfernten Punkten in den Endstellungen des Kolbenhubs.
- Bohrungsdurchmesser: 93,99–94,01 mm;
- Rundheitsabweichung: 0,01 mm;
- Konizität: 0,01 mm.
Reparatur des Blocks
Vor der Reparatur der Zylinder müssen die Ölkanäle und die Bohrungen für die Stößel im oberen Teil des Zylinderblocks mit wasserfestem Band verschlossen werden.
Matting der Zylinderoberfläche:
Das Matting gewährleistet die für den normalen Betrieb der Kolbenringe erforderliche Oberflächenqualität.
Das Matting ist nur zulässig, wenn die Abmessungen der Zylinder noch der Norm entsprechen.
Der Sitz neuer Kolbenringe in Zylindern mit glänzender Oberfläche wird nicht dicht sein.
Verwenden Sie einen runden Honkopf (Nr. 3823612 laut Katalog) oder einen ähnlichen mit einer Drehzahl von 300–400 U/min, der pro Sekunde einen Hubzyklus in vertikaler Richtung ausführt.
Verwenden Sie hochwertiges Honöl oder eine Mischung verschiedener Anteile von SAE 30W und Dieselkraftstoff.
Die vertikalen Durchgänge müssen über die gesamte Zylinderhöhe gleichmäßig und kontinuierlich sein.
Prüfen Sie die Zylinderbohrung nach 10 Durchgängen.
Der Winkel der sich kreuzenden Linien hängt von der Drehzahl und der Geschwindigkeit der vertikalen Bewegung des Honkopfs ab.
Eine zu hohe oder zu niedrige Bewegungsgeschwindigkeit führt zu einer Abweichung dieses Winkels von der Norm.
Auf einer korrekt gematteten Zylinderoberfläche müssen sich kreuzende Linien sichtbar sein, die in einem Winkel von 20–25 Grad zur oberen Ebene des Zylinderblocks verlaufen.
Zur Entfernung des Glanzes verwenden Sie eine konzentrierte Reinigungslösung in heißem Wasser, um die Zylinder zu waschen.
Wichtig: führen Sie die Reinigung der Zylinder sofort nach dem Matting durch. Die Nichtbeachtung dieser Anforderung kann zu einem Motorausfall führen.
Waschen Sie die Zylinder bis zur vollständigen Entfernung des Reinigungsmittels.
Trocknen Sie den Zylinderblock mit Druckluft.
Prüfen Sie die Sauberkeit der Zylinderoberfläche, indem Sie sie mit einem Stück weißen, fusselfreien, leicht in Öl getränkten Stoffes abwischen.
Bei Vorhandensein von Resten von Schleifmittel setzen Sie die Reinigung bis zu deren vollständiger Entfernung fort.
Waschen Sie die Oberfläche der Zylinder mit Lösungsmittel. Trocknen Sie den Zylinderblock mit Druckluft.
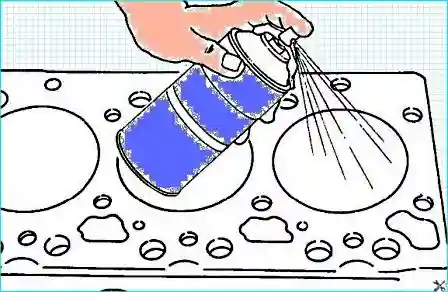
Beim Austausch des Zylinderblocks oder bei Verwendung eines Zylinderblocks aus dem Lager entfernen Sie unbedingt Motoröl und Konservierungsöl von den Oberflächen der Zylinder, den Dichtungssitzen und den Hauptlagerstellen vor dessen Verwendung.


