
Comprobación y reparación del bloque de cilindros del motor Cummins ISF2.8
Realizamos la comprobación del bloque de cilindros durante la reparación general del motor.
La comprobación y el medición del bloque se realizan para evaluar la posibilidad de su reutilización.
Los cilindros del motor están realizados de una sola pieza, sin utilizar camisas.
Importante: en caso de daño o desgaste, los cilindros no se reparan.
Antes de desmontar los pistones montados con las bielas, medimos la magnitud del sobresalimiento de cada pistón.
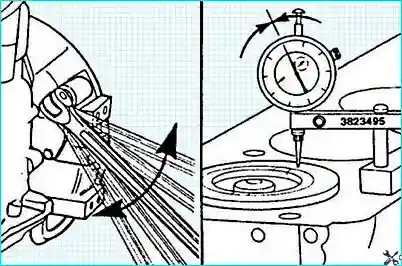
Mediante la medición del sobresalimiento del pistón se puede determinar la posibilidad de rectificar la superficie superior del bloque de cilindros, si fuera necesario.
Desmontamos el motor como se indica en el artículo — Desmontaje y montaje del motor Cummins ISF2.8.
Desarmamos el motor.
Comprobación inicial
Antes de la limpieza o del desmontaje posterior del bloque de cilindros, lo inspeccionamos comprobando la ausencia de daños (grietas, huellas de rozamiento, etc.) que puedan excluir la posibilidad de su reutilización.
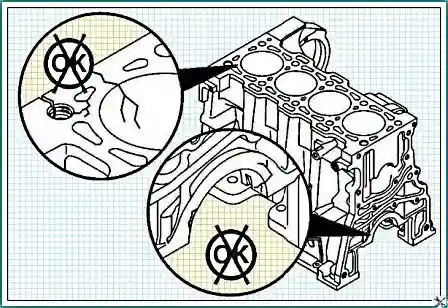
Prestamos especial atención a las siguientes posiciones:
- tapas y alojamientos de los cojinetes principales;
- cilindros;
- plano superior del bloque de cilindros;
- superficie de fijación de la admisión de la bomba de agua;
- superficies para juntas en la parte delantera y trasera del bloque de cilindros.
Limpieza y comprobación de la posibilidad de uso del bloque
Compruebe todos los tapones comprobando la ausencia de signos de daños o fugas.
Si es necesario limpiar a fondo el bloque de cilindros antes de su reutilización debido a una gran cantidad de partículas extrañas o suciedad, desmonte todos los tapones correspondientes.
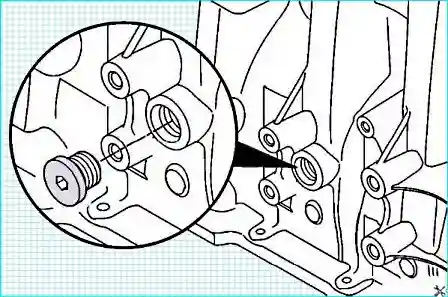
Asegúrese de que todos los canales de los sistemas de lubricación y refrigeración estén limpios.
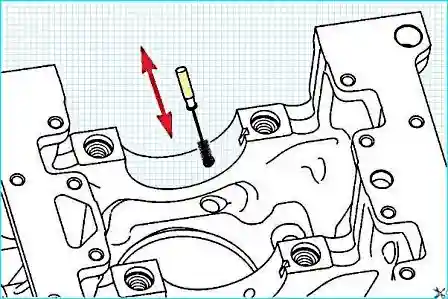
Con un cepillo de cerdas no metálicas y disolvente limpio limpiamos los orificios de lubricación del bloque de cilindros.
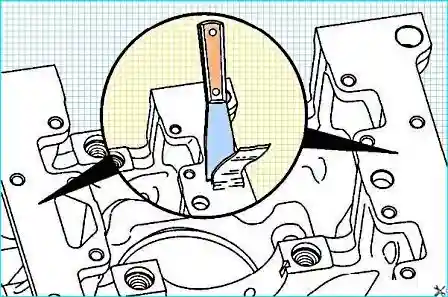
Limpiamos a fondo todas las superficies de estanqueidad de los restos de la junta antigua.
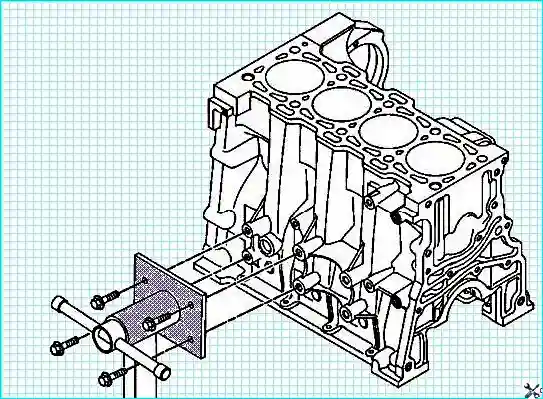
Desmontamos el bloque del soporte.
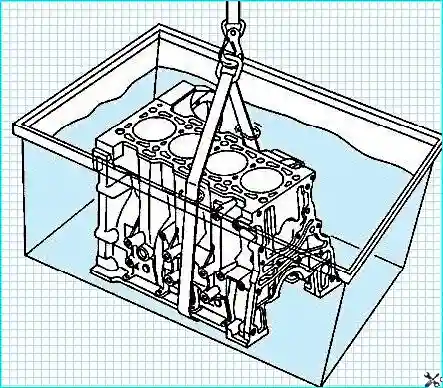
Limpiamos el bloque de cilindros en un recipiente de lavado.
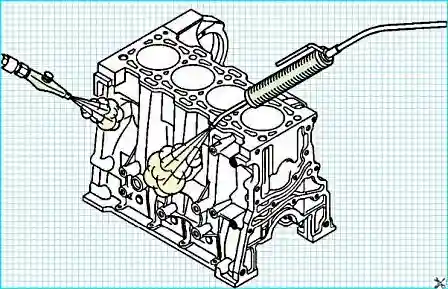
Extraemos el bloque de cilindros del recipiente de lavado. Limpiamos el bloque de cilindros con vapor y lo secamos con aire comprimido.
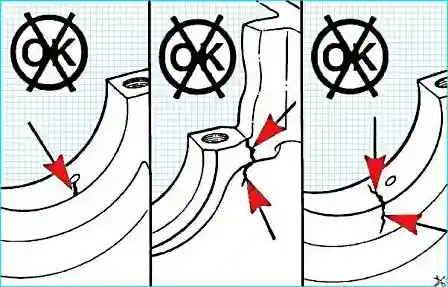
Después de la limpieza del bloque de cilindros, compruebe de nuevo la ausencia de signos de grietas, rozamiento y cambio de color que excluyan la posibilidad de su reutilización.
Para detectar grietas utilice un kit de detección de grietas (número de catálogo 3375432).
Preste especial atención a las siguientes posiciones:
- tapas y alojamientos de los cojinetes principales;
- cilindros;
- plano superior del bloque de cilindros;
- superficie de fijación de la admisión de la bomba de agua;
- superficies para juntas en la parte delantera y trasera del bloque de cilindros.
Compruebe todos los orificios roscados para pernos comprobando la ausencia de daños en la rosca.
Para la reparación de los orificios roscados se pueden utilizar insertos roscados.
Se prevén los siguientes kits de reparación de insertos roscados:
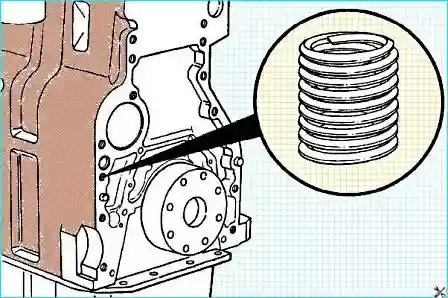
- número de catálogo 3377905 — para rosca de estándar americano;
- número de catálogo 3377903 — para rosca métrica.
Importante: los insertos roscados no se pueden utilizar para la reparación de los orificios roscados de los pernos de las tapas de los cojinetes principales. En caso de su daño, el bloque de cilindros debe sustituirse.
Compruebe la superficie de los cilindros comprobando la ausencia de zonas brillantes.
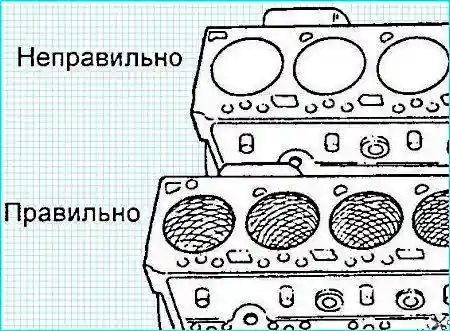
En la superficie del cilindro deben ser visibles líneas cruzadas que discurren en un ángulo de 20–25 grados respecto al plano superior del bloque de cilindros.
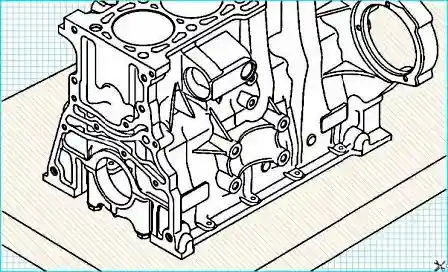
Todas las mediciones del bloque de cilindros deben realizarse cuando éste se encuentra sobre una superficie plana con las tapas de los cojinetes principales montadas.
Importante: si el bloque de cilindros se encuentra en el soporte y/o las tapas de los cojinetes principales no están montadas, las mediciones pueden ser inexactas debido a la deformación (esto se refiere a los diámetros de los cilindros, de los orificios de los cojinetes principales, etc.).
Montamos las tapas de los cojinetes principales sin cojinetes. Apretamos los pernos de los cojinetes principales.
Par de apriete — 80 N·m.
Diámetro del alojamiento del cojinete principal:
- muñequillas 1 y 5 — 79,982–80,008 mm;
- muñequillas 2, 3 y 4 — 79,977–80,013 mm.
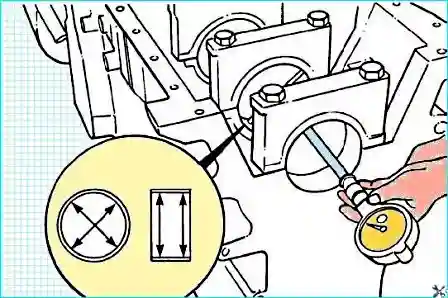
Si los diámetros de los alojamientos de los cojinetes principales no corresponden a la norma, compruebe la correcta instalación y orientación de las tapas de los cojinetes principales.
Si las tapas de los cojinetes principales están instaladas correctamente, el bloque de cilindros debe sustituirse.
Medimos la longitud de los pernos de los cojinetes principales para su posible uso durante el montaje.
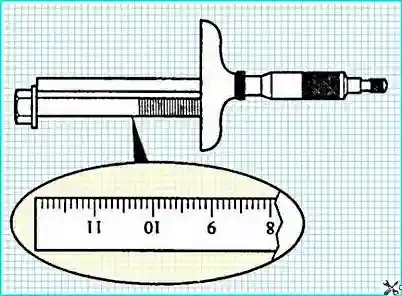
La longitud del vástago del perno del cojinete principal no debe superar 119,25 mm.
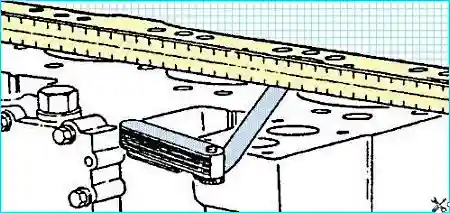
Compruebe la planitud del bloque de cilindros con ayuda de una regla de precisión y una galga de espesores.
Planitud máxima: 0,075–0,010 mm dentro de una zona de radio 50 mm.
Compruebe la ausencia de pequeñas irregularidades o defectos. En caso de su presencia, la superficie superior del bloque de cilindros debe rectificarse.
Importante: la rectificación de la superficie superior del bloque de cilindros solo se permite si después se puede asegurar la altura requerida de sobresalimiento de los pistones.
No está previsto el uso de juntas de reparación después de la rectificación de la superficie superior del bloque de cilindros.
Si después de dicha rectificación no se puede asegurar la altura requerida de sobresalimiento del pistón, el bloque de cilindros debe sustituirse.
La medición del diámetro del cilindro se realiza a una distancia superior a 50 mm de la superficie superior del bloque de cilindros para evitar la reducción de la precisión de las mediciones.
Importante: al realizar las mediciones, el bruñido o el mandrinado de los cilindros, todas las tapas de los cojinetes principales deben estar fijadas con pernos apretados con el par de apriete requerido.
Compruebe la superficie de los cilindros comprobando la ausencia de daños o desgaste excesivo.
Con ayuda de un comparador de interiores de esfera (número de catálogo 3376619), mida el diámetro del cilindro en 4 puntos separados entre sí 90 grados, en las posiciones extremas de la carrera del pistón.
- Diámetro de mandrinado: 93,99–94,01 mm;
- Desviación de redondez: 0,01 mm;
- Conicidad: 0,01 mm.
Reparación del bloque
Antes de la reparación de los cilindros hay que cerrar los canales de aceite y los orificios para taqués en la parte superior del bloque de cilindros con cinta resistente al agua.
Bruñido de la superficie del cilindro:
El bruñido asegura la calidad de superficie necesaria para el funcionamiento normal de los segmentos del pistón.
El bruñido solo se permite cuando las dimensiones de los cilindros todavía corresponden a la norma.
El asentamiento de segmentos nuevos en cilindros con superficie brillante no será hermético.
Utilice una cabeza de bruñir redonda (n.º 3823612 según catálogo) o similar con una frecuencia de rotación de 300–400 rpm, que realice un ciclo de desplazamiento vertical por segundo.
Utilice aceite de bruñido de alta calidad o una mezcla de distintas proporciones de SAE 30W y gasóleo.
Las pasadas verticales deben ser suaves y continuas en toda la altura del cilindro.
Compruebe el orificio del cilindro después de 10 pasadas.
El ángulo de las líneas cruzadas depende de la frecuencia de rotación y de la velocidad de desplazamiento vertical de la cabeza de bruñir.
Una velocidad de desplazamiento demasiado alta o demasiado baja provocará una desviación de este ángulo respecto a la norma.
En una superficie de cilindro correctamente bruñida deben ser visibles líneas cruzadas que discurren en un ángulo de 20–25 grados respecto al plano superior del bloque de cilindros.
Para eliminar el brillo utilice una solución concentrada de detergente en agua caliente para lavar los cilindros.
Importante: realice la limpieza de los cilindros inmediatamente después del bruñido. El incumplimiento de este requisito puede provocar un fallo del motor.
Lave los cilindros hasta la eliminación completa del detergente.
Seque el bloque de cilindros con aire comprimido.
Compruebe la limpieza de la superficie del cilindro pasándole un trozo de tela blanca sin pelusa ligeramente humedecida en aceite.
En caso de restos de material abrasivo, continúe la limpieza hasta su eliminación completa.
Lave la superficie de los cilindros con disolvente. Seque el bloque de cilindros con aire comprimido.
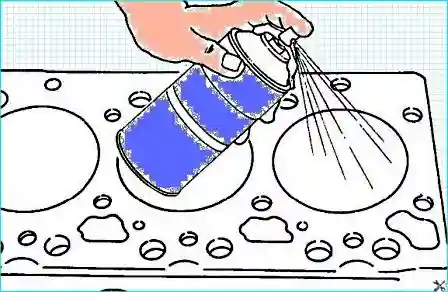
Al sustituir el bloque de cilindros o utilizar un bloque de cilindros que haya estado en almacén, elimine obligatoriamente el aceite de motor y el aceite de conservación de las superficies de los cilindros, de los lugares de instalación de las juntas y de los alojamientos de los cojinetes principales antes de su uso.


