
Cummins ISF2.8 引擎汽缸體檢查與修理
汽缸體檢查於引擎大修時進行。
汽缸體之檢查與量測係為評估其可否重複使用。
引擎汽缸與本體一體成形,未使用汽缸套。
重要:汽缸若有損壞或磨損,不予修理。
拆卸連同連桿之活塞前,先量測各活塞之凸出量。
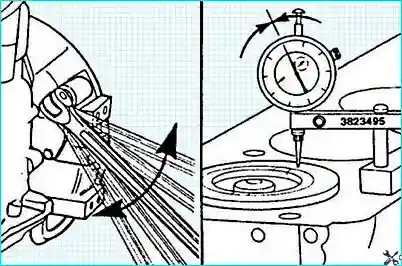
藉由量測活塞凸出量,可判定必要時汽缸體上平面可否進行研磨。
依文章指示拆卸引擎 — Cummins ISF2.8 引擎之拆卸與安裝。
分解引擎。
初步檢查
清洗或進一步分解汽缸體前,先目視檢查,確認無損壞(裂紋、磨痕等)而影響其重複使用之可能。
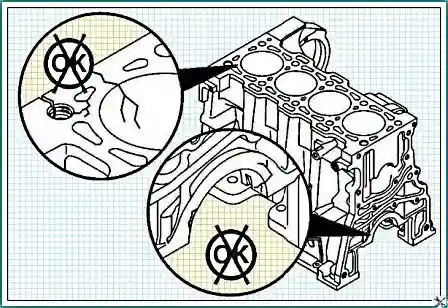
特別注意下列部位:
- 主軸承蓋及軸承座;
- 汽缸;
- 汽缸體上平面;
- 水泵進水口固定面;
- 汽缸體前後端之墊片接合面。
清洗及汽缸體可用性檢查
檢查所有塞蓋,確認無損壞或滲漏跡象。
若因異物或污垢較多而須於重複使用前徹底清洗汽缸體,請拆下相關塞蓋。
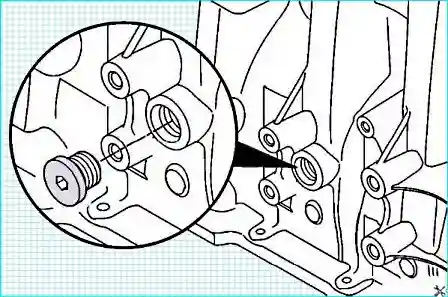
確認潤滑及冷卻系統所有通道均已清洗乾淨。
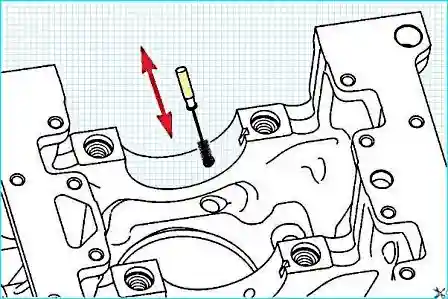
以非金屬刷毛之圓刷及乾淨溶劑清洗汽缸體上之潤滑孔。
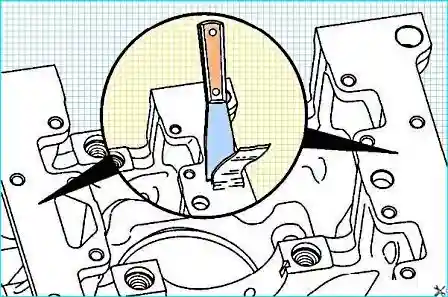
徹底清除所有密封面上之舊墊片殘留物。
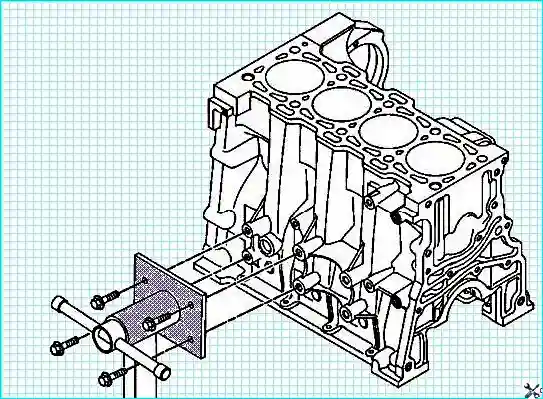
將汽缸體自工作台上取下。
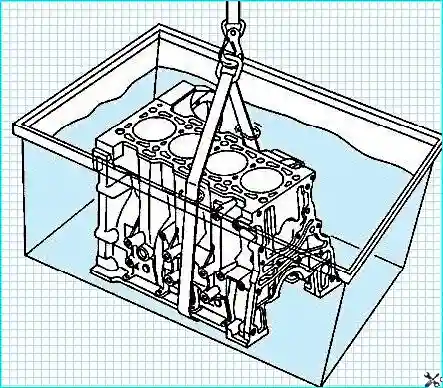
於清洗槽中清洗汽缸體。
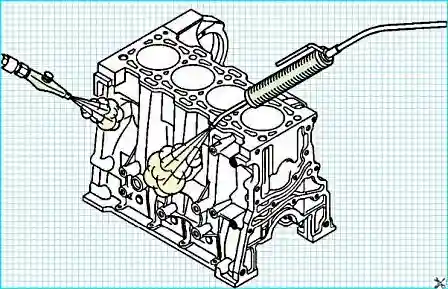
自清洗槽取出汽缸體。以蒸氣清洗汽缸體,並以壓縮空氣吹乾。
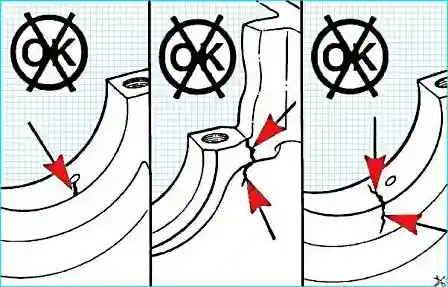
汽缸體清洗後,再次檢查有無裂紋、磨痕及變色等影響其重複使用之跡象。
為偵測裂紋,請使用裂紋偵測套件(型錄編號 3375432)。
特別注意下列部位:
- 主軸承蓋及軸承座;
- 汽缸;
- 汽缸體上平面;
- 水泵進水口固定面;
- 汽缸體前後端之墊片接合面。
檢查所有螺栓螺紋孔,確認螺紋無損壞。
螺紋孔可使用螺紋襯套修理。
備有下列修理用螺紋襯套套件:
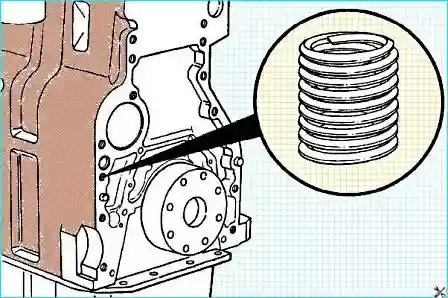
- 型錄編號 3377905 — 適用於美制螺紋;
- 型錄編號 3377903 — 適用於公制螺紋。
重要:螺紋襯套不得用於修理主軸承蓋螺栓之螺紋孔。若其損壞,汽缸體應予更換。
檢查汽缸表面有無光亮區域。
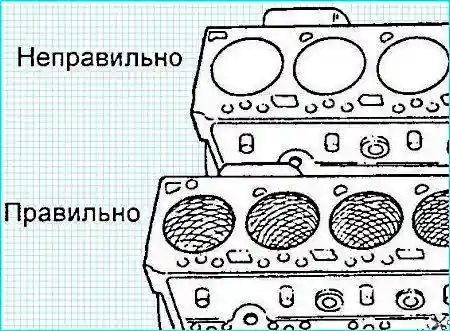
汽缸表面應可見相對汽缸體上平面呈 20–25 度角之交叉紋路。
汽缸體所有量測均須於其置於平面上且已裝上主軸承蓋時進行。
重要:若汽缸體置於工作台上及/或未裝上主軸承蓋,因變形可能導致量測不準確(此適用於汽缸直徑、主軸承孔等)。
裝上主軸承蓋(不裝軸瓦)。鎖緊主軸承螺栓。
鎖緊扭矩 — 80 N·m。
主軸承座直徑:
- 第 1 及第 5 軸頸 — 79,982–80,008 mm;
- 第 2、3 及 4 軸頸 — 79,977–80,013 mm。
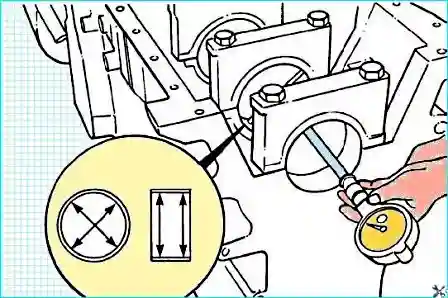
若主軸承座直徑不符標準,請檢查主軸承蓋之安裝及方向是否正確。
若主軸承蓋安裝正確,則汽缸體應予更換。
量測主軸承螺栓長度,以評估組裝時可否重複使用。
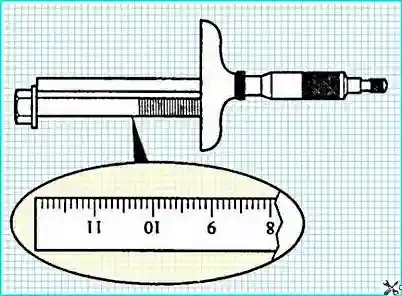
主軸承螺栓桿部長度不得超過 119,25 mm。
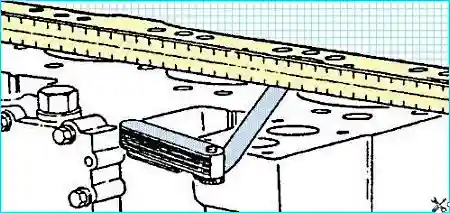
以精密直尺及厚薄規檢查汽缸體之平面度。
最大平面度偏差:半徑 50 mm 範圍內為 0,075–0,010 mm。
檢查有無細小不平或缺陷。若有,汽缸體上平面應予研磨。
重要:僅在研磨後仍能確保所需活塞凸出量時,方可研磨汽缸體上平面。
汽缸體上平面研磨後,不允許使用修理用墊片。
若研磨後無法確保所需活塞凸出量,則汽缸體應予更換。
汽缸直徑量測應距汽缸體上平面 50 mm 以上,以避免降低量測精度。
重要:進行汽缸量測、研磨或搪孔時,所有主軸承蓋均須以螺栓依規定扭矩鎖緊。
檢查汽缸表面有無損壞或過度磨損。
使用盤式內徑量表(型錄編號 3376619),於活塞行程上下端位置,量測互成 90 度之 4 點汽缸直徑。
- 搪孔直徑:93,99–94,01 mm;
- 圓度偏差:0,01 mm;
- 錐度:0,01 mm。
汽缸體修理
修理汽缸前,須以防水膠帶封閉汽缸體上部之油道及挺柱孔。
汽缸表面研磨(珩磨):
研磨可提供活塞環正常工作所需之表面品質。
僅當汽缸尺寸仍符合標準時,方可進行研磨。
新活塞環於光亮表面之汽缸中無法緊密貼合。
請使用圓形珩磨頭(型錄編號 3823612)或類似品,轉速 300–400 rpm,每秒完成一次垂直往復行程。
請使用高品質珩磨油或 SAE 30W 與柴油以不同比例調配之混合油。
垂直行程須平順且連續,涵蓋汽缸全高。
10 次行程後檢查汽缸孔。
交叉紋路之角度取決於珩磨頭轉速及垂直移動速度。
移動速度過高或過低將導致該角度偏離標準。
正確研磨之汽缸表面應可見相對汽缸體上平面呈 20–25 度角之交叉紋路。
為去除光亮,請使用熱水中之濃縮清潔劑溶液清洗汽缸。
重要:研磨後應立即清洗汽缸。未遵守此要求可能導致引擎故障。
清洗汽缸至清潔劑完全去除為止。
以壓縮空氣吹乾汽缸體。
以沾有少量機油之白色無絨布擦拭,檢查汽缸表面清潔度。
若有研磨劑殘留,請繼續清洗至完全去除。
以溶劑清洗汽缸表面。以壓縮空氣吹乾汽缸體。
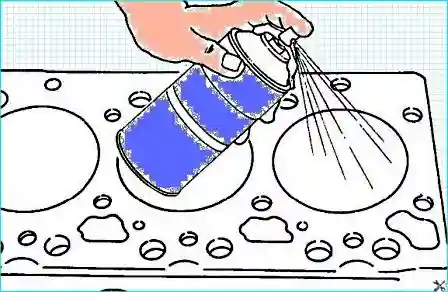
更換汽缸體或使用庫存汽缸體時,使用前務必清除汽缸表面、墊片安裝處及主軸承座上之機油與防鏽油。


