
Перевірка та ремонт блока циліндрів двигуна Cummins ISF2.8
Перевірку блока циліндрів виконуємо під час капітального ремонту двигуна.
Перевірка та замір блока виконуються для оцінки можливості його повторного використання.
Циліндри двигуна виконані як одне ціле, без використання гільз.
Важливо: у разі пошкодження або зношування циліндри не ремонтуються.
Перед зніманням поршнів у зборі з шатунами вимірюємо величину виступання кожного поршня.
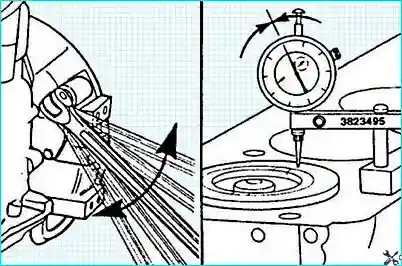
За допомогою вимірювання виступання поршня можна визначити можливість шліфування верхньої поверхні блока циліндрів, якщо це буде потрібно.
Знімаємо двигун, як зазначено у статті — Знімання та встановлення двигуна Cummins ISF2.8.
Розбираємо двигун.
Початкова перевірка
Перед очищенням або подальшим розбиранням блока циліндрів оглядаємо його, перевіривши відсутність пошкоджень (тріщин, слідів стирання тощо), які можуть виключити можливість його повторного використання.
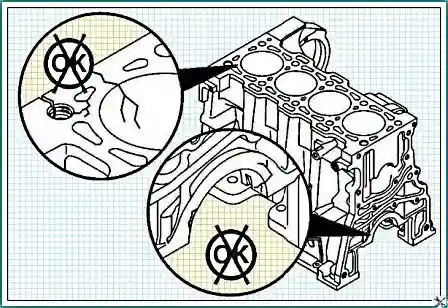
Особливу увагу приділяємо таким позиціям:
- кришки та постелі корінних підшипників;
- циліндри;
- верхня площина блока циліндрів;
- поверхня кріплення впуску водяного насоса;
- поверхні під прокладки в передній і задній частині блока циліндрів.
Очищення та перевірка можливості використання блока
Перевірте всі заглушки на відсутність ознак пошкоджень або витоків.
Якщо необхідно ретельно очистити блок циліндрів перед повторним використанням через велику кількість сторонніх частинок або забруднення, зніміть усі відповідні заглушки.
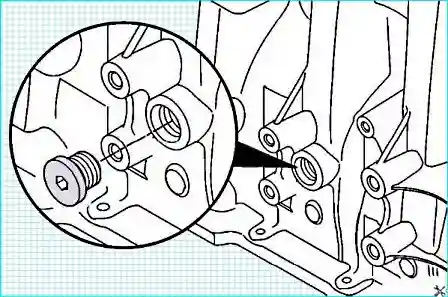
Переконайтеся в тому, що всі канали систем мащення та охолодження очищені.
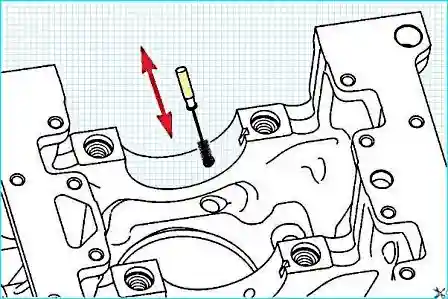
Йоржиком із неметалевою щетиною та чистим розчинником очищаємо отвори для мащення в блоку циліндрів.
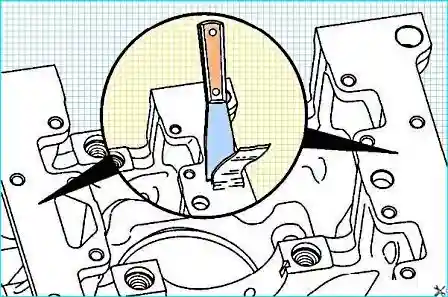
Ретельно очищаємо всі ущільнювальні поверхні від залишків старої прокладки.
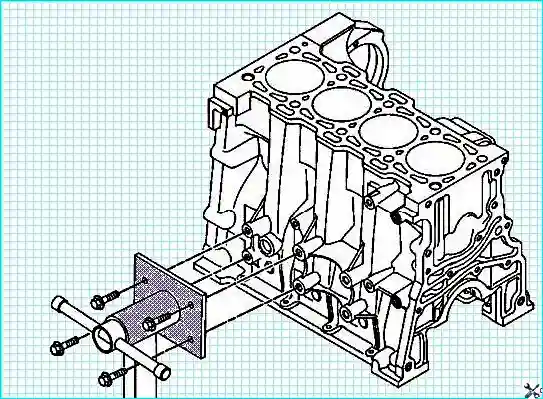
Знімаємо блок зі стенда.
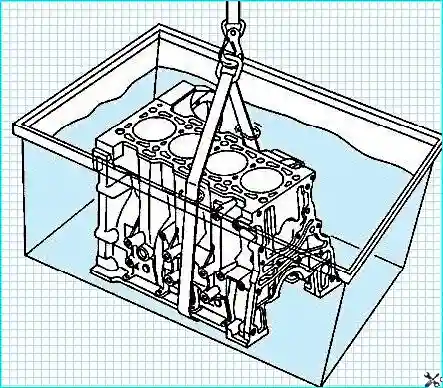
Очищаємо блок циліндрів у мийній ємності.
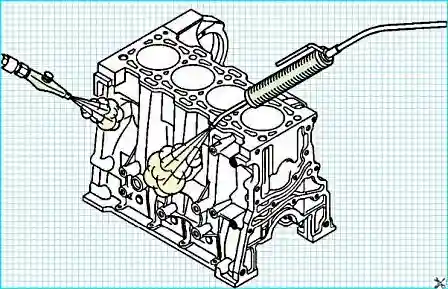
Виймаємо блок циліндрів з мийної ємності. Очищаємо блок циліндрів парою та сушимо стисненим повітрям.
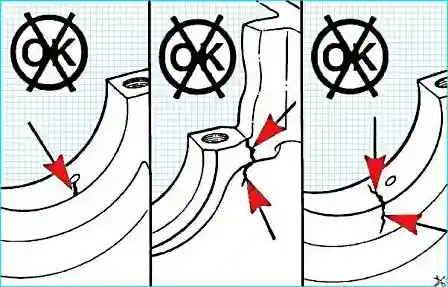
Після очищення блока циліндрів повторно перевірте його на відсутність ознак тріщин, стирання та зміни кольору, які виключать можливість його повторного використання.
Для виявлення тріщин використовуйте комплект для виявлення тріщин (номер за каталогом 3375432).
Особливу увагу приділіть таким позиціям:
- кришки та постелі корінних підшипників;
- циліндри;
- верхня площина блока циліндрів;
- поверхня кріплення впуску водяного насоса;
- поверхні під прокладки в передній і задній частині блока циліндрів.
Перевірте всі різьбові отвори під болти на відсутність пошкоджень різьби.
Для ремонту різьбових отворів можна використовувати футорки.
Передбачено такі ремонтні комплекти футорок:
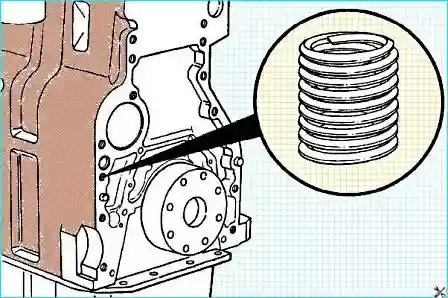
- номер за каталогом 3377905 — для різьби американського стандарту;
- номер за каталогом 3377903 — для метричної різьби.
Важливо: футорки не можна використовувати для ремонту різьбових отворів під болти кришок корінних підшипників. У разі їх пошкодження блок циліндрів підлягає заміні.
Перевірте поверхню циліндрів на відсутність глянцевих ділянок.
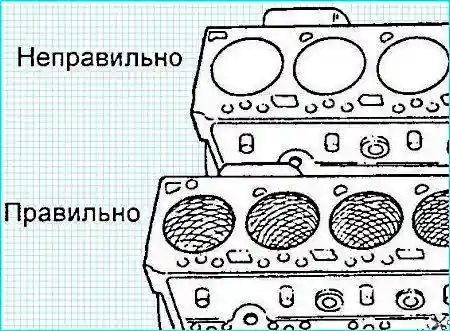
На поверхні циліндра мають бути помітні перехресні лінії, що йдуть під кутом 20–25 градусів відносно верхньої площини блока циліндрів.
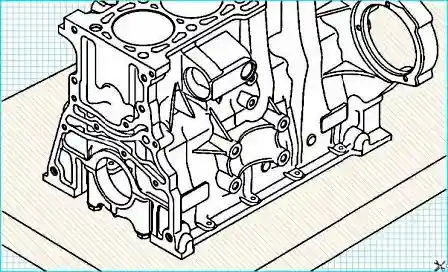
Усі вимірювання блока циліндрів необхідно проводити, коли він лежить на плоскій поверхні зі встановленими кришками корінних підшипників.
Важливо: якщо блок циліндрів перебуває на стенді та/або кришки корінних підшипників не встановлені, вимірювання можуть бути неточними через деформацію (це стосується діаметрів циліндрів, отворів під корінні підшипники тощо).
Встановлюємо кришки корінних підшипників без вкладишів. Затягуємо болти корінних підшипників.
Момент затягування — 80 Н·м.
Діаметр постелі корінного підшипника:
- шийки 1 і 5 — 79,982–80,008 мм;
- шийки 2, 3 і 4 — 79,977–80,013 мм.
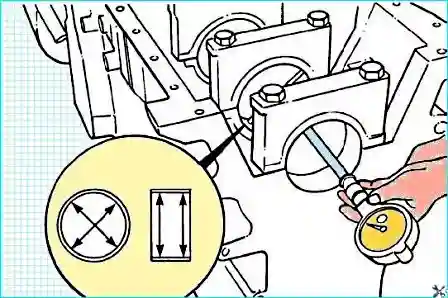
Якщо діаметри постелей корінних підшипників не відповідають нормі, перевірте правильність установлення та орієнтації кришок корінних підшипників.
Якщо кришки корінних підшипників встановлені правильно, блок циліндрів підлягає заміні.
Вимірюємо довжину болтів корінних підшипників для можливого використання під час складання.
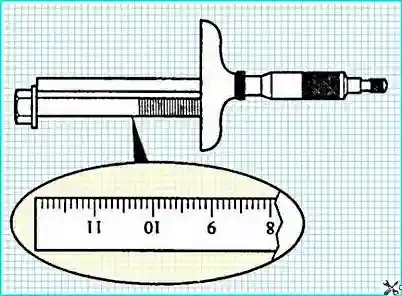
Довжина стрижня болта корінного підшипника має бути не більше 119,25 мм.
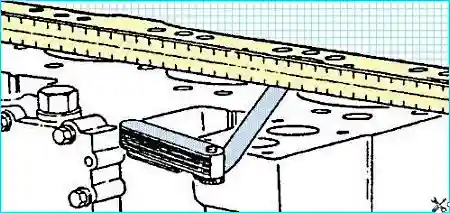
Перевірте не площинність блока циліндрів за допомогою прецизійної лінійки та щупа.
Максимальна не площинність: 0,075–0,010 мм у межах зони радіусом 50 мм.
Перевірте відсутність дрібних нерівностей або дефектів. За їх наявності верхня поверхня блока циліндрів підлягає шліфуванню.
Важливо: шліфування верхньої поверхні блока циліндрів допускається лише в тому разі, якщо після цього можна забезпечити потрібну висоту виступання поршнів.
Використання ремонтних прокладок після шліфування верхньої поверхні блока циліндрів не передбачено.
Якщо після такого шліфування не можна забезпечити потрібну висоту виступання поршня, блок циліндрів підлягає заміні.
Вимірювання діаметра циліндра проводиться на відстані понад 50 мм від верхньої поверхні блока циліндрів, щоб уникнути зниження точності вимірювань.
Важливо: під час виконання вимірювань, матування або розточування циліндрів усі кришки корінних підшипників мають бути закріплені болтами, затягнутими з потрібним моментом затягування.
Перевірте поверхню циліндрів на відсутність пошкоджень або надмірного зношування.
За допомогою циферблатного нутроміра (номер за каталогом 3376619) виміряйте діаметр циліндра в 4 точках, що відстоять одна від одної на 90 градусів, у крайніх положеннях ходу поршня.
- Діаметр розточування: 93,99–94,01 мм;
- Відхилення від округлості: 0,01 мм;
- Конусність: 0,01 мм.
Ремонт блока
Перед ремонтом циліндрів потрібно закрити масляні канали та отвори під штовхачі у верхній частині блока циліндрів водостійкою стрічкою.
Матування поверхні циліндра:
Матування забезпечує якість поверхні, необхідну для нормальної роботи поршневих кілець.
Матування допускається лише в тому разі, коли розміри циліндрів ще відповідають нормі.
Посадка нових поршневих кілець у циліндрах із глянцевою поверхнею не буде щільною.
Використовуйте круглу хонінгувальну головку (№ 3823612 за каталогом) або подібну з частотою обертання 300–400 об/хв, що здійснює за секунду один цикл переміщення у вертикальному напрямку.
Використовуйте мастило для хонінгування високої якості або суміш різних часток SAE 30W і дизельного палива.
Вертикальні проходи мають бути плавними та безперервними по всій висоті циліндра.
Перевірте отвір циліндра після 10 проходів.
Кут нанесення перехресних ліній залежить від частоти обертання та швидкості вертикального переміщення хонінгувальної головки.
Занадто висока або занадто низька швидкість переміщення призведе до відхилення цього кута від норми.
На правильно матованій поверхні циліндра мають бути помітні перехресні лінії, що йдуть під кутом 20–25 градусів відносно верхньої площини блока циліндрів.
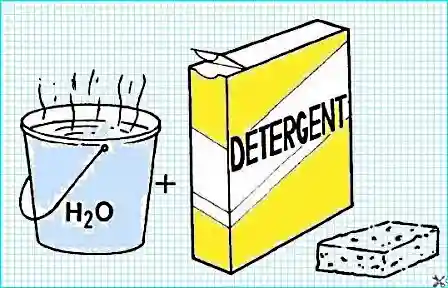
Для видалення глянцю використовуйте концентрований розчин мийного засобу в гарячій воді, щоб промити циліндри.
Важливо: виконуйте очищення циліндрів одразу після матування. Недотримання цієї вимоги може призвести до виходу з ладу двигуна.
Промивайте циліндри до повного видалення чистильного засобу.
Просушіть блок циліндрів стисненим повітрям.
Перевірте чистоту поверхні циліндра, протерши її шматком білої безворсової тканини, злегка змоченої в мастилі.
За наявності залишків абразивного матеріалу продовжуйте очищення до повного їх видалення.
Промийте поверхню циліндрів розчинником. Просушіть блок циліндрів стисненим повітрям.
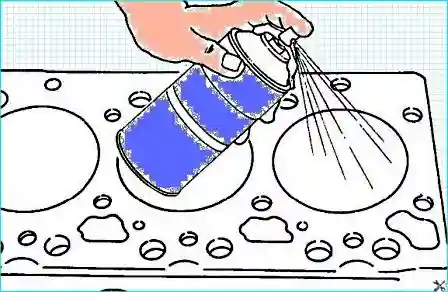
Під час заміни блока циліндрів або використання блока циліндрів, що перебував на складі, обов'язково видаліть моторне та консерваційне мастило з поверхонь циліндрів, місць установлення прокладок і постелей корінних підшипників перед його використанням.


