
Зняцце і ўстаноўка каленчатага вала рухавіка Cummins ISF2.8
Каленчаты вал здымаем і ўсталёўваем пры капітальным рамонце рухавіка.
Падрыхтоўчыя аперацыі
- здымаем рухавік і ўсталёўваем яго на стэнд (артыкул — Зняцце і ўстаноўка рухавіка Cummins ISF2.8);
- вымаем масламерны шчуп;
- здымаем трубку масламернага шчупа;
- здымаем паддон картара;
- здымаем рамэнь дапаможных агрэгатаў (артыкул — Замена рамня прывада дапаможных агрэгатаў);
- здымаем шкіў прывада дапаможных агрэгатаў;
- здымаем вечка пярэдніх размеркавальных шасцёран;
- здымаем махавік (артыкул — Зняцце і ўстаноўка махавіка рухавіка);
- здымаем вечка корпуса зорачкі верхняга размеркавальнага вала;
- здымаем картар махавіка;
- здымаем нацяжную прыладу ланцуга прывада верхняга размеркавальнага вала;
- здымаем кольца сінхранізацыі частаты вярчэння верхняга размеркавальнага вала;
- здымаем корпус зорачкі верхняга распредвала;
- здымаем вечкі шатуноў;
- здымаем вакуумны насос.
Зняцце каленчатага вала
Зніміце вечкі карэнных падшыпнікаў.
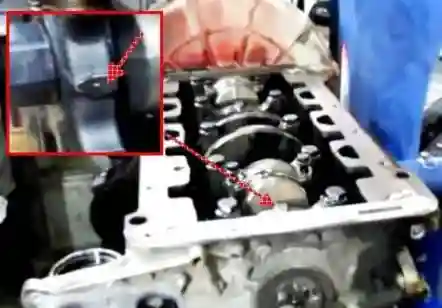
Праверце наяўнасць установачных метак на вечках карэнных падшыпнікаў і блоку цыліндраў.
Важна: нумарацыя вечак пачынаецца ад пярэдняй часткі рухавіка.
Адвярніце балты вечка карэннага падшыпніка, але не здымайце іх.
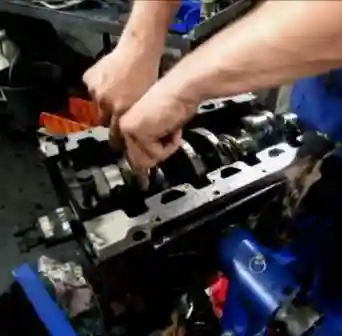
Выкарыстоўваючы 2 балты як рычаг, пагойдайце вечка карэннага падшыпніка і зніміце яго. Не пашкодзіце разьбу балтоў.
Зніміце верхнія ўкладышы карэнных падшыпнікаў.
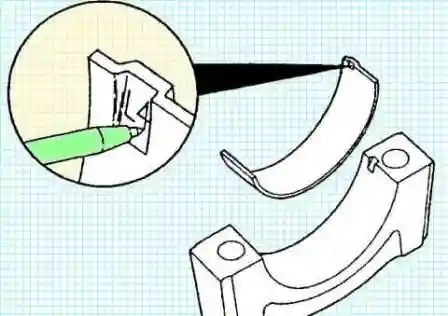
Нанясіце метку адноснага размяшчэння на зняты ўкладыш. Меткі наносім, каб потым аналізаваць няспраўнасць.
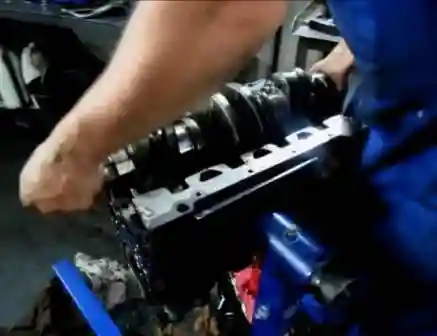
Здымаем каленчаты вал.
Важна: каленчаты вал важыць больш за 23 кг. Лепш здымаць удвух або пад'ёмным механізмам.
Ачыстка каленчатага вала і ўсіх дэталяў
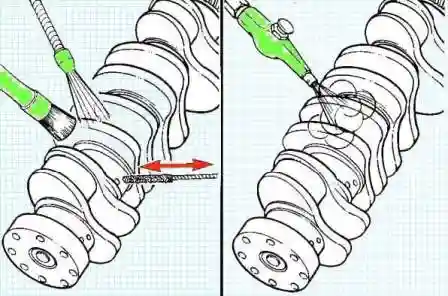
Для ачысткі каленчатага вала выкарыстоўваем гарачую пару або гарачую мыльную ваду.
Для ачысткі каналаў сістэмы змазкі выкарыстоўваем ерш з неметалічнай шчоткай.
Пасля мыйкі сушым сціснутым паветрам.
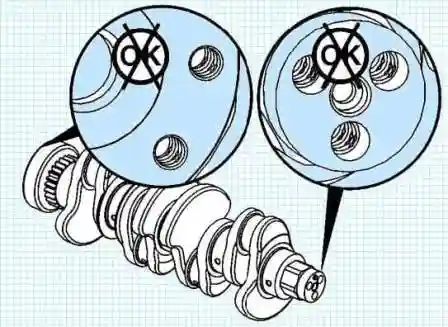
Важна: нельга ачышчаць разьбу метчыкам у адтулінах каленчатага вала.
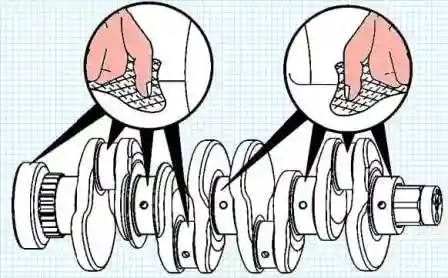
Выкарыстоўваем дробназярністую наждачную паперу для шліфоўкі апрацаваных паверхняў.
Пры выяўленні пашкоджанняў замяняем каленчаты вал.
Праверка каленчатага вала
Правяраем стан зоны кантакту з пярэднім сальнікам каленчатага вала.
Правяраем стан зоны кантакту з заднім сальнікам каленчатага вала.
Правяраем стан шатунных падшыпнікаў.
Правяраем шасцярню каленчатага вала на адсутнасць кропкавай карозіі, сцірання або адсутнасці зубоў.
Важна: задняя шасцярня каленчатага вала не падлягае замене.
Калі не ўдаецца выдаліць пацёртасці з дапамогай абразіўнага бруска (№ 3823258 па каталогу) або яго аналага, каленчаты вал неабходна замяніць.
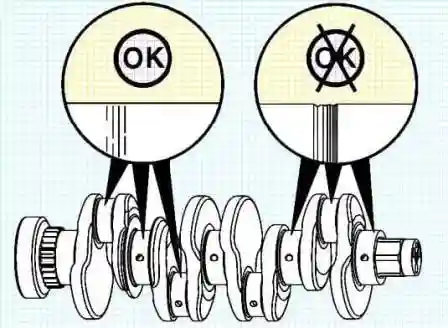
Правяраем шыйкі карэнных і шатунных падшыпнікаў на адсутнасць пашкоджанняў або падвышанага зносу.
Дапускаецца наяўнасць незначных драпін.
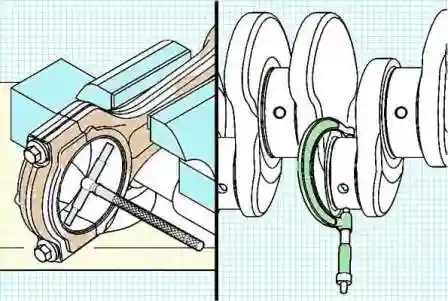
Вымяраем шатунныя і карэнныя шыйкі каленчатага вала.
Дапускаецца адхіленне ад кругласці 0,007 мм.
Вымяраем дыяметр шатуннай шыйкі каленчатага вала і запісваем яго.
Стандартны дыяметр шатуннай шыйкі каленчатага вала: 56,013–58,987 мм.
Вымяраем дыяметр адтуліны пад шатунную шыйку каленчатага вала з усталяваным падшыпнікам і запісваем яго.
Стандартны дыяметр адтуліны пад шыйку каленчатага вала ў шатуне з усталяваным падшыпнікам: 62,37–62,41 мм.
Зазор у падшыпніку роўны рознасці паміж дыяметрам адтуліны пад каленчаты вал у шатуне (з усталяваным падшыпнікам) і дыяметрам шатуннай шыйкі каленчатага вала.
Зазор у шатунным падшыпніку: 3,357–3,423 мм.
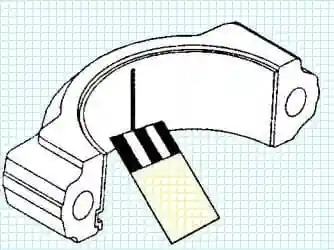
Зазор у падшыпніку можна вызначыць з дапамогай спецыяльнага шчупа пры ўстаноўцы каленчатага вала.
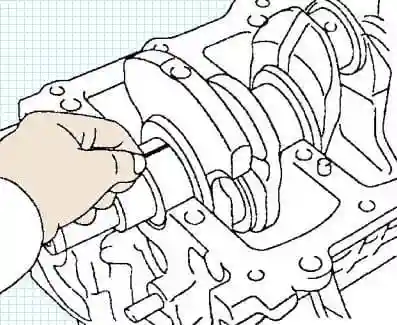
Калі зазор не адпавядае норме, заменіце падшыпнік або паспрабуйце ўстанавіць іншы камплект шатунных падшыпнікаў.
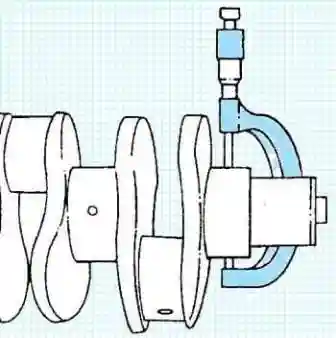
Вымерайце дыяметр карэннай шыйкі каленчатага вала і запішыце яго.
Стандартны дыяметр карэннай шыйкі каленчатага вала: 73,987–74,013 мм.
Пасля гэтага ўсталёўваем вечкі карэнных падшыпнікаў без каленчатага вала з верхнімі і ніжнімі ўкладышамі.
Зацягваем балты карэнных падшыпнікаў паэтапна:
- першы этап — 50 Н·м;
- другі этап — 80 Н·м;
- трэці этап — паварочваем на 90°.
Вымяраем адтуліну пад карэнную шыйку з усталяваным падшыпнікам.
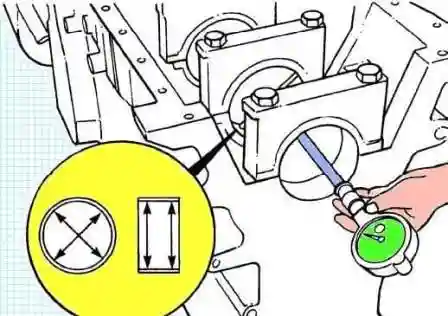
Вызначаем зазор у карэнным падшыпніку.
Зазор у падшыпніку роўны рознасці паміж дыяметрам адтуліны пад карэнную шыйку (з усталяваным падшыпнікам) і дыяметрам карэннай шыйкі каленчатага вала.
Зазор павінен быць: 0,041–0,105 мм.
Таксама зазор можна вызначыць з дапамогай спецыяльнага пластыкавага шчупа пры зборцы рухавіка.
Вымяраем даўжыню балтоў карэнных падшыпнікаў для магчымага выкарыстання пры зборцы.
Даўжыня стрыжня болта карэннага падшыпніка павінна быць не больш за 119,25 мм.
Правяраем паверхні заўзятага падшыпніка на адсутнасць пашкоджанняў або зносу. Дапускаюцца незначныя драпіны.
Для шліфоўкі выкарыстоўваем дробназярністую наждачную паперу.
Важна: паверхні заўзятага падшыпніка размешчаны на карэннай шыйцы каленчатага вала № 4.
Вымяраем прыпуск пад заўзяты падшыпнік.
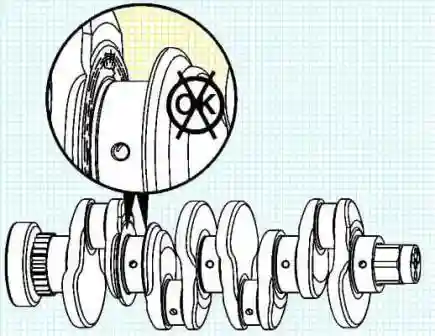
Восевая адлегласць: 0,115–0,365 мм.
Устаноўка каленчатага вала
Змазваем каленчаты вал маторным маслам.
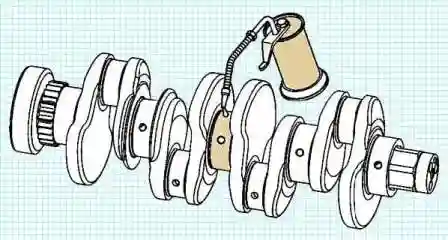
Пераканаўшыся ў адсутнасці на адваротным баку верхніх укладышаў карэнных падшыпнікаў бруду і старонніх часціц, устаўляем іх у блок цыліндраў.
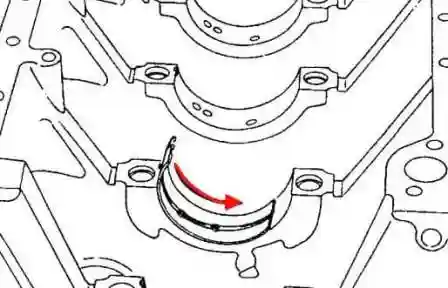
Пры ўстаноўцы сумяшчаем выступы на ўкладышах з выступамі ў пасцелях карэнных падшыпнікаў.
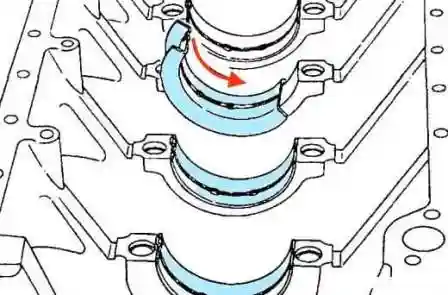
Усталёўваем ўкладыш заўзятага падшыпніка каленчатага вала па месцы карэннага падшыпніка № 4.
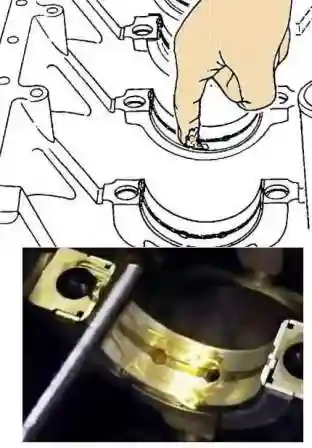
Наносім маторнае масла на паверхні карэнных падшыпнікаў і заўзятага падшыпніка з боку каленчатага вала.
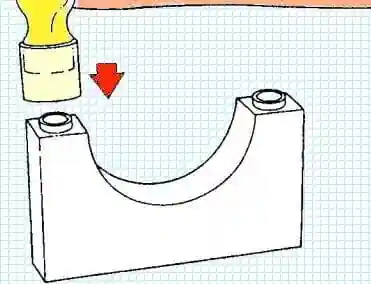
Пераканайцеся ў наяўнасці накіравальных утулак у вечках карэнных падшыпнікаў.
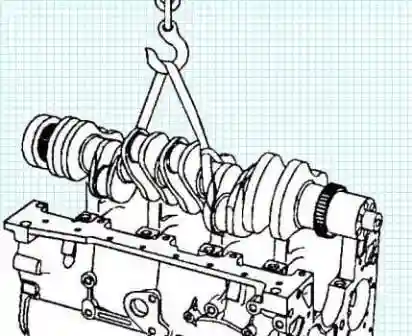
Асцярожна ўкладваем каленчаты вал, не дапускаючы пашкоджання карэнных падшыпнікаў і шыек.
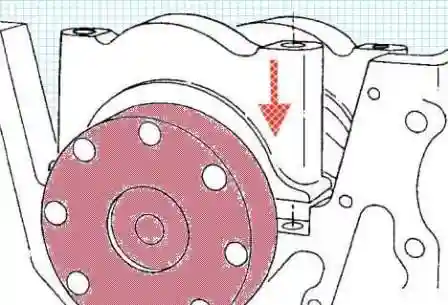
Пераканаўшыся ў адсутнасці на адваротным баку ніжніх укладышаў карэнных падшыпнікаў бруду і старонніх часціц, устаўляем іх у вечкі карэнных падшыпнікаў.
Важна! Абавязкова сумясціце выступы на ўкладышах з выступамі на вечках карэнных падшыпнікаў.
Наносім маторнае масла на рабочую паверхню карэнных падшыпнікаў.
Пераканайцеся ў тым, што на паверхнях вечак карэнных падшыпнікаў паміж вечкам і блокам цыліндраў няма бруду і старонніх часціц.
На вечках карэнных падшыпнікаў ёсць нумары, якія адпавядаюць месцам іх устаноўкі, нанесеныя падчас зняцця.
Важна: нумарацыя пачынаецца ад пярэдняй часткі блока цыліндраў.
Вечкі павінны быць усталяваны так, каб нумары на іх адпавядалі нумарам пасцеляў падшыпнікаў у блоку цыліндраў.
Выступы ў пасцелі і вечку карэннага падшыпніка павінны быць з аднаго і таго ж боку.
Усталюйце вечкі карэнных падшыпнікаў.
Важна: абавязкова сумясціце накіравальныя ўтулкі на вечку карэннага падшыпніка з адпаведнымі адтулінамі ў блоку цыліндраў.
Змазваем разьбу і ніжнюю частку галоўкаў балтоў вечак карэнных падшыпнікаў чыстым маторным маслам.
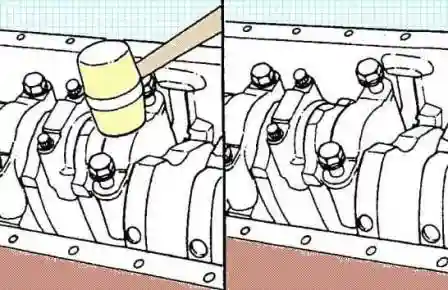
Усталёўваем вечкі карэнных падшыпнікаў на месца, акуратна пастукваючы па ім кіянкай з пластыкавай або гумовай галоўкай.
Калі вечка стане на месца, усталюйце яго балты і зацягніце іх.
Момант зацяжкі 50 Н·м. З канчатковым момантам зацягваем балты пасля ўстаноўкі ўсіх вечак.

Раўнамерна зацягваем балты ў паказанай на рысунку паслядоўнасці.
Выконваем кожны этап з усімі балтамі перад пераходам да наступнага этапу.
- першы этап — 50 Н·м;
- другі этап — 80 Н·м;
- трэці этап — павярніце на 90°.
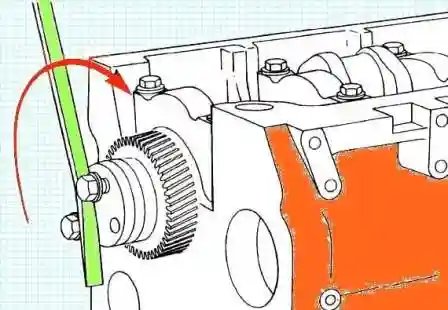
Правяртаем каленчаты вал. Каленчаты вал павінен вярчацца свабодна пасля ўстаноўкі вечак карэнных падшыпнікаў.
Калі каленвал не вярчаецца свабодна:
- праверце, ці не закранае каленвал адзін з шатуноў;
- праверце правільнасць устаноўкі вечак карэнных падшыпнікаў;
- праверце адсутнасць пашкоджанняў накіравальных утулак або апорных паверхняў вечак карэнных падшыпнікаў падчас устаноўкі;
- праверце правільнасць устаноўкі ўкладышаў карэнных падшыпнікаў.
Вымерайце восевы люфт каленчатага вала з дапамогай цыферблатнага індыкатара (№ па каталогу 3824564).
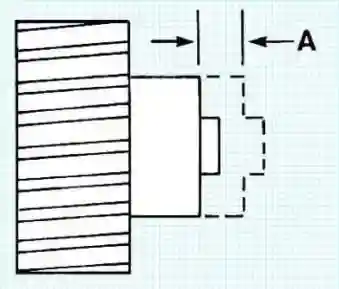
Восевы люфт каленчатага вала: 0,023–0,365 мм.
Калі восевы люфт не адпавядае норме:
- калі восевы люфт каленвала ніжэй за норму, праверце адсутнасць перашкод, якія абмяжоўваюць яго перамяшчэнне (масляная помпа, шатун і інш.);
- калі восевы люфт каленвала вышэй за норму, праверце паверхню заўзятага падшыпніка каленчатага вала. Акрамя таго, праверце правільнасць устаноўкі заўзятага падшыпніка.
Пасля гэтага збіраем усе дэталі ў адпаведнасці з тэхналогіяй зборкі.


