
Cummins ISF2.8 қозғалтқышының иінді білігін шешу және орнату
Иінді білікті қозғалтқышты күрделі жөндеу кезінде шешеміз және орнатамыз.
Дайындық операциялары
- қозғалтқышты шешіп, стендке орнатамыз (мақала — Cummins ISF2.8 қозғалтқышын шешу және орнату);
- май өлшегішті шығарамыз;
- май өлшегіш түтігін шешеміз;
- картер поддонын шешеміз;
- қосалқы агрегаттар белдігін шешеміз (мақала — Қосалқы агрегаттар жетегінің белдігін ауыстыру);
- қосалқы агрегаттар жетегінің шкивін шешеміз;
- алдыңғы бөлу тісті дөңгелектерінің қақпағын шешеміз;
- маховикті шешеміз (мақала — Қозғалтқыш маховигін шешу және орнату);
- жоғарғы бөлу білігі жұлдызшасы корпусының қақпағын шешеміз;
- маховик картерін шешеміз;
- жоғарғы бөлу білігі жетегі шынжырының керу құрылғысын шешеміз;
- жоғарғы бөлу білігі айналу жиілігін синхрондау сақинасын шешеміз;
- жоғарғы бөлу білігі жұлдызшасының корпусын шешеміз;
- шатун қақпақтарын шешеміз;
- вакуумдық сорғыны шешеміз.
Иінді білікті шешу
Негізгі мойынтірек қақпақтарын шешіңіз.
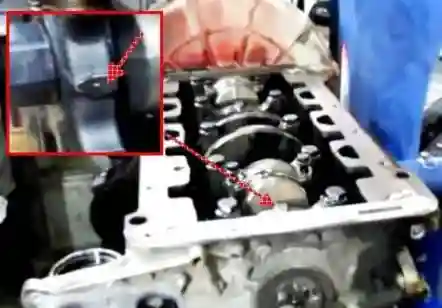
Негізгі мойынтірек қақпақтары мен цилиндр блогында орнату белгілерінің бар-жоғын тексеріңіз.
Маңызды: қақпақтардың нөмірленуі қозғалтқыштың алдыңғы бөлігінен басталады.
Негізгі мойынтірек қақпағының бұрандаларын бұрап босатыңыз, бірақ шешпеңіз.
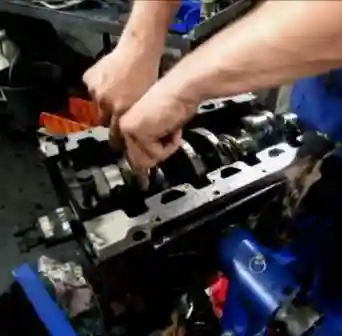
2 бұранданы рычаг ретінде пайдаланып, негізгі мойынтірек қақпағын шайқап, шешіңіз. Бұрандалардың бұрандасын зақымдамаңыз.
Негізгі мойынтіректердің жоғарғы төсемдерін шешіңіз.
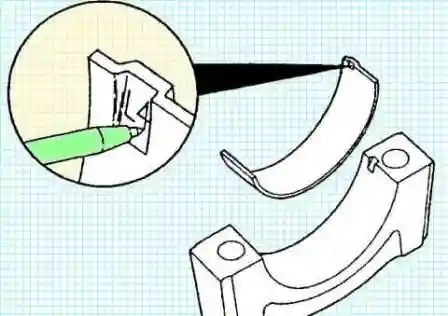
Шешілген төсемге салыстырмалы орналасу белгісін қойыңыз. Белгілерді кейін ақаулықты талдау үшін қоямыз.
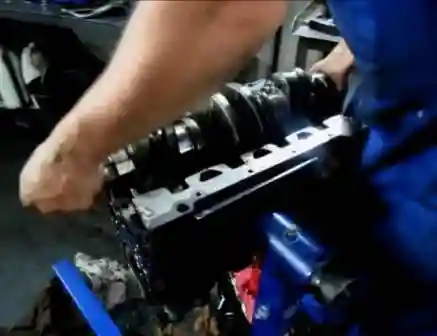
Иінді білікті шешеміз.
Маңызды: иінді біліктің салмағы 23 кг-нан асады. Екеулеп немесе көтергіш механизммен шешкен дұрыс.
Иінді білікті және барлық бөлшектерді тазалау
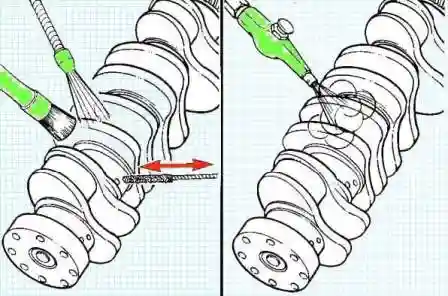
Иінді білікті тазалау үшін ыстық бу немесе ыстық сабынды суды пайдаланамыз.
Майлау жүйесінің арналарын тазалау үшін металл емес қылшықты қылшақты пайдаланамыз.
Жуғаннан кейін қысылған ауамен кептіреміз.
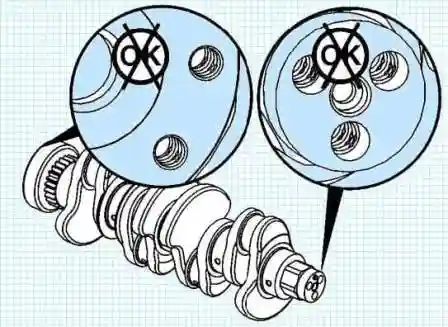
Маңызды: иінді біліктің тесіктеріндегі бұранданы метчикпен тазалауға болмайды.
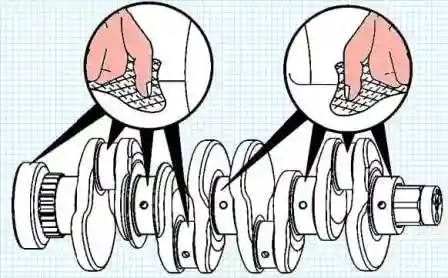
Өңделген беттерді тегістеу үшін ұсақ түйіршікті қырғыш қағазды пайдаланамыз.
Зақымданулар анықталса, иінді білікті ауыстырамыз.
Иінді білікті тексеру
Иінді біліктің алдыңғы сальнигімен жанасу аймағының күйін тексереміз.
Иінді біліктің артқы сальнигімен жанасу аймағының күйін тексереміз.
Шатун мойынтіректерінің күйін тексереміз.
Иінді білік тісті дөңгелегінде нүктелік коррозия, үйкеліс немесе тістердің жоқтығын тексереміз.
Маңызды: иінді біліктің артқы тісті дөңгелегі ауыстырылуға жатпайды.
Егер үйкеліс іздерін абразивті бруспен (каталог бойынша № 3823258) немесе оның баламасымен кетіру мүмкін болмаса, иінді білікті ауыстыру қажет.
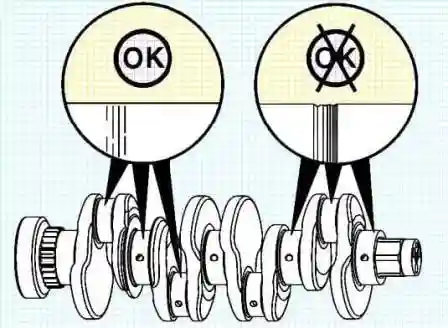
Негізгі және шатун мойынтіректерінің мойындарын зақымданулардың немесе шамадан тыс тозудың жоқтығына тексереміз.
Елеусіз сызаттардың болуына жол беріледі.
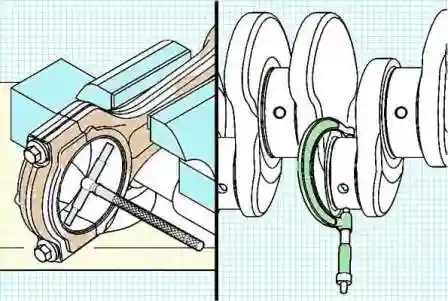
Иінді біліктің шатун және негізгі мойындарын өлшейміз.
Дөңгелектіктен ауытқу 0,007 мм-ге жол беріледі.
Иінді біліктің шатун мойынының диаметрін өлшеп, жазып аламыз.
Иінді біліктің шатун мойынының стандартты диаметрі: 56,013–58,987 мм.
Мойынтірек орнатылған шатундағы иінді біліктің шатун мойыны астындағы тесіктің диаметрін өлшеп, жазып аламыз.
Мойынтірек орнатылған шатундағы иінді білік мойыны астындағы тесіктің стандартты диаметрі: 62,37–62,41 мм.
Мойынтіректегі саңылау шатундағы иінді білік астындағы тесіктің диаметрі (мойынтірек орнатылған) мен иінді біліктің шатун мойыны диаметрінің айырмасына тең.
Шатун мойынтірегіндегі саңылау: 3,357–3,423 мм.
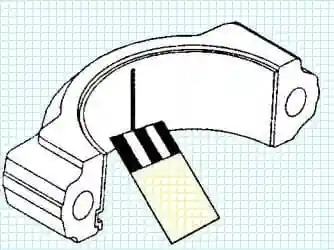
Мойынтіректегі саңылауды иінді білікті орнату кезінде арнайы щуптың көмегімен анықтауға болады.
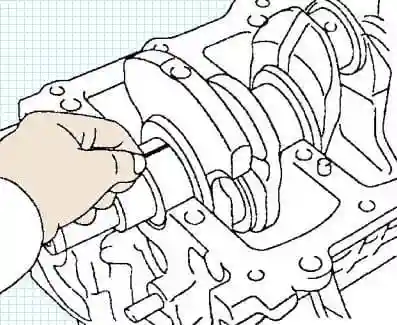
Егер саңылау нормаға сәйкес келмесе, мойынтіректі ауыстырыңыз немесе шатун мойынтіректерінің басқа жинағын орнатып көріңіз.
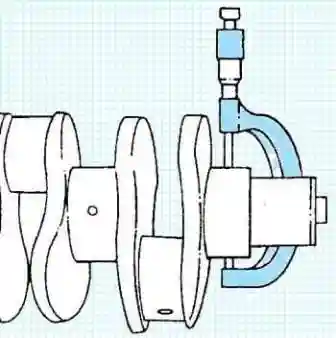
Иінді біліктің негізгі мойынының диаметрін өлшеп, жазып алыңыз.
Иінді біліктің негізгі мойынының стандартты диаметрі: 73,987–74,013 мм.
Осыдан кейін иінді біліксіз, жоғарғы және төменгі төсемдері бар негізгі мойынтірек қақпақтарын орнатамыз.
Негізгі мойынтірек бұрандаларын кезең-кезеңімен тартамыз:
- бірінші кезең — 50 Н·м;
- екінші кезең — 80 Н·м;
- үшінші кезең — 90°-қа бұрамыз.
Мойынтірек орнатылған негізгі мойын астындағы тесікті өлшейміз.
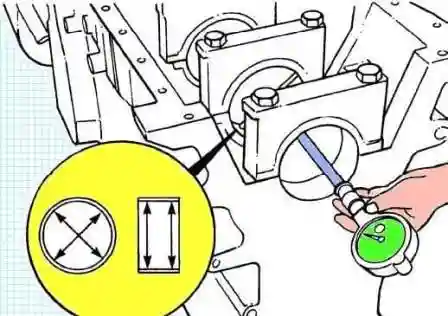
Негізгі мойынтіректегі саңылауды анықтаймыз.
Мойынтіректегі саңылау негізгі мойын астындағы тесіктің диаметрі (мойынтірек орнатылған) мен иінді біліктің негізгі мойыны диаметрінің айырмасына тең.
Саңылау: 0,041–0,105 мм болуы керек.
Сондай-ақ саңылауды қозғалтқышты жинау кезінде арнайы пластикалық щуптың көмегімен анықтауға болады.
Жинау кезінде пайдалану мүмкіндігі үшін негізгі мойынтірек бұрандаларының ұзындығын өлшейміз.
Негізгі мойынтірек бұрандасының өзегінің ұзындығы 119,25 мм-ден аспауы керек.
Тіреуіш мойынтіректің беттерін зақымданулардың немесе тозудың жоқтығына тексереміз. Елеусіз сызаттарға жол беріледі.
Тегістеу үшін ұсақ түйіршікті қырғыш қағазды пайдаланамыз.
Маңызды: тіреуіш мойынтіректің беттері иінді біліктің № 4 негізгі мойынында орналасқан.
Тіреуіш мойынтірек астындағы қалдықты өлшейміз.
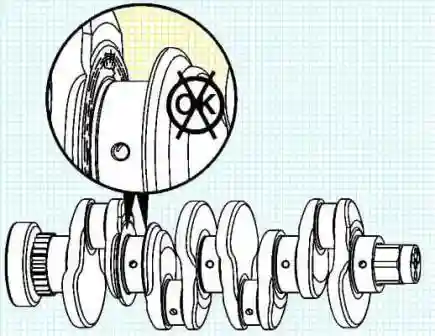
Осьтік қашықтық: 0,115–0,365 мм.
Иінді білікті орнату
Иінді білікті мотор майымен майлаймыз.
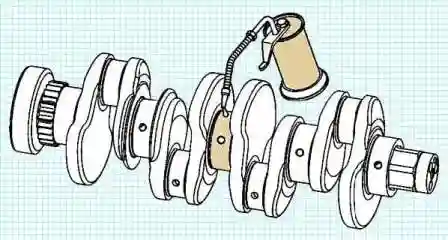
Негізгі мойынтіректердің жоғарғы төсемдерінің артқы жағында кір мен бөгде бөлшектердің жоқтығына көз жеткізіп, оларды цилиндр блогына саламыз.
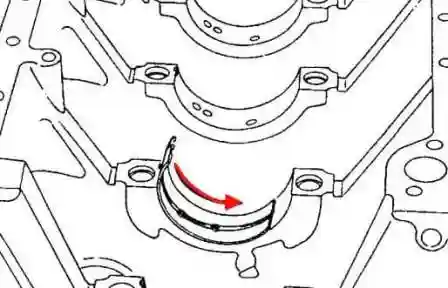
Орнату кезінде төсемдердегі шығыңқыларды негізгі мойынтірек ұяларындағы шығыңқылармен сәйкестендіреміз.
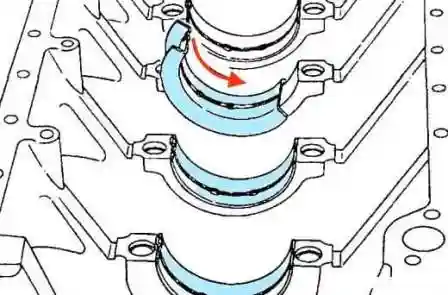
Иінді біліктің тіреуіш мойынтірегінің төсемін № 4 негізгі мойынтірек орнына орнатамыз.
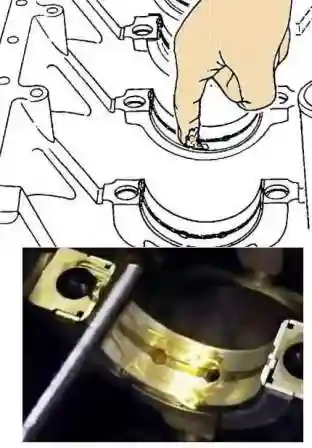
Иінді білік жағынан негізгі мойынтіректер мен тіреуіш мойынтіректің беттеріне мотор майын жағамыз.
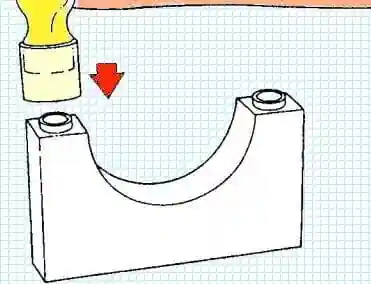
Негізгі мойынтірек қақпақтарында бағыттаушы төлкелердің бар-жоғына көз жеткізіңіз.
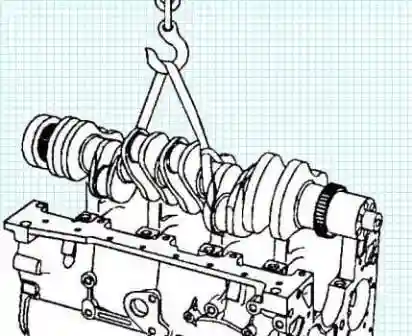
Иінді білікті негізгі мойынтіректер мен мойындарды зақымдамай, абайлап саламыз.
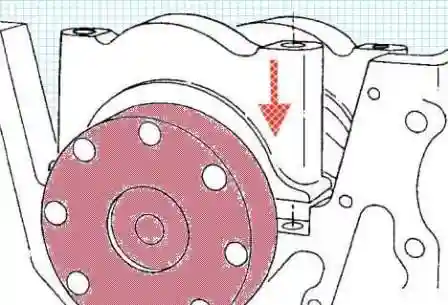
Негізгі мойынтіректердің төменгі төсемдерінің артқы жағында кір мен бөгде бөлшектердің жоқтығына көз жеткізіп, оларды негізгі мойынтірек қақпақтарына саламыз.
Маңызды! Төсемдердегі шығыңқыларды негізгі мойынтірек қақпақтарындағы шығыңқылармен міндетті түрде сәйкестендіріңіз.
Негізгі мойынтіректердің жұмыс бетіне мотор майын жағамыз.
Негізгі мойынтірек қақпақтарының беттерінде, қақпақ пен цилиндр блогының арасында кір мен бөгде бөлшектердің жоқтығына көз жеткізіңіз.
Негізгі мойынтірек қақпақтарында олардың орнату орындарына сәйкес келетін, шешу кезінде қойылған нөмірлер бар.
Маңызды: нөмірлеу цилиндр блогының алдыңғы бөлігінен басталады.
Қақпақтар ондағы нөмірлер цилиндр блогындағы мойынтірек ұяларының нөмірлеріне сәйкес келетіндей етіп орнатылуы керек.
Негізгі мойынтіректің ұясы мен қақпағындағы шығыңқылар бір жағында болуы керек.
Негізгі мойынтірек қақпақтарын орнатыңыз.
Маңызды: негізгі мойынтірек қақпағындағы бағыттаушы төлкелерді цилиндр блогындағы тиісті тесіктермен міндетті түрде сәйкестендіріңіз.
Негізгі мойынтірек қақпақтары бұрандаларының бұрандасын және бастарының төменгі бөлігін таза мотор майымен майлаймыз.
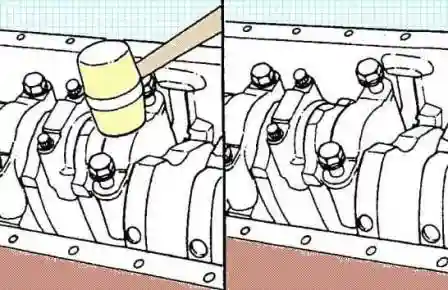
Негізгі мойынтірек қақпақтарын орнына пластик немесе резіңке басты балғамен абайлап қағып орнатамыз.
Қақпақ орнына түскенде, оның бұрандаларын орнатып, тартыңыз.
Тарту моменті 50 Н·м. Барлық қақпақтарды орнатқаннан кейін бұрандаларды соңғы моментпен тартамыз.

Суретте көрсетілген ретпен бұрандаларды біркелкі тартамыз.
Келесі кезеңге өтпес бұрын әр кезеңді барлық бұрандалармен орындаймыз.
- бірінші кезең — 50 Н·м;
- екінші кезең — 80 Н·м;
- үшінші кезең — 90°-қа бұраңыз.
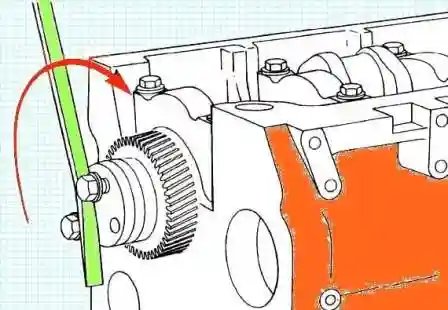
Иінді білікті бұрамыз. Негізгі мойынтірек қақпақтарын орнатқаннан кейін иінді білік еркін айналуы керек.
Егер иінді білік еркін айналмаса:
- иінді біліктің шатундардың біріне тиіп тұрмағанын тексеріңіз;
- негізгі мойынтірек қақпақтарының дұрыс орнатылғанын тексеріңіз;
- орнату кезінде бағыттаушы төлкелердің немесе негізгі мойынтірек қақпақтарының тіреу беттерінің зақымданбағанын тексеріңіз;
- негізгі мойынтірек төсемдерінің дұрыс орнатылғанын тексеріңіз.
Иінді біліктің осьтік люфтін циферблатты индикатордың (каталог бойынша № 3824564) көмегімен өлшеңіз.
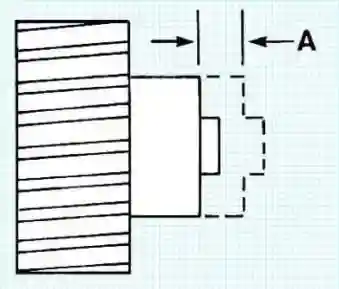
Иінді біліктің осьтік люфті: 0,023–0,365 мм.
Егер осьтік люфт нормаға сәйкес келмесе:
- егер иінді біліктің осьтік люфті нормадан төмен болса, оның қозғалысын шектейтін кедергілердің (май сорғысы, шатун және т.б.) жоқтығын тексеріңіз;
- егер иінді біліктің осьтік люфті нормадан жоғары болса, иінді біліктің тіреуіш мойынтірегінің бетін тексеріңіз. Сонымен қатар, тіреуіш мойынтіректің дұрыс орнатылғанын тексеріңіз.
Осыдан кейін жинау технологиясына сәйкес барлық бөлшектерді жинаймыз.


