
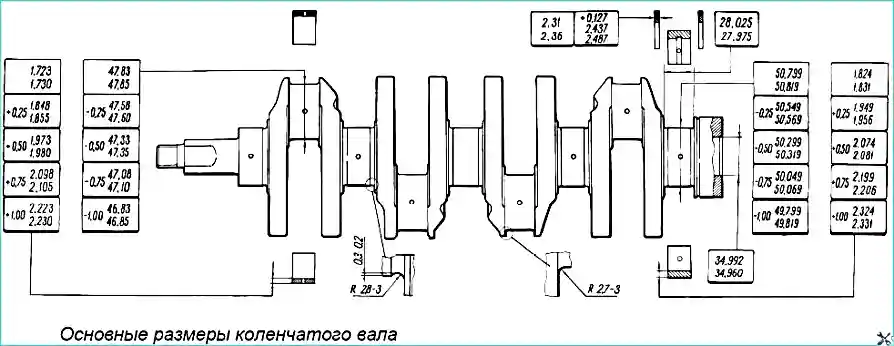
Асноўныя памеры каленчатага вала дадзены на малюнку 1.
Каленчаты вал — літы, чыгунны, пяціапорны.
Прадугледжана магчымасць перашліфоўкі шыек каленчатага вала пры рамонце з памяншэннем дыяметра на 0,25; 0,5; 0,75 і 1 мм.
Восевы перамяшчэнне каленчатага вала абмежавана двума ўпорнымі паўкольцамі. Яны ўстаўляюцца ў гнёзды блока цыліндраў па абодва бакі сярэдняга карэннага падшыпніка, прычым з задняга боку ставіцца металакерамічнае паўкольца (жоўтае), а з пярэдняга боку — сталеалюмініевае. Паўкольцы вырабляюцца двух памераў — нармальнага і павялічанага па таўшчыні на 0,127 мм.
Укладышы падшыпнікаў каленчатага вала — танкасценныя, сталеалюмініевыя. Верхнія ўкладышы 1, 2, 4 і 5 апор каленчатага вала з канаўкай на ўнутранай паверхні, а ніжнія ўкладышы — без канаўкі. Укладышы 3-й апоры (верхнія і ніжнія) без канаўкі. Шатунныя ўкладышы (верхнія і ніжнія) таксама без канаўкі.
Рамантныя ўкладышы вырабляюцца павялічанай таўшчыні пад шыйкі каленчатага вала, паменшаныя на 0,25; 0,5; 0,75 і 1 мм.
Махавік — чыгунны, літы, з напрэсаваным стальным зубчастым абодам для пуску рухавіка стартарам. Цэнтруецца махавік пярэднім падшыпнікам вядучага вала каробкі перадач, запрэсаваным у каленчаты вал. На задняй плоскасці махавіка каля зубчастага абода маецца ўстановачная метка ў выглядзе конуснай лункі. Яна павінна знаходзіцца насупраць шатуннай шыйкі чацвёртага цыліндра.
Праверка тэхнічнага стану і рамонт
Каленчаты вал
Аглядзеце каленчаты вал. Трэшчыны ў любым месцы каленчатага вала не дапускаюцца. На паверхнях, што спалучаюцца з рабочымі кромкамі сальнікаў, не дапускаюцца драпіны, забоіны і рыскі.
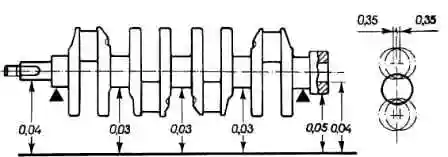
Усталюйце каленчаты вал крайнімі карэннымі шыйкамі на дзве прызмы (малюнак 2) і праверце індыкатарам біццё:
- карэнных шыек (не больш за 0,03 мм);
- пасадачных паверхняў пад зорачку і падшыпнік вядучага вала каробкі перадач (не больш за 0,04 мм);
- паверхні, што спалучаецца з сальнікам (не больш за 0,05 мм).
Вымерайце дыяметры карэнных і шатунных шыек. Шыйкі трэба шліфаваць, калі іх знос больш за 0,03 мм або авальнасць шыек больш за 0,03 мм, а таксама калі на шыйках ёсць задзіры і рыскі. Шліфуйце шыйкі з памяншэннем дыяметра да бліжэйшага рамантнага памеру (гл. малюнак 1).
Пры шліфаванні вытрымлівайце памеры галтэляў шыек, аналагічныя паказаным на малюнку 1 для нармальных памераў каленчатага вала. Авальнасць і конуснасць карэнных і шатунных шыек пасля шліфавання павінна быць не больш за 0,005 мм.
Зрушэнне восяў шатунных шыек ад плоскасці, што праходзіць праз восі шатунных і карэнных шыек, пасля шліфавання павінна быць у межах 0,35 мм (гл. малюнак 2). Для праверкі ўсталюйце вал крайнімі карэннымі шыйкамі на прызмы і выставіце вал так, каб вось шатуннай шыйкі першага цыліндра знаходзілася ў гарызантальнай плоскасці, што праходзіць праз восі карэнных шыек. Затым індыкатарам праверце зрушэнне ў вертыкальным кірунку шатунных шыек 2, 3 і 4 цыліндраў адносна шатуннай шыйкі 1-га цыліндра.
Прашліфаваўшы шыйкі, адпаліруйце іх з дапамогай алмазнай пасты або пасты ГОІ. Пасля шліфавання і наступнай даводкі шыек выдаліце заглушкі масленых каналаў, а затым апрацуйце гнёзды заглушак фрэзай А.94016/10, надзетай на шпіндэль А.94016. Старанна прамыйце каленчаты вал і яго каналы для выдалення рэшткаў абразіва і прадзіміце сціснутым паветрам. Апраўкай А.86010 запрэсуйце новыя заглушкі і зачаканіце кожную ў трох кропках кернерам.
На першай шчацэ каленчатага вала маркіруйце велічыню памяншэння карэнных і шатунных шыек (напрыклад, К 0,25; Ш 0,50).
Укладышы
На ўкладышах нельга рабіць ніякіх пагоначных аперацый. Пры задзірах, рысках або адслаеннях заменіце ўкладышы новымі.
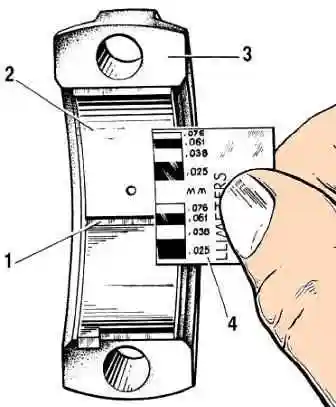
Зазор паміж укладышамі і шыйкамі каленчатага вала правяраюць разлікам (вымераўшы дэталі). Зручна для праверкі зазору карыстацца калібраваным пластыкавым дротам. У гэтым выпадку метад праверкі наступны:
- старанна ачысціце рабочыя паверхні ўкладышаў і адпаведнай шыйкі і пакладзіце адрэзак пластыкавага дроту на яе паверхню;
- усталюйце на шыйцы шатун з крышкай або крышку карэннага падшыпніка (у залежнасці ад віду шыйкі, што правяраецца) і зацягніце гайкі або балты мацавання.
Гайкі шатунных балтоў зацягвайце момантам 51 Н·м (5,2 кгс·м), а балты мацавання крышак карэнных падшыпнікаў момантам 80,4 Н·м (8,2 кгс·м);
- здыміце крышку і па шкале, нанесенай на ўпакоўцы, па сплюшчванні дроту вызначце велічыню зазору (мал. 3).
Намінальны разліковы зазор складае 0,02—0,07 мм для шатунных і 0,026—0,073 мм для карэнных шыек. Калі зазор менш за гранічны (0,1 мм для шатунных і 0,15 мм для карэнных шыек), то можна зноў выкарыстоўваць гэтыя ўкладышы. Пры зазоры большым за гранічны заменіце на гэтых шыйках укладышы новымі. Калі шыйкі каленчатага вала зношаны і шліфуюцца да рамантнага памеру, то ўкладышы заменіце рамантнымі (павялічанай таўшчыні).
Упорныя паўкольцы
Гэтак жа як і на ўкладышах, на паўкольцах нельга рабіць ніякіх пагоначных аперацый. Пры задзірах, рысках або адслаеннях замяняйце паўкольцы новымі. Паўкольцы замяняюцца таксама, калі восевы зазор каленчатага вала перавышае максімальна дапушчальны — 0,35 мм. Новыя паўкольцы падбірайце намінальнай таўшчыні або павялічанай на 0,127 мм, каб атрымаць восевы зазор у межах 0,06—0,26 мм.
Восевы зазор каленчатага вала правяраецца з дапамогай індыкатара, як апісана ў артыкуле «Зборка рухавіка». Восевы зазор каленчатага вала можна правяраць таксама на рухавіку, усталяваным на аўтамабілі. Пры гэтым восевае перамяшчэнне каленчатага вала ствараецца націсканнем і адпусканнем педалі счаплення, а велічыня зазору вызначаецца па перамяшчэнні пярэдняга канца каленчатага вала.
Махавік
Праверце стан зубчастага абода і ў выпадку пашкоджання зубоў заменіце махавік. Калі махавік мае колеры пабяжання на паверхні 3 (мал. 4), неабходна праверыць нацяг абода на махавіку. Абод не павінен праварочвацца пры круцільным моманце 590 Н·м (60 кгс·м).
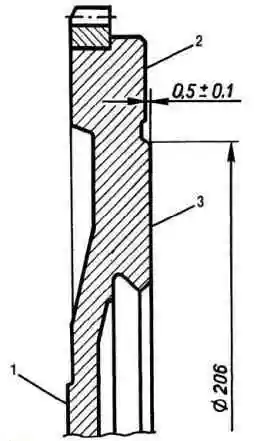
На паверхні 1 махавіка, што прылягае да фланца каленчатага вала, і на паверхні 3 пад вядомы дыск счаплення не дапускаюцца драпіны і задзіры. Драпіны і задзіры на паверхні 3 выдаліце праточкай, здымаючы слой металу таўшчынёй не больш за 1 мм. Пры гэтым праточыце таксама і паверхню 2, вытрымліваючы памер (0,5±0,1) мм. Пры праточцы неабходна забяспечыць паралельнасць паверхняў 2 і 3 адносна паверхні 1. Допуск непаралельнасці 0,1 мм.
- Усталюйце махавік на апраўку, цэнтруючы яго па пасадачнай адтуліне з упорам на паверхню 1, і праверце біццё плоскасцей 2 і 3.
- У крайніх кропках індыкатар не павінен паказваць біццяў, што перавышаюць 0,1 мм.


