
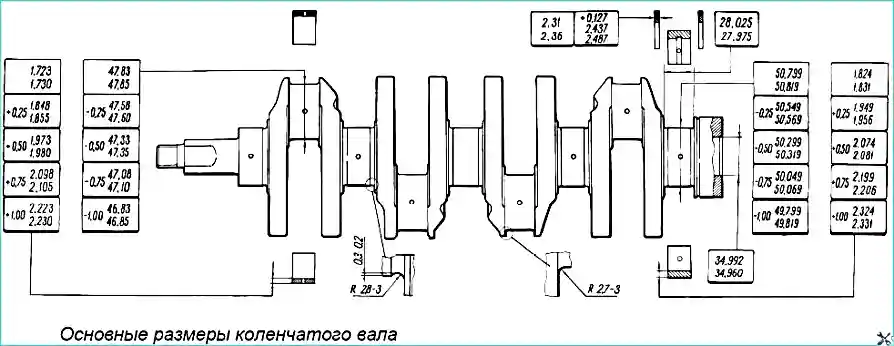
Основні розміри колінчастого вала наведено на рисунку 1.
Колінчастий вал — литий, чавунний, п'ятиопорний.
Передбачена можливість перешліфування шийок колінчастого вала під час ремонту зі зменшенням діаметра на 0,25; 0,5; 0,75 і 1 мм.
Осьове переміщення колінчастого вала обмежене двома упорними півкільцями. Вони вставляються в гнізда блока циліндрів з обох боків середнього корінного підшипника, причому з заднього боку ставиться металокерамічне півкільце (жовте), а з переднього боку — сталеалюмінієве. Півкільця виготовляються двох розмірів — нормального та збільшеного за товщиною на 0,127 мм.
Вкладиші підшипників колінчастого вала — тонкостінні, сталеалюмінієві. Верхні вкладиші 1, 2, 4 і 5 опор колінчастого вала з канавкою на внутрішній поверхні, а нижні вкладиші — без канавки. Вкладиші 3-ї опори (верхні та нижні) без канавки. Шатунні вкладиші (верхні та нижні) також без канавки.
Ремонтні вкладиші виготовляються збільшеної товщини під шийки колінчастого вала, зменшені на 0,25; 0,5; 0,75 і 1 мм.
Маховик — чавунний, литий, з напресованим сталевим зубчастим ободом для пуску двигуна стартером. Центрується маховик переднім підшипником ведучого вала коробки передач, запресованим у колінчастий вал. На задній площині маховика біля зубчастого обода є настановний мітка у вигляді конічної лунки. Вона повинна знаходитися проти шатунної шийки четвертого циліндра.
Перевірка технічного стану та ремонт
Колінчастий вал
Огляньте колінчастий вал. Тріщини в будь-якому місці колінчастого вала не допускаються. На поверхнях, що сполучаються з робочими кромками сальників, не допускаються подряпини, забоїни та риски.
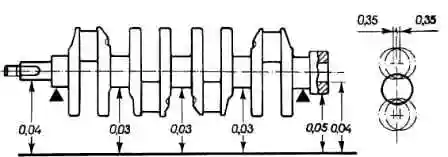
Установіть колінчастий вал крайніми корінними шийками на дві призми (рисунок 2) і перевірте індикатором биття:
- корінних шийок (не більше 0,03 мм);
- посадкових поверхонь під зірочку та підшипник ведучого вала коробки передач (не більше 0,04 мм);
- поверхні, що сполучається з сальником (не більше 0,05 мм).
Виміряйте діаметри корінних і шатунних шийок. Шийки слід шліфувати, якщо їх знос більше 0,03 мм або овальність шийок більше 0,03 мм, а також якщо на шийках є задири та риски. Шліфуйте шийки зі зменшенням діаметра до найближчого ремонтного розміру (див. рисунок 1).
Під час шліфування витримуйте розміри галтелей шийок, аналогічні зазначеним на рисунку 1 для нормальних розмірів колінчастого вала. Овальність і конусність корінних і шатунних шийок після шліфування повинна бути не більше 0,005 мм.
Зміщення осей шатунних шийок від площини, що проходить через осі шатунних і корінних шийок, після шліфування повинно бути в межах 0,35 мм (див. рисунок 2). Для перевірки установіть вал крайніми корінними шийками на призми і виставте вал так, щоб вісь шатунної шийки першого циліндра знаходилася в горизонтальній площині, що проходить через осі корінних шийок. Потім індикатором перевірте зміщення у вертикальному напрямку шатунних шийок 2, 3 і 4 циліндрів відносно шатунної шийки 1-го циліндра.
Прошліфувавши шийки, відполіруйте їх за допомогою алмазної пасти або пасти ГОІ. Після шліфування та наступного доведення шийок видаліть заглушки масляних каналів, а потім обробіть гнізда заглушок фрезою А.94016/10, надітою на шпиндель А.94016. Ретельно промийте колінчастий вал і його канали для видалення залишків абразиву і продуйте стисненим повітрям. Оправкою А.86010 запресуйте нові заглушки і зачеканьте кожну в трьох точках кернером.
На першій щоці колінчастого вала маркіруйте величину зменшення корінних і шатунних шийок (наприклад, К 0,25; Ш 0,50).
Вкладиші
На вкладишах не можна проводити жодних пригоночних операцій. При задирах, рисках або відшаруваннях замініть вкладиші новими.
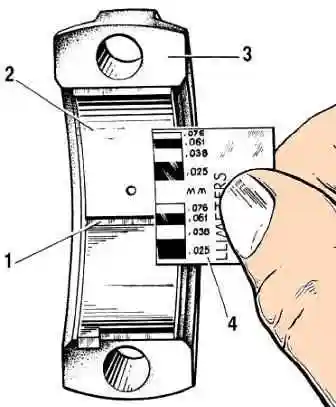
Зазор між вкладишами і шийками колінчастого вала перевіряють розрахунком (вимірявши деталі). Зручно для перевірки зазору користуватися каліброваним пластмасовим дротом. У цьому випадку метод перевірки наступний:
- ретельно очистіть робочі поверхні вкладишів і відповідної шийки і покладіть відрізок пластмасового дроту на її поверхню;
- установіть на шийці шатун з кришкою або кришку корінного підшипника (залежно від виду шийки, що перевіряється) і затягніть гайки або болти кріплення.
Гайки шатунних болтів затягуйте моментом 51 Н·м (5,2 кгс·м), а болти кріплення кришок корінних підшипників моментом 80,4 Н·м (8,2 кгс·м);
- зніміть кришку і за шкалою, нанесеною на упаковці, за сплющенням дроту визначте величину зазору (мал. 3).
Номінальний розрахунковий зазор становить 0,02—0,07 мм для шатунних і 0,026—0,073 мм для корінних шийок. Якщо зазор менше граничного (0,1 мм для шатунних і 0,15 мм для корінних шийок), то можна знову використовувати ці вкладиші. При зазорі більшому за граничний замініть на цих шийках вкладиші новими. Якщо шийки колінчастого вала зношені і шліфуються до ремонтного розміру, то вкладиші замініть ремонтними (збільшеної товщини).
Упорні півкільця
Так само як і на вкладишах, на півкільцях не можна проводити жодних пригоночних операцій. При задирах, рисках або відшаруваннях замінюйте півкільця новими. Півкільця замінюються також, якщо осьовий зазор колінчастого вала перевищує максимально допустимий — 0,35 мм. Нові півкільця підбирайте номінальної товщини або збільшеної на 0,127 мм, щоб отримати осьовий зазор у межах 0,06—0,26 мм.
Осьовий зазор колінчастого вала перевіряється за допомогою індикатора, як описано в статті «Складання двигуна». Осьовий зазор колінчастого вала можна перевіряти також на двигуні, встановленому на автомобілі. При цьому осьове переміщення колінчастого вала створюється натисканням і відпусканням педалі зчеплення, а величина зазору визначається за переміщенням переднього кінця колінчастого вала.
Маховик
Перевірте стан зубчастого обода і в разі пошкодження зубів замініть маховик. Якщо маховик має кольори мінливості на поверхні 3 (мал. 4), необхідно перевірити натяг обода на маховику. Обід не повинен прокручуватися при крутному моменті 590 Н·м (60 кгс·м).
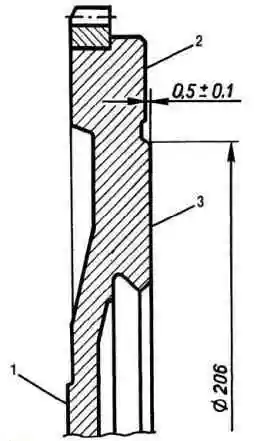
На поверхні 1 маховика, що прилягає до фланця колінчастого вала, і на поверхні 3 під ведений диск зчеплення не допускаються подряпини і задири. Подряпини і задири на поверхні 3 видаліть проточкою, знімаючи шар металу товщиною не більше 1 мм. При цьому проточіть також і поверхню 2, витримуючи розмір (0,5±0,1) мм. При проточці необхідно забезпечити паралельність поверхонь 2 і 3 відносно поверхні 1. Допуск непаралельності 0,1 мм.
- Установіть маховик на оправку, центруючи його по посадковому отвору з упором на поверхню 1, і перевірте биття площин 2 і 3.
- У крайніх точках індикатор не повинен показувати биттів, що перевищують 0,1 мм.


