
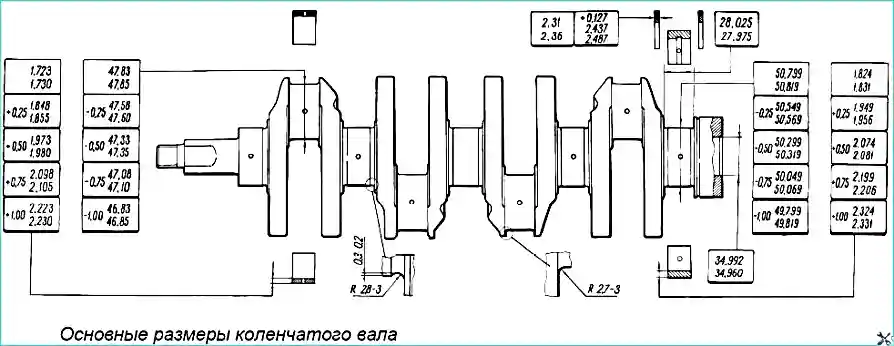
曲軸的主要尺寸見圖 1。
曲軸為鑄造、鑄鐵、五支承式。
維修時可將曲軸軸頸重新磨削,直徑減小 0.25、0.5、0.75 及 1 mm。
曲軸的軸向移動由兩個止推半環限制。它們安裝在汽缸體中間主軸承兩側的座孔中,後側裝金屬陶瓷半環(黃色),前側裝鋼鋁半環。半環製成兩種尺寸——標準尺寸及厚度增加 0.127 mm 的尺寸。
曲軸軸承軸瓦為薄壁鋼鋁軸瓦。第 1、2、4、5 支承的上軸瓦內表面有油槽,而下軸瓦無油槽。第 3 支承的軸瓦(上、下)無油槽。連桿軸瓦(上、下)亦無油槽。
修理軸瓦製成加大厚度,配合直徑減小 0.25、0.5、0.75 及 1 mm 的曲軸軸頸。
飛輪為鑄造、鑄鐵,壓裝有鋼製齒環,用於起動馬達起動引擎。飛輪由壓裝在曲軸中的變速箱輸入軸前軸承定心。飛輪後平面靠近齒環處有圓錐形凹坑作為安裝標記。該標記應對準第四缸連桿軸頸。
技術狀況檢查與維修
曲軸
檢查曲軸。曲軸任何部位均不允許有裂紋。與油封工作刃口配合的表面上,不允許有刮痕、壓痕及劃痕。
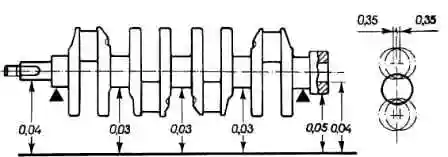
將曲軸兩端主軸頸置於兩塊稜體上(圖 2),用千分表檢查跳動:
- 主軸頸(不大於 0.03 mm);
- 鏈輪及變速箱輸入軸軸承之安裝面(不大於 0.04 mm);
- 與油封配合之表面(不大於 0.05 mm)。
測量主軸頸與連桿軸頸的直徑。若磨損大於 0.03 mm 或軸頸橢圓度大於 0.03 mm,以及軸頸上有拉傷及劃痕時,應磨削軸頸。將軸頸磨削至最接近的修理尺寸,直徑減小(見圖 1)。
磨削時應保持軸頸圓角尺寸,與圖 1 所示曲軸標準尺寸相同。磨削後主軸頸與連桿軸頸的橢圓度及圓錐度不得大於 0.005 mm。
磨削後,連桿軸頸軸線相對通過連桿軸頸與主軸頸軸線之平面的偏移應在 0.35 mm 以內(見圖 2)。檢查時,將曲軸兩端主軸頸置於稜體上,調整曲軸使第一缸連桿軸頸軸線位於通過主軸頸軸線的水平面內。然後用千分表檢查第 2、3、4 缸連桿軸頸相對第 1 缸連桿軸頸在垂直方向的偏移。
磨削軸頸後,用鑽石膏或 GOI 膏拋光。磨削及後續精加工軸頸後,拆下油道塞蓋,然後用裝在 A.94016 心軸上的 A.94016/10 銑刀加工塞蓋座孔。徹底清洗曲軸及其油道以清除殘留磨料,並用壓縮空氣吹淨。用 A.86010 衝頭壓入新塞蓋,並用衝子在每處三點鉚緊。
在曲軸第一曲柄臂上標記主軸頸與連桿軸頸的減小量(例如 К 0.25;Ш 0.50)。
軸瓦
軸瓦上不得進行任何修配操作。若有拉傷、劃痕或剝落,請更換新軸瓦。
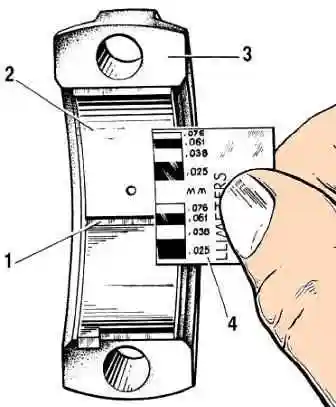
軸瓦與曲軸軸頸之間的間隙可透過計算(測量零件)來檢查。使用校準塑膠線檢查間隙較為方便。此種情況下檢查方法如下:
- 徹底清潔軸瓦及相應軸頸的工作表面,將一段塑膠線放在其表面上;
- 在軸頸上安裝連桿及連桿蓋或主軸承蓋(視檢查軸頸的種類而定),並鎖緊固定螺帽或螺栓。
連桿螺栓螺帽鎖緊力矩為 51 N·m(5.2 kgf·m),主軸承蓋固定螺栓鎖緊力矩為 80.4 N·m(8.2 kgf·m);
- 拆下蓋,根據包裝上的刻度,依塑膠線壓扁程度確定間隙值(圖 3)。
連桿軸頸的標稱計算間隙為 0.02—0.07 mm,主軸頸為 0.026—0.073 mm。若間隙小於極限值(連桿軸頸 0.1 mm,主軸頸 0.15 mm),則可再次使用這些軸瓦。若間隙大於極限值,則在這些軸頸上更換新軸瓦。若曲軸軸頸磨損並磨削至修理尺寸,則更換加大厚度的修理軸瓦。
止推半環
與軸瓦一樣,半環上不得進行任何修配操作。若有拉傷、劃痕或剝落,請更換新半環。若曲軸軸向間隙超過最大容許值 0.35 mm,亦須更換半環。新半環選用標準厚度或增加 0.127 mm 者,以使軸向間隙在 0.06—0.26 mm 範圍內。
曲軸軸向間隙用千分表檢查,如「引擎組裝」一文所述。曲軸軸向間隙也可在裝於汽車上的引擎上檢查。此時,曲軸軸向移動由踩下及放鬆離合器踏板產生,間隙值由曲軸前端的移動量確定。
飛輪
檢查齒環狀態,若齒損壞則更換飛輪。若飛輪表面 3 有回火色(圖 4),必須檢查齒環在飛輪上的壓緊度。齒環在 590 N·m(60 kgf·m)力矩下不得轉動。
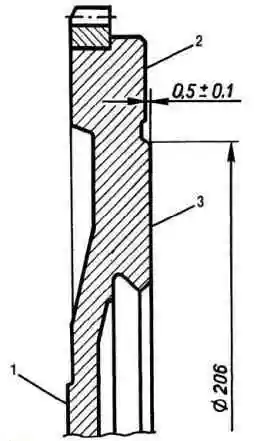
飛輪與曲軸法蘭貼合的表面 1 及離合器從動盤下方的表面 3 上,不允許有刮痕及拉傷。表面 3 上的刮痕及拉傷可用車削去除,切屑層厚度不得超過 1 mm。同時亦車削表面 2,保持尺寸 (0.5±0.1) mm。車削時必須保證表面 2 與 3 相對表面 1 的平行度。不平行度公差 0.1 mm。
- 將飛輪裝在衝頭上,以其安裝孔定心並支承於表面 1,檢查平面 2 與 3 的跳動。
- 在極限點處,千分表所示跳動不得超過 0.1 mm。


