
Die Hauptabmessungen der Kurbelwelle sind in Abbildung 1 angegeben.
Die Kurbelwelle ist gegossen, aus Gusseisen, fünffach gelagert.
Es ist die Möglichkeit vorgesehen, die Kurbelwellenzapfen bei der Reparatur nachzuschleifen, mit einer Durchmesserverringerung um 0,25; 0,5; 0,75 und 1 mm.
Die Axialbewegung der Kurbelwelle ist durch zwei Anlaufscheiben begrenzt. Sie werden in die Aufnahmen des Zylinderblocks beiderseits des mittleren Hauptlagers eingesetzt, wobei auf der Rückseite eine metallkeramische Anlaufscheibe (gelb) und auf der Vorderseite eine Stahl-Aluminium-Scheibe eingebaut wird. Die Anlaufscheiben werden in zwei Größen gefertigt — normal und um 0,127 mm dicker.
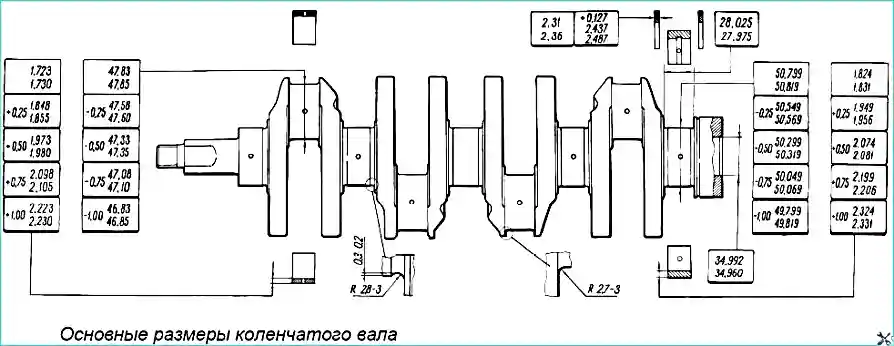
Die Lagerschalen der Kurbelwellenlager sind dünnwandig, aus Stahl-Aluminium. Die oberen Lagerschalen der Auflager 1, 2, 4 und 5 der Kurbelwelle haben eine Nut auf der Innenfläche, die unteren Lagerschalen haben keine Nut. Die Lagerschalen des 3. Auflagers (obere und untere) haben keine Nut. Die Pleuellagerschalen (obere und untere) haben ebenfalls keine Nut.
Die Reparatur-Lagerschalen werden mit erhöhter Dicke für die um 0,25; 0,5; 0,75 und 1 mm verringerten Kurbelwellenzapfen gefertigt.
Das Schwungrad ist gegossen, aus Gusseisen, mit aufgepresstem stählernem Zahnkranz zum Starten des Motors durch den Anlasser. Das Schwungrad wird durch das vordere Lager der Getriebe-Eingangswelle zentriert, das in die Kurbelwelle eingepresst ist. Auf der Rückseite des Schwungrads befindet sich nahe dem Zahnkranz eine Einstellmarke in Form einer kegelförmigen Vertiefung. Sie muss dem Pleuelzapfen des vierten Zylinders gegenüberliegen.
Prüfung des technischen Zustands und Reparatur
Kurbelwelle
Untersuchen Sie die Kurbelwelle. Risse an keiner Stelle der Kurbelwelle sind zulässig. Auf den Flächen, die mit den Arbeitskanten der Dichtringe in Berührung kommen, sind Kratzer, Dellen und Riefen nicht zulässig.
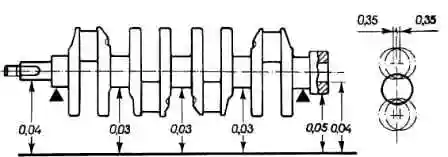
Legen Sie die Kurbelwelle mit den äußeren Hauptzapfen auf zwei Prismen (Abbildung 2) und prüfen Sie mit einem Messuhr die Rundlaufabweichung:
- der Hauptzapfen (nicht mehr als 0,03 mm);
- der Aufnahmeflächen für das Kettenrad und das Lager der Getriebe-Eingangswelle (nicht mehr als 0,04 mm);
- der Fläche, die mit dem Dichtring in Berührung kommt (nicht mehr als 0,05 mm).
Messen Sie die Durchmesser der Haupt- und Pleuelzapfen. Die Zapfen sind zu schleifen, wenn ihr Verschleiß mehr als 0,03 mm beträgt oder die Ovalität der Zapfen mehr als 0,03 mm beträgt, sowie wenn an den Zapfen Fressspuren und Riefen vorhanden sind. Schleifen Sie die Zapfen mit Verringerung des Durchmessers auf das nächste Reparaturmaß (siehe Abbildung 1).
Halten Sie beim Schleifen die Abmessungen der Hohlkehlen der Zapfen ein, analog zu den in Abbildung 1 für Normalabmessungen der Kurbelwelle angegebenen. Die Ovalität und Konizität der Haupt- und Pleuelzapfen nach dem Schleifen darf nicht mehr als 0,005 mm betragen.
Die Verschiebung der Achsen der Pleuelzapfen von der Ebene, die durch die Achsen der Pleuel- und Hauptzapfen verläuft, muss nach dem Schleifen innerhalb von 0,35 mm liegen (siehe Abbildung 2). Zur Prüfung legen Sie die Welle mit den äußeren Hauptzapfen auf Prismen und richten Sie die Welle so aus, dass die Achse des Pleuelzapfens des ersten Zylinders in der horizontalen Ebene liegt, die durch die Achsen der Hauptzapfen verläuft. Prüfen Sie dann mit der Messuhr die Verschiebung in vertikaler Richtung der Pleuelzapfen der Zylinder 2, 3 und 4 gegenüber dem Pleuelzapfen des 1. Zylinders.
Nach dem Schleifen der Zapfen polieren Sie sie mit Diamantpaste oder GOI-Paste. Nach dem Schleifen und der anschließenden Fertigbearbeitung der Zapfen entfernen Sie die Stopfen der Ölkanäle und bearbeiten Sie dann die Stopfenaufnahmen mit dem Fräser A.94016/10, der auf die Spindel A.94016 aufgesetzt ist. Waschen Sie die Kurbelwelle und ihre Kanäle sorgfältig, um Schleifmittelreste zu entfernen, und blasen Sie sie mit Druckluft aus. Pressen Sie mit dem Dorn A.86010 neue Stopfen ein und verstemmen Sie jeden an drei Stellen mit einem Körner.
Markieren Sie auf der ersten Wange der Kurbelwelle das Maß der Verringerung der Haupt- und Pleuelzapfen (zum Beispiel K 0,25; Ш 0,50).
Lagerschalen
An den Lagerschalen dürfen keine Anpassungsarbeiten vorgenommen werden. Bei Fressspuren, Riefen oder Ablösungen ersetzen Sie die Lagerschalen durch neue.
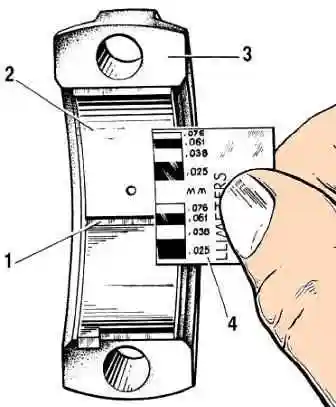
Das Spiel zwischen den Lagerschalen und den Kurbelwellenzapfen wird durch Berechnung (nach Messung der Teile) geprüft. Zur Prüfung des Spiels ist die Verwendung eines kalibrierten Kunststoffdrahts zweckmäßig. In diesem Fall ist das Prüfverfahren wie folgt:
- Reinigen Sie die Arbeitsflächen der Lagerschalen und des entsprechenden Zapfens sorgfältig und legen Sie ein Stück Kunststoffdraht auf seine Oberfläche;
- Montieren Sie auf dem Zapfen das Pleuel mit Deckel oder den Hauptlagerdeckel (je nach Art des zu prüfenden Zapfens) und ziehen Sie die Muttern oder Befestigungsschrauben an.
Ziehen Sie die Muttern der Pleuelschrauben mit einem Moment von 51 N·m (5,2 kgf·m) und die Befestigungsschrauben der Hauptlagerdeckel mit einem Moment von 80,4 N·m (8,2 kgf·m) an;
- Nehmen Sie den Deckel ab und bestimmen Sie anhand der auf der Verpackung aufgedruckten Skala durch die Quetschung des Drahts das Spiel (Abb. 3).
Das nominale berechnete Spiel beträgt 0,02—0,07 mm für Pleuel- und 0,026—0,073 mm für Hauptzapfen. Ist das Spiel kleiner als der Grenzwert (0,1 mm für Pleuel- und 0,15 mm für Hauptzapfen), können diese Lagerschalen wiederverwendet werden. Ist das Spiel größer als der Grenzwert, ersetzen Sie die Lagerschalen an diesen Zapfen durch neue. Wenn die Kurbelwellenzapfen verschlissen und auf das Reparaturmaß geschliffen werden, ersetzen Sie die Lagerschalen durch Reparatur-Lagerschalen (mit erhöhter Dicke).
Anlaufscheiben
Ebenso wie an den Lagerschalen dürfen an den Anlaufscheiben keine Anpassungsarbeiten vorgenommen werden. Bei Fressspuren, Riefen oder Ablösungen ersetzen Sie die Anlaufscheiben durch neue. Die Anlaufscheiben werden auch ersetzt, wenn das Axialspiel der Kurbelwelle den maximal zulässigen Wert von 0,35 mm überschreitet. Wählen Sie die neuen Anlaufscheiben mit Nenndicke oder um 0,127 mm erhöhter Dicke, um ein Axialspiel im Bereich von 0,06—0,26 mm zu erhalten.
Das Axialspiel der Kurbelwelle wird mit einer Messuhr geprüft, wie im Artikel „Motorzusammenbau“ beschrieben. Das Axialspiel der Kurbelwelle kann auch am im Fahrzeug eingebauten Motor geprüft werden. Dabei wird die Axialbewegung der Kurbelwelle durch Treten und Loslassen des Kupplungspedals erzeugt, und das Spiel wird anhand der Bewegung des vorderen Kurbelwellenendes bestimmt.
Schwungrad
Prüfen Sie den Zustand des Zahnkranzes und ersetzen Sie das Schwungrad bei Beschädigung der Zähne. Wenn das Schwungrad Anlassfarben auf der Fläche 3 hat (Abb. 4), muss der Festsitz des Zahnkranzes auf dem Schwungrad geprüft werden. Der Zahnkranz darf sich bei einem Drehmoment von 590 N·m (60 kgf·m) nicht verdrehen.
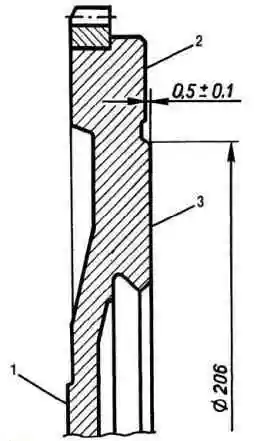
Auf der Fläche 1 des Schwungrads, die am Kurbelwellenflansch anliegt, und auf der Fläche 3 unter der Kupplungsscheibe sind Kratzer und Fressspuren nicht zulässig. Kratzer und Fressspuren auf der Fläche 3 werden durch Drehen entfernt, wobei eine Metallschicht von nicht mehr als 1 mm Dicke abgetragen wird. Dabei drehen Sie auch die Fläche 2 und halten das Maß (0,5±0,1) mm ein. Beim Drehen muss die Parallelität der Flächen 2 und 3 gegenüber der Fläche 1 gewährleistet sein. Toleranz der Nichtparallelität 0,1 mm.
- Setzen Sie das Schwungrad auf einen Dorn, zentrieren Sie es an der Aufnahmebohrung mit Anlage an der Fläche 1 und prüfen Sie die Rundlaufabweichung der Ebenen 2 und 3.
- An den äußersten Punkten darf die Messuhr keine Rundlaufabweichungen über 0,1 mm anzeigen.


