


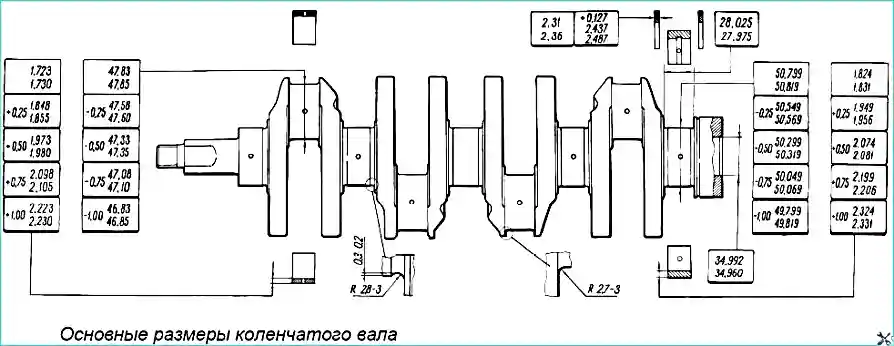
Иінді біліктің негізгі өлшемдері 1-суретте келтірілген.
Иінді білік — құйма, шойын, бес тіреуішті.
Жөндеу кезінде иінді білік мойындарын диаметрі 0,25; 0,5; 0,75 және 1 мм-ге кемітіп қайта тегістеу мүмкіндігі қарастырылған.
Иінді біліктің осьтік қозғалысы екі тіреуіш жартысақинамен шектелген. Олар цилиндр блогының ортаңғы негізгі мойынтіректің екі жағындағы ұяларына салынады, бұл ретте артқы жағынан металлокерамикалық жартысақина (сары), ал алдыңғы жағынан — болат-алюминий жартысақина қойылады. Жартысақиналар екі өлшемде — қалыпты және қалыңдығы 0,127 мм-ге ұлғайтылған түрде дайындалады.
Иінді білік мойынтіректерінің төсеніштері — жұқа қабырғалы, болат-алюминий. Иінді біліктің 1, 2, 4 және 5 тіреуіштерінің жоғарғы төсеніштері ішкі бетінде қанавқасы бар, ал төменгі төсеніштері — қанавқасыз. 3-ші тіреуіштің төсеніштері (жоғарғы және төменгі) қанавқасыз. Шатун төсеніштері (жоғарғы және төменгі) де қанавқасыз.
Жөндеу төсеніштері иінді біліктің 0,25; 0,5; 0,75 және 1 мм-ге кемітілген мойындарына арналып, қалыңдығы ұлғайтылып дайындалады.
Маховик — шойын, құйма, қозғалтқышты стартермен іске қосуға арналған болат тісті жиек басылған. Маховик иінді білікке басылған беріліс қорабы жетекші білігінің алдыңғы мойынтірегімен центрленеді. Маховиктің артқы жазықтығында тісті жиектің қасында конустық шұңқыр түріндегі орнату белгісі бар. Ол төртінші цилиндрдің шатун мойнына қарсы орналасуы керек.
Техникалық жағдайын тексеру және жөндеу
Иінді білік
Иінді білікті қарап шығыңыз. Иінді біліктің кез келген жерінде жарықтарға жол берілмейді. Сальниктердің жұмыс жиектерімен жанасатын беттерде сызаттар, майысулар және тырнақтарға жол берілмейді.
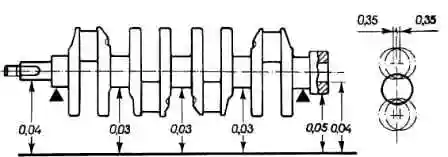
Иінді білікті шеткі негізгі мойындарымен екі призмаға орнатып (2-сурет), индикатормен соғуды тексеріңіз:
- негізгі мойындар (0,03 мм-ден аспайды);
- жұлдызша мен беріліс қорабы жетекші білігінің мойынтірегіне арналған отырғызу беттері (0,04 мм-ден аспайды);
- сальникпен жанасатын бет (0,05 мм-ден аспайды).
Негізгі және шатун мойындарының диаметрлерін өлшеңіз. Мойындарды тегістеу керек, егер олардың тозуы 0,03 мм-ден артық болса немесе мойындардың сопақтығы 0,03 мм-ден артық болса, сондай-ақ мойындарда қармалулар мен тырнақтар болса. Мойындарды диаметрін ең жақын жөндеу өлшеміне дейін кемітіп тегістеңіз (1-суретті қараңыз).
Тегістеу кезінде мойындардың галтельдерінің өлшемдерін иінді біліктің қалыпты өлшемдері үшін 1-суретте көрсетілгендей ұстаңыз. Тегістеуден кейін негізгі және шатун мойындарының сопақтығы мен конустығы 0,005 мм-ден аспауы керек.
Тегістеуден кейін шатун мойындарының осьтерінің шатун және негізгі мойындардың осьтері арқылы өтетін жазықтықтан ығысуы 0,35 мм шегінде болуы керек (2-суретті қараңыз). Тексеру үшін білікті шеткі негізгі мойындарымен призмаларға орнатып, білікті бірінші цилиндрдің шатун мойнының осі негізгі мойындардың осьтері арқылы өтетін көлденең жазықтықта болатындай етіп қойыңыз. Содан кейін индикатормен 2, 3 және 4 цилиндрлердің шатун мойындарының 1-ші цилиндрдің шатун мойнына қатысты тік бағыттағы ығысуын тексеріңіз.
Мойындарды тегістеп болған соң, оларды алмаз пастасымен немесе ГОИ пастасымен жылтыратыңыз. Тегістеу және мойындарды кейіннен өңдеуден кейін май каналдарының бітеуіштерін алып тастаңыз, содан кейін бітеуіш ұяларын А.94016 шпинделіне кигізілген А.94016/10 фрезасымен өңдеңіз. Абразив қалдықтарын кетіру үшін иінді білікті және оның каналдарын мұқият жуып, сығылған ауамен үрлеңіз. А.86010 қалыбымен жаңа бітеуіштерді басып, әрқайсысын кернермен үш нүктеде бекітіңіз.
Иінді біліктің бірінші бетінде негізгі және шатун мойындарының кему шамасын таңбалаңыз (мысалы, К 0,25; Ш 0,50).
Төсеніштер
Төсеніштерде ешқандай теңшеу операцияларын жасауға болмайды. Қармалулар, тырнақтар немесе қабаттарының ажырауы болса, төсеніштерді жаңаларымен ауыстырыңыз.
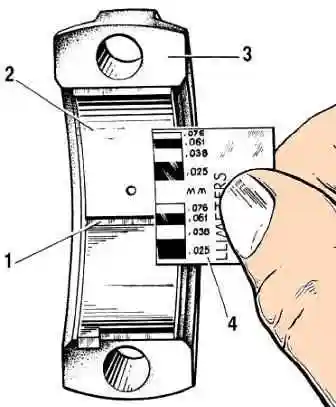
Төсеніштер мен иінді білік мойындары арасындағы саңылауды есептеу арқылы (бөлшектерді өлшеп) тексереді. Саңылауды тексеру үшін калибрленген пластик сымды пайдалану ыңғайлы. Бұл жағдайда тексеру әдісі келесідей:
- төсеніштердің және тиісті мойынның жұмыс беттерін мұқият тазалап, оның бетіне пластик сымның кесіндісін қойыңыз;
- мойынға қақпағы бар шатунды немесе негізгі мойынтіректің қақпағын (тексерілетін мойын түріне байланысты) орнатып, бекітпе сомындарын немесе бұрандаларын тартыңыз.
Шатун бұрандаларының сомындарын 51 Н·м (5,2 кгс·м) моментімен, ал негізгі мойынтірек қақпақтарын бекітетін бұрандаларды 80,4 Н·м (8,2 кгс·м) моментімен тартыңыз;
- қақпақты шешіп, қаптамадағы шкала бойынша сымның жаншылуы арқылы саңылау шамасын анықтаңыз (3-сур.).
Номиналды есептік саңылау шатун мойындары үшін 0,02—0,07 мм, негізгі мойындар үшін 0,026—0,073 мм құрайды. Егер саңылау шекті мәннен кем болса (шатун мойындары үшін 0,1 мм, негізгі мойындар үшін 0,15 мм), онда бұл төсеніштерді қайта пайдалануға болады. Саңылау шекті мәннен артық болса, осы мойындардағы төсеніштерді жаңаларымен ауыстырыңыз. Егер иінді білік мойындары тозған және жөндеу өлшеміне дейін тегістелсе, төсеніштерді жөндеу төсеніштерімен (қалыңдығы ұлғайтылған) ауыстырыңыз.
Тіреуіш жартысақиналар
Төсеніштер сияқты, жартысақиналарда да ешқандай теңшеу операцияларын жасауға болмайды. Қармалулар, тырнақтар немесе қабаттарының ажырауы болса, жартысақиналарды жаңаларымен ауыстырыңыз. Сондай-ақ иінді біліктің осьтік саңылауы рұқсат етілген ең үлкен мәннен — 0,35 мм-ден асса, жартысақиналар ауыстырылады. Жаңа жартысақиналарды осьтік саңылау 0,06—0,26 мм шегінде болатындай етіп номиналды қалыңдықта немесе 0,127 мм-ге ұлғайтылған түрде таңдаңыз.
Иінді біліктің осьтік саңылауы индикатормен «Қозғалтқышты жинау» мақаласында сипатталғандай тексеріледі. Иінді біліктің осьтік саңылауын автомобильге орнатылған қозғалтқышта да тексеруге болады. Бұл ретте иінді біліктің осьтік қозғалысы ілінісу педалін басып, жіберу арқылы жасалады, ал саңылау шамасы иінді біліктің алдыңғы ұшының қозғалысы бойынша анықталады.
Маховик
Тісті жиектің күйін тексеріңіз және тістері зақымдалған жағдайда маховикті ауыстырыңыз. Егер маховиктің 3-бетінде (4-сур.) шынығу түстері болса, маховиктегі жиектің керілуін тексеру қажет. Жиек 590 Н·м (60 кгс·м) айналдыру моментінде айналмауы керек.
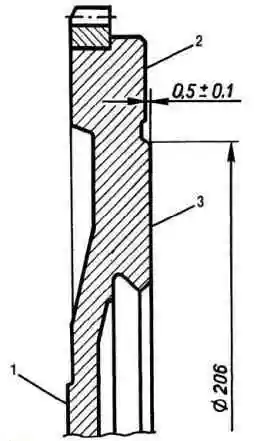
Маховиктің иінді білік фланеціне жанасатын 1-бетінде және ілінісудің жетектелетін дискісі астындағы 3-бетте тырнақтар мен қармалуларға жол берілмейді. 3-беттегі тырнақтар мен қармалуларды қалыңдығы 1 мм-ден аспайтын металл қабатын алып, жону арқылы кетіріңіз. Бұл ретте (0,5±0,1) мм өлшемін ұстап, 2-бетті де жоныңыз. Жону кезінде 2 және 3-беттердің 1-бетке қатысты параллельдігін қамтамасыз ету қажет. Параллельсіздікке рұқсат 0,1 мм.
- Маховикті қалыпқа орнатып, оны отырғызу тесігі бойынша 1-бетке тіреп центрлеп, 2 және 3 жазықтықтарының соғуын тексеріңіз.
- Шеткі нүктелерде индикатор 0,1 мм-ден асатын соғуларды көрсетпеуі керек.