
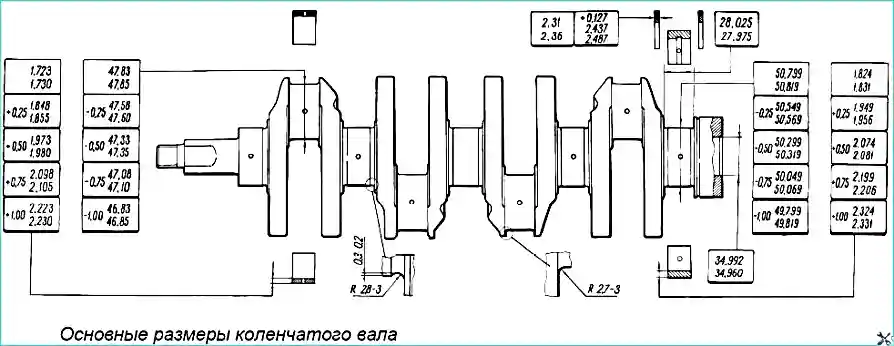
Les dimensions principales du vilebrequin sont données sur la figure 1.
Le vilebrequin est coulé, en fonte, à cinq paliers.
La rectification des tourillons du vilebrequin lors de la réparation est prévue, avec une réduction du diamètre de 0,25 ; 0,5 ; 0,75 et 1 mm.
Le déplacement axial du vilebrequin est limité par deux demi-bagues de butée. Elles sont insérées dans les logements du bloc-cylindres de part et d'autre du palier principal central, une demi-bague métallocéramique (jaune) étant placée du côté arrière, et une demi-bague acier-aluminium du côté avant. Les demi-bagues sont fabriquées en deux dimensions — normale et augmentée en épaisseur de 0,127 mm.
Les coquilles des paliers du vilebrequin sont minces, en acier-aluminium. Les coquilles supérieures des supports 1, 2, 4 et 5 du vilebrequin comportent une rainure sur la surface intérieure, tandis que les coquilles inférieures n'en ont pas. Les coquilles du 3e support (supérieures et inférieures) sont sans rainure. Les coquilles de bielle (supérieures et inférieures) sont également sans rainure.
Les coquilles de réparation sont fabriquées en épaisseur augmentée pour les tourillons du vilebrequin réduits de 0,25 ; 0,5 ; 0,75 et 1 mm.
Le volant moteur est en fonte, coulé, avec une couronne dentée en acier pressée pour le lancement du moteur par le démarreur. Le volant est centré par le roulement avant de l'arbre primaire de la boîte de vitesses, pressé dans le vilebrequin. Sur la face arrière du volant, près de la couronne dentée, se trouve un repère de calage en forme de cuvette conique. Il doit se trouver en face du tourillon de bielle du quatrième cylindre.
Contrôle de l'état technique et réparation
Vilebrequin
Examinez le vilebrequin. Les fissures en tout point du vilebrequin ne sont pas admises. Sur les surfaces conjuguées avec les arêtes de travail des joints, les rayures, les éraflures et les stries ne sont pas admises.
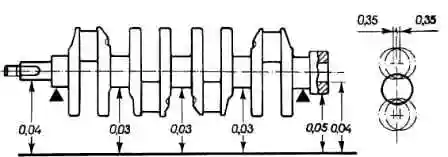
Placez le vilebrequin par ses tourillons extrêmes sur deux prismes (figure 2) et vérifiez au comparateur le battement :
- des tourillons principaux (pas plus de 0,03 mm) ;
- des surfaces d'appui du pignon et du roulement de l'arbre primaire de la boîte de vitesses (pas plus de 0,04 mm) ;
- de la surface conjuguée avec le joint (pas plus de 0,05 mm).
Mesurez les diamètres des tourillons principaux et de bielle. Les tourillons doivent être rectifiés si leur usure dépasse 0,03 mm ou si leur ovalisation dépasse 0,03 mm, ainsi que s'il y a des grippages et des stries sur les tourillons. Rectifiez les tourillons avec une réduction du diamètre jusqu'à la cote de réparation la plus proche (voir figure 1).
Lors de la rectification, respectez les dimensions des congés de raccordement des tourillons, analogues à celles indiquées sur la figure 1 pour les dimensions normales du vilebrequin. L'ovalisation et la conicité des tourillons principaux et de bielle après rectification ne doivent pas dépasser 0,005 mm.
Le décalage des axes des tourillons de bielle par rapport au plan passant par les axes des tourillons de bielle et principaux après rectification doit être compris dans 0,35 mm (voir figure 2). Pour le contrôle, placez le vilebrequin par ses tourillons extrêmes sur des prismes et positionnez-le de manière à ce que l'axe du tourillon de bielle du premier cylindre se trouve dans le plan horizontal passant par les axes des tourillons principaux. Vérifiez ensuite au comparateur le décalage dans le sens vertical des tourillons de bielle des cylindres 2, 3 et 4 par rapport au tourillon de bielle du 1er cylindre.
Après avoir rectifié les tourillons, polissez-les à l'aide de pâte diamantée ou de pâte GOI. Après la rectification et le finissage ultérieur des tourillons, retirez les bouchons des canaux d'huile, puis usinez les logements des bouchons avec la fraise A.94016/10 montée sur la broche A.94016. Lavez soigneusement le vilebrequin et ses canaux pour éliminer les restes d'abrasif et soufflez à l'air comprimé. À l'aide du mandrin A.86010, pressez de nouveaux bouchons et maternez chacun en trois points au pointeau.
Sur la première joue du vilebrequin, marquez la valeur de réduction des tourillons principaux et de bielle (par exemple, K 0,25 ; Ш 0,50).
Coquilles
Aucune opération d'ajustement ne doit être effectuée sur les coquilles. En cas de grippages, de stries ou de décollements, remplacez les coquilles par des neuves.
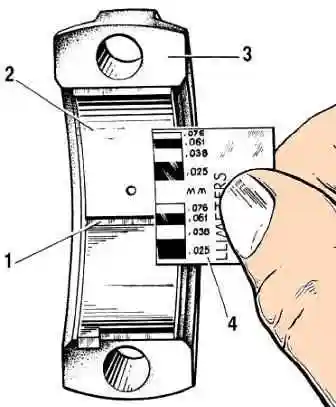
Le jeu entre les coquilles et les tourillons du vilebrequin se vérifie par calcul (en mesurant les pièces). Pour vérifier le jeu, il est commode d'utiliser un fil plastique calibré. Dans ce cas, la méthode de vérification est la suivante :
- nettoyez soigneusement les surfaces de travail des coquilles et du tourillon correspondant et placez un segment de fil plastique sur sa surface ;
- montez sur le tourillon la bielle avec son chapeau ou le chapeau du palier principal (selon le type de tourillon vérifié) et serrez les écrous ou les boulons de fixation.
Serrez les écrous des boulons de bielle au couple de 51 N·m (5,2 kgf·m), et les boulons de fixation des chapeaux des paliers principaux au couple de 80,4 N·m (8,2 kgf·m) ;
- retirez le chapeau et, à l'aide de l'échelle imprimée sur l'emballage, déterminez la valeur du jeu par l'écrasement du fil (fig. 3).
Le jeu nominal calculé est de 0,02—0,07 mm pour les tourillons de bielle et de 0,026—0,073 mm pour les tourillons principaux. Si le jeu est inférieur au jeu limite (0,1 mm pour les tourillons de bielle et 0,15 mm pour les tourillons principaux), ces coquilles peuvent être réutilisées. Si le jeu est supérieur au jeu limite, remplacez les coquilles de ces tourillons par des neuves. Si les tourillons du vilebrequin sont usés et rectifiés à la cote de réparation, remplacez les coquilles par des coquilles de réparation (épaisseur augmentée).
Demi-bagues de butée
Comme pour les coquilles, aucune opération d'ajustement ne doit être effectuée sur les demi-bagues. En cas de grippages, de stries ou de décollements, remplacez les demi-bagues par des neuves. Les demi-bagues sont également remplacées si le jeu axial du vilebrequin dépasse le maximum admissible — 0,35 mm. Choisissez les nouvelles demi-bagues d'épaisseur nominale ou augmentée de 0,127 mm afin d'obtenir un jeu axial compris entre 0,06 et 0,26 mm.
Le jeu axial du vilebrequin se vérifie à l'aide d'un comparateur, comme décrit dans l'article « Assemblage du moteur ». Le jeu axial du vilebrequin peut également être vérifié sur le moteur installé sur le véhicule. Dans ce cas, le déplacement axial du vilebrequin est créé en appuyant et en relâchant la pédale d'embrayage, et la valeur du jeu est déterminée par le déplacement de l'extrémité avant du vilebrequin.
Volant moteur
Vérifiez l'état de la couronne dentée et, en cas d'endommagement des dents, remplacez le volant moteur. Si le volant présente des couleurs de revenu sur la surface 3 (fig. 4), il est nécessaire de vérifier le serrage de la couronne sur le volant. La couronne ne doit pas tourner sous un couple de 590 N·m (60 kgf·m).
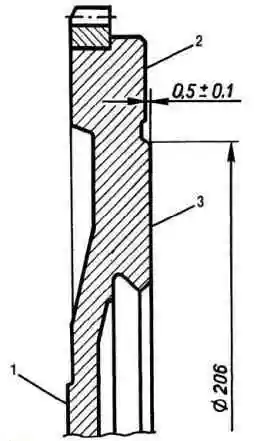
Sur la surface 1 du volant, en contact avec le flasque du vilebrequin, et sur la surface 3 sous le disque mené d'embrayage, les rayures et les grippages ne sont pas admis. Les rayures et les grippages sur la surface 3 sont éliminés par tournage, en enlevant une couche de métal d'épaisseur ne dépassant pas 1 mm. En même temps, usinez également la surface 2 en respectant la cote (0,5±0,1) mm. Lors du tournage, il est nécessaire d'assurer le parallélisme des surfaces 2 et 3 par rapport à la surface 1. Tolérance de non-parallélisme 0,1 mm.
- Installez le volant sur un mandrin en le centrant par l'orifice d'appui avec appui sur la surface 1, et vérifiez le battement des plans 2 et 3.
- Aux points extrêmes, le comparateur ne doit pas indiquer de battements supérieurs à 0,1 mm.


