
Асноўныя памеры шатунна-поршневай групы паказаны на малюнку 1.
Поршань — алюмініевы літы. Пры вырабе строга вытрымліваецца маса поршняў.
Таму пры зборцы рухавіка падбіраць поршні адной групы па масе не патрабуецца.
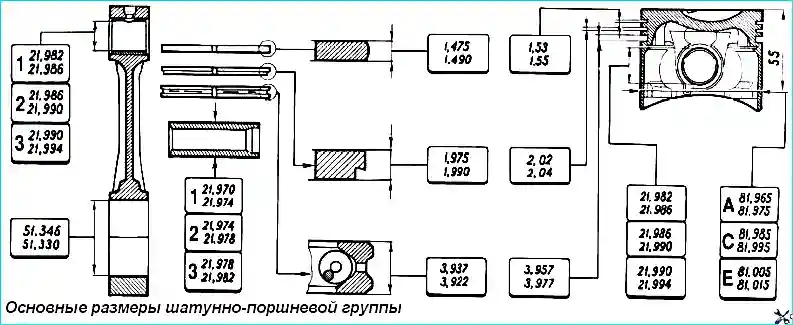
Па вонкавым дыяметры поршні разбіты на пяць класаў (A, B, C, D, E) праз 0,01 мм. Вонкавая паверхня поршня мае складаную форму. Па вышыні яна бочкападобная, а ў папярочным сячэнні — авальная. Таму вымяраць дыяметр поршня неабходна толькі ў плоскасці, перпендыкулярнай поршневаму пальцу, на адлегласці 55 мм ад днішча поршня.
Па дыяметры адтуліны пад поршневы палец поршні падраздзяляюцца на тры класы (1, 2, 3) праз 0,004 мм.
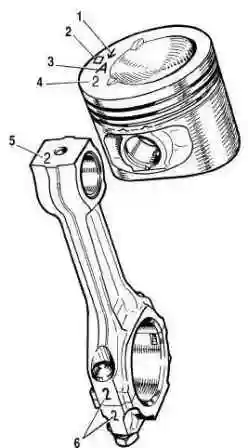
Класы дыяметраў поршня і адтуліны пад поршневы палец кляймяцца на днішчы поршня.
Поршні рамантных памераў вырабляюцца з павялічаным на 0,4 і 0,8 мм вонкавым дыяметрам. На днішчах гэтых поршняў ставіцца маркіроўка ў выглядзе трохвугольніка або квадрата. Трохвугольнік адпавядае павелічэнню вонкавага дыяметра на 0,4 мм, а квадрат — на 0,8 мм.
Стрэлка на днішчы поршня паказвае, як правільна арыентаваць поршань пры яго ўстаноўцы ў цыліндр. Яна павінна быць накіравана ў бок прывада размеркавальнага вала.
Поршневы палец — стальны, полы, плаваючага тыпу, гэта значыць свабодна круціцца ў бобышках поршня і ўтулцы шатуна. Палец фіксуецца ў поршні двума стальнымі стопарнымі кольцамі.
Па вонкавым дыяметры пальцы падраздзяляюцца на тры класы праз 0,004 мм. Клас маркіруецца фарбай на торцы пальца: сіняя метка — першы, зялёная — другі, а чырвоная — трэці клас.
Поршневыя кольцы — выраблены з чыгуну. Верхняе кампрэсійнае кольца — з храмаванай бочкападобнай вонкавай паверхняй. Ніжняе кампрэсійнае кольца скрабковага тыпу. Маслаздымнае кольца — з храмаванымі рабочымі кромкамі і з разжымной вітой спружынай (пашыральнікам).
На кольцах рамантных памераў ставіцца лічбавая маркіроўка «40» або «80», што адпавядае павелічэнню вонкавага дыяметра на 0,4 або 0,8 мм.
Шатун — стальны, каваны. Шатун апрацоўваецца разам з крышкай і таму яны асобна не ўзаемазамяняльныя. Каб пры зборцы не пераблытаць крышкі і шатуны, на іх кляйміцца нумар 6 (гл. малюнак 2) цыліндра, у які яны ўсталёўваюцца. Пры зборцы лічбы на шатуне і крышцы павінны знаходзіцца з аднаго боку.
У верхнюю галоўку шатуна запрэсавана сталебронзавая ўтулка. Па дыяметры адтуліны гэтай утулкі шатуны падраздзяляюцца на тры класы праз 0,004 мм (гэтак жа, як і поршні). Нумар 5 класа кляйміцца на верхняй галоўцы шатуна.
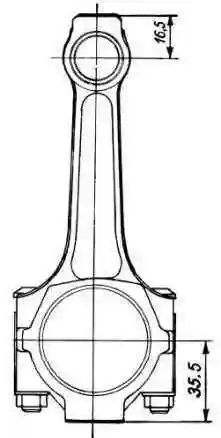
Па масе верхняй і ніжняй галоўках шатуны падраздзяляюцца на класы (табліца), маркіраваныя фарбай на стрыжні шатуна. На рухавік павінны ўстанаўлівацца шатуны аднаго класа па масе. Падганяць масу шатуноў можна выдаленнем металу з бобышак на галоўках да мінімальных памераў 16,5 і 35,5 мм (малюнак 3).
Класы шатуноў па масе верхняй і ніжняй галоўках
| Маса галоўках шатуна (грам) | Клас | Колер маркіроўкі | |
|---|---|---|---|
| Верхняй | Ніжняй | ||
| 186∗2 | 519∗3 | A | белы |
| 525∗3 | B | блакітны | |
| 531∗3 | C | чырвоны | |
| 190∗2 | 519∗3 | D | чорны |
| 525∗3 | E | фіялетавы | |
| 531∗3 | F | зялёны | |
| 194∗2 | 519∗3 | G | жоўты |
| 525∗3 | H | карычневы | |
| 531∗3 | I | аранжавы | |
З выпуску 2012 года масы галоўках шатуноў крыху змяніліся.
| Маса галоўках шатуна (грам) | Клас | Колер маркіроўкі | |
|---|---|---|---|
| Верхняй | Ніжняй | ||
| 186∗2 | 527∗3 | A | белы |
| 533∗3 | B | блакітны | |
| 539∗3 | C | чырвоны | |
| 190∗2 | 527∗3 | D | чорны |
| 533∗3 | E | фіялетавы | |
| 539∗3 | F | зялёны | |
| 194∗2 | 527∗3 | G | жоўты |
| 533∗3 | H | карычневы | |
| 539∗3 | I | аранжавы | |
Падбор поршня да цыліндра
Разліковы мінімальны зазор паміж поршнем і цыліндрам (для новых дэталяў) роўны 0,025—0,045 мм. Ён вызначаецца як розніца мінімальнага памеру цыліндра і максімальнага памеру поршня і забяспечваецца ўстаноўкай поршняў таго ж класа, што і цыліндры. Максімальна дапушчальны зазор (пры зносе дэталяў) — 0,15 мм.
Калі ў рухавіка, які быў у эксплуатацыі, зазор перавышае 0,15 мм, то неабходна зноў падабраць поршні да цыліндраў, каб зазор быў як мага бліжэй да разліковага.
У запасныя часткі пастаўляюцца поршні класаў A, C, E. Гэтага дастаткова для падбору поршня да любога цыліндра пры рамонце рухавіка, бо поршні і цыліндры разбіты на класы з невялікім перакрыццём памераў. Напрыклад, да цыліндраў класаў B і D можа падысці поршань класа C.
Разборка і зборка
Разборка
- Вымайце з поршня стопарныя кольцы поршневага пальца, выміце палец і аддзяліце шатун ад поршня.
- Здыміце поршневыя кольцы.
Шатунныя балты запрэсаваны ў шатун. Таму, каб не парушыць пасадкі болта ў шатуне, не дапускаецца выпрэсоўваць балты з шатуноў пры разборцы рухавіка і шатунна-поршневай групы.
Калі некаторыя дэталі шатунна-поршневай групы не пашкоджаны і мала зношаны, то яны могуць быць зноў выкарыстаны. Таму пры разборцы пазначце іх, каб у далейшым сабраць групу з тымі ж дэталямі і ўстанавіць у ранейшы цыліндр рухавіка.
Зборка
Перад зборкай падбярыце палец да поршня і шатуна. У новых дэталяў клас адтулін пад палец у шатуне і поршні павінен быць ідэнтычны класу пальца. У дэталяў, якія былі ў эксплуатацыі, для правільнага спалучэння неабходна, каб поршневы палец, змазаны маторным маслам, уваходзіў у адтуліну поршня або шатуна ад простага націскання вялікага пальца рукі (малюнак 4) і не выпадаў з яго, калі трымаць поршань як паказана на малюнку 5.
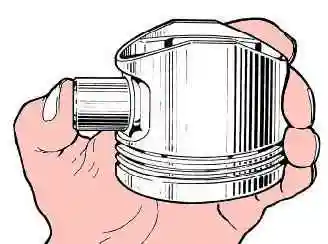
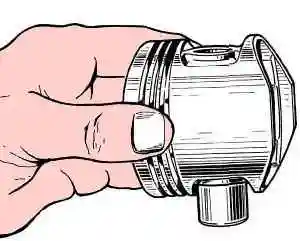
Палец, які выпадае, заменіце іншым, наступнай катэгорыі. Калі ў поршань устаўляўся палец трэцяй катэгорыі, то заменіце поршань, палец і шатун.
Зборка шатунна-поршневай групы выконваецца ў парадку, зваротным разборцы. Пасля ўстаноўкі поршневага пальца змажце яго маторным маслам праз адтуліны ў бобышках поршня.
Поршневыя кольцы ўстанаўлівайце ў наступным парадку:
- Змажце маторным маслам канаўкі на поршні і поршневыя кольцы.
- Арыентуйце поршневыя кольцы так, каб замак верхняга кампрэсійнага кольца размяшчаўся пад вуглом 45° да восі поршневага пальца, замак ніжняга кампрэсійнага кольца — пад вуглом прыблізна 180° да восі замка верхняга кампрэсійнага кольца, а замак маслаздымнага кольца — пад вуглом прыблізна 90° да восі замка верхняга кампрэсійнага кольца.
- Ніжняе кампрэсійнае кольца ўстанаўлівайце вытачкай уніз (гл. малюнак 1). Калі на кольцы нанесена метка «Верх» або «TOP», то кольца ўстанаўлівайце меткай уверх (да днішча поршня).
- Перад устаноўкай маслаздымнага кольца праверце, каб стык спружыннага пашыральніка размяшчаўся з боку, процілеглага замку кольца.
Разборку і зборку шатунна-поршневай групы можна паглядзець тут.
Праверка тэхнічнага стану
- Ачысціце поршань ад нагару і выдаліце ўсе адклады з змазачных каналаў поршня і шатуна.
- Старанна аглядзеце дэталі. Трэшчыны любога характару на поршні, поршневых кольцах, пальцы, на шатуне і яго крышцы не дапускаюцца.
- Калі на рабочай паверхні ўкладышаў маюцца глыбокія рыскі, то заменіце ўкладышы новымі.
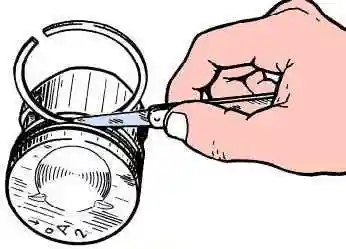
Зазор паміж поршневымі кольцамі і канаўкамі правярайце наборам шчупаў, як паказана на малюнку 6, устаўляючы кольца ў адпаведную канаўку.
Разліковы зазор (акруглены да 0,01 мм) для новых дэталяў складае:
- для верхняга кампрэсійнага кольца — 0,04—0,07 мм;
- для ніжняга кампрэсійнага кольца — 0,03—0,06 мм;
- для маслаздымнага кольца — 0,02—0,05 мм.
Гранічна дапушчальныя зазоры пры зносе — 0,15 мм.
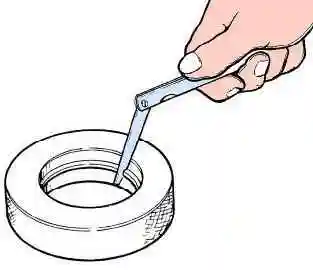
Зазор у замку поршневых кольцаў правярайце наборам шчупаў, устаўляючы кольцы ў калібр (малюнак 7), які мае дыяметр адтуліны, роўны намінальнаму дыяметру кольца з допускам 0,003 мм. Для кольцаў нармальнага памеру дыяметрам 82 мм можна ўжываць калібр 67.8125.9502.
Зазор павінен быць у межах 0,25—0,45 мм для ўсіх новых кольцаў. Гранічна дапушчальны зазор пры зносе — 1 мм.


